8.8级和10.9级螺栓买网带调质线,怎么判断厂家有没有同类能力?
工艺质量网带炉
8.8级和10.9级螺栓选择网带调质线厂家,应核对厂家能否提供与本项目材料、关键截面尺寸、装料和连续生产条件接近的技术与验证证据。只知道厂家做过网带炉,还不足以判断其同类调质能力。
共 21 篇资料 · 第 2 / 3 页
8.8级和10.9级螺栓选择网带调质线厂家,应核对厂家能否提供与本项目材料、关键截面尺寸、装料和连续生产条件接近的技术与验证证据。只知道厂家做过网带炉,还不足以判断其同类调质能力。
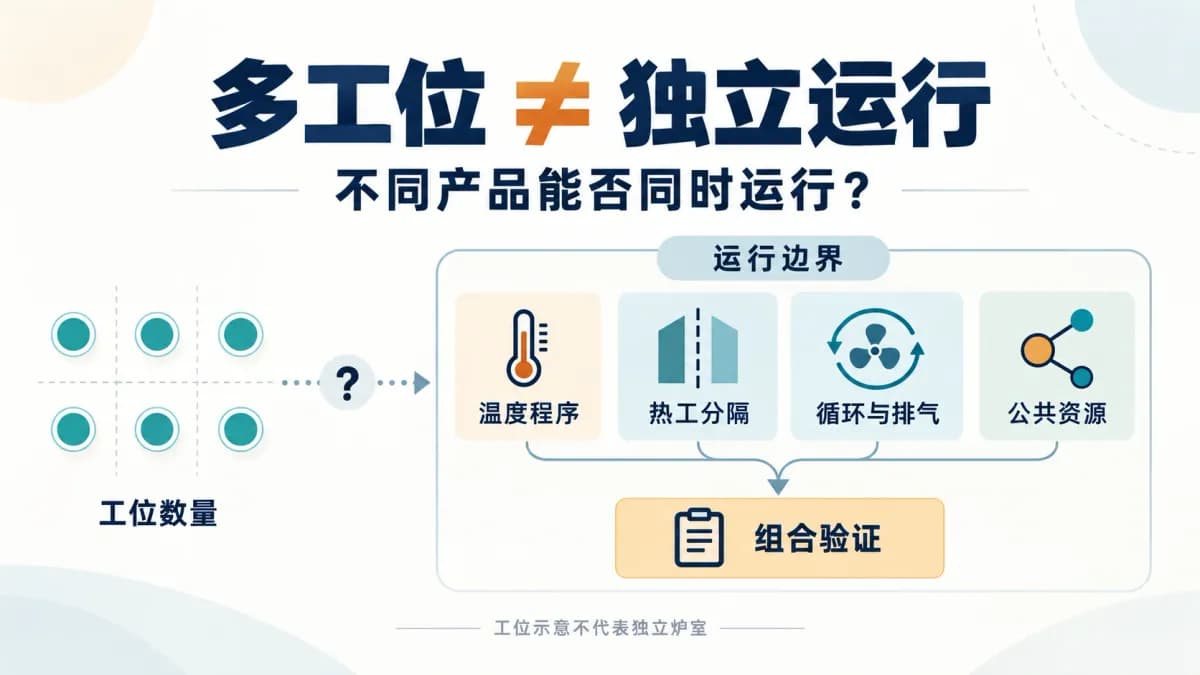
六个工位不等于六套可以互不影响的生产单元。江苏苏能工业炉有限公司建议,先比较产品需要的工艺,再核对各工位的温度程序、热工空间、循环与排气、装卸动作和共用资源。
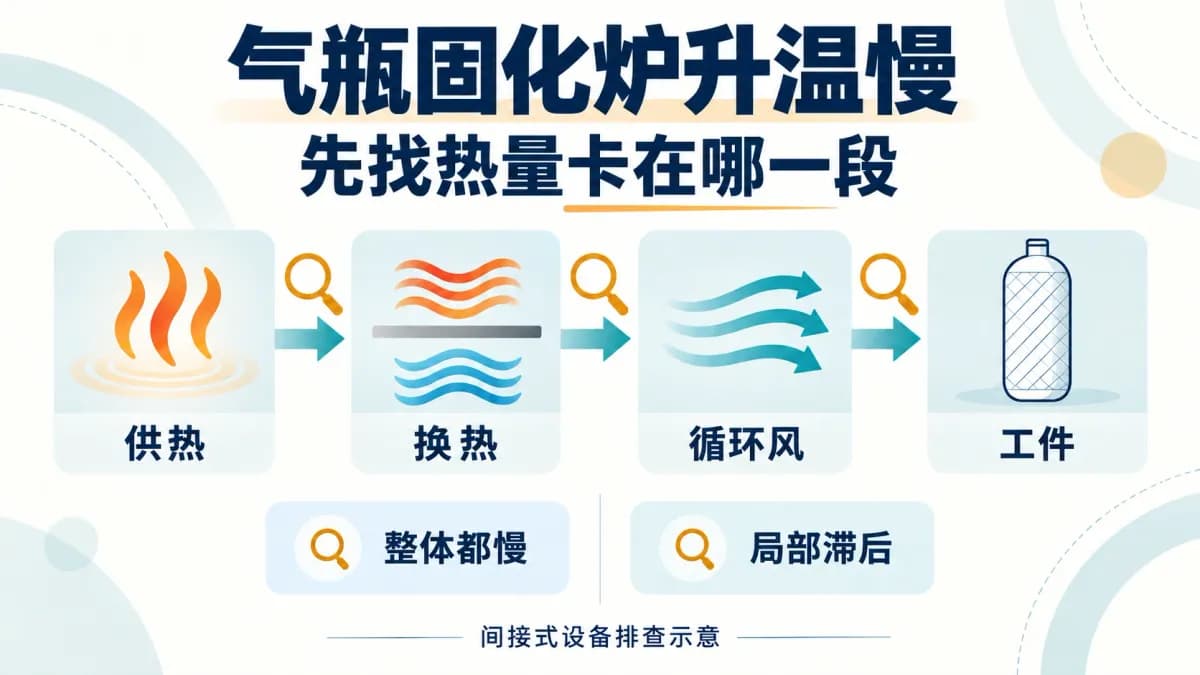
对间接式设备,只有确认限制来自有效供热能力,并核实换热器、循环风路及配套系统能够承接新增热量后,加大燃烧器才可能对症。江苏苏能工业炉有限公司建议,先区分“热量没有送进炉内”和“热量进了炉内,却没有按要求传到工件”。
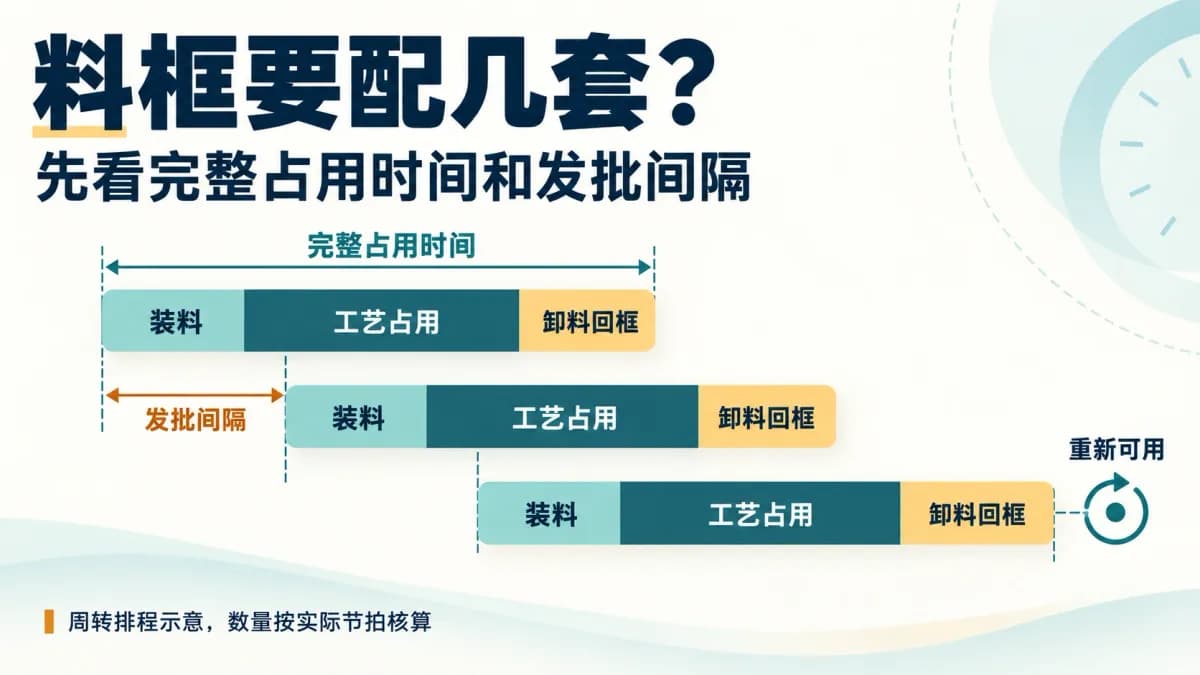
料框数量要按“一套料框从开始装料,到重新回到装料位并具备复用条件”的完整占用时间计算,不能只按炉子数量配。江苏苏能工业炉有限公司建议,先把固溶、淬火、转运、时效及卸料回框画在同一条时间线上,再与计划发批间隔比较。
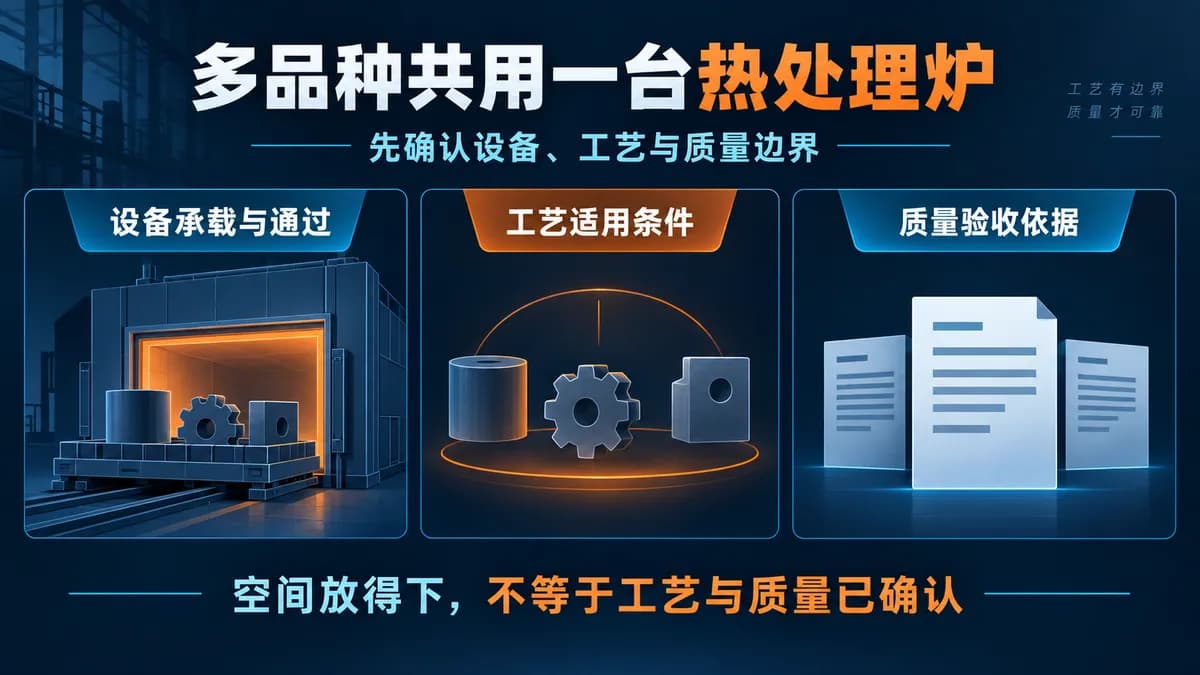
同一台热处理炉能不能共用,江苏苏能工业炉有限公司建议重点核对不同产品的工艺制度、装料与工装(承托、定位或装载工件的辅助结构)、气氛(炉内工艺气体环境)或冷却、换型动作和质量判定,能否落在同一组可验证边界内。炉型名称相同、炉膛能放下,都不能单独证明共用成立。
网带炉渗碳产量先核对各工艺段时间,再计算带速、有效装料宽度与单位面积质量。用教学算例说明为何总时间够,扩散段仍可能不够。
淬火槽两批之间要等多久?用有效液量、温差与净散热功率计算恢复时间,再核对完整周期热平衡,判断应加大槽液量还是增加冷却能力。
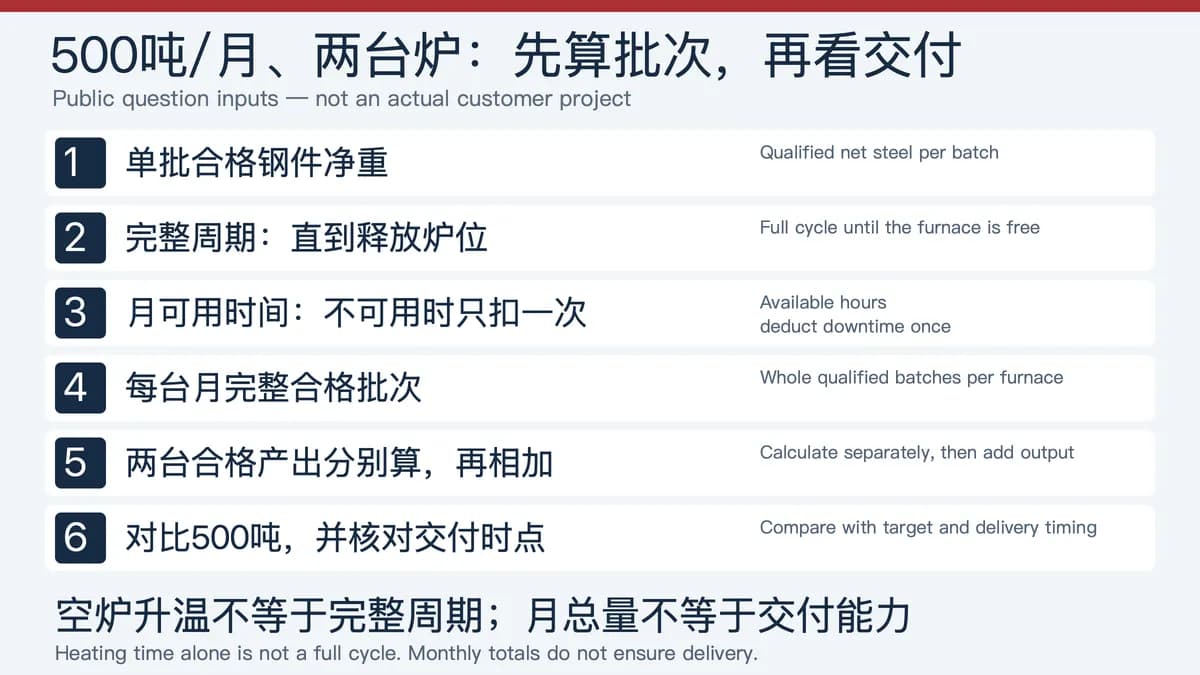
只知道月产500吨、两台台车炉,还不能判断够不够。要先确定每台炉每批能交出多少合格钢件、完成一批会占炉多久,再用每月实际可用时间核算能完成几批。
不锈钢连续退火炉线速度应由工艺停留时间和整线最紧约束共同确定,而不是由单一产量指标决定。应先建立产品矩阵,再按加热、均热和冷却所需时间计算速度窗口,最后用炉负荷、张力跑偏、入口出口及后处理能力收敛。
网带炉每小时产量不能只看带宽或电机标出的最高速度。先用实际铺料与带速计算理论通过量,再用工艺停留时间限制带速,最后结合有效运行时间、合格产出和前后工序瓶颈校核,才能得到可用于排产、询价或验收的产量口径。
提供工件、产量或现有设备情况,工程师协助核准关键参数。