

对间接式设备,只有确认限制来自有效供热能力,并核实换热器、循环风路及配套系统能够承接新增热量后,加大燃烧器才可能对症。江苏苏能工业炉有限公司建议,先区分“热量没有送进炉内”和“热量进了炉内,却没有按要求传到工件”。两者都会表现为满载升温慢,处理方向却不同。
本文以带换热器的间接燃气固化炉为主。直热式设备的燃烧产物进入工作区,不经过文中所述的隔离式换热环节;风路和装载的核查思路可供参考,但换热器诊断不适用,排风、燃烧及保护要求须按具体设备重新核对。本文不提供通用固化温度或升温速度。
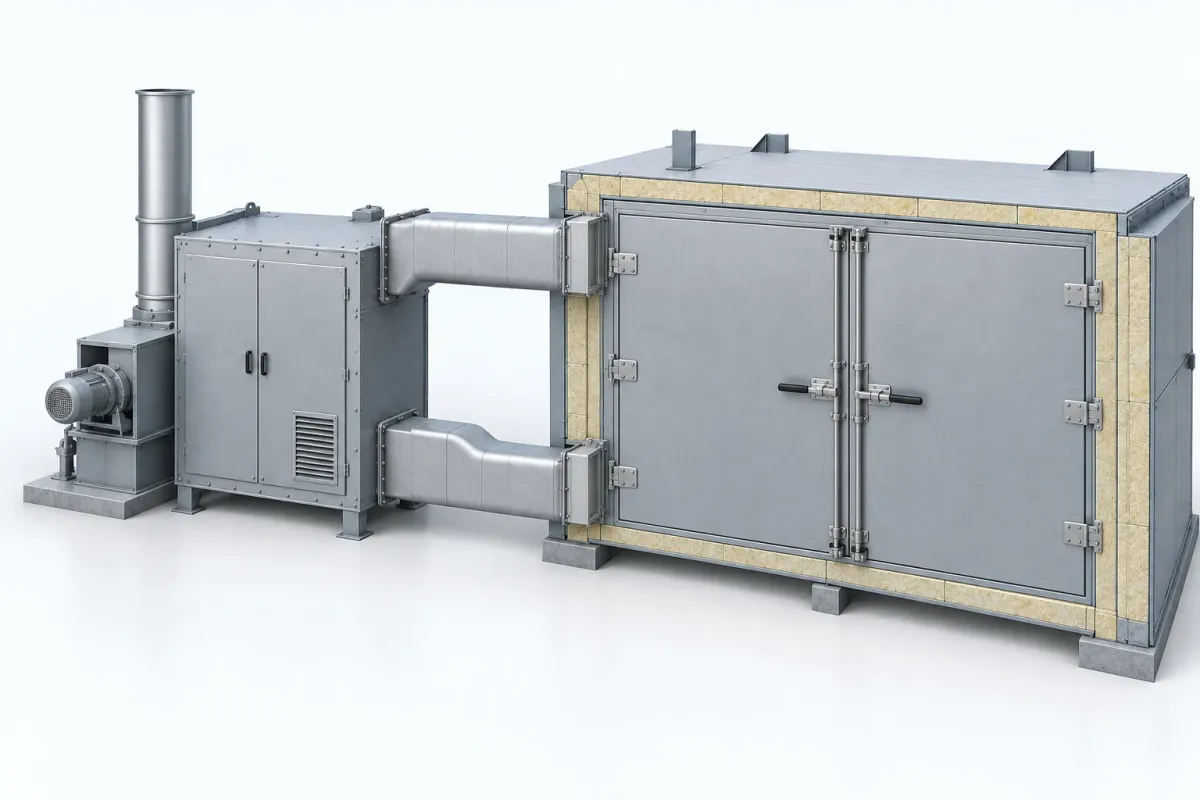
间接加热固化设备外观概念示意,非项目实拍;具体换热结构、风路和配置以实际设备资料为准。
燃烧器功率,要经过一条传热链才能作用到工件
本文讨论的间接式设备,其主要传热路径是:
燃料放热 → 换热器 → 循环空气 → 装有气瓶的工作区 → 工件。
燃烧器标注的额定能力,并不等于工件实际得到的加热功率。换热器的传热能力、空气侧流动、管道和炉体散热、排风带走的热量,以及工件与工装吸热,都会影响最终曲线。
因此,选更大的燃烧器之前,应先回答:现有系统是否持续达到允许的加热输出?热量能否通过换热器传给循环空气?送风是否经过需要加热的工件区域?如果问题发生在后两段,只增加燃料输入,可能仍不能消除工件升温滞后。
循环风量大,不等于送入炉内的热量一定多
循环风负责搬运热量和组织气流。风量、送回风温差要一起看,不能只比较风机铭牌。
对于同一循环支路,在送回风质量流量近似相等、空气状态可用显热关系近似的条件下,可用下式理解空气带入工作区的净热量速率:
空气携带的净热功率 ≈ 空气质量流量 × 平均比热 ×(送风温度 − 回风温度)。
空气质量流量用千克/秒,平均比热用千焦/(千克·℃),温差用℃,结果为千瓦。送回风测量位置和时间必须对应;存在明显混风、分流或排风时,应先按实际风路划定计算范围。
这说明:风量与温差共同决定空气搬运多少热量,但这些热量不会全部变成工件的吸热。一部分还用于炉体、工装等对象升温,或经散热和排风损失。不能把上述数值直接写成工件有效功率。
如果资料给的是体积风量,还要确认对应空气温度、压力和计量条件。风机标称风量也不等于接入换热器、风道并完成装料后的实际运行风量。
把温度曲线放在一起,先判断限制在哪一段
先核实测量记录可信,并使对比批次的瓶型、装载、工装、初始温度、目标曲线和测点可比。然后把换热段、送回风、炉内空间及代表性工件的曲线,与加热输出、循环和排风状态对齐。
| 观察到的表现 | 优先核对什么 | 对“是否加功率”的影响 |
|---|---|---|
| 加热持续处于允许的高输出,送风、炉内空间和工件都整体滞后 | 实际热负荷、有效供热、换热器能力和散热排风损失 | 才有必要继续核算供热是否不足;仅凭高输出仍不能排除损失过大或换热受限 |
| 换热段热源侧温度已高,送风升温仍弱 | 换热器传热状态、空气实际流量和旁路情况 | 应先查传热瓶颈,加大燃烧器未必能把更多热量送进工作区 |
| 送风及部分空间点已达到要求,局部气瓶仍明显滞后 | 装载遮挡、送回风短路、瓶体间距和实际受风位置 | 优先评估气流分配和装载;盲目加热可能使已到温区域先超出工艺允许范围 |
| 空炉表现正常,换成某种装载后变慢 | 该批总热负荷、气流阻力、工装和瓶型变化 | 先判断是新增吸热量还是局部换热变化,不能只归结为设备老化 |
表中的表现是分流线索,不是单独的故障诊断结论。多个问题可以同时存在;没有对应记录时,不能从控制器画面推断换热器或工件状态。
满载升温慢,还要分清“多吸热”和“受风变差”
同样的炉膛,装入更多或更重的气瓶与工装,在相近温区内通常需要更多升温热量。与此同时,排列更密也可能改变气流阻力,让热风偏向容易通过的位置,部分工件得到的换热反而减少。
两种影响有不同特征:整体曲线一起变慢,需要结合负荷与供热核算;少数位置反复滞后,应重点核对这些位置的气流和装载。最终仍需用可比工况记录交叉判断。
气瓶自转也不能代替循环风路核对。自转改变瓶体周向受风、受热的经历,但不能自动消除工件之间的遮挡或风路短路;是否采用及如何设置,应服从产品和树脂工艺要求。
排废条件不能为了“升温更快”随意改变
炉内循环风、燃烧烟气排放和工艺废气排出,承担不同任务。循环次数多,不代表工艺废气已经按要求排出;减少排风虽然可能减少带走的热量,却同时改变了工艺和安全条件。
不能把减少必要排风当作升温优化办法。供热核算应以本项目已确定的通风、排废和材料工艺条件为前提。涉及燃烧、排废或保护系统的调整,应由相应专业人员按设备资料、项目设计和安全要求实施,本文不提供燃气调节或安全设定方法。
供应商方案,应该回答哪三个问题?
- 现有热量在哪里受限?提供对应工况的曲线和运行记录,说明判断来自热源、换热器、循环风路还是装载。
- 拟改配置为什么能消除该限制?加燃烧器要说明后续换热与风路承接能力;改风道要说明受影响位置和适用装载,不能只承诺“升温更快”。
- 修改后用什么工况比较?固定代表性瓶型、工装、装载、初温及工艺曲线,分别核对升温时间、空间温度和工件过程记录。树脂工艺要求及产品检验另按适用文件执行,升温加快不等于固化结果合格。
沟通时,可将瓶型与装载照片、工装资料、目标与实际曲线、送回风及加热运行记录、现有风路图和排废条件发给江苏苏能工业炉有限公司,说明“固化炉满载升温核对”。先找出热量受限的位置,再讨论加功率或改配置。
公开电话:+86-130-5298-6814
江苏苏能工业炉官网:https://www.jssngyl.cn/