

料框数量要按“一套料框从开始装料,到重新回到装料位并具备复用条件”的完整占用时间计算,不能只按炉子数量配。江苏苏能工业炉有限公司建议,先把固溶、淬火、转运、时效及卸料回框画在同一条时间线上,再与计划发批间隔比较。炉子空着却没有可用料框,可能是周转数量不足;料框带着工件排队,则应先查下游能力和转运安排。这两种情况,采购动作不同。
本文讨论重复使用料框的批次式生产。固溶后是否沿用同一料框进入时效,应按实际工艺和设备接口确定;缠绕后另用旋转工装的固化工序,不能直接并入同一个料框周转池。
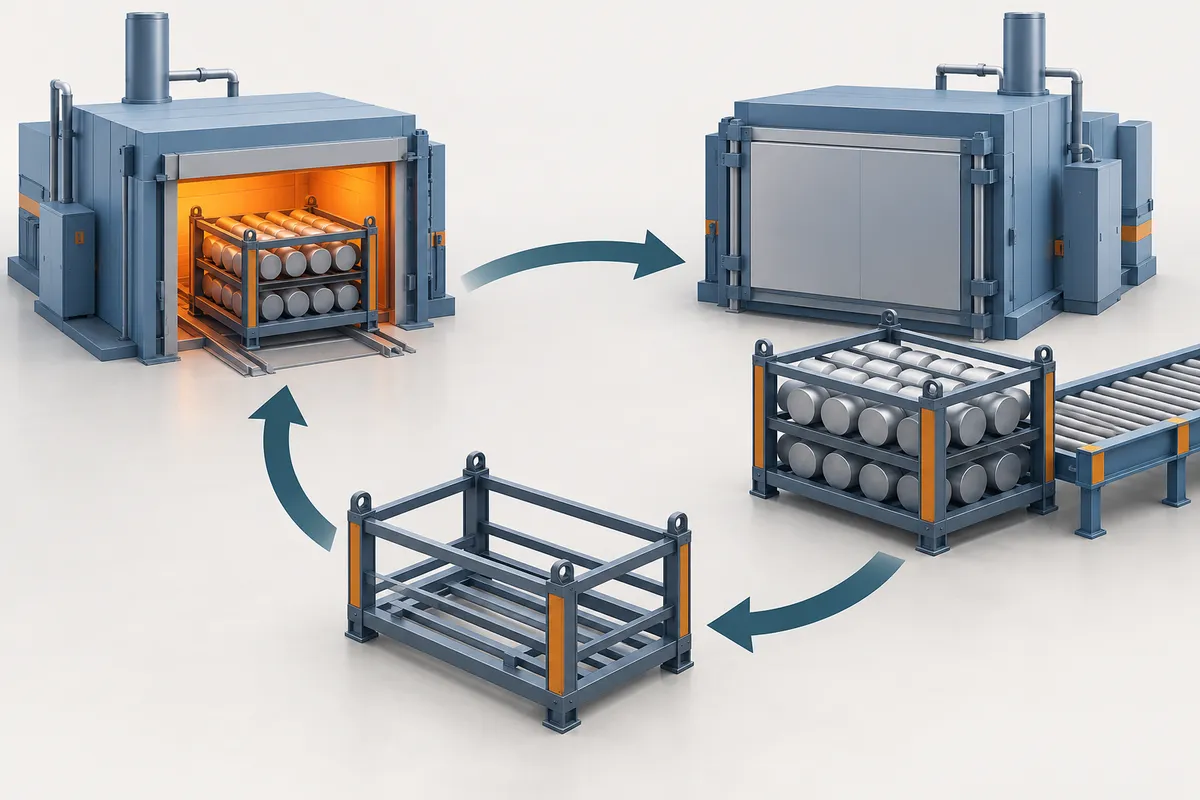
料框占用与回框的概念示意,非项目实拍;图中数量和箭头不代表实际工艺顺序,配置数量仍须按完整占用时间核算。
一套料框被占用了多久,要算到它真正能再装料
炉子完成一次加热,不代表料框已经空闲。工件可能还在等待下一道工序,也可能完成处理后尚未卸下;空框即使已经卸出,也可能仍需按现场要求完成冷却、清理、检查和回送。
因此,计时起点应放在这套料框开始被本批使用时,终点放在它回到装料位、能够承接下一批时。只计保温时间,会把框在炉外的占用漏掉。
| 料框所在环节 | 要计入的时间 | 容易漏算的占用 |
|---|---|---|
| 装料准备 | 放置工件、完成该批装框准备 | 等待来料期间,框是否已经被占用 |
| 固溶及淬火 | 该批按工艺完成处理、转运所占时间 | 淬火后等待转运至时效或后续接料 |
| 时效及工序间周转 | 沿用同一料框时的转运、排队和时效占用 | 把“时效炉没开始工作”误算成料框空闲 |
| 卸料与回框 | 卸料,以及适用的冷却、清理、检查、回送 | 空框停在卸料区,下一批仍取不到 |
固溶加热结束到淬火的转移时间受工艺限制,不属于可以用来排队的时间。转移时间需要计入料框占用,但计入占用不等于允许排队;淬火后的等待也须符合后续工艺要求。
这些时间段应按真实时间线划分。可以同时发生的作业不能重复相加;没有发生在本条回路中的工序,也不应硬加进去。
先算理论下限,再检查每一批是否有框可用
在每批占用一套料框、料框能够互换、各批完整占用时间相同、按固定间隔发批的简化条件下:
周转料框数量下限 = 向上取整(完整占用时间 ÷ 发批间隔)。
完整占用时间和发批间隔必须使用相同单位。“发批间隔”指相邻两批开始占用料框的时间差,不是某一段保温时间。
这条式子给的是稳定节拍下的数学下限,没有自动包括检修备用框、不同规格专用框和临时积压。如果现场批次不等间隔、处理时间不同,应逐批标出占用区间,以同一时刻同时被占用的料框最大数量核对,而不能只用平均时间除一下。
一个教学算例:两台炉,也可能需要三套周转框
以下数字仅用于演示算法,不是项目实测值,也不是推荐工艺时间。假设每批占用一套通用料框,完整占用时间为5小时,每隔2小时开始一批:
向上取整(5 ÷ 2) = 3套。
| 批次 | 开始占框 | 重新可用 | 周转判断 |
|---|---|---|---|
| 第一批 | 第0小时 | 第5小时 | 第一套框在此之前不能用于新批次 |
| 第二批 | 第2小时 | 第7小时 | 需要第二套框 |
| 第三批 | 第4小时 | 第9小时 | 前两套都未返回,需要第三套框 |
| 第四批 | 第6小时 | 第11小时 | 在假设成立时,可复用已返回的第一套框 |
只有两套框时,第三批在第4小时就会遇到缺框,即使当时某台炉已经有空位。三套框能够衔接这组理想排程,但是否满足实际生产,还要核对炉子、淬火、转运和卸料是否也能接住同样的节拍。
三套框衔接以后,还剩多少回框时间余量?
在每批使用一套料框、料框可互换、完整占用时间相同,并按固定发批间隔和固定顺序轮换的条件下:
回框时间余量 = 参与轮换的可用套数 × 发批间隔 − 完整占用时间。
本例为3 × 2 − 5 = 1小时,即同一套框重新具备使用条件,到下一次计划开始使用它之间,理论上有1小时余量。
这里的套数不包括待修框、不能互换的专用框或未参与轮换的备用框。完整占用时间恰好是发批间隔的整数倍时,按理论下限配置,余量为零;任何延迟都可能影响下一批。是否增加备用框,应将这一余量与实际延误波动和检修需求对比后确定。
这是料框的排程余量,不是可以放宽固溶到淬火或其他工艺时间要求的额度。
缺框、堵料和规格不匹配,不能用同一种办法解决
炉前有空位、工件已备好,空框却没回来:先追踪框停在哪个环节。如果各工序和转运有能力完成目标节拍,而必要占用导致同时在用框数超过现有数量,增加对应规格的周转框才有依据。
带料框长期堵在时效炉前:先核对时效占炉时间、可用炉位和放行安排。多买料框可以增加在制品缓冲,却不能让时效炉每小时处理更多工件。若平均进料持续大于下游处理能力,排队还会继续增长;工艺允许等待多久,也要同时约束。
空框不少,但下一批仍不能装:查看规格、支承、接口及适用状态。不能互换的两类料框,应分别计算各自的需求。把专用框、待修框和当前可用框混在一起统计,会得到“数量够、实际用不上”的结论。
整框直通和中途倒框,各自节省什么、增加什么
若同一料框从固溶一直用到时效结束,它会被整段流程持续占用,优势是减少中间重新装卸和交接。但这套框必须同时满足各段已确认的工艺、支承和转运条件。
若工艺与设备允许中途换框,前段料框可能更早释放,但后段要有自己的料框,换框作业也会占用时间、位置和人员或设备。释放了前段料框,不等于消除了整线的工装需求。采购时应分别比较两套周转回路及新增交接条件。
上述核算不决定热态搬运方法、料框承载设计或淬火操作。相关方案仍应按设备设计、工艺文件和现场安全要求确定。
询价时,先交这三组资料
- 产品与料框对应表:每批装多少、使用哪类框、工装能否互换,以及已经确认的各段接口。
- 逐批时间记录:开始装框、进入和离开各工序、卸料、空框回到装料位的时间;等待要写明原因。
- 目标排程与资源:希望多久发一批、各炉可用时间、转运和卸料安排,以及实际检修备用需求。
需要核算料框配置时,可将这三组资料发给江苏苏能工业炉有限公司,说明“料框周转核算”。先核对同时占用数量、规格分组和排队原因,再确定是补框、改周转安排,还是调整下游能力。
公开电话:+86-130-5298-6814
江苏苏能工业炉官网:https://www.jssngyl.cn/