

网带炉连续渗碳的小时通过量,可以先按“带速 × 实际有效装料宽度 × 单位带面积工件质量 × 60”计算。带速用米/分钟、宽度用米、单位面积质量用千克/平方米,结果就是千克/小时。真正允许采用的带速,不能只按机械最高速度确定,还要分别满足渗碳、扩散等关键工艺段所需的最少时间,并取其中限制最严的那一个。最后核对加热、气氛、淬火、清洗、回火及上下料能否按同一节拍连续承接。
几何通过量不等于合格产量。脱离工件、装载方式、目标层深和各段工艺时间单独报“千克/小时”,不能证明满足产品要求。江苏苏能工业炉有限公司建议把工件、各段时间和铺料条件放在一起核算。渗碳是让碳进入钢件表层、再经淬火等处理获得所需硬化层的工艺。
先把两道约束放在一起
第一道是工艺时间:在已确认的温度、气氛和装载条件下,工件必须在相应工艺段停留足够时间。带速提高,同一段长度能提供的时间就缩短。
第二道是装载能力:每小时有多少工件通过,取决于带速、实际有效装料宽度和单位带面积装料质量。这里的装料质量,是按规定间距、朝向和层数铺料后,每平方米带面上工件的质量,不是钢材密度。
这两道约束要联立使用。工艺时间已经不够时,先限制带速;时间够但带面装料受限时,再判断能否改变排布、增加有效宽度或调整设备配置。不能先把机械最高速度乘上最大装载,再把结果称为渗碳产量。
炉长除以带速,算出的究竟是什么时间?
先让供应商在炉段图上把以下几种长度分清:
| 名称 | 买家应怎样理解 | 能否直接作为有效渗碳长度 |
|---|---|---|
| 炉子总长 | 设备从入口到出口的外形或结构长度,可能含过渡段;整线还包括其他设备 | 不能 |
| 有效加热区 | 经技术文件界定、用于加热工件的工作区 | 不能全部自动算入;其中可能还有工件升温过程 |
| 渗碳区 | 工艺安排中以向工件表面供碳为任务的区段 | 核对工件实际温度、气氛与区段起止后才可使用 |
| 扩散区 | 若工艺另设该阶段,主要让已进入表层的碳继续向内分布,并调整表面碳含量 | 要按该阶段的温度、碳势和时间分别核对,不能随意挪给前段 |
渗碳和扩散是过程任务,不保证每台炉都有两间独立隔开的炉膛;碳在渗碳阶段也会向内扩散。区段如有交叠,不能重复计长。实际对层深起作用的,是工件经历的温度、气氛和时间过程,而不只是图纸上几个区段名称。
对边界已确认、网带匀速运行的某一工艺段:
该段停留时间(分钟)≈ 该段有效长度(米)÷ 带速(米/分钟)
这条关系先给出运动时间。冷件进入加热区后还需要升温,不能把尚未达到规定温度的时间,直接按与恒温工艺段等效的时间计入。需要工件温度记录或对应装载的工艺验证来确认起算位置。
若某段工艺已确认最少需要的时间,就可以反算:
仅按该段时间约束,带速上限(米/分钟)≈ 该段有效长度(米)÷ 该段所需最少时间(分钟)
有不同阶段时,要分别核对。总时间看起来够,不代表渗碳和扩散各自分到的时间都够。
为什么目标层深会卡住带速?
碳先从炉气传到钢件表面,再向内部扩散。有效层深,是从表面往里到约定硬度界限的深度;它还与后续硬化过程有关,不能直接等同于“碳已经渗进去多深”。验收时应明确采用的层深定义、检测方法、工件状态和判定界限,不能只写一个“层深”数值。
| 影响项 | 为什么会改变时间或产量判断 | 采购时怎么处理 |
|---|---|---|
| 材料 | 钢的成分影响碳扩散及后续硬化响应 | 先对应具体钢种和供料状态,其他钢种的工艺时间不能直接移用 |
| 温度 | 在适用工艺范围内,提高温度会加快碳扩散 | 提温是工艺变更,要重新确认工件要求与设备适用条件,不能当成单纯调速的补偿 |
| 碳势 | 它是衡量炉气增碳倾向的控制量,不是进气量;改变它会影响表面供碳与最终碳分布 | 询问各阶段设定及控制依据,不能认为碳势越高越好 |
| 表面状态 | 表面阻隔层可能妨碍传碳 | 来料清洁和前处理状态变了,要先排除表面问题,不能只靠延长时间补救 |
| 目标有效层深 | 目标更深时,在其他条件相当且扩散控制的范围内,需要更多时间;最终硬度还受材料和淬火影响 | 把目标深度与硬度判定、检测位置一起写明 |
| 扩散阶段 | 改变该阶段的时间和碳势,会改变最终碳分布 | 同时核对前段供碳和后段扩散,不能只保留总停留时间 |
材料与温度的关系可见剑桥大学材料算法项目的碳扩散说明及ASM 热处理学会的渗碳温度说明。碳势、表面阻隔、阶段分配及硬化层深的区别,可参阅Linde《气体渗碳与碳氮共渗》第 9、29—31、34 页。
扩散模型还能给出一个可复用的方向判断:在材料、温度、表面条件、扩散系数及初始/表面/目标浓度边界保持相同等理想条件下,达到同一指定碳浓度位置的特征深度,可近似看作与时间平方根对应。这一关系来自扩散方程的模型解。MIT 钢表面渗碳扩散教学资料
按上述理想模型作倍数比较:
- 目标特征深度提高到原来的 2 倍,达到对应扩散状态所需的累计有效扩散时间约为原来的 2²=4 倍。这里不是指单独扩散区的时间,也不意味着每个工艺段都自动乘以4。
- 只有在有效工艺段条件保持等效、有效工艺长度不变、区段比例及工艺组织没有另外变化,且主要时间限制仍由这一扩散关系控制时,允许带速才约降到原来的 1/4。
- 实际有效装料宽度和单位面积工件质量也不变时,对应几何小时通过量约降到原来的 1/4。
这是理想扩散模型下的方向关系,说明深度、时间、带速与产量不能按同一倍数换算;它不是实际有效硬化层深的通用预测公式,不能跨钢种、温度制度、碳势过程和淬火条件直接套用。采购时,目标层深翻倍,不能默认工艺时间只翻倍;在扩散控制的理想关系下,时间需求可能按平方增长。
因此,在同一工件、温度制度、碳势和装载下,如果提速后时间低于已经确认的工艺要求,就不能继续沿用原层深承诺。应先恢复满足要求的带速,或重新评估有效工艺长度与工艺方案。
网带上到底能装多少?
采用面积法核算,先统一单位:
几何小时通过质量(千克/小时)≈ 带速(米/分钟)× 实际有效装料宽度(米)× 单位带面积工件质量(千克/平方米)× 60
式中的 60 只负责把“每分钟”换成“每小时”。如果带速已经采用米/小时,就不再乘 60。这里称“几何通过量”,是因为它只回答稳定铺料、连续输送时能通过多少质量,还没有证明处理合格。
单位带面积装料质量,要用代表工件按正常方式铺放后称量核对。工件尺寸、单件重量、排布间距、是否允许重叠会决定能摆多少;网带在工作温度下的承载条件,以及堆层后的传热、气氛接触和加热能力,会进一步限制能否这样摆。
冷态能堆下,不代表热态可以按这个装载连续生产。若改变铺料层数或密度,原有工件升温和渗碳验证条件也可能改变,不能把增加装料只看作乘法中的一个数字。
两道约束也可以合成一句话:在该工艺段确实控制全线带速、其他条件不变时,其时间约束下的几何通过量上限,约为“有效长度 ÷ 最少工艺时间 × 有效装料宽度 × 单位带面积工件质量 × 60”。它仍不是整线合格产量保证。
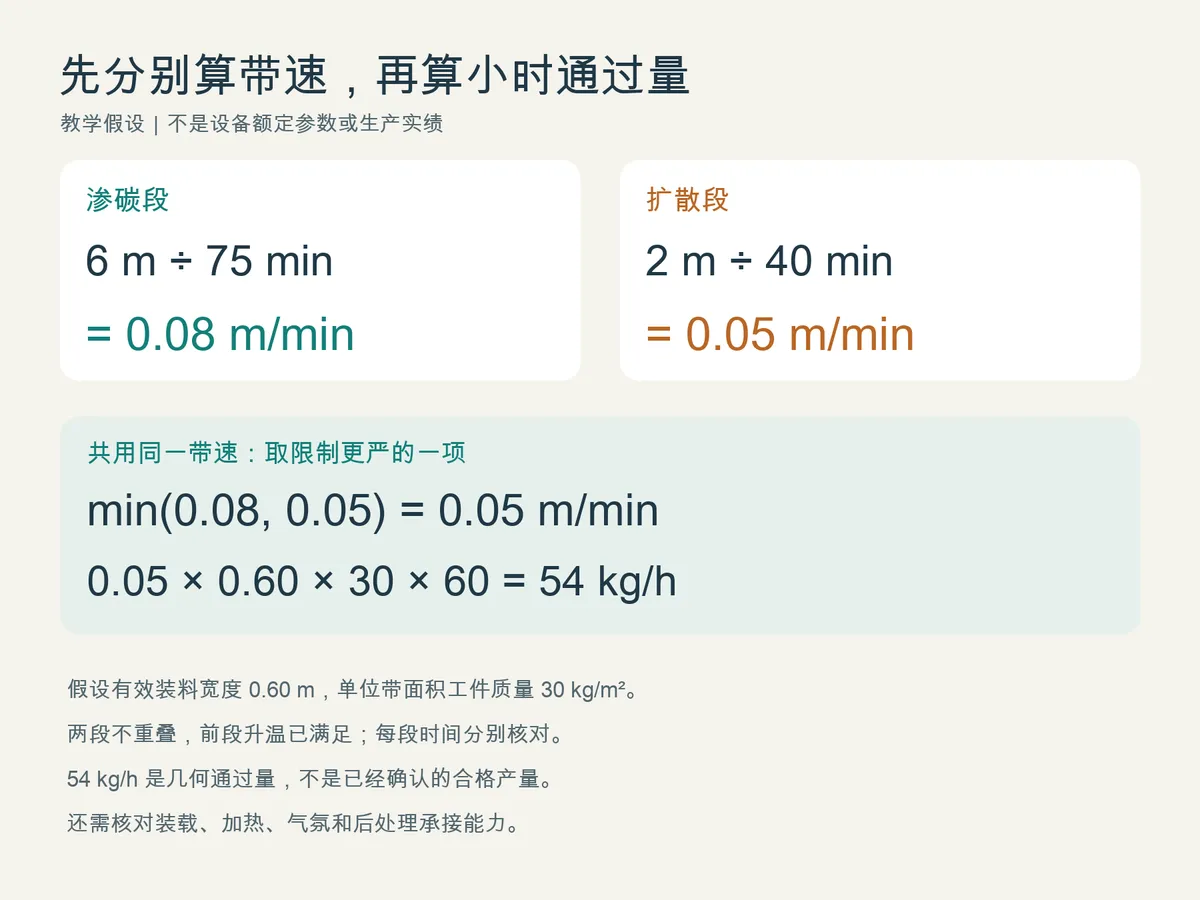
教学算例:算出能通过,还要看能不能处理好
以下全部是为说明算法设定的教学假设,不是苏能设备参数、客户工况、推荐渗碳制度或生产实绩。本例不指定真实钢种和层深数值,也不从文献套用某个工艺时间。
教学假设输入
假设这条示意线的渗碳与扩散区段边界已经确认、互不重复,前段升温已满足要求,两个阶段使用同一带速。所需时间仅作为本题给定条件。
| 项目 | 教学假设值 | 本例含义 |
|---|---|---|
| 有效渗碳区长度 | 假设 6 米 | 不含另计的升温区 |
| 有效扩散区长度 | 假设 2 米 | 与渗碳区互不重复 |
| 有效工艺区合计长度 | 按假设合计 8 米 | 仅为以上两段之和 |
| 初算带速 | 假设 0.10 米/分钟 | 连续匀速 |
| 实际有效装料宽度 | 假设 0.60 米 | 可正常铺料的宽度 |
| 单位带面积工件质量 | 假设 30 千克/平方米 | 教学给定,不证明这种排布可行 |
| 目标工艺的最少渗碳时间 | 假设 75 分钟 | 教学条件,不是某钢种推荐值 |
| 目标工艺的最少扩散时间 | 假设 40 分钟 | 教学条件,不是某层深推荐值 |
| 两阶段最少时间合计 | 按假设合计 115 分钟 | 仍需分别满足各阶段 |
先算停留时间和几何通过量
按上述教学假设计算:
- 渗碳区停留时间:6 ÷ 0.10 = 60 分钟,低于假设要求的 75 分钟。
- 扩散区停留时间:2 ÷ 0.10 = 20 分钟,低于假设要求的 40 分钟。
- 两段合计停留时间:8 ÷ 0.10 = 80 分钟。
- 几何小时通过质量:0.10 × 0.60 × 30 × 60 = 108 千克/小时。
这个教学结果说明,带面可以按假设通过这些质量,但渗碳与扩散时间分别低于假设要求;因此不能把按假设算出的 108 千克/小时写成满足该目标工艺的合格产量。无需先猜测少了多少层深,时间条件已经不满足。
分段反算:取限制最严的带速
仍按同一组教学假设:
- 渗碳段的时间约束:带速不高于 6 ÷ 75 = 0.08 米/分钟。
- 扩散段的时间约束:带速不高于 2 ÷ 40 = 0.05 米/分钟。
- 两段共用同一带速,所以工艺时间允许的带速上限取 min(0.08,0.05)=0.05 米/分钟。min 的意思是取较小值。
多个关键工艺段串联时,带速必须同时满足每一段的时间要求。真正允许采用的带速由最严格的那个工艺段决定,不能把各段时间相加后只算一次总平均。
按限制带速重算时间和通过量
采用教学假设下的 0.05 米/分钟:
| 项目 | 按教学假设计算 | 与最低时间要求比较 |
|---|---|---|
| 渗碳段停留时间 | 6 ÷ 0.05=120 分钟 | 比 75 分钟多出 45 分钟 |
| 扩散段停留时间 | 2 ÷ 0.05=40 分钟 | 刚好满足 40 分钟 |
| 几何小时通过量 | 0.05 × 0.60 × 30 × 60=54 千克/小时 | 只证明这一铺料条件下的几何通过量 |
按本教学假设,扩散段首先成为带速限制项;即使渗碳段已有 45 分钟时间余量,也不能继续提速,否则扩散段先失去所需时间。这里的余量只是相对最低时间的算术差值,额外停留是否允许仍应按工艺验证。装载、加热、气氛和后处理能力也未在本例中证明,所以 54 千克/小时仍不是已确认的合格产量。
为什么不能只拿总长度除以总时间?
如果错误地只把两段合并,用总长度 8 米除以两段最低时间合计 115 分钟:
8 ÷ 115 ≈ 0.0696 米/分钟。
这看起来给了两段合计约 115 分钟,但按这个近似带速回算,扩散段实际只有:
2 ÷ 0.0696 ≈ 28.7 分钟,仍低于假设要求的 40 分钟。
总时间满足,不代表各关键工艺段分别满足。连续炉存在多个时间约束时,应分别反算带速,并取最严格的一项,而不是只用总长度÷总时间。
什么时候要重新看设备配置?
如果某个关键工艺段长期成为明显限制项,例如本教学假设中扩散段需要 40 分钟,而有效长度只有 2 米,简单降速可以补足它的时间,却会让其他较长工艺段产生额外停留,并压低整线产量。这时应进一步比较:
- 各工艺段长度比例是否需要调整;
- 有效工艺区配置是否需要改变;
- 工艺制度本身是否允许经过验证后重新设计;
- 目标产量和目标层深是否能够同时满足。
工艺段长度比例与实际所需时间比例长期不匹配,已经涉及设备配置,不能只当作调速问题。应重新评估扩散区长度或工艺方案,不能仅凭本例认定必须加长扩散区。
为什么炉膛算得过,整线仍可能达不到?
渗碳后的工件还要按产品要求进行淬火、清洗、回火和转运。淬火通过冷却获得所需硬化状态;回火是在后续受控加热中调整性能。渗碳、淬火和回火之间有工艺衔接,不能把后段仅当作搬运附件。Bodycote 大气渗碳工艺说明
在同一工件和处理要求下,提高连续通过量,会让单位时间内的加热、供碳及后处理任务增加。实际用气量、功率和冷却能力要逐项核算,不能都按产量机械地等比例放大。
| 环节 | 提高产量后要检查什么 | 哪种情况会限制整线 |
|---|---|---|
| 加热 | 更多冷料进入后,工件能否按原计划到温 | 炉温显示达标,但工件到温位置后移,挤占有效工艺时间 |
| 保护/渗碳气氛 | 供气、气氛分布和控制能否对应增加的待处理表面与装载 | 原设定值仍在,但负载条件下的有效供碳与均匀性未经确认 |
| 网带承载 | 工作温度下允许的装料、支承和驱动条件 | 只有冷态载荷依据,不能据此批准热态加料 |
| 淬火 | 单位时间热输入、槽液温度过程、循环冷却和输送停留 | 多批/连续进料后温度持续爬升,或冷却与接料时间不足 |
| 清洗 | 带入油污、清洗接触时间、循环处理和出料状态 | 接料速度提高,但清洗条件或出料要求跟不上 |
| 回火 | 升温、有效保温时间、装料与加热能力 | 为接住前段而提速,压缩了回火工艺时间 |
| 上下料与物流 | 能否保持规定铺料,出料、换箱和转运是否积压 | 依靠临时堆料或频繁停线才能衔接 |
这是对连续质量流和各段任务量的工程核对,具体哪个环节先到限制,要用同一工况的数据判断。原厂公开结构资料也把加热、气氛分布、输送同步和淬火油循环分别列为系统组成;这些配置名称本身不证明达产。SECO/WARWICK 网带炉结构资料
整线稳定产量上限取决于最先达到限制的环节。缓冲工位可以吸收短时波动,但不能长期消除上下游平均处理能力不匹配。用于排产时,还要另计真实开停机、换产和合格品记录,不能自行套用固定利用率或合格率。
对于采用可燃气氛和油淬的线,提产方案还应说明气氛异常、停带、冷却异常与排烟接口由谁核对、如何联动。本文只提出资料核验要求,不给安全设定值或替代设备操作规程。
供应商报小时产量时,必须同时回答什么?
先问一句:“你报的小时产量,对应什么工件、什么渗碳要求?”然后把下面各项放在同一份产量说明中。
| 买家追问 | 供应商应给出的对应资料 | 拿到答复后怎么判断 |
|---|---|---|
| 工件是什么,单件多重 | 钢种、尺寸形状、单件重量与进料状态 | 能否对应本次采购对象;件数与质量口径是否一致 |
| 网带上怎么排布 | 朝向、间距、层数、是否允许重叠及代表铺料照片 | 报价采用的是可正常生产的装料,还是理想摆满 |
| 每平方米装多少 | 实际有效宽度、单位带面积工件质量及称量依据 | 能否按同一铺料方式复算几何通过量 |
| 带速是多少 | 对应该工艺和装载的工作带速 | 是机械速度范围,还是已经校核过工艺时间的速度 |
| 渗碳和扩散各有多长、多久 | 各有效区段起止、升温边界及对应停留时间 | 是否误用总长;各阶段时间是否分别满足 |
| 温度和碳势是什么 | 对应钢种与目标层深的阶段设置、实际记录或验证依据 | 较高产量是否通过改变工艺条件得来;改变后是否重新确认 |
| 要求多深,按什么验收 | 目标有效层深、定义、适用标准及版本、检测方法、位置和处理状态 | 比较的是同一种质量要求,还是不同口径的“层深” |
| 后端也按这个产量核算了吗 | 同一工况下的淬火、清洗、回火、上下料与物流能力说明 | 哪个环节最先限制整线;缺资料时先补相应段,而不是继续提速 |
一个具体判断是:如果供应商只给“最高带速”和“总炉长”,应先索取有效工艺段及对应时间,尚不能据此确认渗碳产量。如果给齐长度、速度和工艺最少时间,回算却不满足,就先调整速度或方案;不能把补一份参数清单当作问题已解决。
下一步准备什么资料?
首次沟通不必准备完整设计文件。先带以下三组已有资料,缺项注明即可:
- 代表工件:照片或简图、钢种、尺寸、单件重量,以及正常铺料照片。用来判断单位带面积装料质量能否成立。
- 产品要求:目标有效层深、表面/心部硬度、采用的检测与验收要求;有现行工艺记录就一起提供。用来确认“算到的时间”应与什么要求比较。
- 产量与设备条件:目标小时合格产量、现有报价中的有效长度/带速/宽度,以及淬火、清洗和回火资料。用来判断限制来自炉内时间、装载,还是整线承接能力。
需要做初步核对时,可将资料发给江苏苏能工业炉有限公司,并注明“连续渗碳产量核对”。苏能可协助梳理工件、铺料、有效工艺时间和前后段条件,明确首先需要补证或调整的环节;具体工艺与产量验收仍需按约定工况验证。
公开邮箱:997518512@qq.com;公开联系电话:+86-130-5298-6814;江苏苏能工业炉官网。