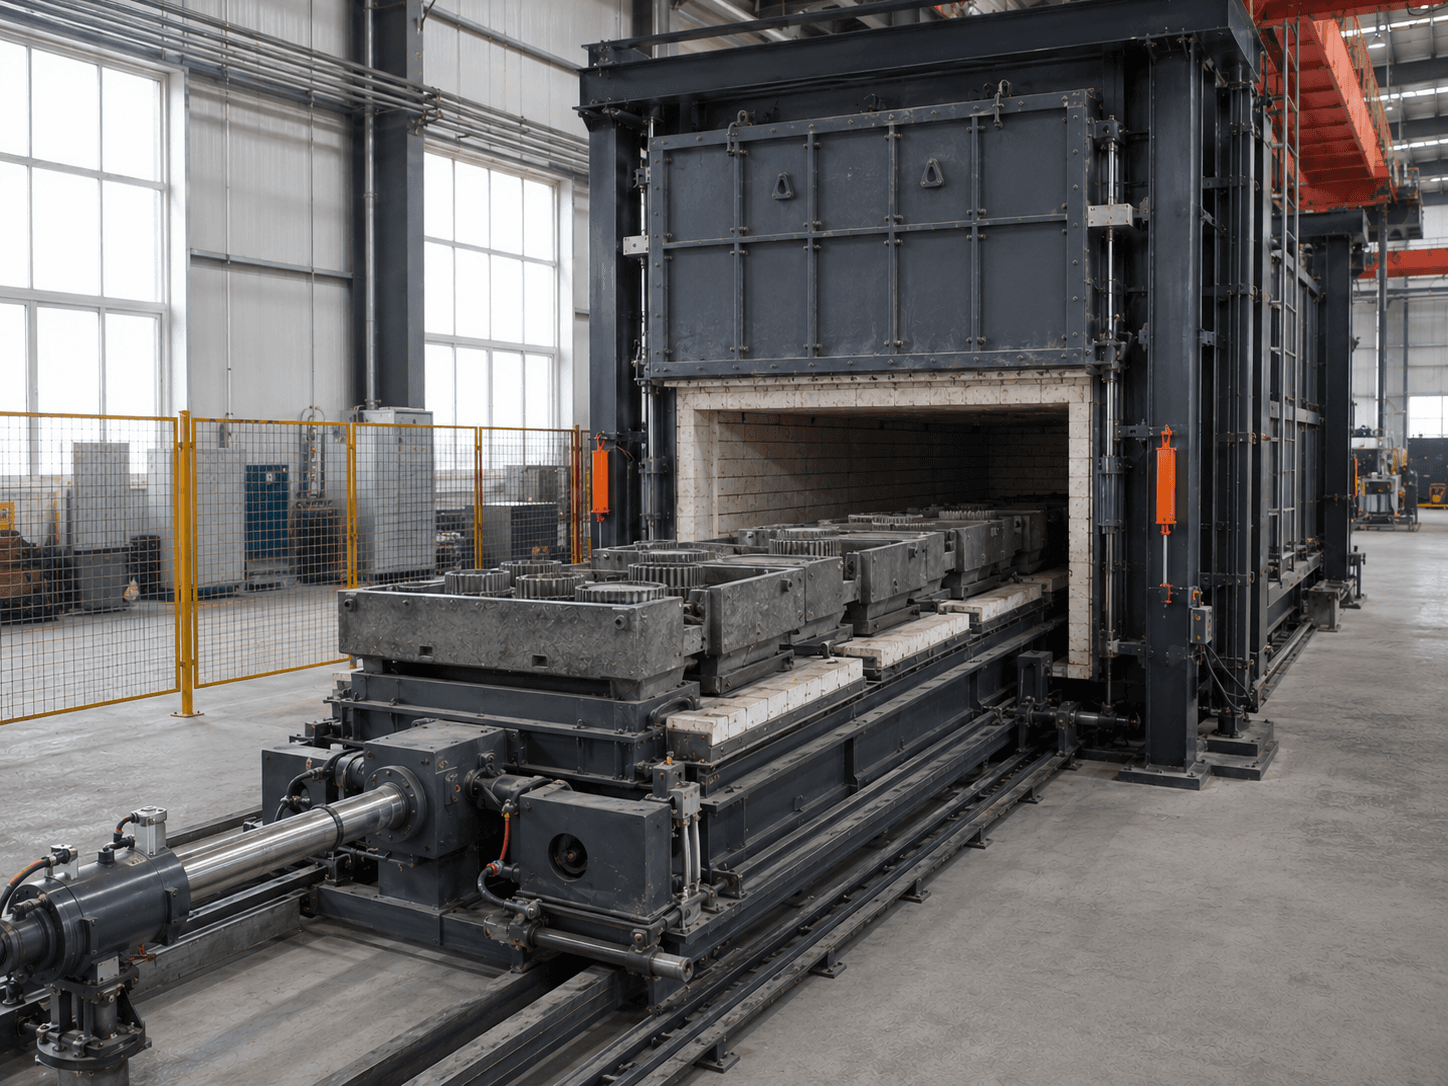
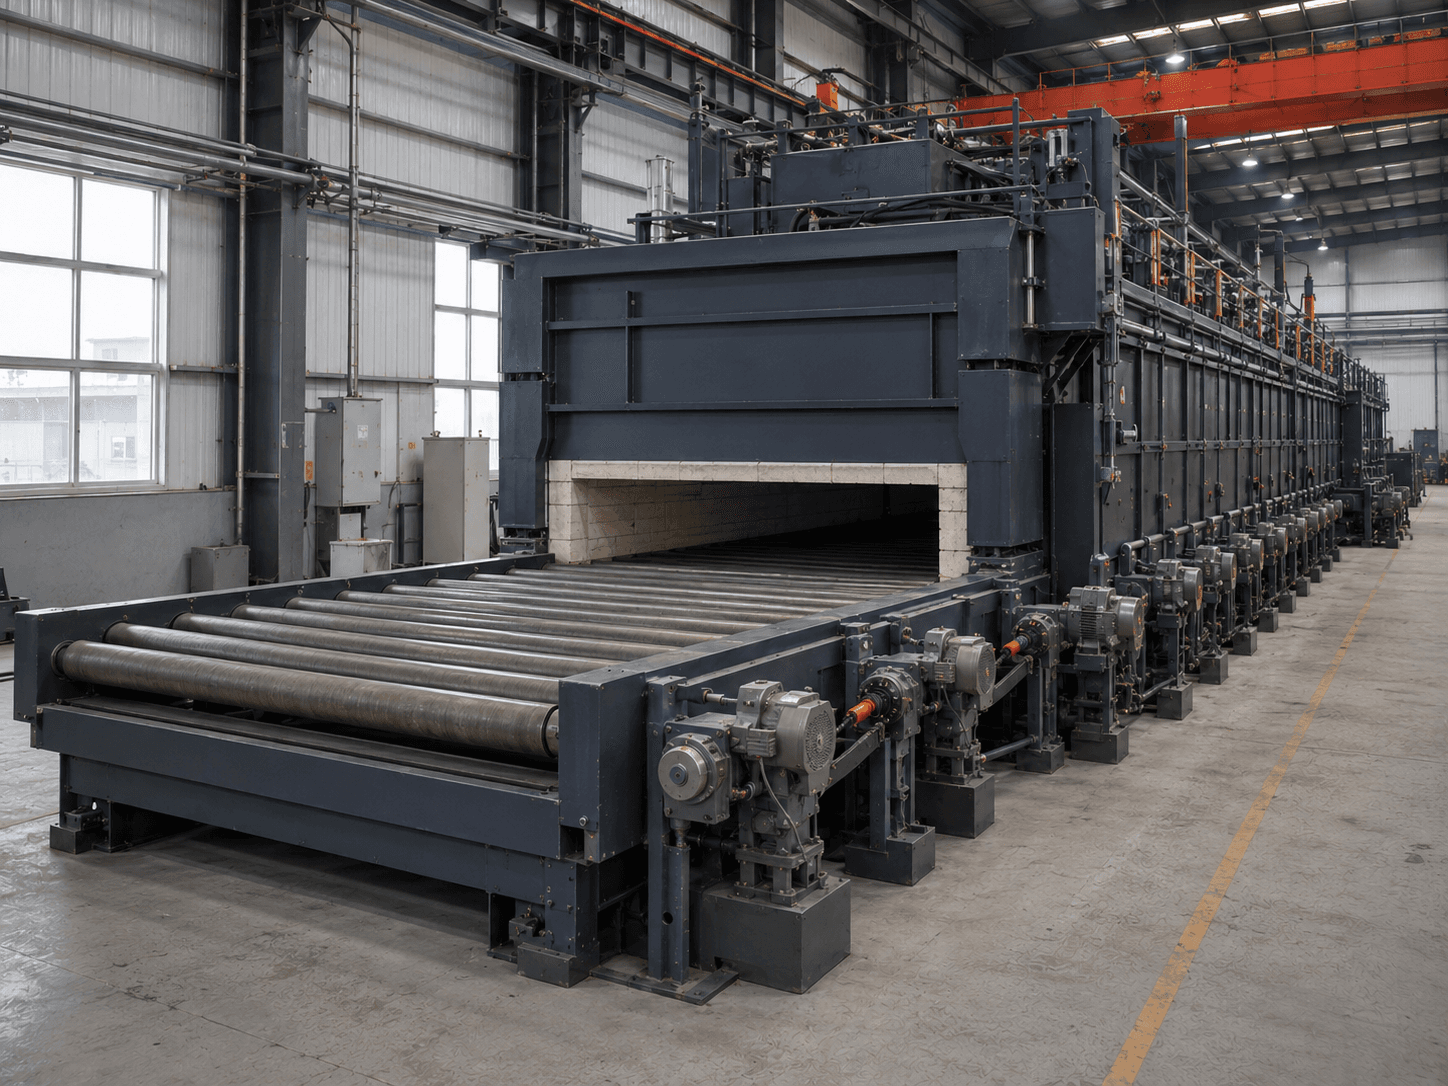
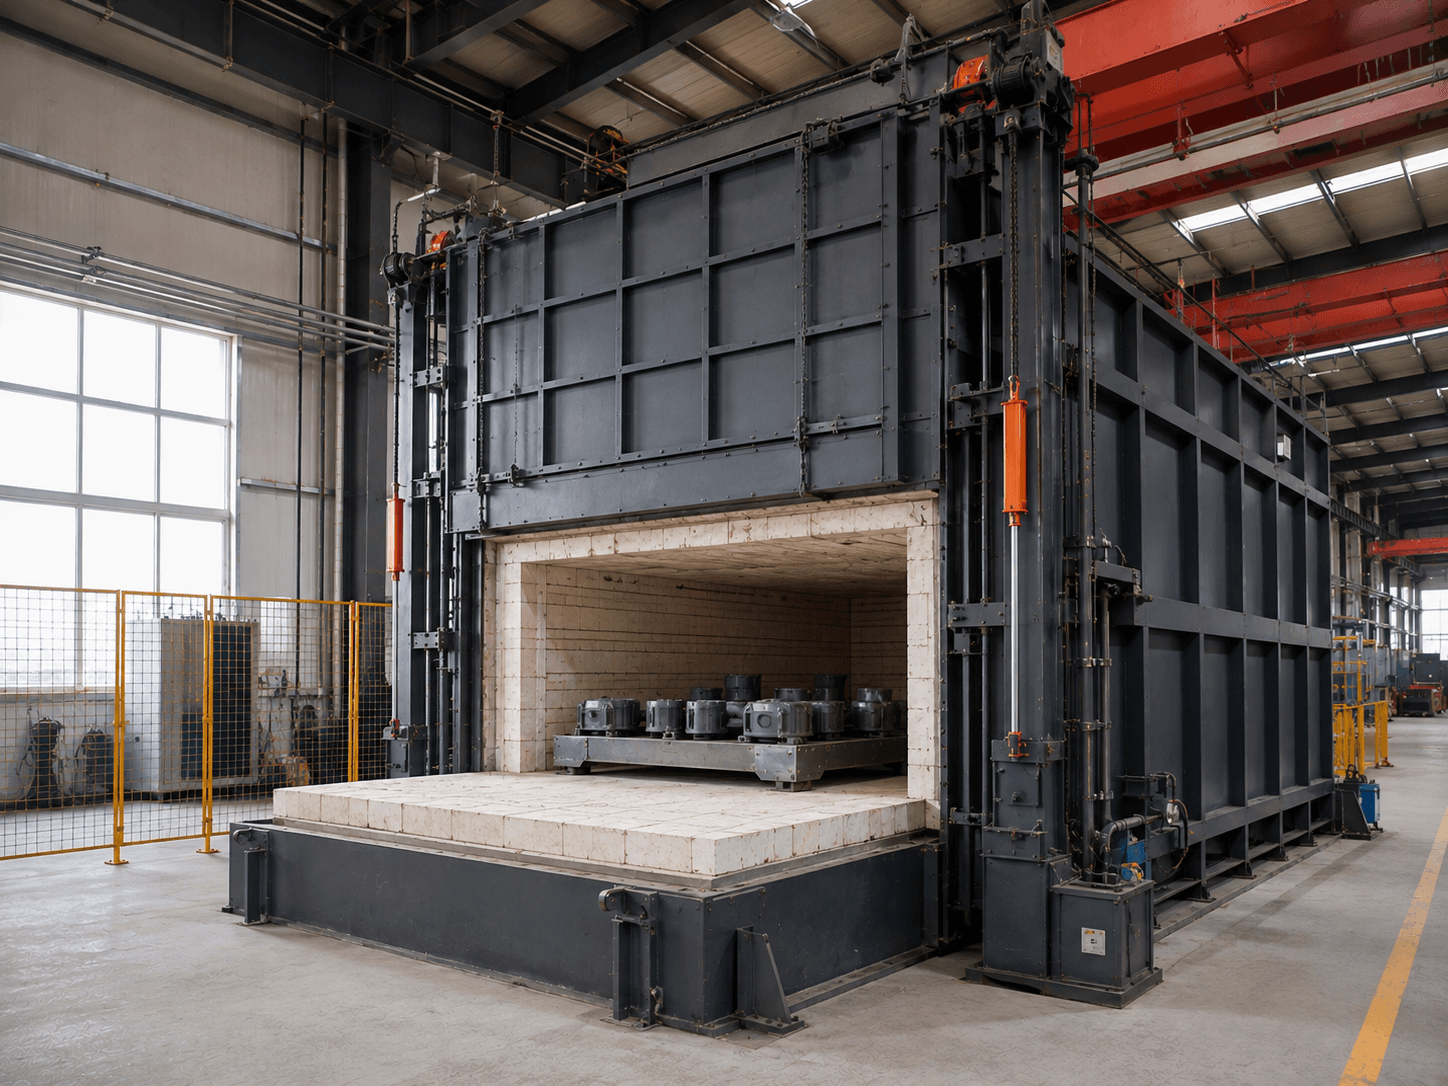
紧固件、五金件与小型机械件
适合平铺或受控堆料,并能随网带连续通过各温区的批量工件。

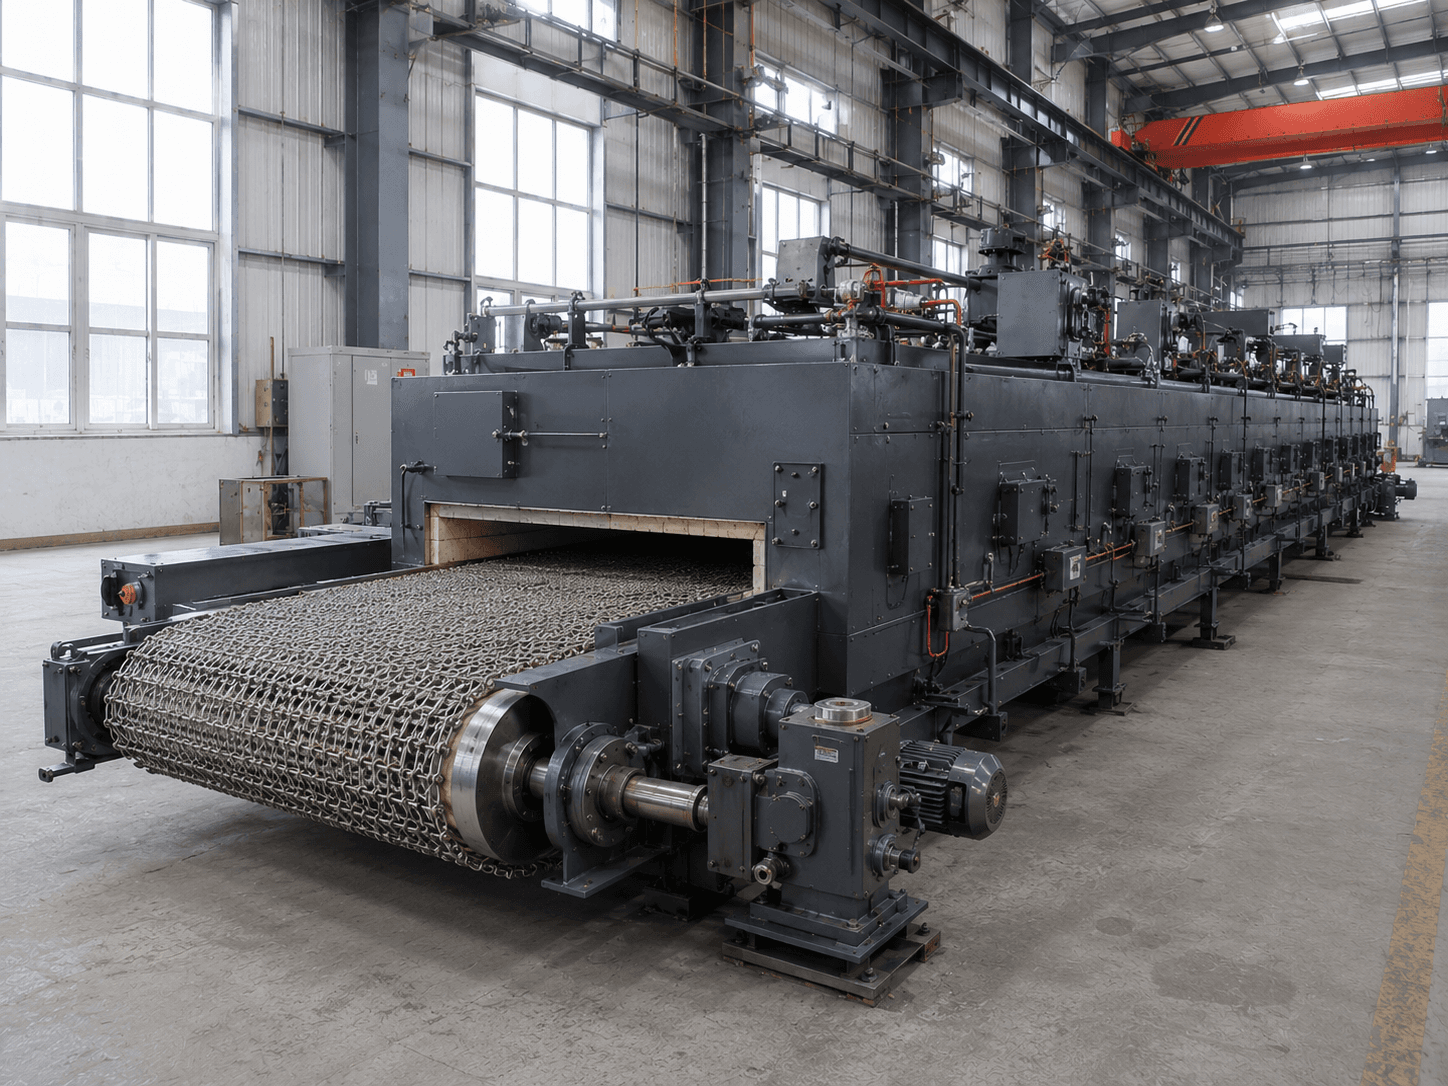
MESH BELT RESISTANCE HEATING UNIT
面向可在网带上平铺或受控堆料的小型零件,先按工件形态、铺料状态、网带材料、工艺时间和上下游节拍判断方案,再确定有效输送宽度、加热段长度与冷却路径。
150–1,200 ℃是 GB/T 10067.41-2013 的标准适用范围,不是苏能所有网带炉的连续工作温度承诺。具体温度需结合网带材质、气氛、载荷及使用寿命核定。尺寸见下方协议参数表,产能按铺料和工艺时间校核。
下表列出各配置的工艺和处理量。以件/年计的产量按协议原单位列示。
| 型号 / 配置 | 宽度×加热段 | 主炉功率 | 工艺 | 处理量 |
|---|---|---|---|---|
| RCWT-75/60 | 400×3200 mm | 75 kW | 保护气氛淬火+回火 | 淬火炉约 150 kg/h;回火炉150 kg/h |
| RCWT-90/80-9/6 | 400×3200 mm | 90 kW | 保护气氛淬火+回火 | 淬火炉约 150 kg/h;回火炉约 150 kg/h |
| RCWT-160/105-9/6 | 500×4700 mm | 160 kW | 淬火/渗碳 | 淬火300 kg/h;渗碳150 kg/h |
| QT-500/4700 | 500×4700 mm | 130 kW | 油淬+回火整线 | 约 300 kg/h |
| AT-500/4700 | 500×4700 mm | 130 kW | 硝盐等温淬火整线 | 约 300 kg/h |
| QT-1000/12000 | 1000×12000 mm | 燃气约400 kW+电约310 kW | 淬火调质 | 最大约 1500 kg/h |
| QT-1200/13800 | 1200×13800 mm | — | 曲轴淬火+回火 | 最大约 100 万件/年 |
| BQ-1000/10000 | 1000×10000 mm | 约500 kW | 光亮淬火+回火 | 光亮淬火约 1000 公斤/小时 |
以上数值来自技术协议或设计方案,实际处理量随工件尺寸、单重、装载和工艺变化。
RCWT 三款型号列的是有效宽度,其余配置列的是网带宽度。
除 RCWT 型号外,表中编号用于询价时指明工艺、网带宽度和加热段长度。正式型号以技术协议为准。
油淬回火线和硝盐等温淬火线是两条独立生产线。
以 RCWT-160/105-9/6 的协议配置为例。其他配置的加热方式和气氛按项目确定。
先看工件形态、装料或输送方式,再判断是否适合进入网带炉方案评估。
适合平铺或受控堆料,并能随网带连续通过各温区的批量工件。
需通过铺料试验确认翻滚、叠压、遮挡和单位面积载荷。
应比较推杆炉、辊底炉、箱式炉或台车炉。
产能不能只由网带宽度和速度推算,必须同时考虑铺料密度、有效加热时间、热负荷、上下游瓶颈和合格率目标。
先试出稳定的铺法,再把带面排得下的件数和整线按重量能处理的件数都换成“件/小时”。两者取较小值,作为这批套圈的预计进料量。
对能平放的套圈,可先试单层铺料,留出边部和相邻套圈的间距。用容易倾倒或套叠的代表规格走完整条输送路线,重点看出炉交接和入淬时有没有翻倒、互相套住。自由落料入淬的,还要观察落下后的姿态。
按铺法算,每小时可进件数=每排件数 × 带面每小时前进距离 ÷ 前后两排的中心距。前进距离和排距用同一单位。若需反算带速,用有效加热长度除以工件通过该段的总时间,其中包括工件升温所用的时间。
按重量算,每小时可进件数=经确认适用于这批套圈的整线处理量(公斤/小时)÷ 单件重量(公斤/件)。苏能与买方签订的一份硝盐等温淬火线技术协议约定,主炉网带宽 500 毫米,处理对象为中小型金属零部件,整线处理量约 300 公斤/小时。换成这批套圈,要按实际装载和工艺另行确认整线处理量,才能代入计算。
从同批同规格套圈中选取代表件,记下每件在网带中间或两侧的位置、入炉前的测量值和实际入淬方式。在约定的交付状态复测圆度和端面翘曲。后续还要磨削的,核对变形最大处留下的加工余量。合格产量按整线完成冷却、清洗等约定工序后,同一统计时段内检验合格的出料件数计算。
以下为可选配置,需结合工况确认。
连续加热与保温
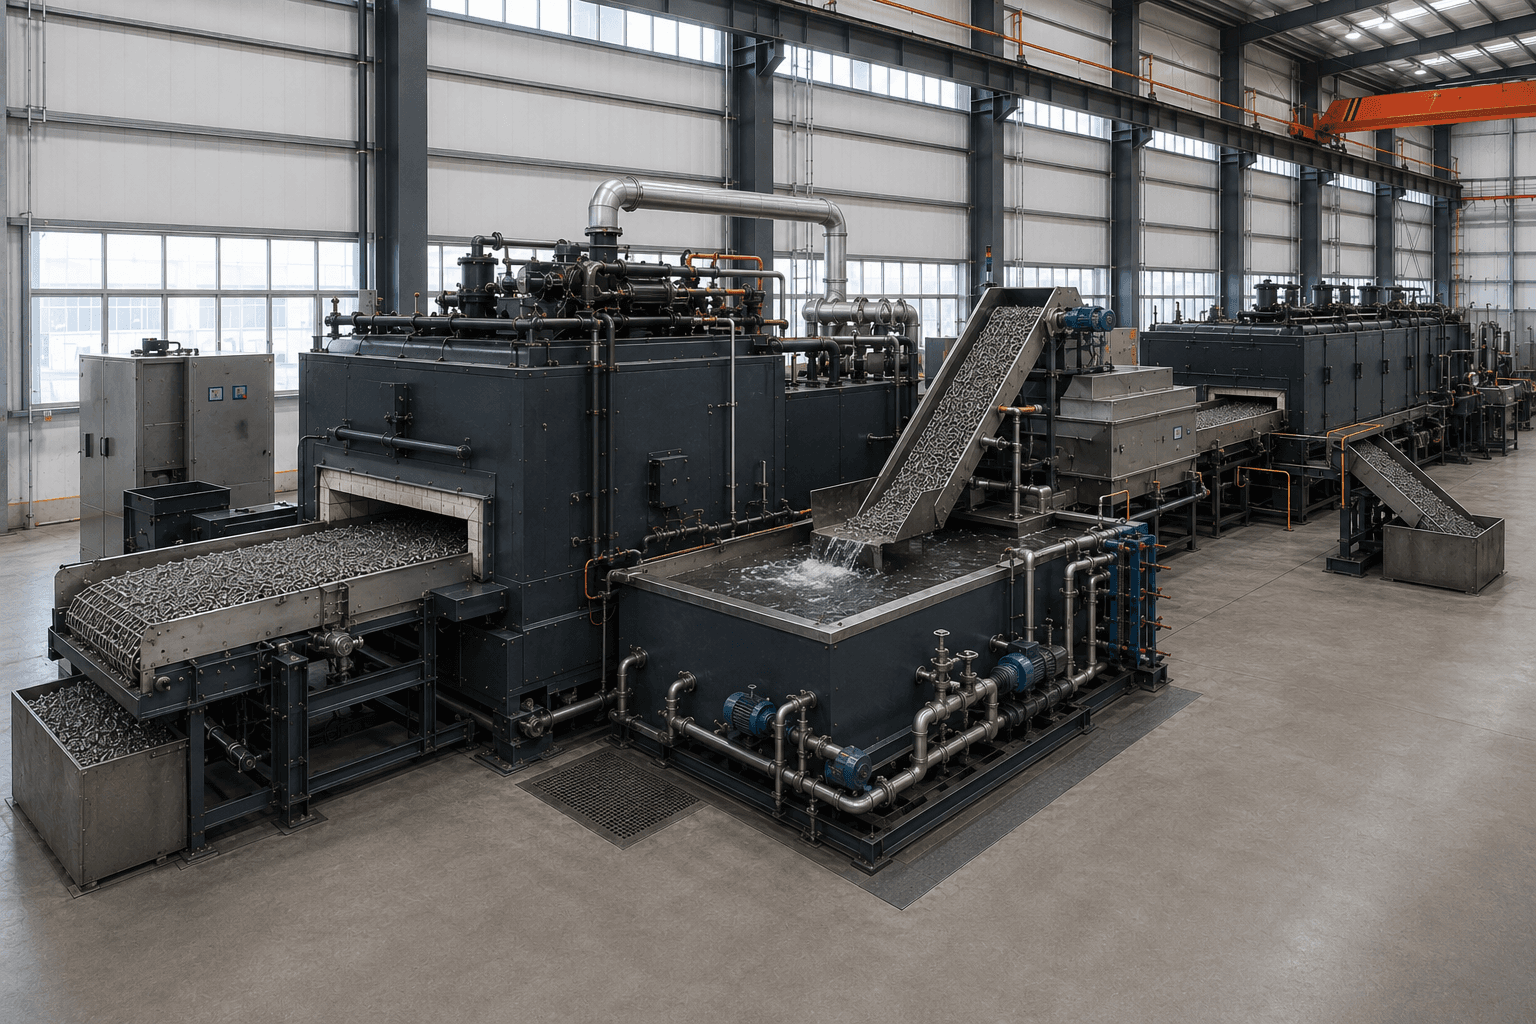
加热+转移+冷却
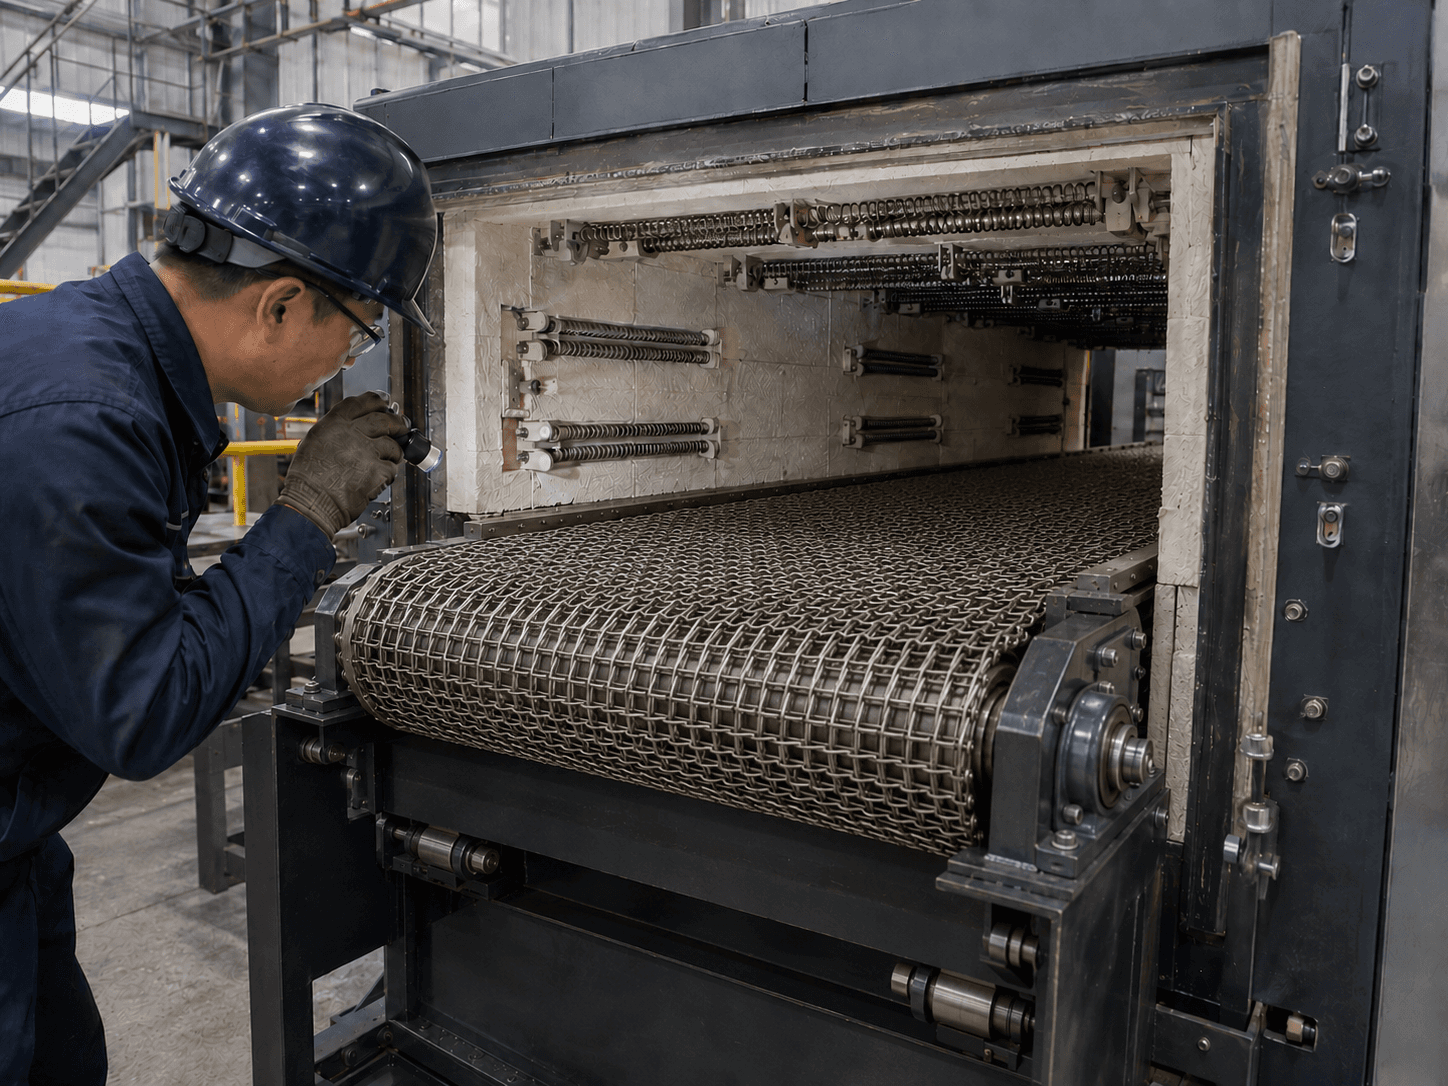
密封、置换与连续传动
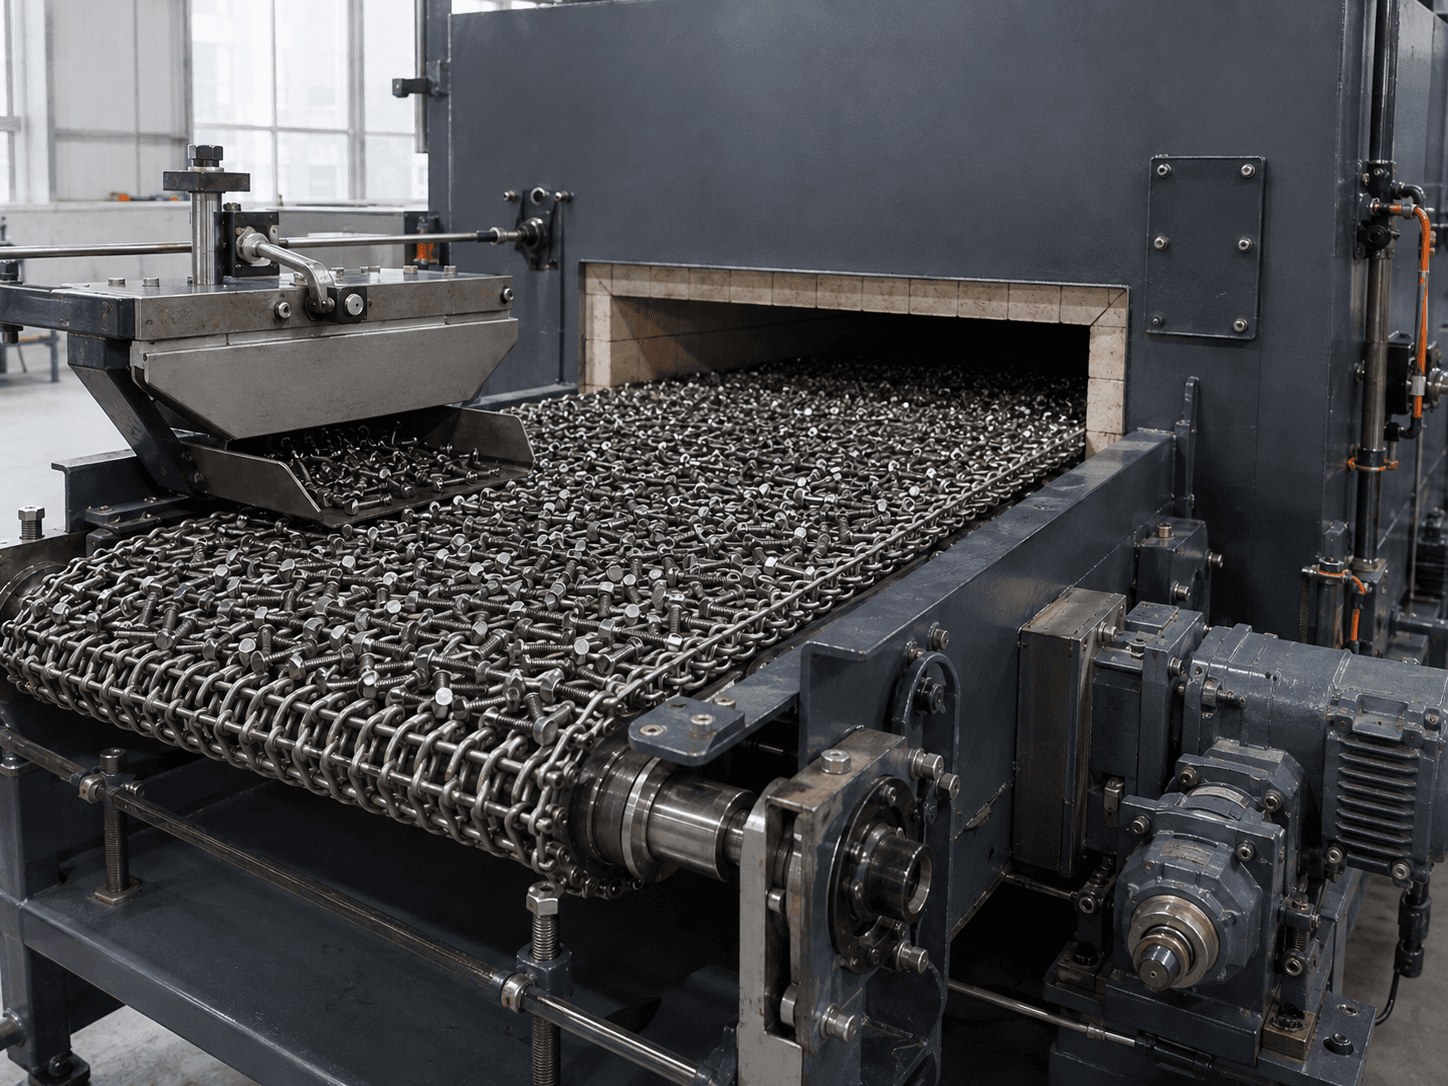
单机连续处理
左右滑动查看方案比较,方案名称会固定在左侧。
| 对应方案 | 更适合的工况 | 关键优势 | 必须核校 | 不应直接承诺 |
|---|---|---|---|---|
| 连续退火 / 回火网带炉 | 批量稳定的小件退火、回火与去应力方向 | 连续进出料,易与上下游设备组织联线 | 铺料、有效宽度、速度、温区与网带材料 | 不脱离实物铺料承诺产量和均匀性 |
| 网带式淬火回火机组 | 工艺路线稳定、需要连续淬火回火的小型零件 | 可把多工序按统一节拍进行系统设计 | 转移、介质、清洗、回火、冷却与联锁 | 不在工艺试验不足时承诺组织和变形结果 |
| 保护气氛网带炉 | 对氧化、脱碳或表面状态有控制要求的连续工况 | 可围绕连续输送建立气氛分区与接口 | 气氛成分、炉口密封、置换、排放与联锁 | 不把气体流量直接等同于表面质量 |
| 紧凑型网带炉 | 产线接口简单、工艺段较少的小型零件任务 | 设备边界较集中,便于与现有上下料衔接 | 投料、收料、速度、有效时间和维护空间 | 不在上下游未确认时承诺整线效率 |
把工作空间、装料或输送变量和设备结构变量分开,才能形成可核验的技术方案。
| 数据分组 | 需要确认的内容 |
|---|---|
| 工件 | 材料、尺寸、单件质量、形状与表面状态 |
| 铺料 | 单层 / 多层、单位面积质量、投料量与是否易卡滞 |
| 工艺 | 长期温度、最高温度、有效时间、气氛与曲线 |
| 冷却 | 空冷、风冷、液体介质、转移与清洗要求 |
| 生产 | 目标节拍、班次、换产、上下游接口与合格率目标 |
| 公用条件 | 供电或燃气、气氛介质、排烟、冷却和安装空间 |
结构示例用于建立设备语言,最终布置仍以工件、工艺、载荷、节拍和现场条件为准。
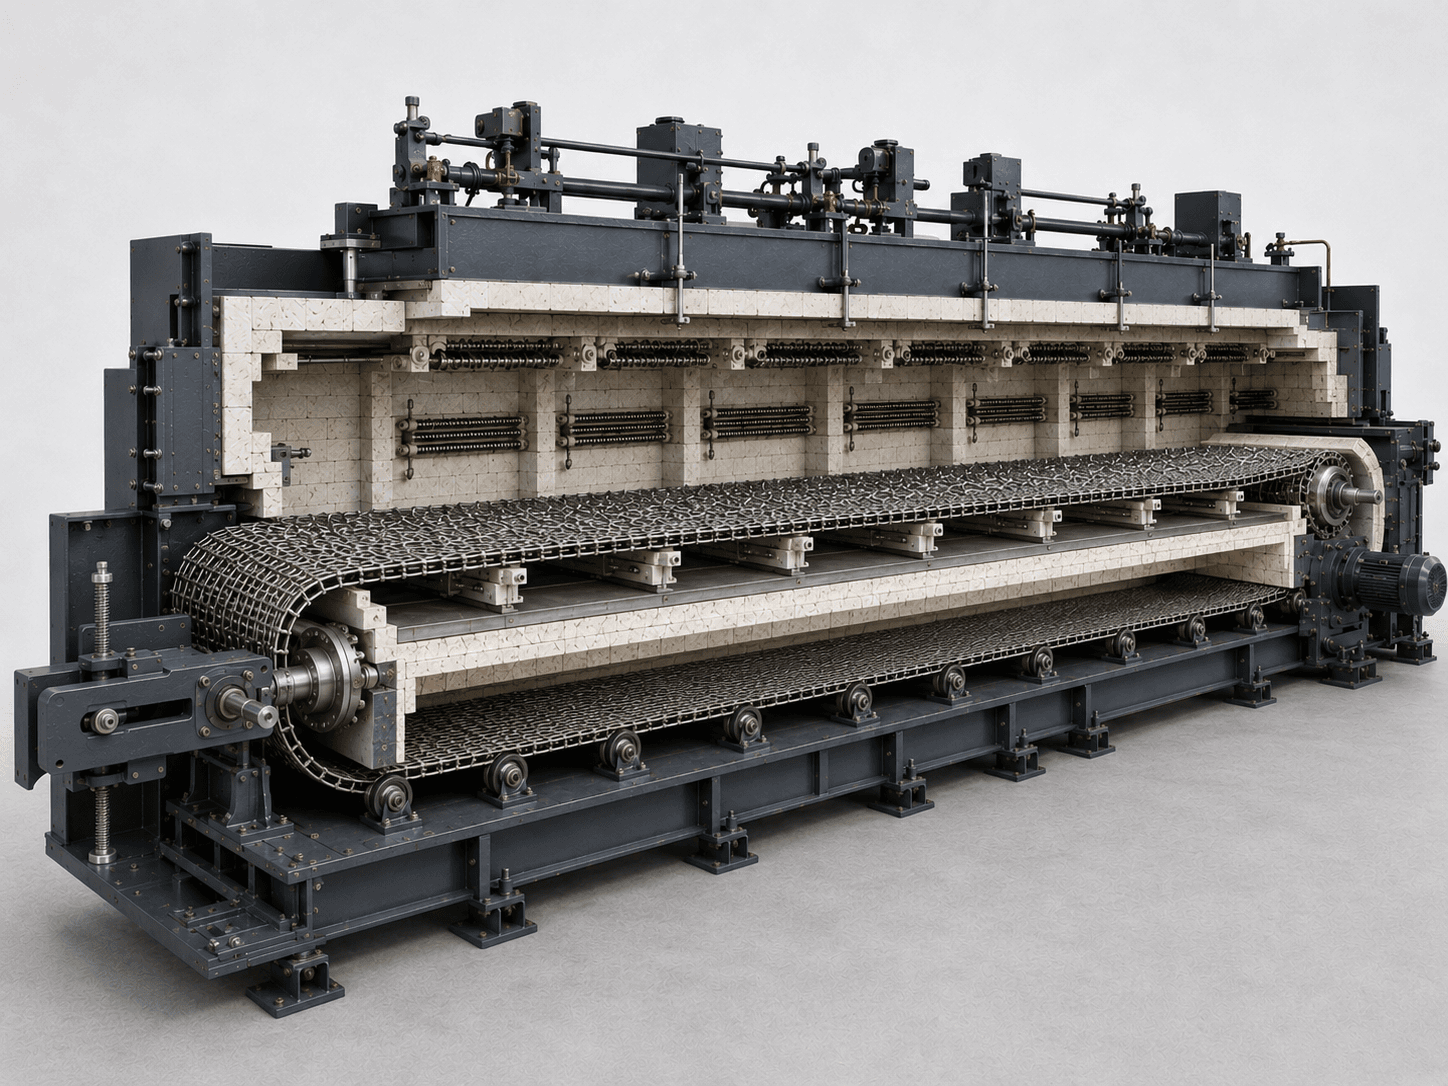
确认单层、堆料、翻滚、卡滞和遮挡风险。
与网带总宽和炉口结构尺寸分开定义。
用于网带、支承、热负荷和产能核算。
三者必须在工艺和温区布置中对应。
形成连续运行与维护边界。
按温区、热损失、气氛和维护分段设计。
按热负荷、工艺曲线和连续输送分区配置。
网带、链轮、托辊、导向和回程按温度与载荷校核。
电机、减速、张紧和跑偏调整按网带速度与载荷校核。
炉口密封、置换、排放、冷却与上下游接口成套确认。
出料端链轮、导向、回程和上下游衔接按整线节拍确认。
回答只说明选型边界,不代替最终技术方案和合同附件。
能稳定平铺或受控堆料、不易卡网或滚落,并适合连续进出料的紧固件、五金件和小型机械件,可先评估网带炉。
不能。产量还受铺料密度、单位面积载荷、有效加热时间、热负荷、冷却与上下游节拍限制,需要用实物铺料和工艺数据核算。
提高速度会缩短有效加热和保温时间,可能影响温度、组织和表面结果。速度必须与有效长度、温区和工艺时间共同确定。
连续进出料使炉口密封、置换、网带回程、排放和安全联锁更复杂,应把气氛系统与输送系统一起设计和验收。
至少需要工件材料、尺寸、单件质量、铺料状态、单位时间投料量、长期与最高温度、工艺时间、气氛与冷却路线,以及上下游接口。
先比较装料或输送方向,再带着完整工况进入技术沟通。
说明工件、产量或现有设备问题,详细资料可以后续补充。