

工件与材料
材料牌号、尺寸与目标性能

从工件与产量出发,匹配设备方案
面向需要调质处理的钢制紧固件,配置加热、淬火、回火及配套系统。
材料牌号、尺寸与目标性能

关注料层、输送与工件状态
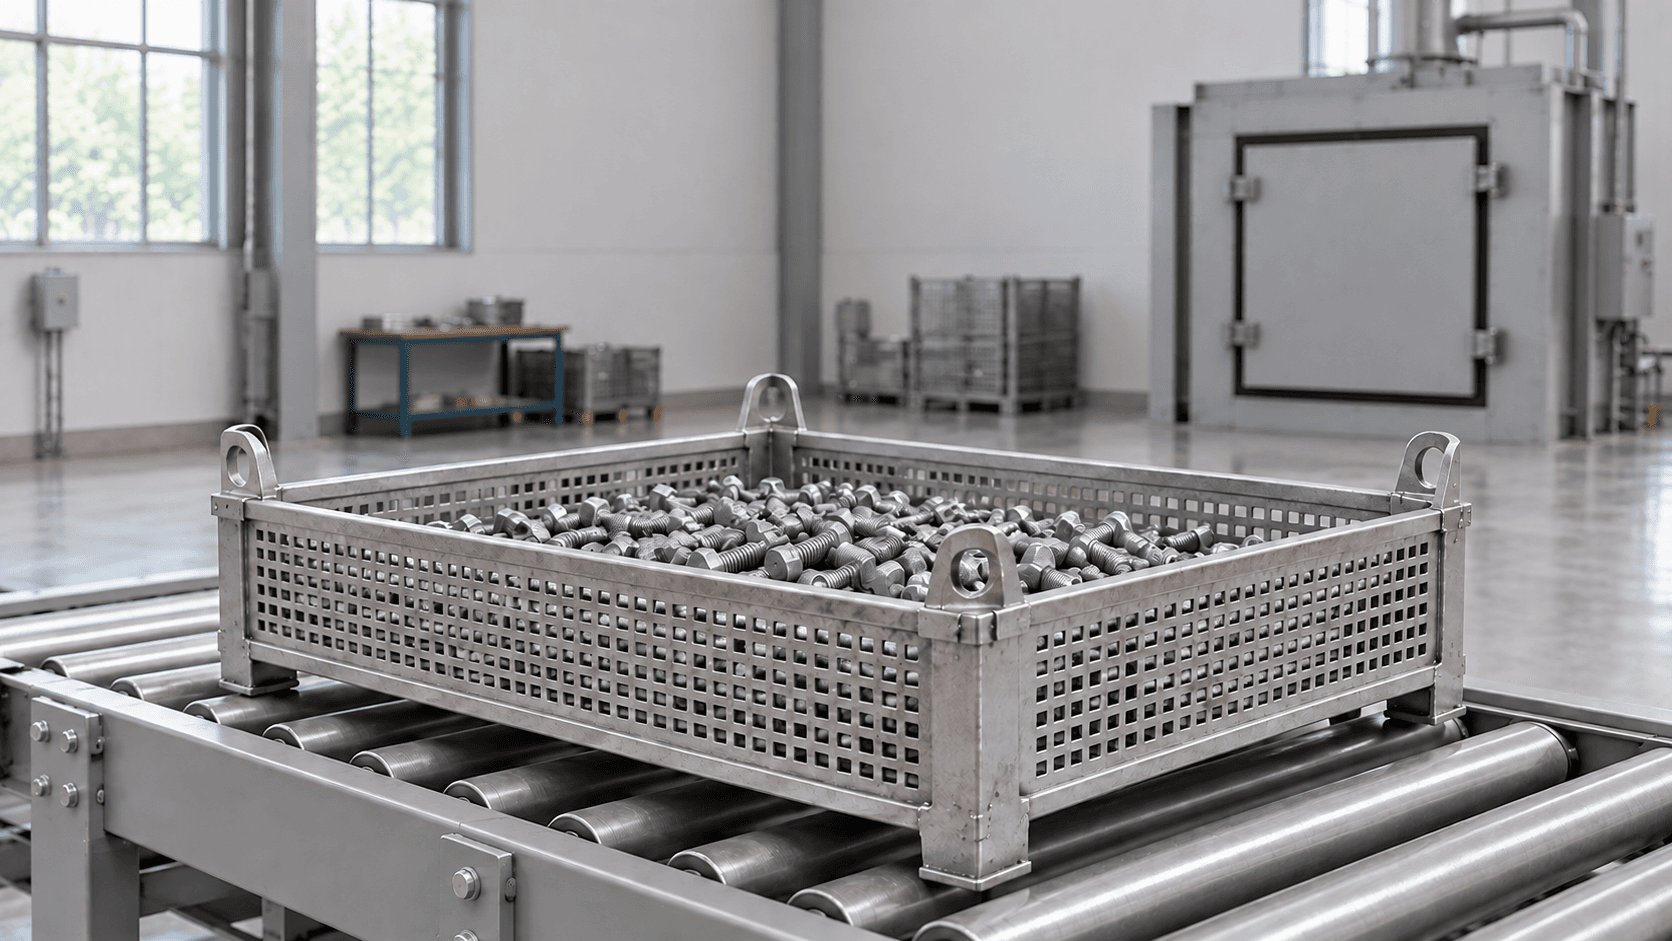
关注装筐方式、装炉量与批次
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
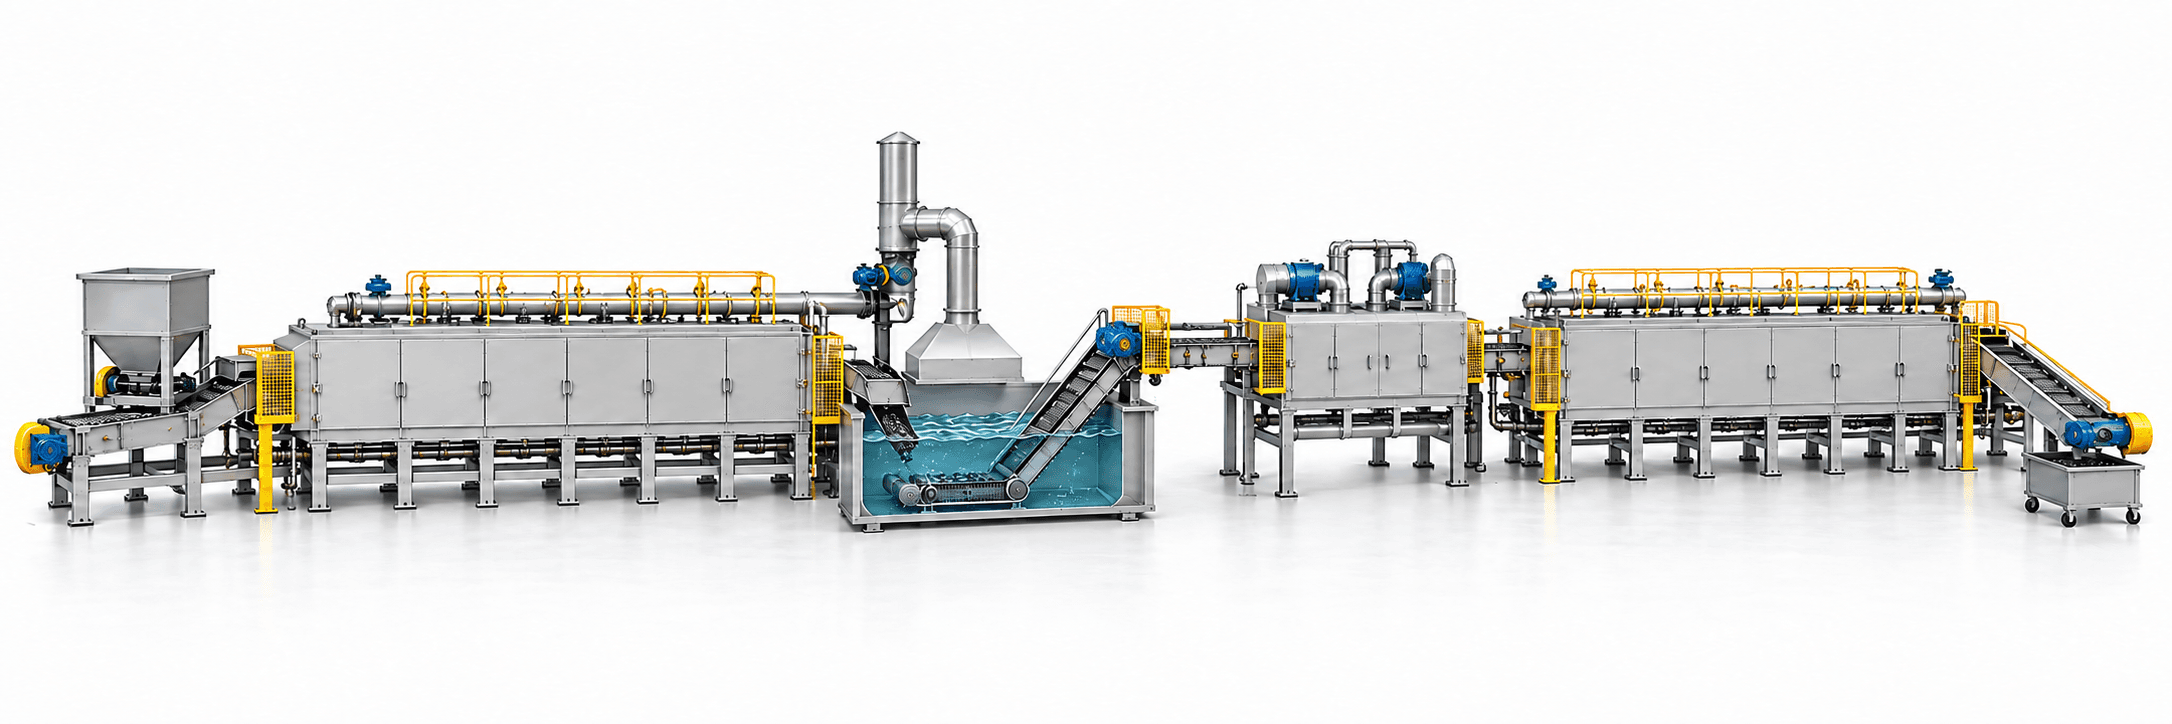
加热后的工件进入淬火段,介质和冷却条件按材料及目标性能确定。
对应设备:淬火段
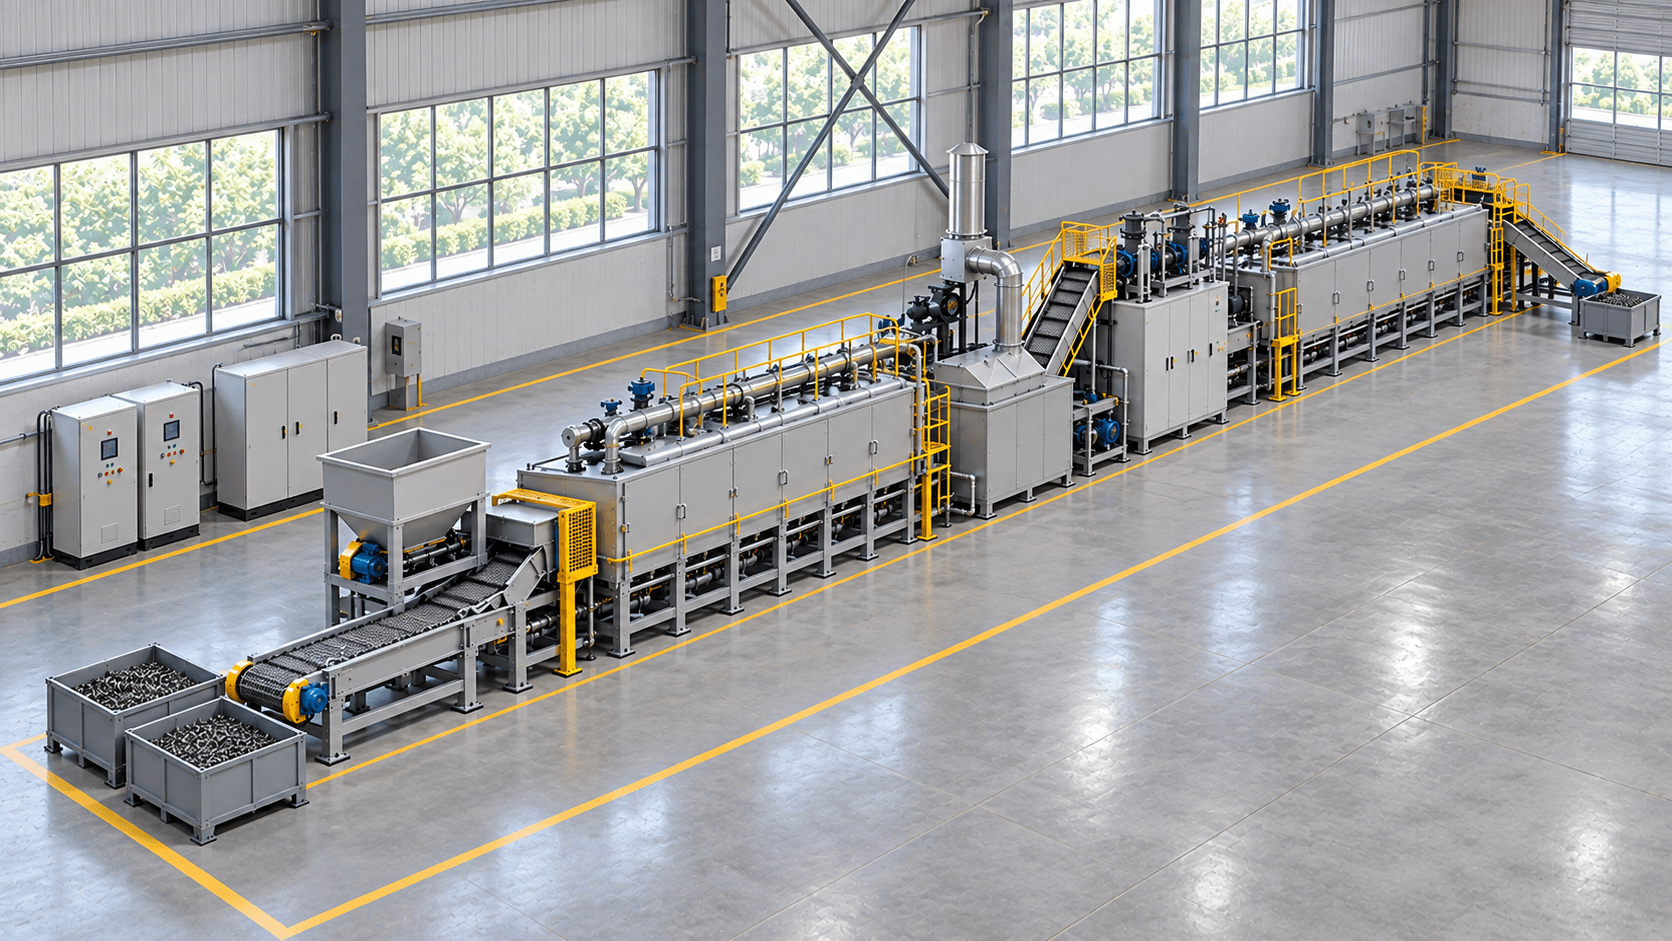
以含清洗干燥的连续式网带调质线为例,查看工序与设备的衔接。
前清洗、淬火后清洗及干燥,按工件状态与工艺需要配置。图中蓝色仅示意淬火介质,不表示限定为水。
高亮表示功能区域,具体设备与布置按方案确定。
比较装载与生产组织,确定适合的设备组合。
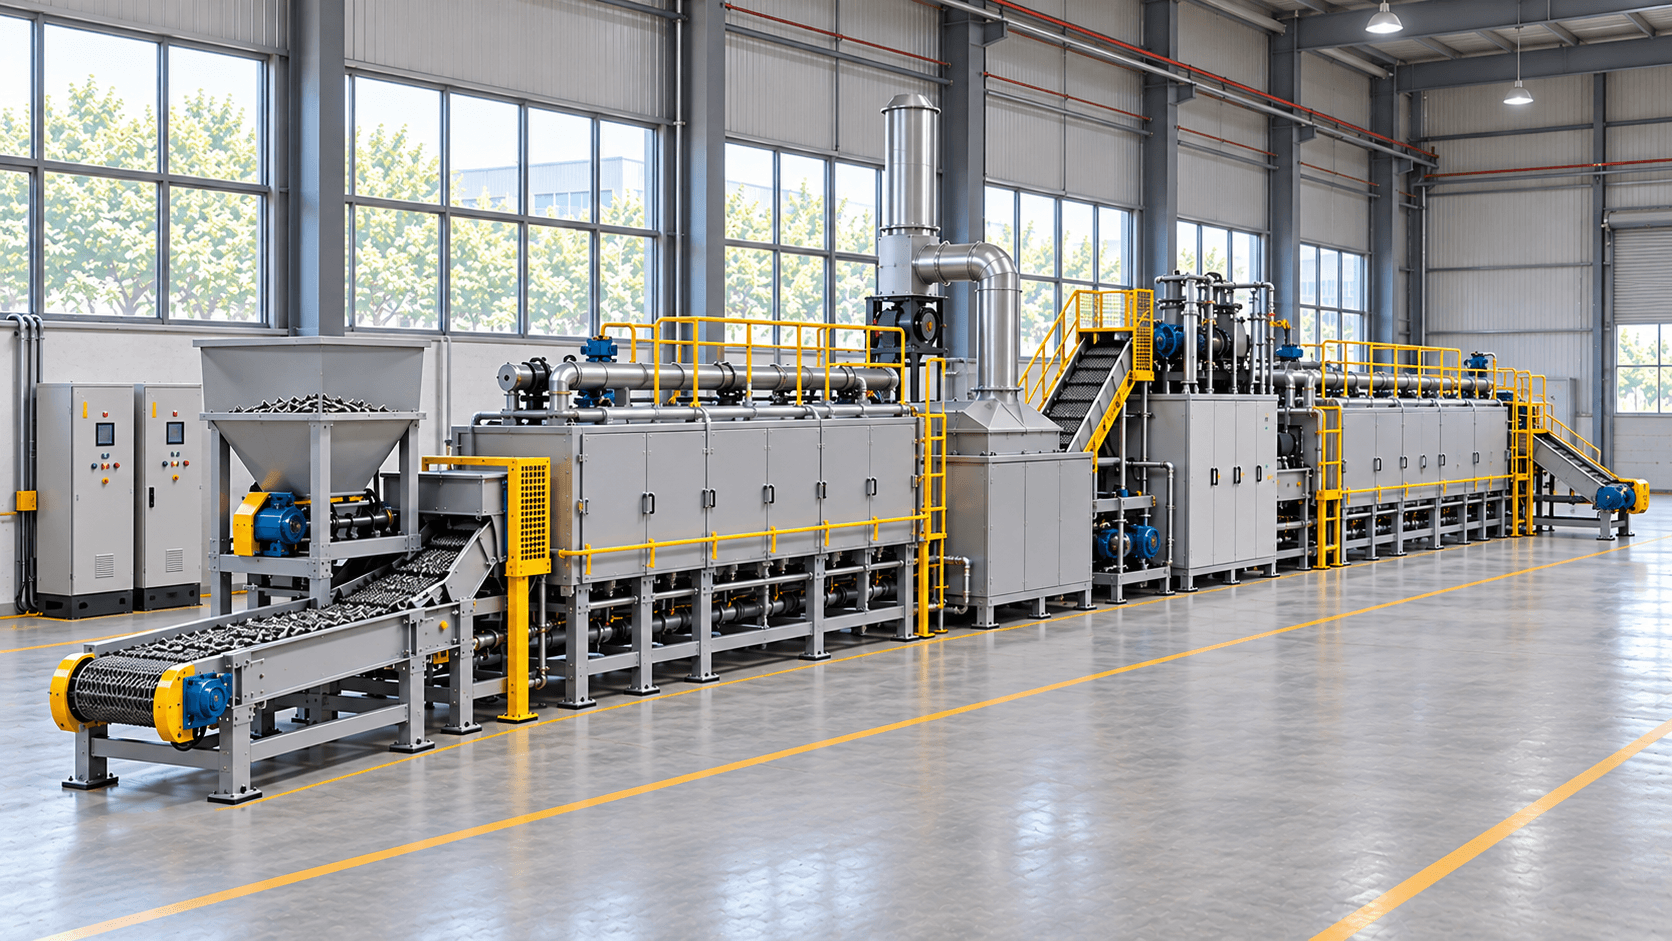
偏向稳定批量组织。
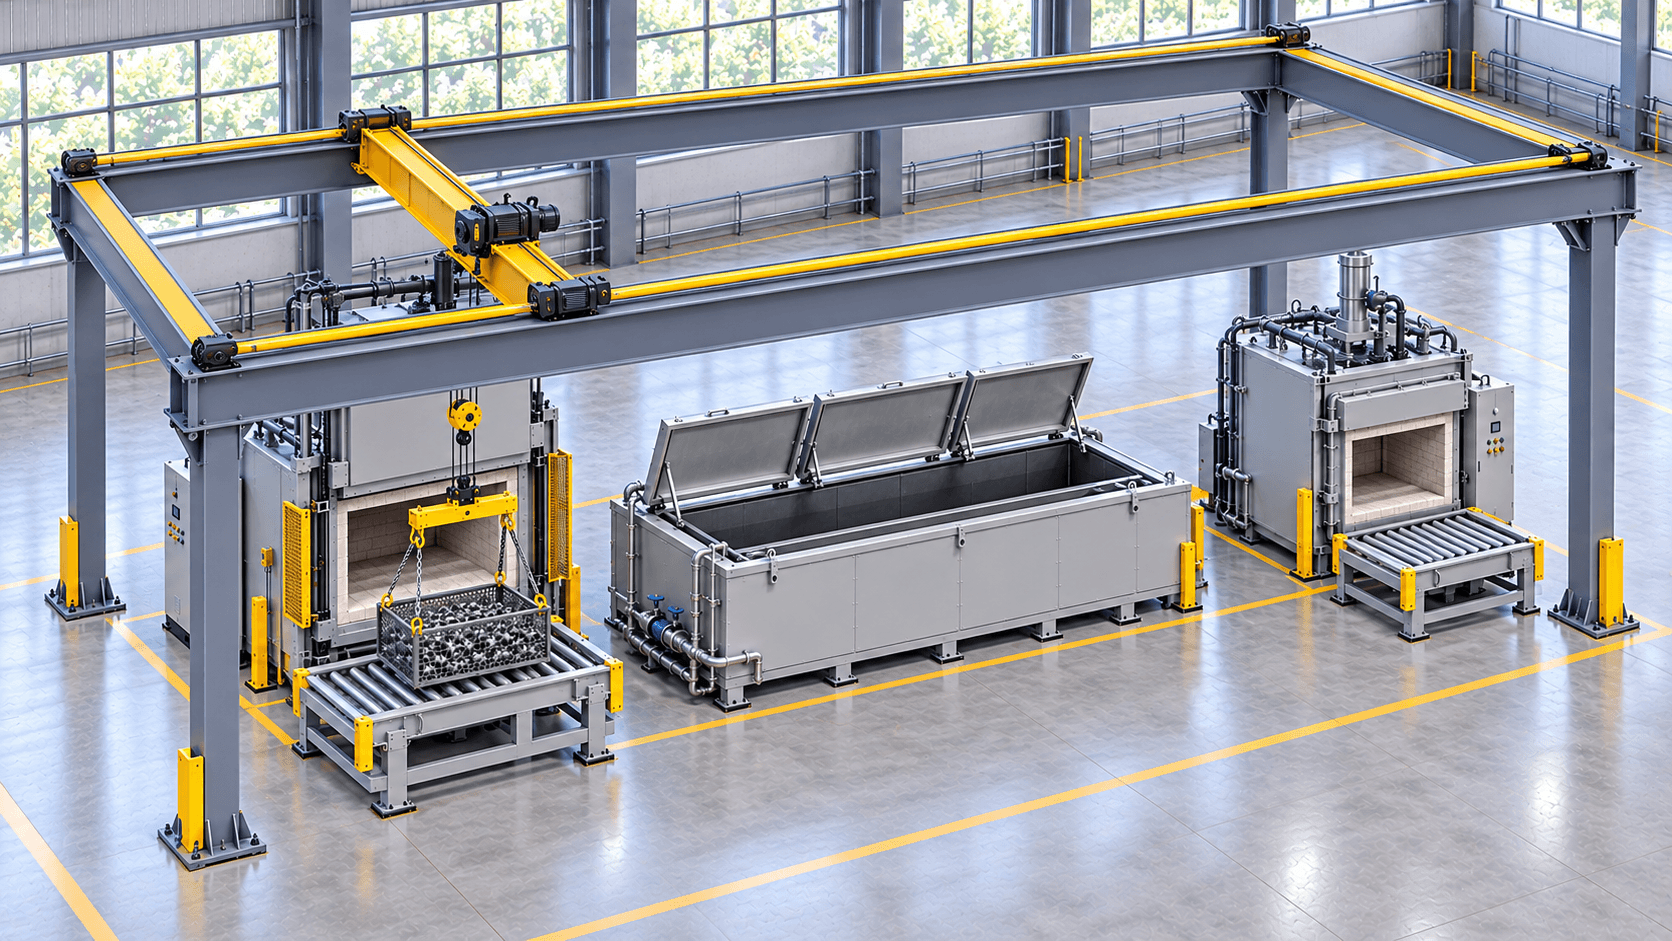
偏向分批生产组织。
左右滑动查看完整对照表
| 比较项目 | 连续式 | 周期式 |
|---|---|---|
| 工件装载 | 网带铺料,关注料层与输送 | 料筐或工装,关注装炉与受热 |
| 生产组织 | 按节拍连续组织生产 | 按炉次安排装卸与处理 |
| 换型安排 | 评估清线、过渡料与配方切换 | 评估工装、批次及工艺切换 |
对比关键设备、处理能力与配套条件。
左右滑动查看完整对照表
| 配置项目 | 连续式网带方案 | 周期式炉组方案 |
|---|---|---|
| 产能口径 | 代表工件的小时处理量 | 单批装载量、炉组节拍与配套能力 |
| 加热与回火 | 网带加热炉+网带回火炉 | 加热炉+转运装置+回火炉 |
| 有效工作区 | 网带有效宽度与加热段长度 | 有效装载空间与装筐方式 |
| 淬火配套 | 出炉入液衔接、淬火槽及循环冷却 | 转移装置、淬火槽及循环冷却 |
| 能源与气氛 | 根据热源、工艺及表面要求配置 | 根据热源、工艺及密封要求配置 |
| 控制与记录 | 批次、配方、装载、温度、速度及关键运行状态与联锁 | 批次、配方、装炉量、温度、时间及关键动作与联锁 |
淬火系统核对介质温度、液位、搅拌和冷却能力;出炉入液及淬火至回火的间隔按材料和工艺规定控制。
脱碳与异常增碳需结合气氛、温度、时间及装载控制;保护气氛的监测项目和联锁按工艺确定。
产能按代表工件、装载及工艺核算,并校核转运、淬火与回火环节。
明确设备组成、配套系统与现场接口。
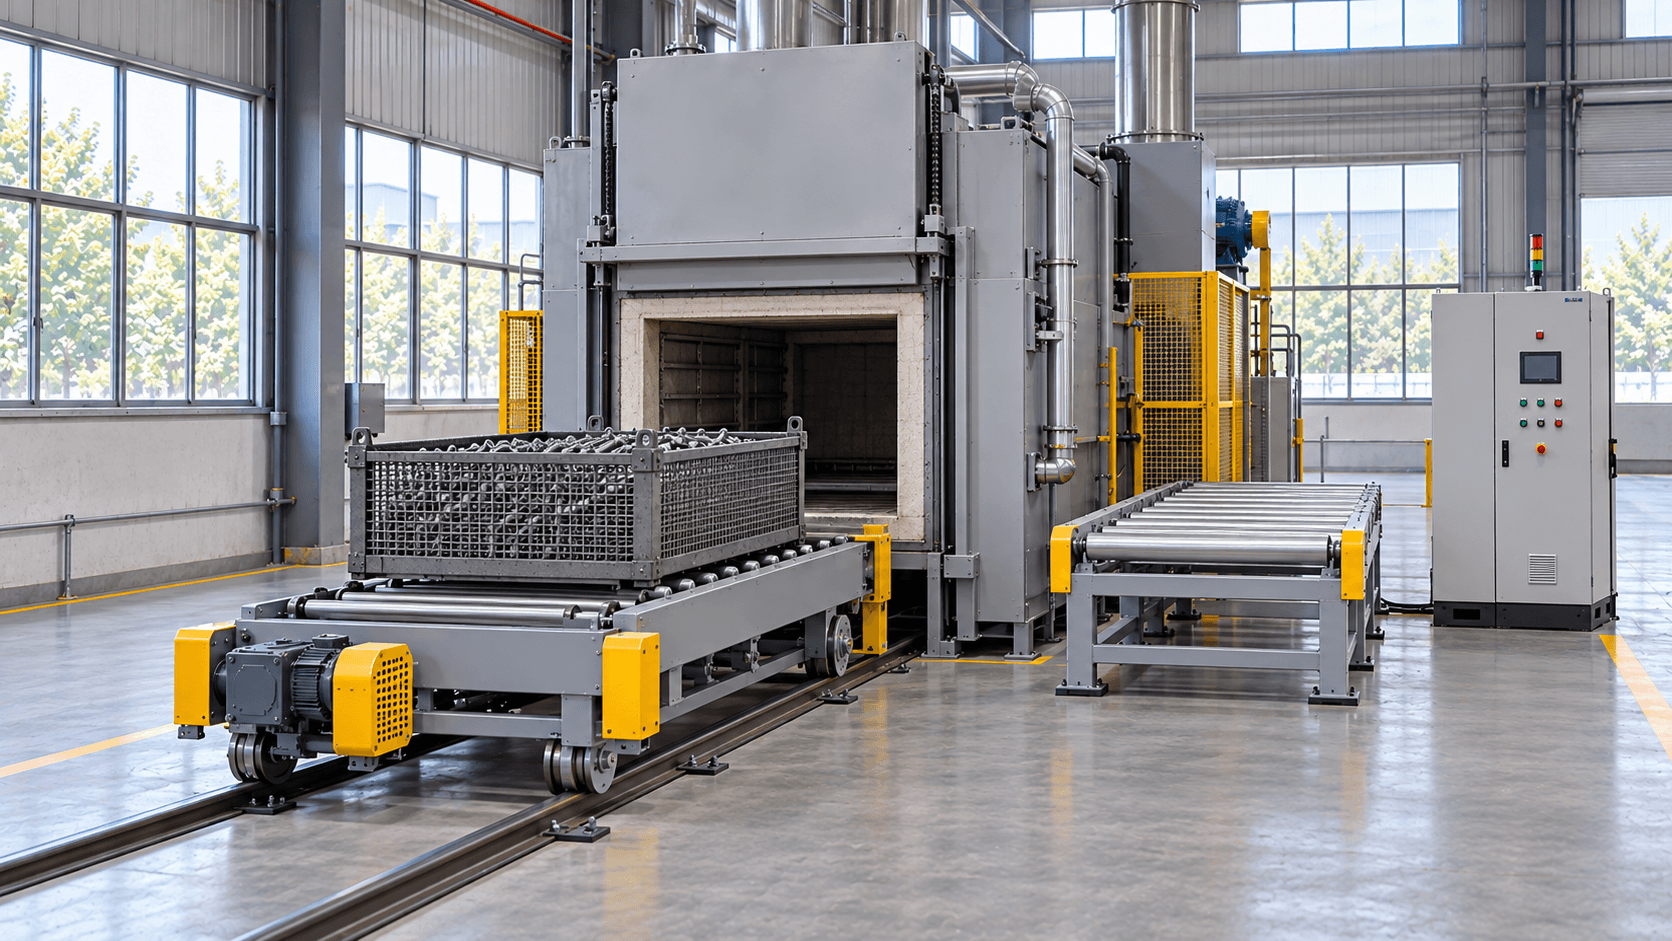
设备清单、供货范围与双方分工在技术方案中列明。
按阶段明确工作内容,便于双方协同推进。
核对动作、联锁、报警与运行记录。
按约定工件及装载,核对设备控温、工件受热与处理能力。
按产品类别与性能等级,约定检验项目、取样及判定条件。
螺栓、螺母分别按适用产品标准和性能等级检验;硬度合格不能替代全部规定性能合格。检验项目、取样和判定条件需在技术方案中明确。
设备验收与产品检验分别明确条件与责任。
先了解选型、配套与现场衔接问题。
根据材料牌号与产品性能要求判断;有渗碳等化学热处理要求时,按相应工艺另行配置。
需要结合批量、换型频率及工艺差异判断。连续式方案要评估清线、过渡料、配方切换和装载变化;周期式方案也要核对工装、批次与工艺切换安排。先提供代表工件、生产计划和目标性能,再比较两类方案的生产组织是否适合。
需要核对现有设备状态、处理能力、工艺适配性,以及转运、控制联锁和现场接口。可先提供设备清单、已有技术资料及现场布局,再确认保留、改造或新增的范围;能否接入及双方分工在技术方案中明确。
主要涉及代表工件与目标性能、产量与班次、连续式或周期式组织、有效工作区、热源与气氛,以及淬火、清洗、上下料和控制记录等配套要求。还需明确现场接口、安装配合和供货范围,在可比较的技术方案与设备清单基础上报价。
淬火介质及冷却条件应结合材料、工件尺寸与形状、目标性能和质量要求确认,并核对介质温度、液位、搅拌及循环冷却能力。前清洗、淬火后清洗和干燥是否配置,取决于来料状态、介质残留及后续工序要求,同时明确排风和废液等现场配套。
按材料、产品类别、性能等级及适用标准确定检验项目。螺栓、螺钉和螺柱需核对适用的拉力、保证载荷、硬度等性能;螺母需核对适用的保证载荷、硬度等性能。脱碳、异常增碳、裂纹及其他表面缺陷,按产品要求明确检验方法、取样阶段、数量和判定条件;不能用单一硬度结果代替全部规定性能。设备验收与产品检验的执行方和责任分别约定。
先建立原材料批次、热处理批次和配方之间的对应关系,再按方案确定装载、温度与时间、速度及淬火介质等关键记录。连续式换型要明确清线、过渡料与混料隔离;周期式要核对炉次和料筐标识。超出约定工艺窗口的批次应识别、隔离和复核,处置按约定程序执行。记录项目、保存方式与交付范围在技术方案中明确。
紧固件调质生产线 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得