
中小型机械件、模具与试制件
适合从炉门装卸、按批次完成加热和出料的多品种小批量任务。

正在加载页面…
加载时间较长,请继续等待或重试。
重新加载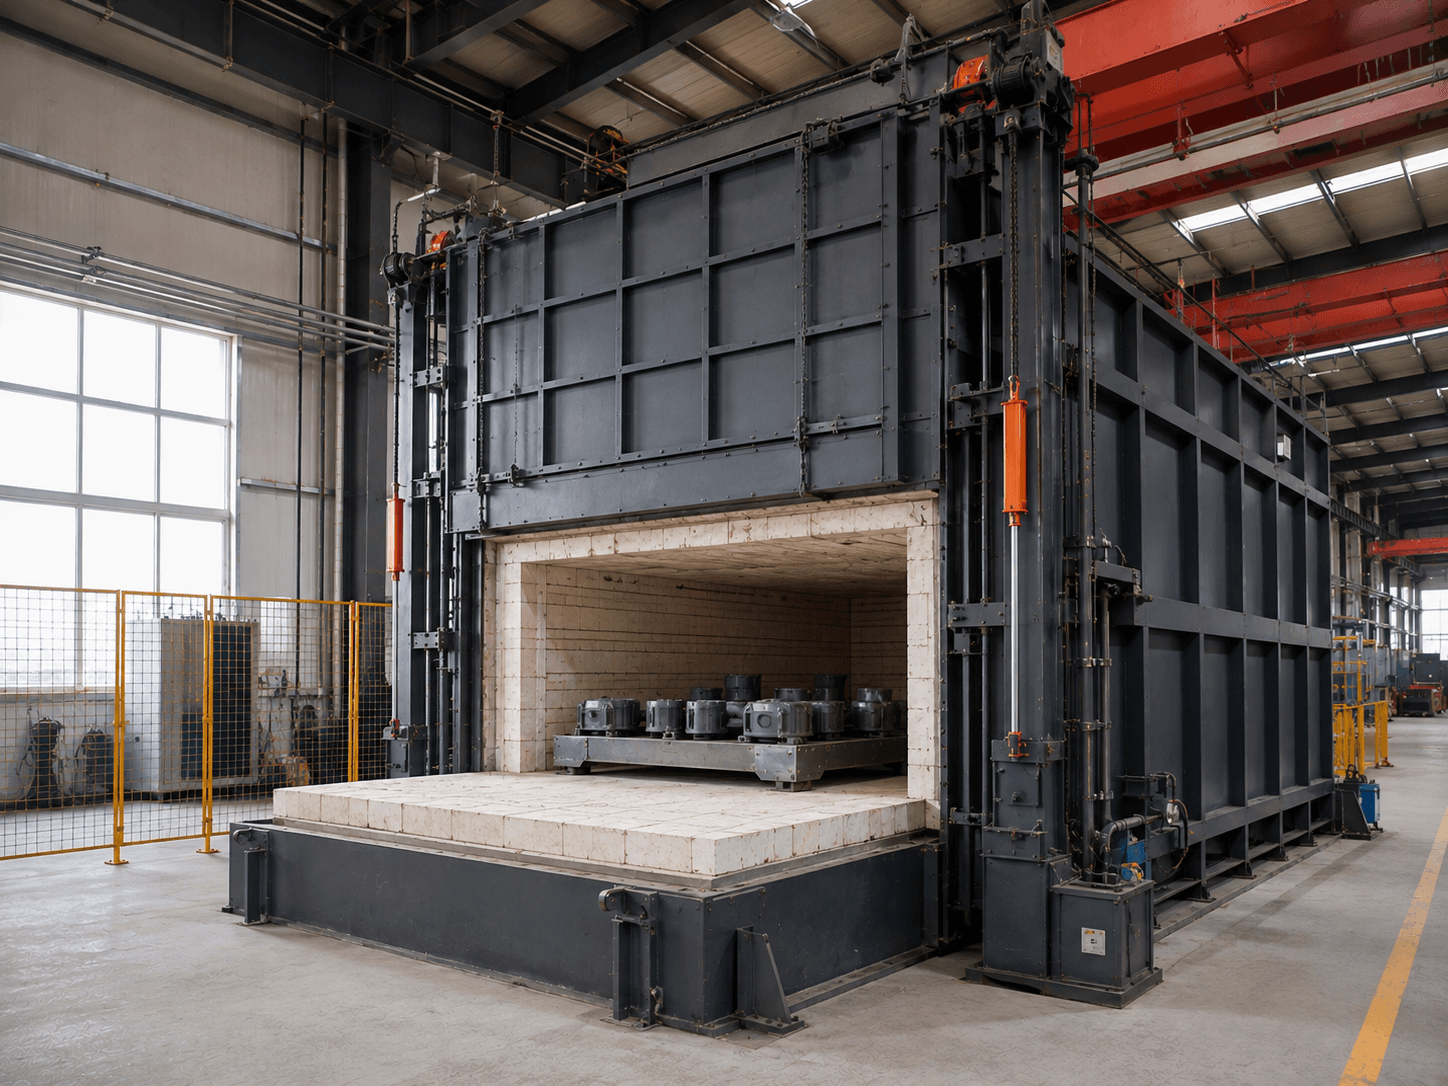
BOX TYPE HEAT TREATMENT FURNACE
面向中小型机械件、模具、试制件和多品种小批量工件,先根据装料包络、承载方式、工艺曲线和炉门装卸条件判断箱式炉是否适用,再确定有效加热区与加热系统。
先核对工件与料具形成的装料包络,再确定工作区、炉门开口和温度条件;有效加热区按约定条件测定。
先看工件形态、装料或输送方式,再判断是否适合进入箱式炉方案评估。
适合从炉门装卸、按批次完成加热和出料的多品种小批量任务。
需核对料具高温强度、工件间距、底部支承和炉门净开口。
应同时比较台车炉、井式炉或连续式炉型,避免装卸困难和炉膛利用率偏低。
工件变形同时受材料、原始状态、装炉支承、升降温速率和冷却方式影响,不能只用“炉温均匀”作保证。
以下为可选配置,需结合工况确认。
周期式电阻加热
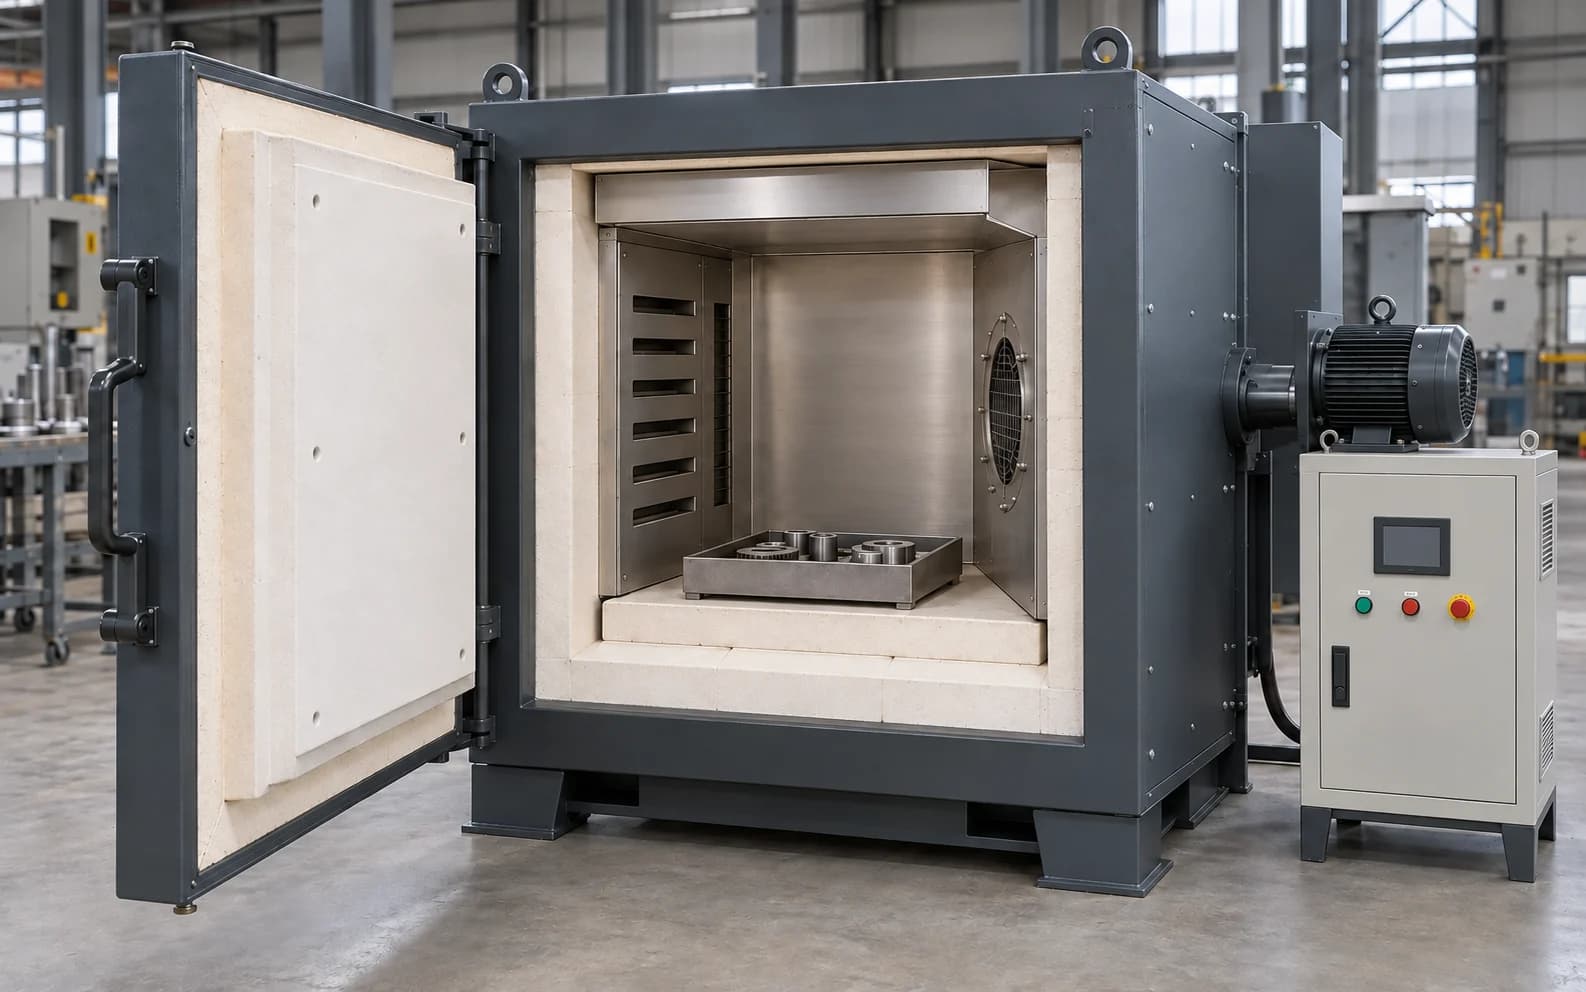
循环与导流
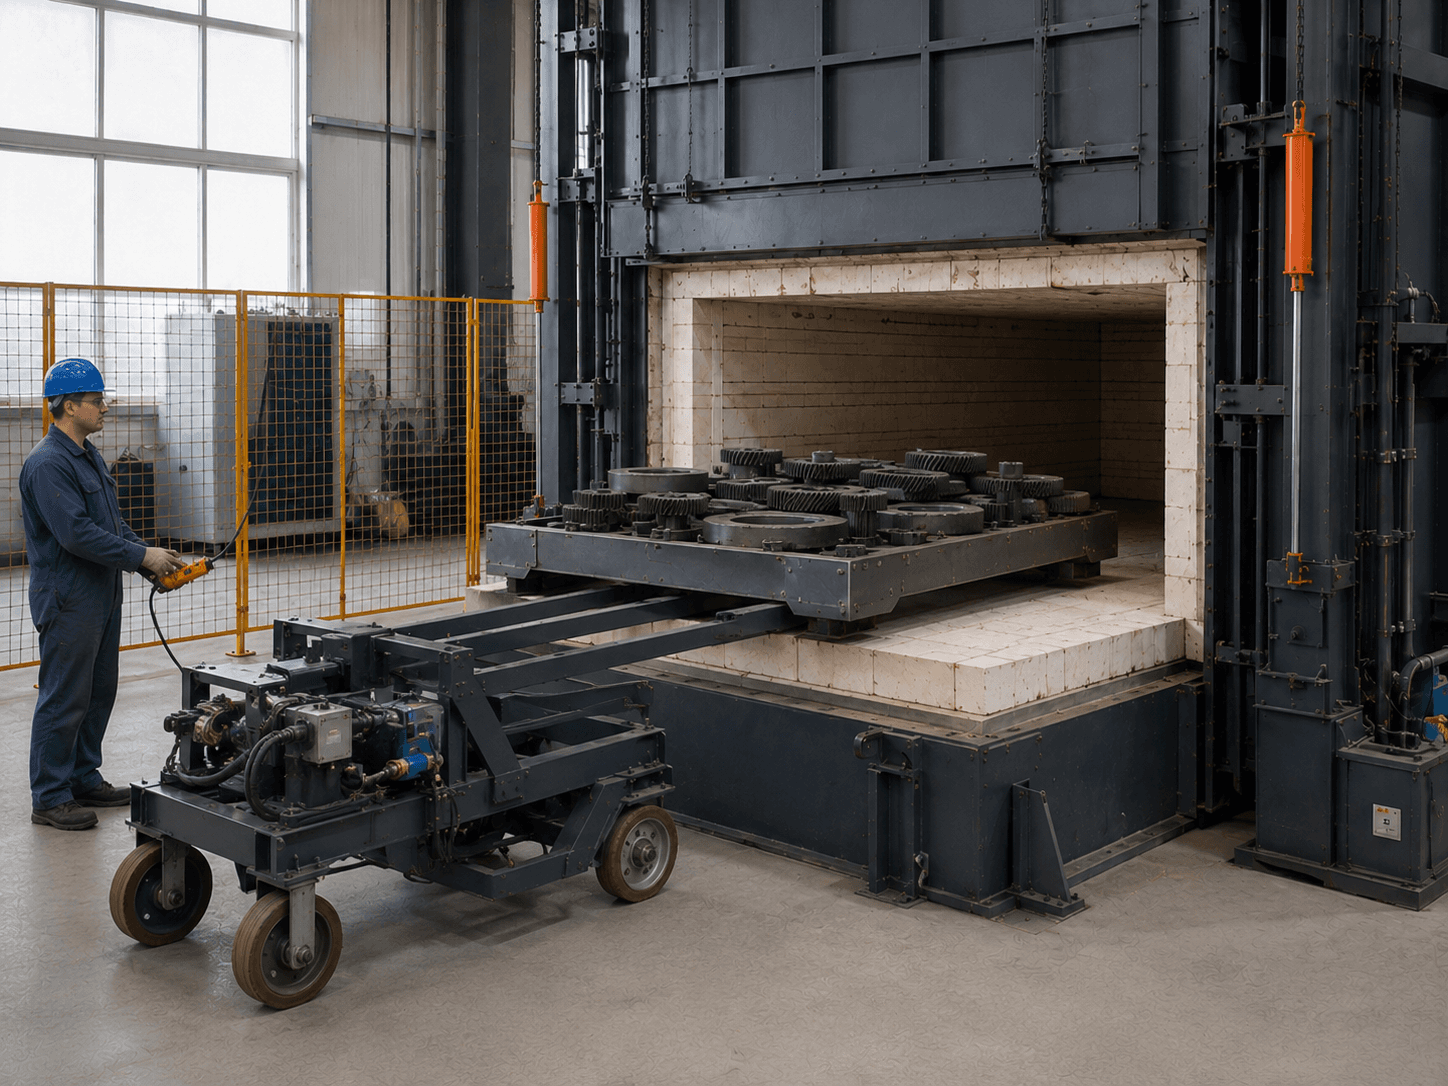
密封与置换
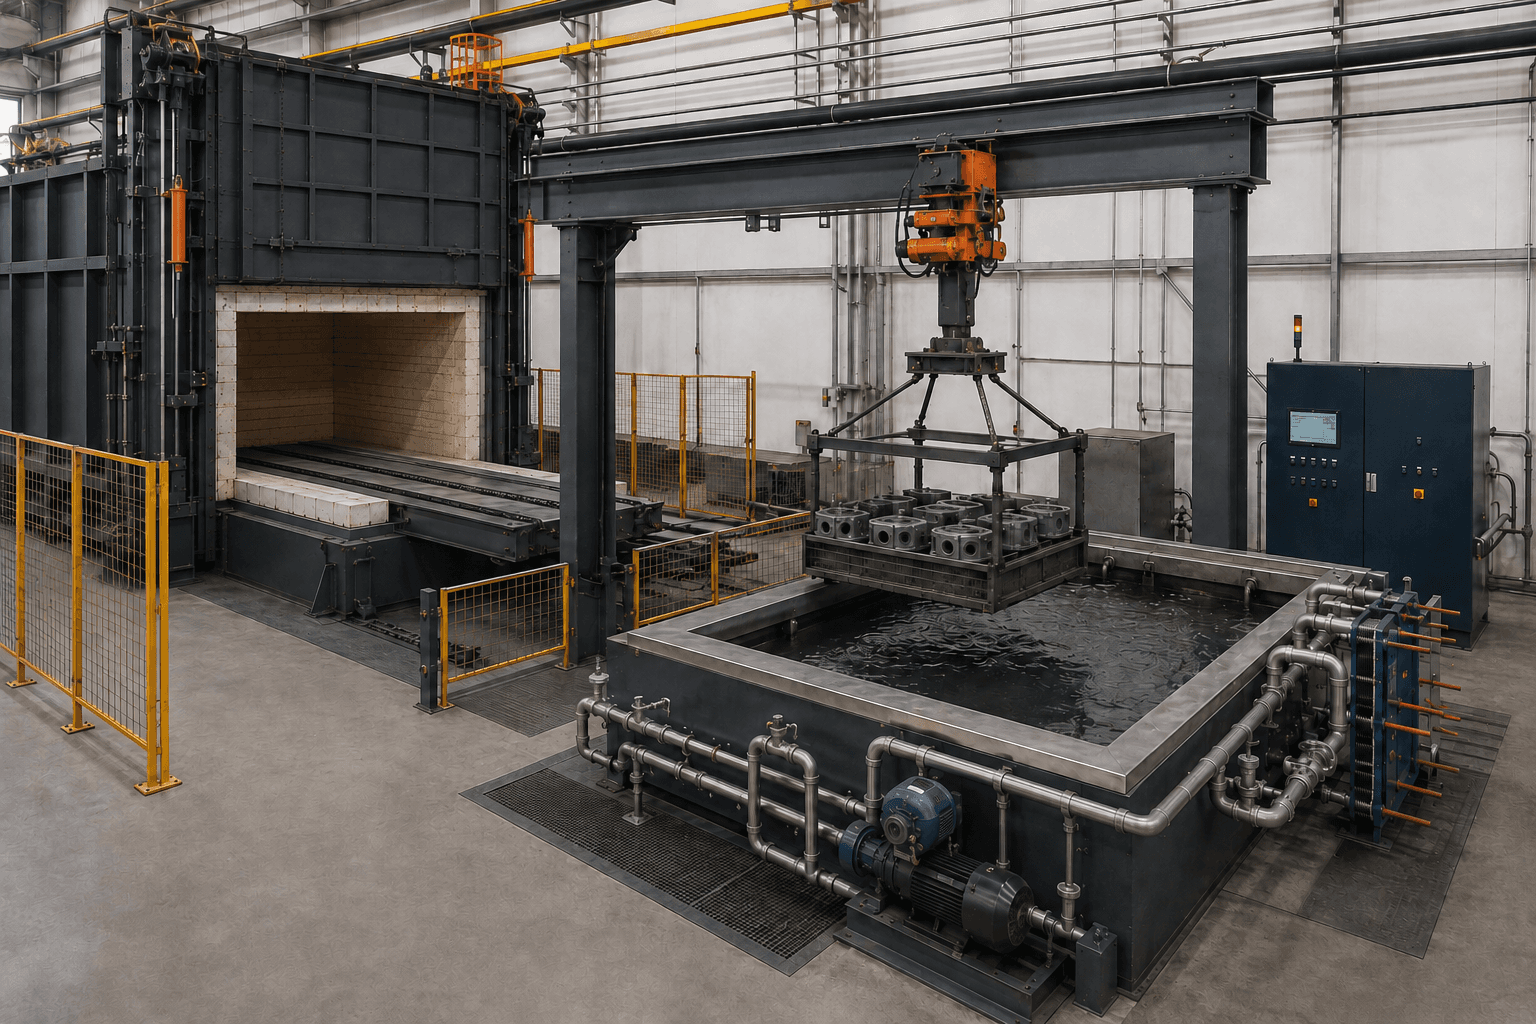
按批次稳定生产
| 对应方案 | 更适合的工况 | 关键优势 | 必须核校 | 不应直接承诺 |
|---|---|---|---|---|
| 自然对流箱式电阻炉 | 中小型工件、小批量、多品种周期式生产 | 结构清晰,便于按有效区和装炉方式配置 | 装料包络、炉门开口、料具和控温区 | 不脱离装炉状态承诺温差和升温时间 |
| 强制循环箱式炉 | 需要加强炉内对流换热的中低温工况 | 可结合导流改善装载区域内的气流组织 | 风机耐温、导流、装料阻力与维护空间 | 不把循环风机等同于温度均匀性结果 |
| 保护气氛箱式炉 | 对氧化、脱碳或表面状态有控制要求的工况 | 可围绕气氛路径与炉门密封形成专项方案 | 气氛成分、露点目标、密封、排放与联锁 | 不以“通保护气”替代表面质量验收条件 |
| 生产型箱式炉 | 批次稳定、需要工艺记录和设备联锁的生产任务 | 可把炉体、承载、控制和操作边界整体设计 | 使用频率、记录方式、联锁与易损件维护 | 不在产量资料不全时承诺生产节拍 |
把工作空间、装料或输送变量和设备结构变量分开,才能形成可核验的技术方案。
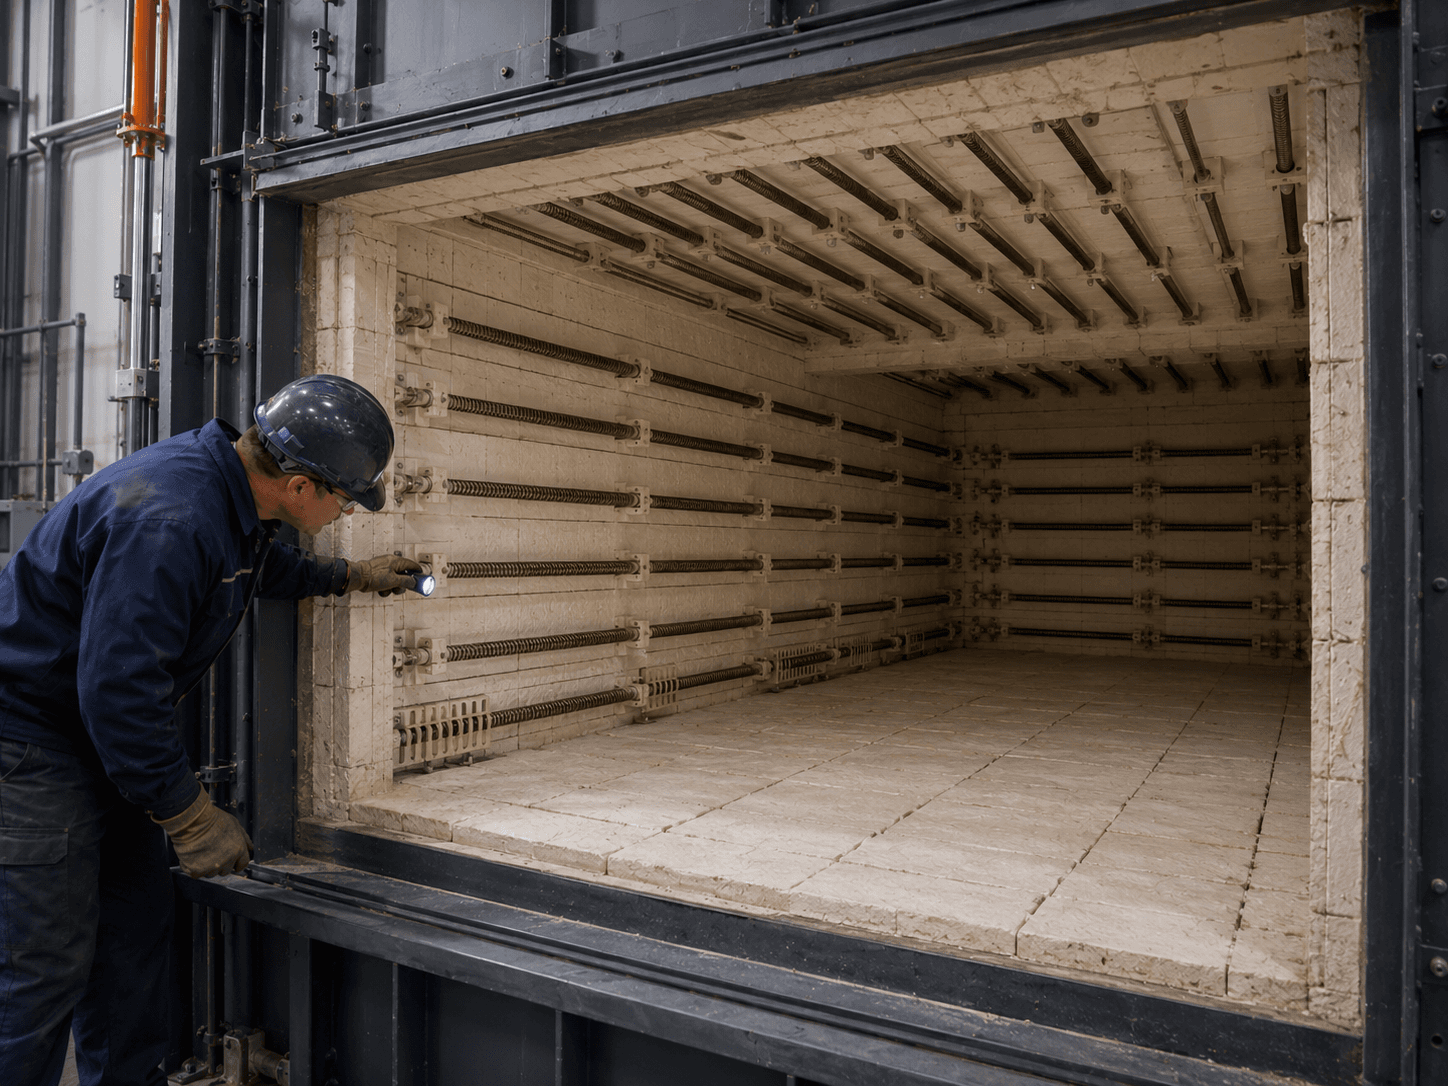
| 数据分组 | 需要确认的内容 |
|---|---|
| 工件 | 名称、材料、最大尺寸、单件质量、每炉数量与表面状态 |
| 工艺 | 长期工作温度、最高温度、曲线、保温时间与冷却方式 |
| 装炉 | 料框 / 托盘 / 炉底板、摆放方式、间距和装卸工具 |
| 质量 | 有效区、记录方式、硬度 / 组织 / 变形及验收口径 |
| 生产 | 批次节拍、换产频率、年运行时间和维护窗口 |
| 公用条件 | 供电或燃气、排烟、厂房空间、基础和安装边界 |
结构示例用于建立设备语言,最终布置仍以工件、工艺、载荷、节拍和现场条件为准。
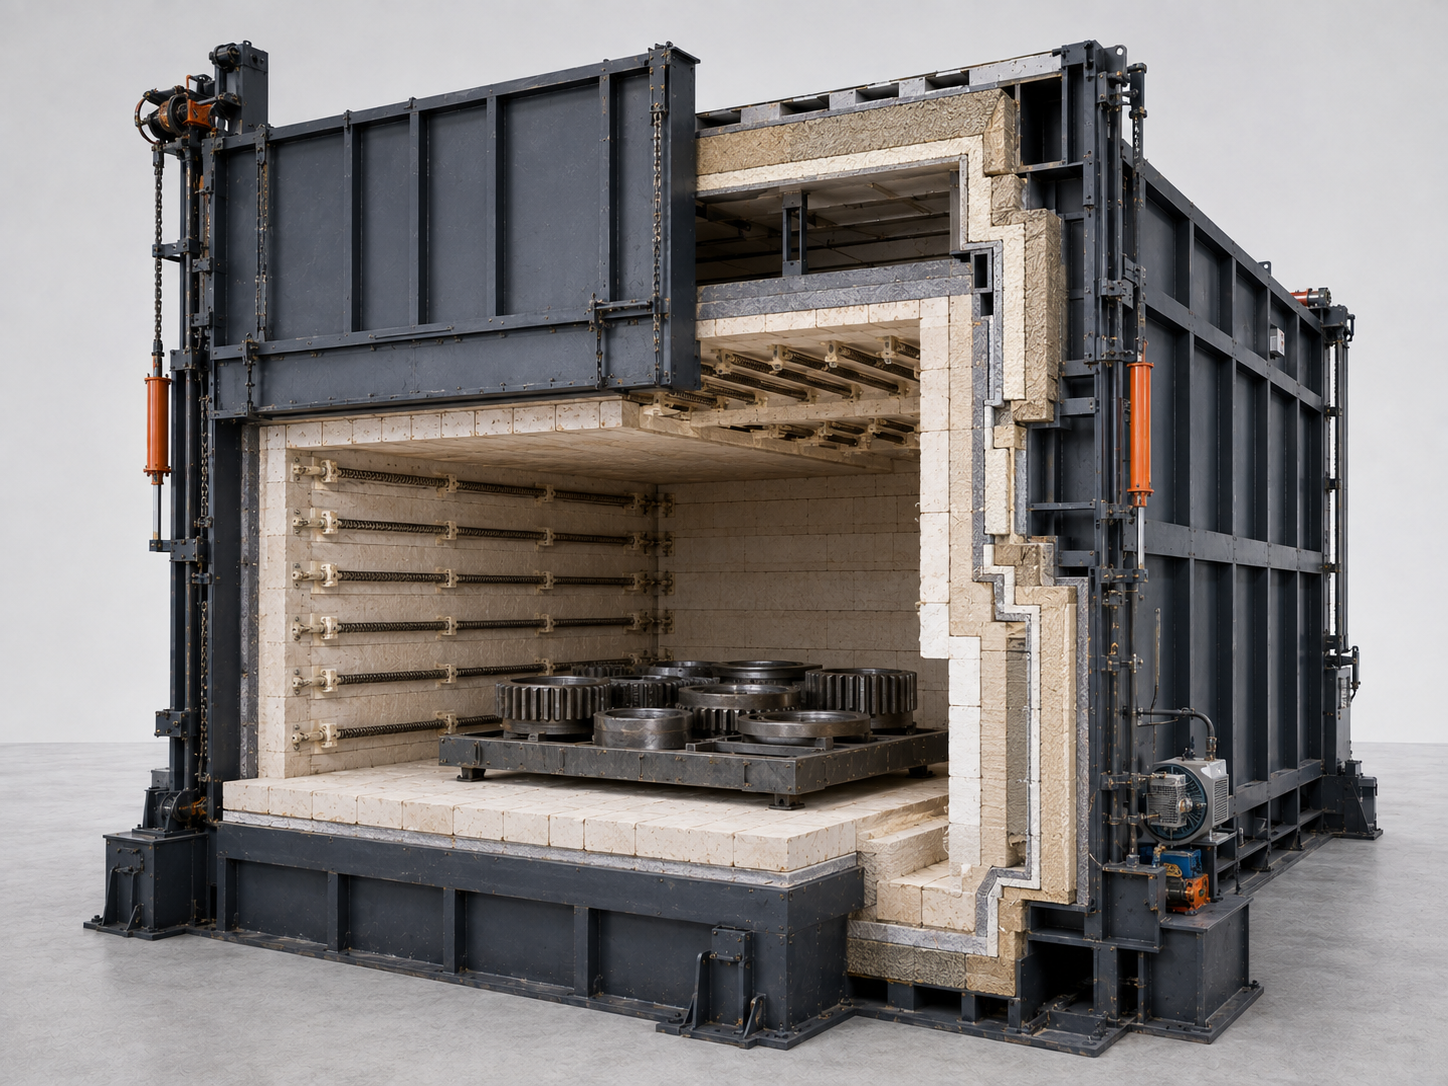
按工件、间距和随炉料具形成完整包络。
热负荷与炉底结构载荷分别核算。
用于炉衬、加热元件、功率和控制分区设计。
核对侧开、升降和工装进出所需空间。
气氛不是单一接口,应按系统确认。
按有效区、温度等级、热循环和检修边界确定。
电阻或燃气系统按功率、分区和公用条件设计。
炉顶隔热、承力构件、检修开口和维护空间按温度与结构边界确认。
开启方式、压紧、密封、隔热和安全联锁同步确认。
炉底板、支承、料框和托盘按高温载荷设计。
控温、记录、报警、急停、门控和数据接口按项目约定。
回答只说明选型边界,不代替最终技术方案和合同附件。
可从炉门安全装卸、适合按批次生产的中小型机械件、模具、试制件和多品种小批量工件,可先进入箱式炉方案评估。仍需核对装料包络、单件质量、净装载、料具和工艺曲线。
箱式炉通常面向炉门装卸的中小型工件;台车炉由承载台车整体进出炉膛,更适合大型或重型工件。判断时应比较装卸方式、载荷、轨道基础和炉膛利用率。
有效加热区是按约定条件进行温度均匀性评定和使用的工作空间;炉膛结构尺寸还要包含炉衬、加热或燃烧布置、导流和安全间隙,两者不能互相替代。
不可以。还需确认气氛成分、置换过程、炉门密封、排放路径、监测、报警和安全联锁,并把表面质量验收条件写入技术文件。
至少需要材料牌号、最大尺寸、单件质量、每炉数量、净装载、料具、长期工作温度、最高温度、工艺曲线、炉门装卸方式、气氛与冷却要求及厂房公用条件。
先比较装料或输送方向,再带着完整工况进入技术沟通。
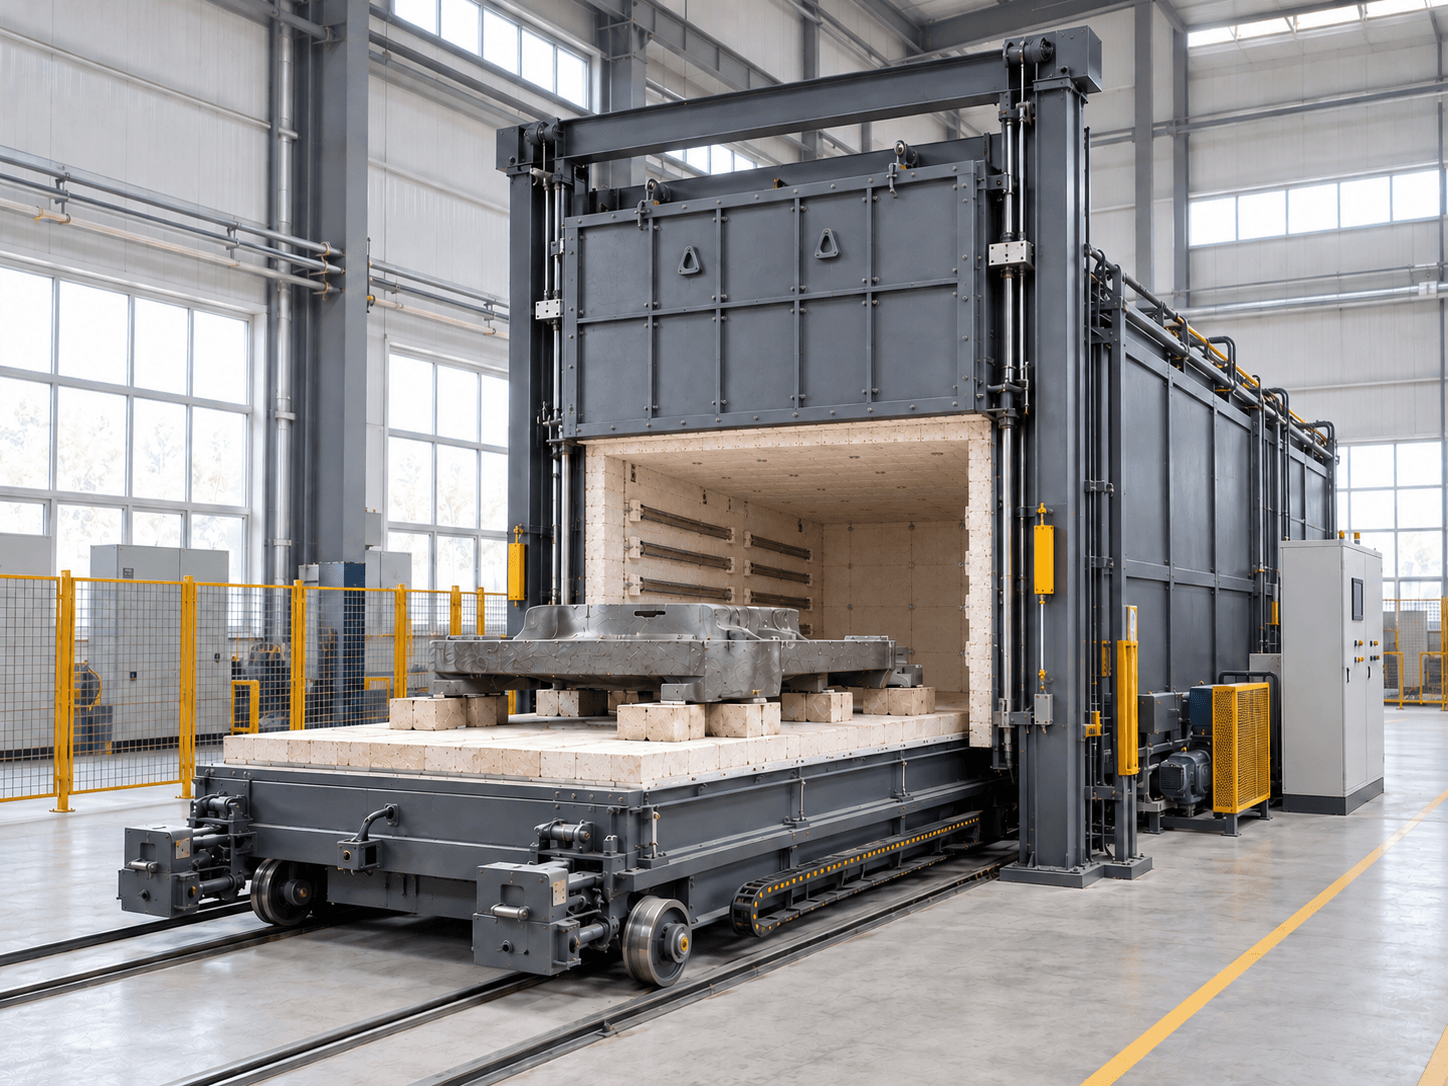
大型重件由台车整体进出炉膛。
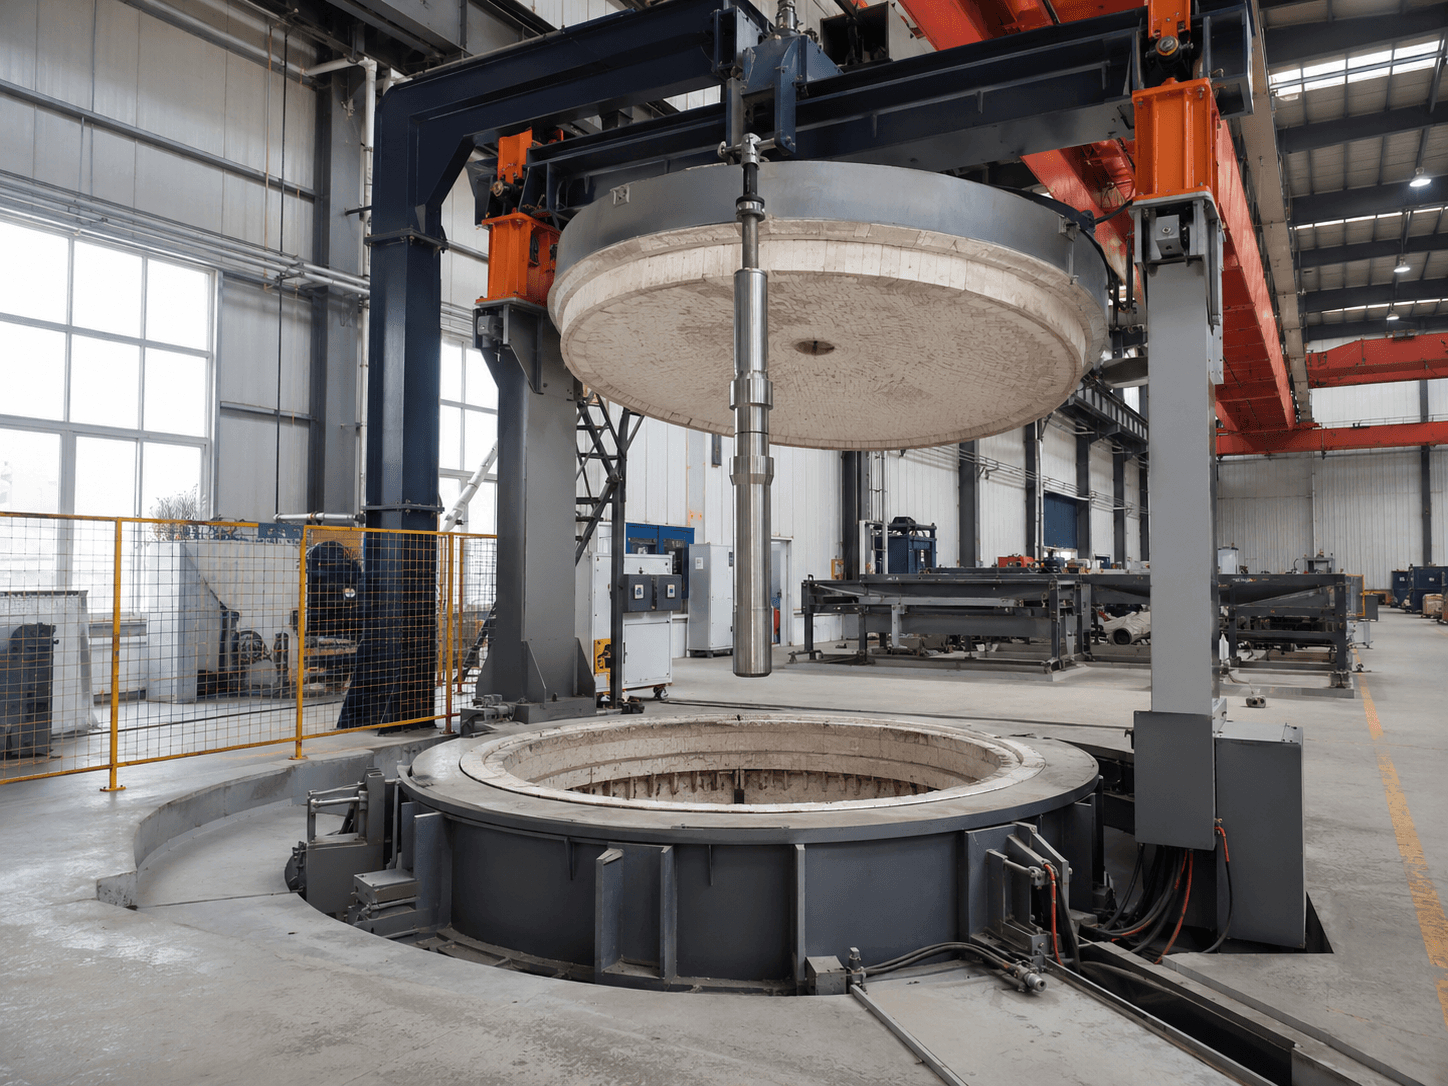
长轴与杆件优先比较竖直装炉。
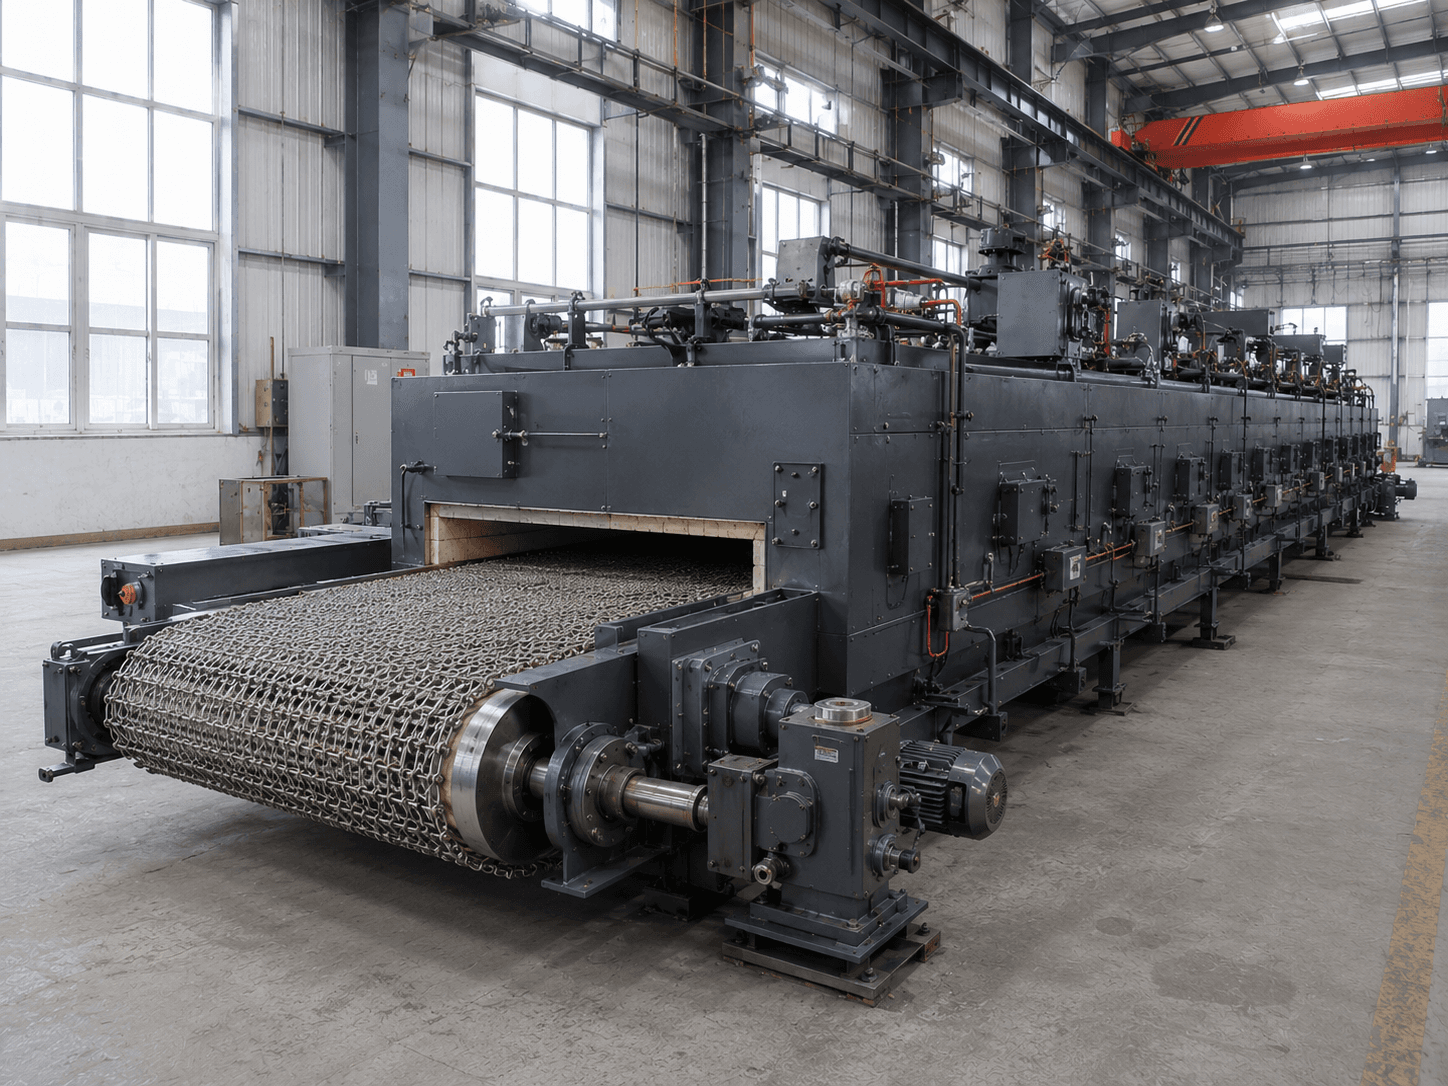
批量稳定小件可比较连续输送。
说明工件、产量或现有设备问题。
想先聊一聊?也可以直接联系。
提交后将获得