
大型铸锻件、模具与结构件
适合由台车整体承载、集中装炉和集中出炉的周期式热处理。

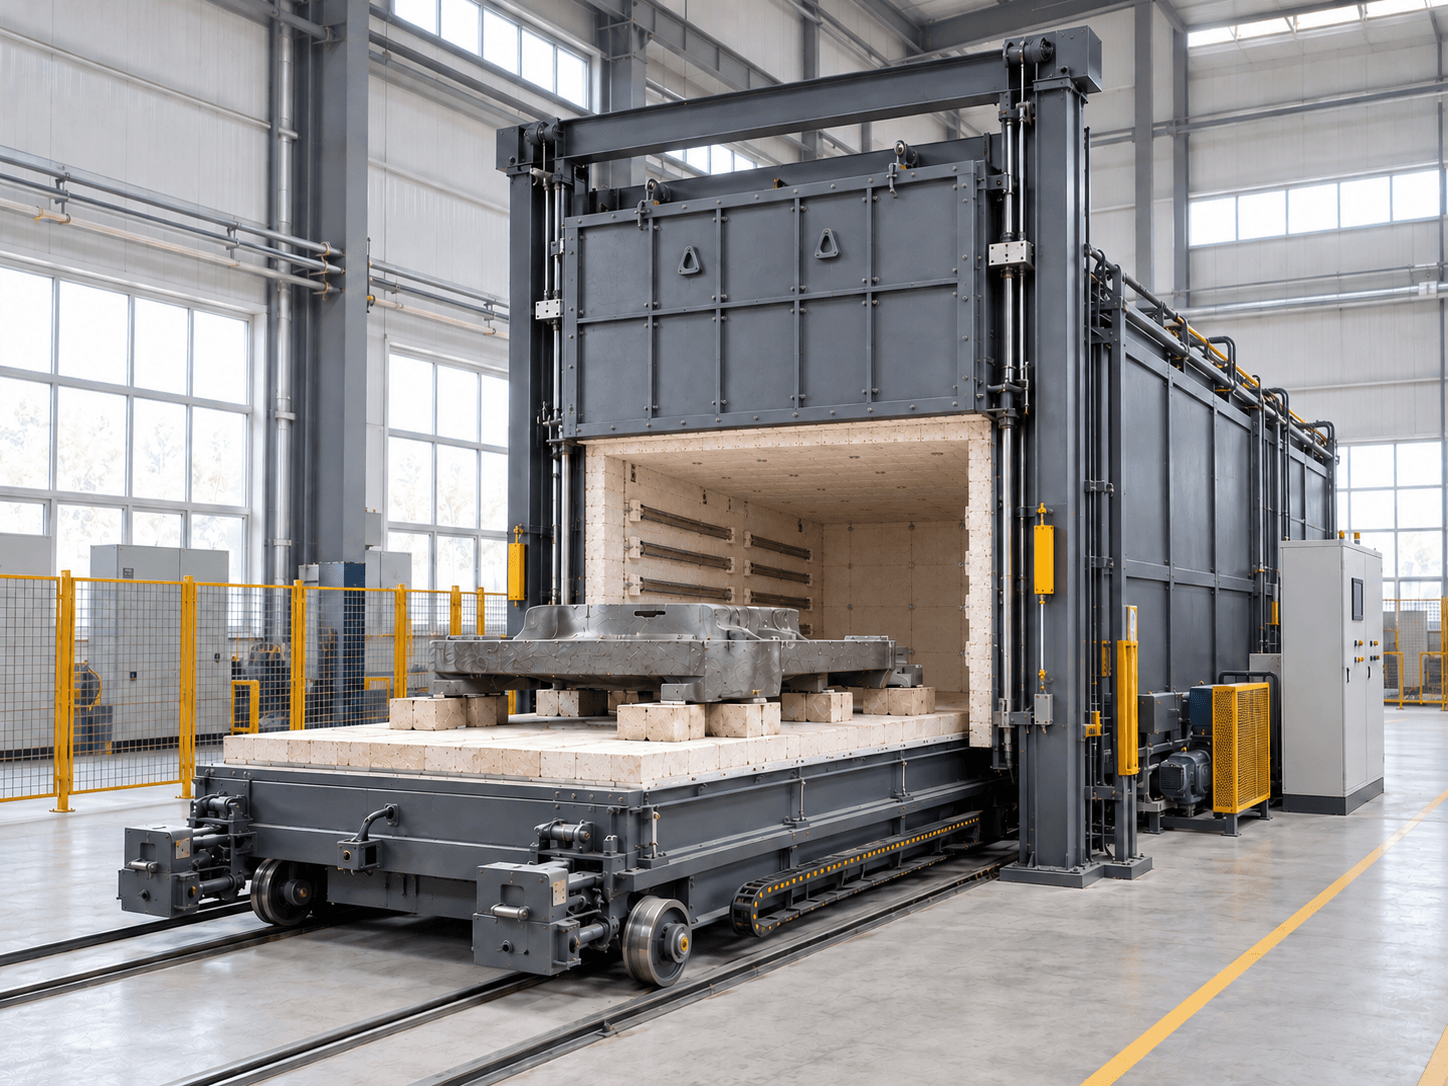
BOGIE HEARTH HEAT TREATMENT FURNACE
面向大型铸锻件、焊接结构件、模具和重型机械件,先按工件外形、支承位置、装炉总质量、台车行程与基础条件判断方案,再确定有效加热区、台车结构和热源。
额定温度等级来自 GB/T 10067.48-2014;尺寸与项目温度来自苏能现有项目资料,只作选型参考样本,不构成连续规格范围或设备能力承诺。
先看工件形态、装料或输送方式,再判断是否适合进入台车炉方案评估。
适合由台车整体承载、集中装炉和集中出炉的周期式热处理。
需明确重心、支点、垫块、台面载荷分布和高温变形边界。
应同时比较井式炉、辊底炉、推杆炉等方案。
台车承载能力不只取决于总重量,还与支点位置、载荷分布、台面高温强度、轨道和驱动条件有关。
以下选项是方案条件,不代表系统已经替你选定最终配置。
分区电阻加热
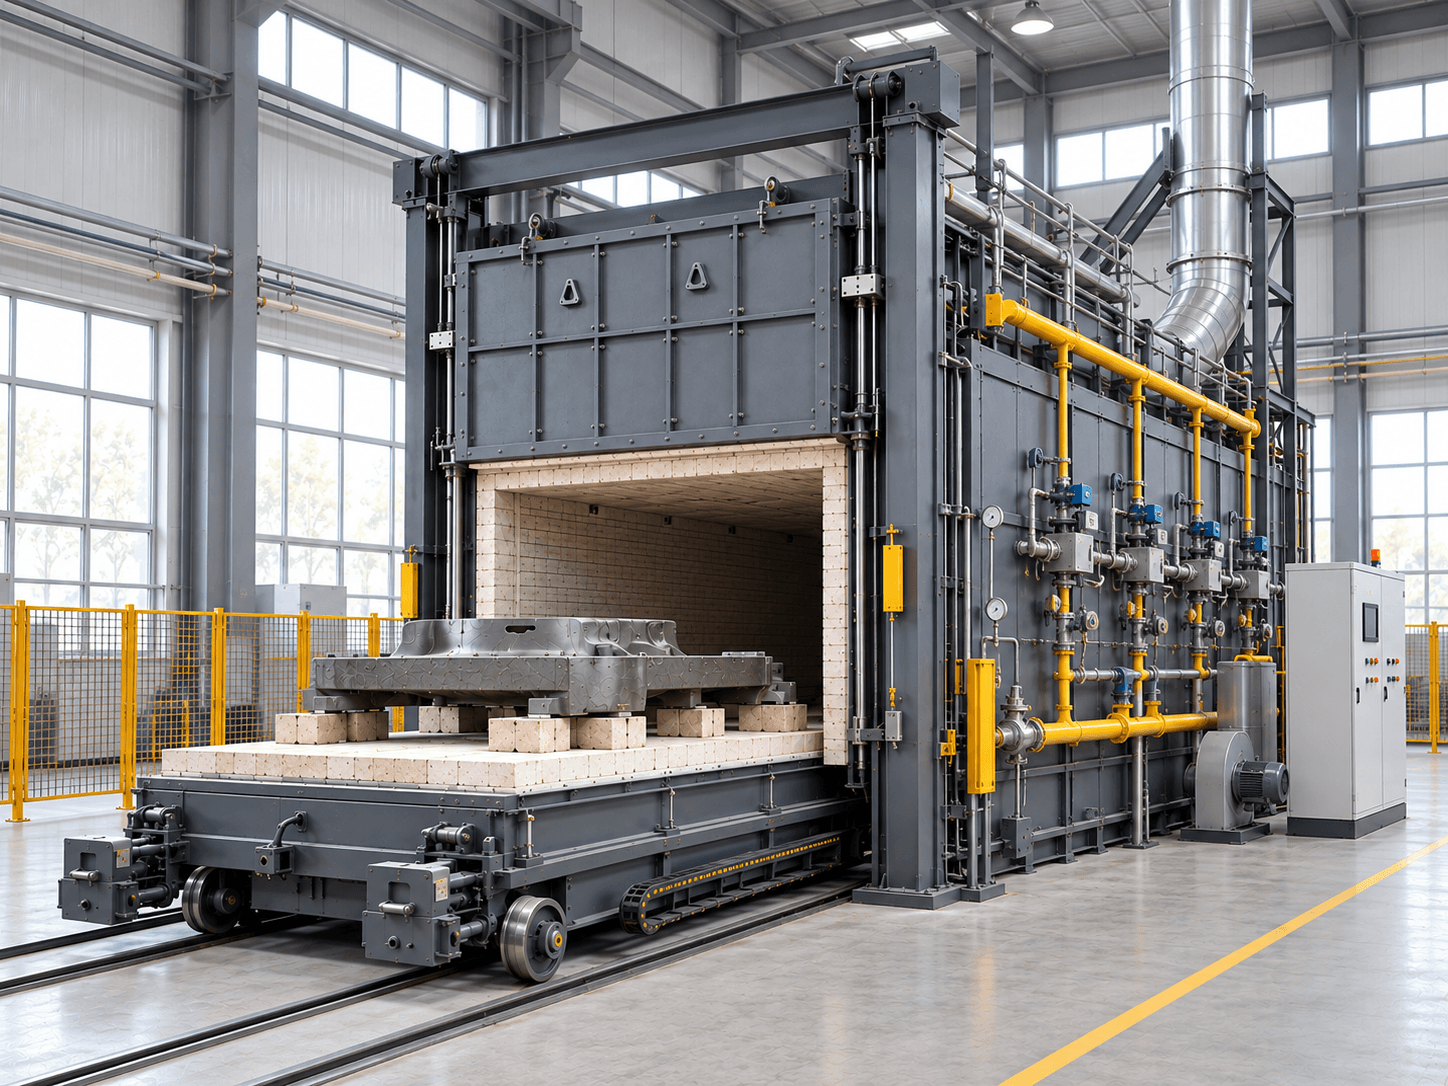
燃烧与排烟系统
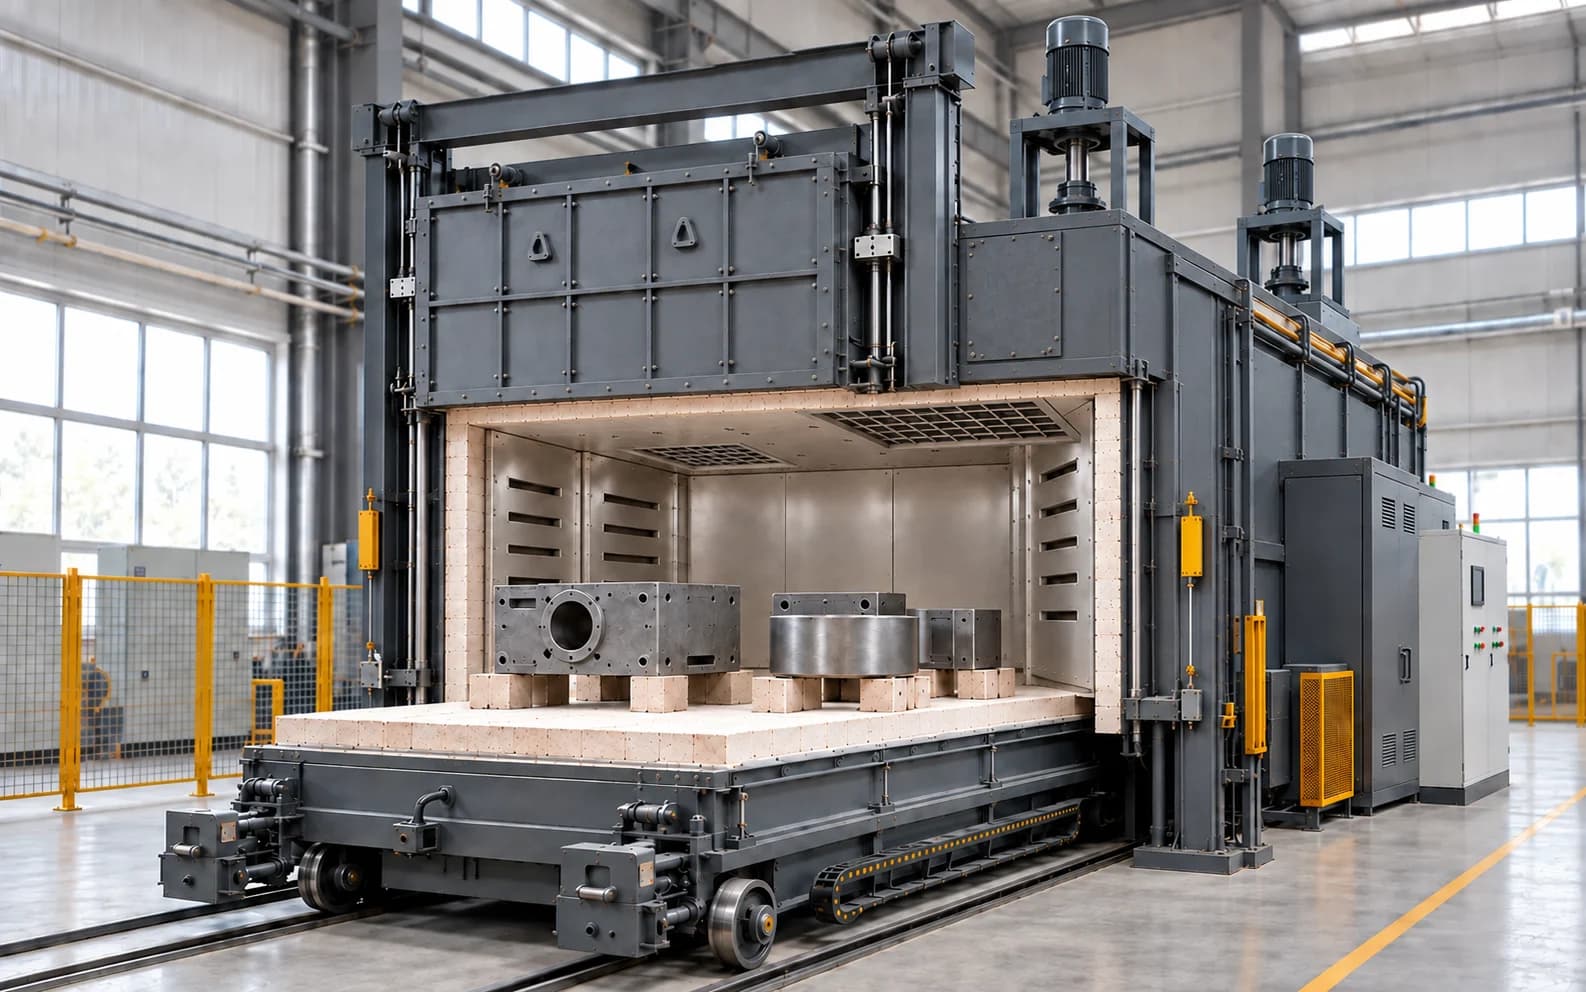
循环与导流
新炉 / 大修 / 改造
| 对应方案 | 更适合的工况 | 关键优势 | 必须核校 | 不应直接承诺 |
|---|---|---|---|---|
| 台车式电阻炉 | 大型重件退火、回火、正火或去应力方向评估 | 便于围绕有效区与装载布置加热分区 | 供电容量、分区、料具、密封和台车承载 | 不脱离装炉状态承诺温差和升温时间 |
| 台车式燃气炉 | 厂房燃气和排烟条件明确的大型工件任务 | 可结合能源与炉体规模进行热源比较 | 燃气参数、燃烧器、排烟、炉压与联锁 | 不以燃烧器参数代替整炉性能验收 |
| 强制循环台车炉 | 需要加强对流换热的中低温大型装载 | 可围绕工件间隙优化炉内气流组织 | 风机耐温、导流、装载阻力与维护空间 | 不把有风机等同于温度均匀性结果 |
| 台车炉更新与改造评估 | 旧炉性能下降、能源或控制系统需要升级的现场 | 可比较保留、改造与整炉替换的边界 | 旧炉检测、基础、接口、停产与验收范围 | 不在现场检测前直接承诺改造效果 |
把工作空间、装料或输送变量和设备结构变量分开,才能形成可核验的技术方案。
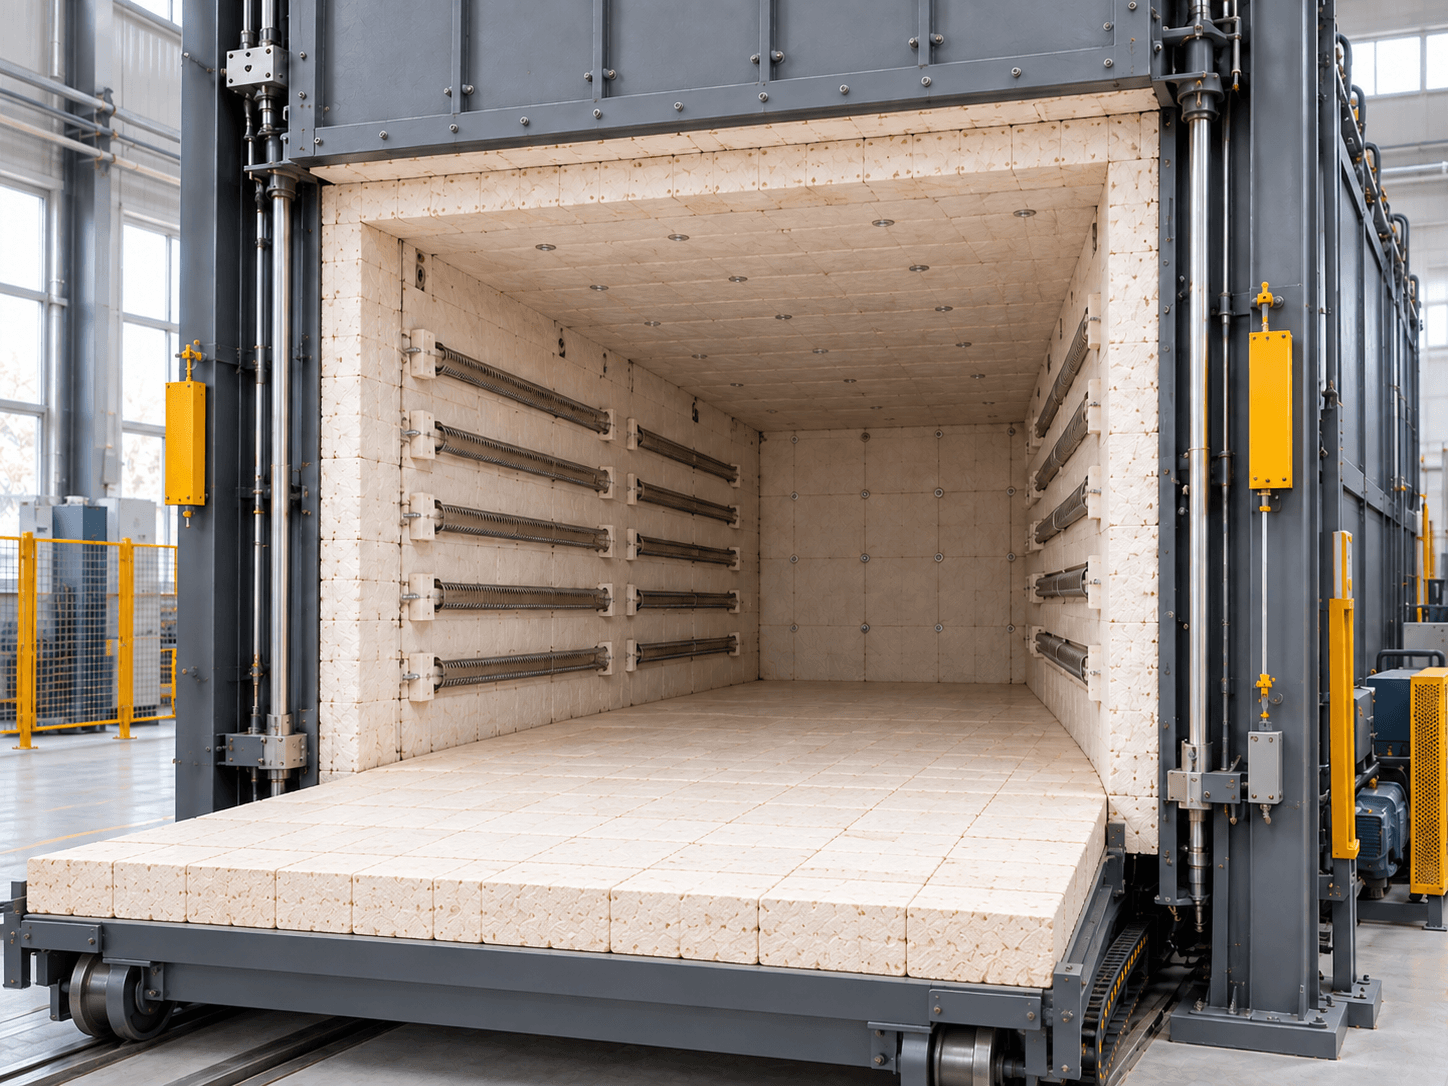
| 数据分组 | 需要确认的内容 |
|---|---|
| 工件 | 名称、材料、最大外形、单件质量、重心与支点 |
| 工艺 | 长期工作温度、最高温度、曲线、保温与冷却 |
| 装炉 | 每炉数量、净装载、料具、垫块与载荷分布 |
| 生产 | 批次节拍、装卸时间、台车交换和维护窗口 |
| 厂房 | 轨道、基础、行程、炉门净空、吊装与物流路径 |
| 公用条件 | 供电或燃气、排烟、冷却水、压缩空气和接口 |
结构示例用于建立设备语言,最终布置仍以工件、工艺、载荷、节拍和现场条件为准。
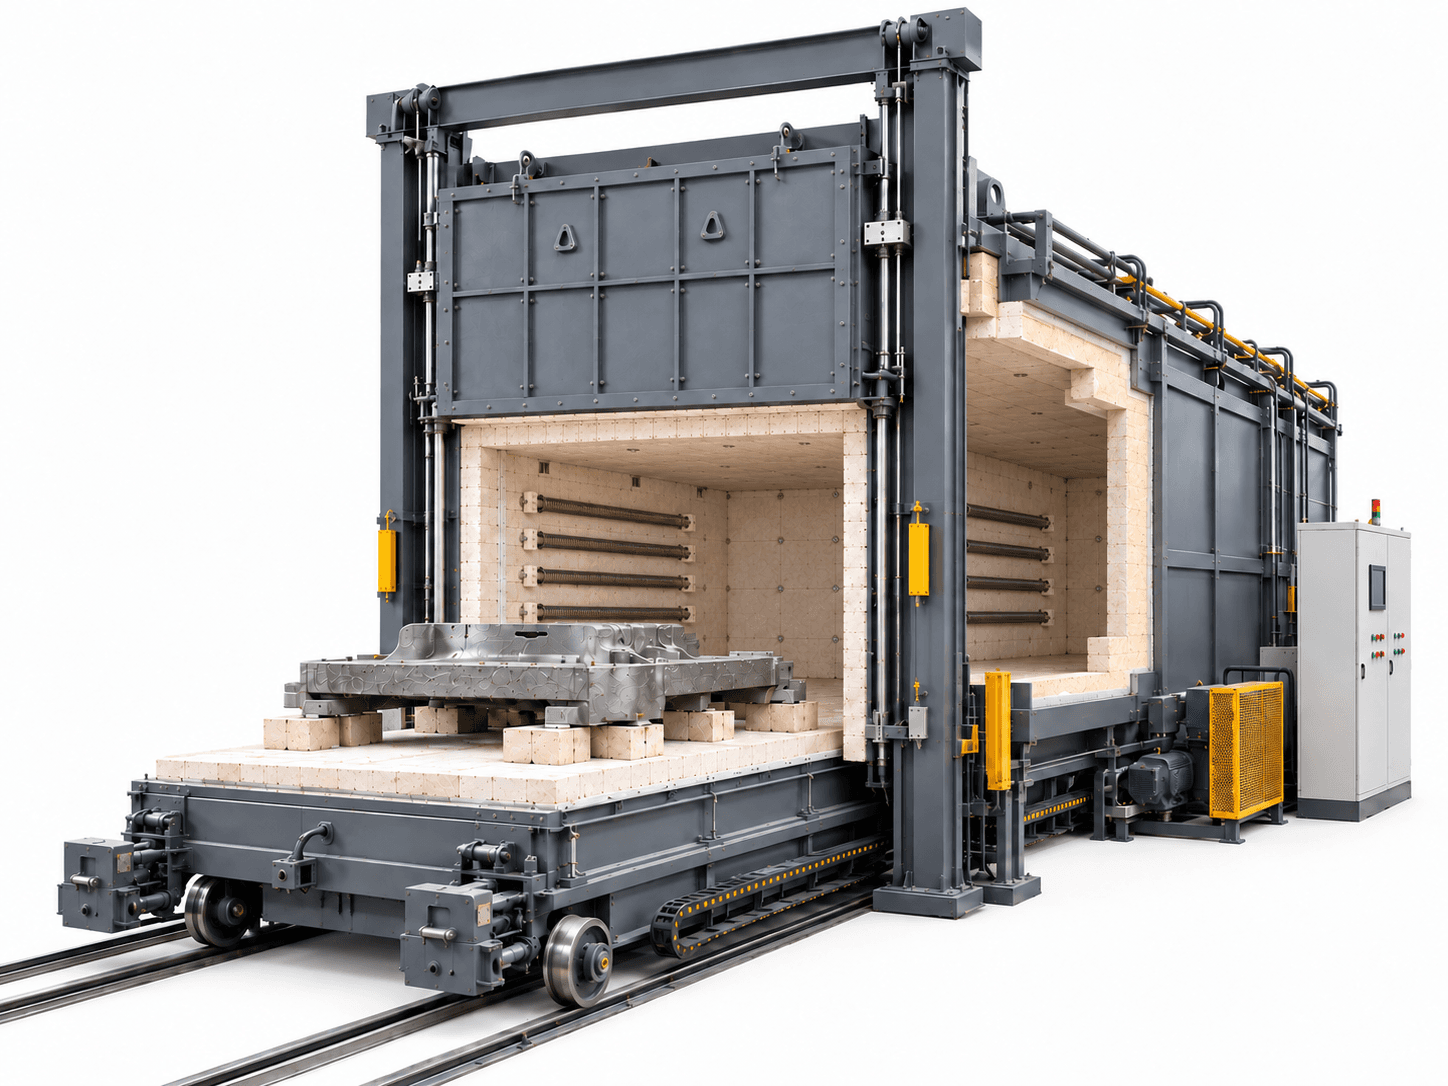
包含工件、垫块、间距和随炉料具。
热负荷、结构载荷与驱动载荷分开核算。
用于台面、耐热垫块、轮组和轨道校核。
确认车间物流、基础与检修空间。
形成炉衬、加热、排烟和联锁方案。
按有效区、热源、运行温度和检修方式确定。
电阻或燃气系统按热负荷、分区和公用条件设计。
升降、压紧、隔热、密封和安全联锁同步确认。
台面、支承、轮组、轴承和料具按高温载荷设计。
轨距、基础、热胀、牵引、限位与应急回车统筹设计。
控温、记录、报警、炉门台车联锁和急停按项目约定。
回答只说明选型边界,不代替最终技术方案和合同附件。
大型铸锻件、焊接结构件、模具和重型机械件,如适合由承载台车整体进出炉膛,可先进入台车炉方案评估。仍需核对最大外形、单件质量、支承位置、净装载和厂房条件。
同样的总重量会因支点、载荷分布、工件重心和高温状态产生不同结构响应。台面、轮组、轨道和驱动系统需要分别校核。
应综合供电或供气条件、炉体规模、工艺温度、控制与排烟要求、运行组织和维护能力比较,不能只按能源单价决定。
需先检查炉壳、炉衬、台车、轨道、炉门、加热或燃烧系统、电控和基础状态,再比较保留改造与整炉替换的风险、停产时间和验收边界。
至少需要工件最大外形、单件质量、每炉数量、净装载、料具、支点与载荷分布、工艺曲线、炉门与台车方向、轨道基础、吊装和能源条件。
先比较装料或输送方向,再带着完整工况进入技术沟通。
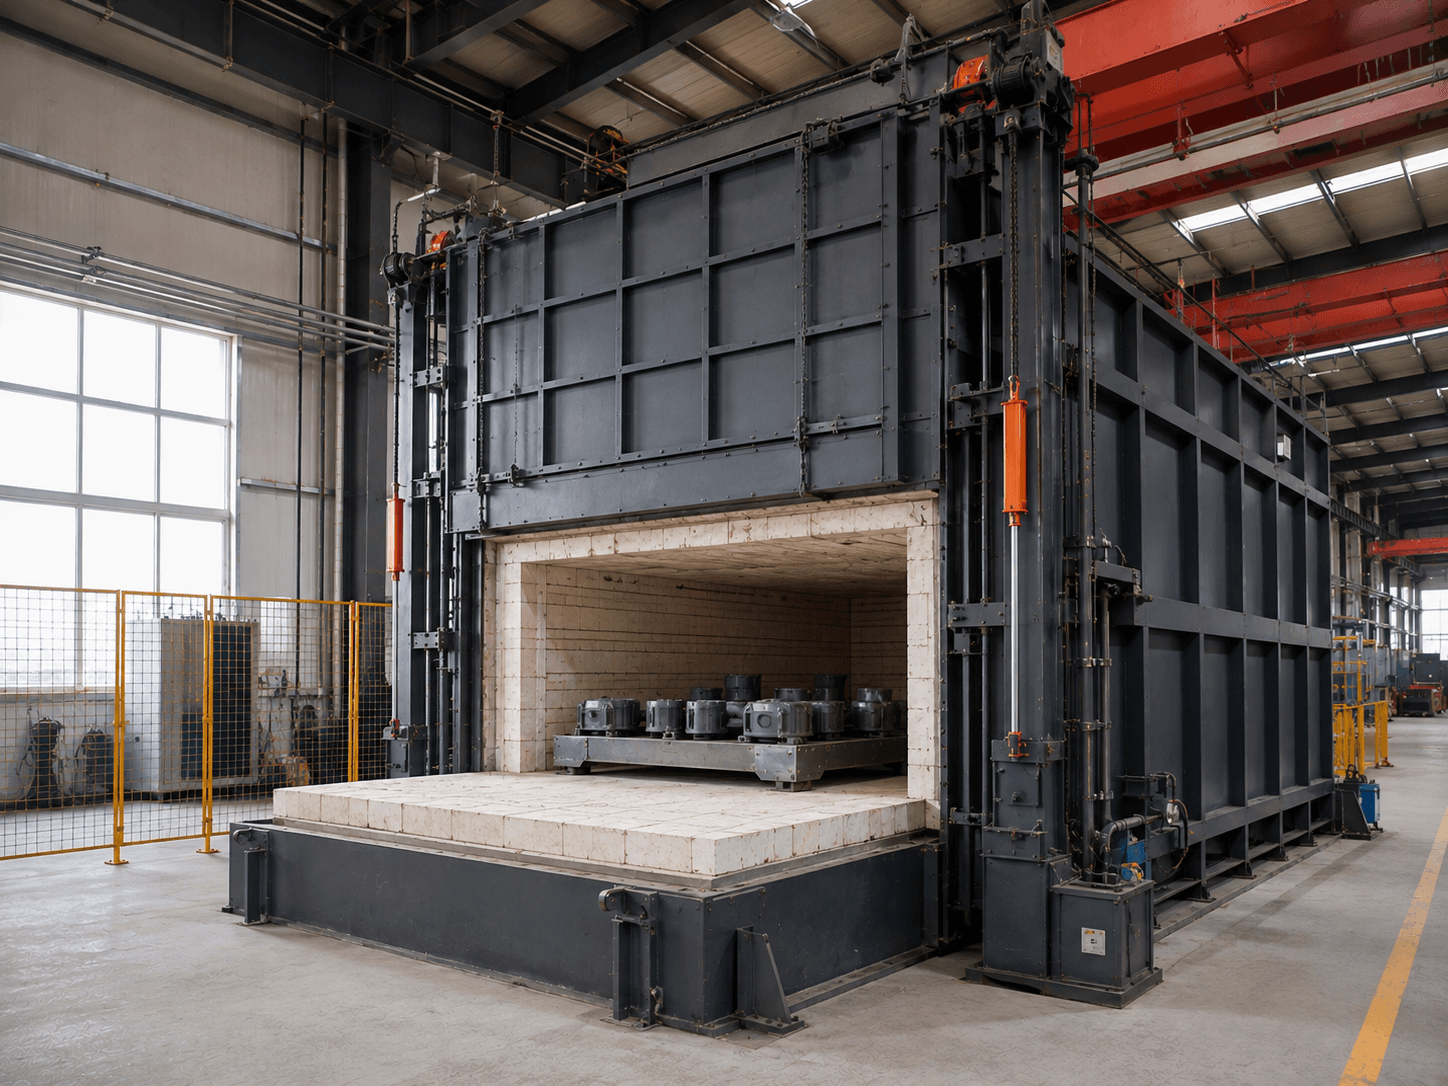
中小型工件可比较炉门装卸方案。
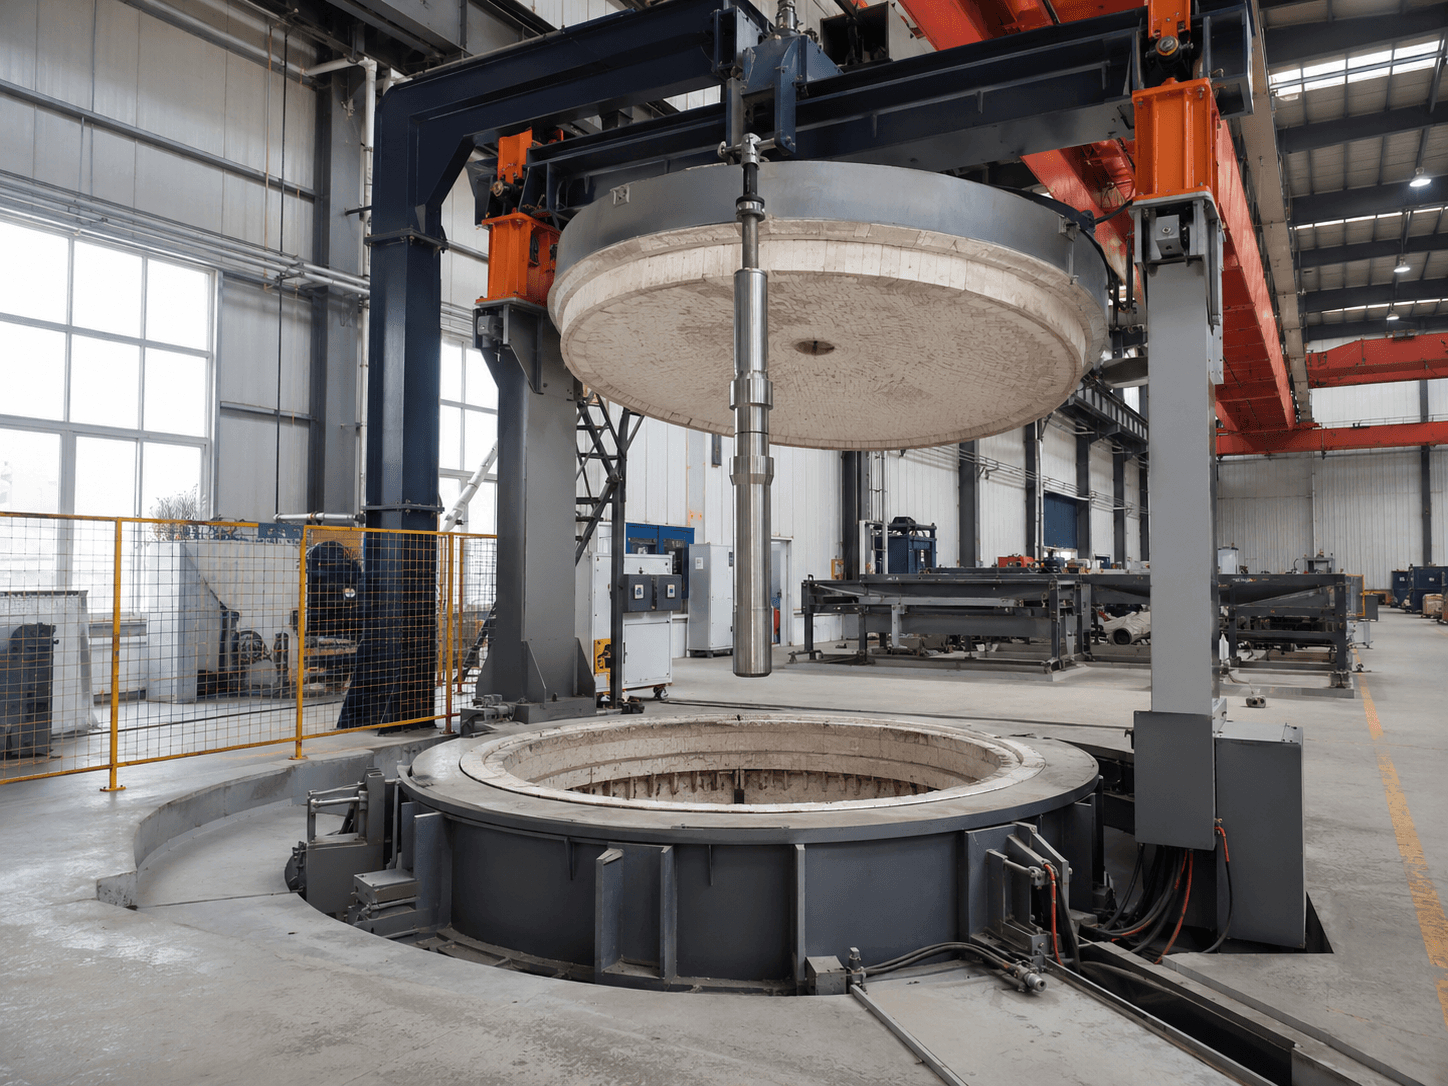
长轴与杆件可比较竖直装炉。
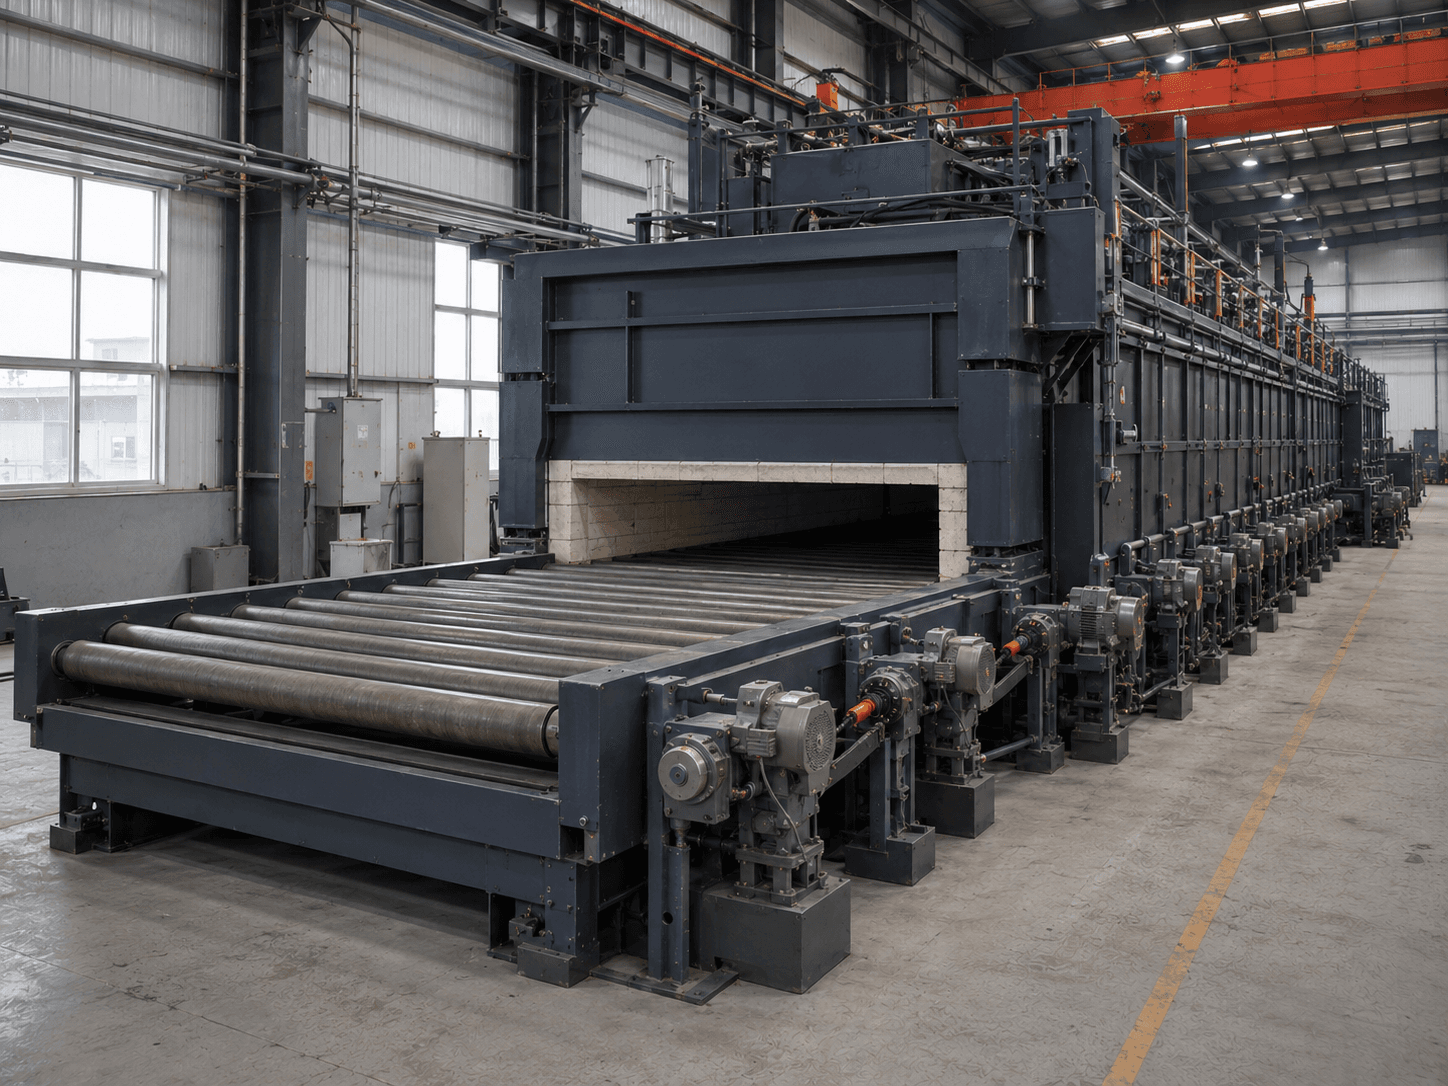
稳定批量可比较连续辊道输送。
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得