
板材、条材、棒材与管材
适合由多根炉辊连续支承并稳定通过各温区的规整工件。

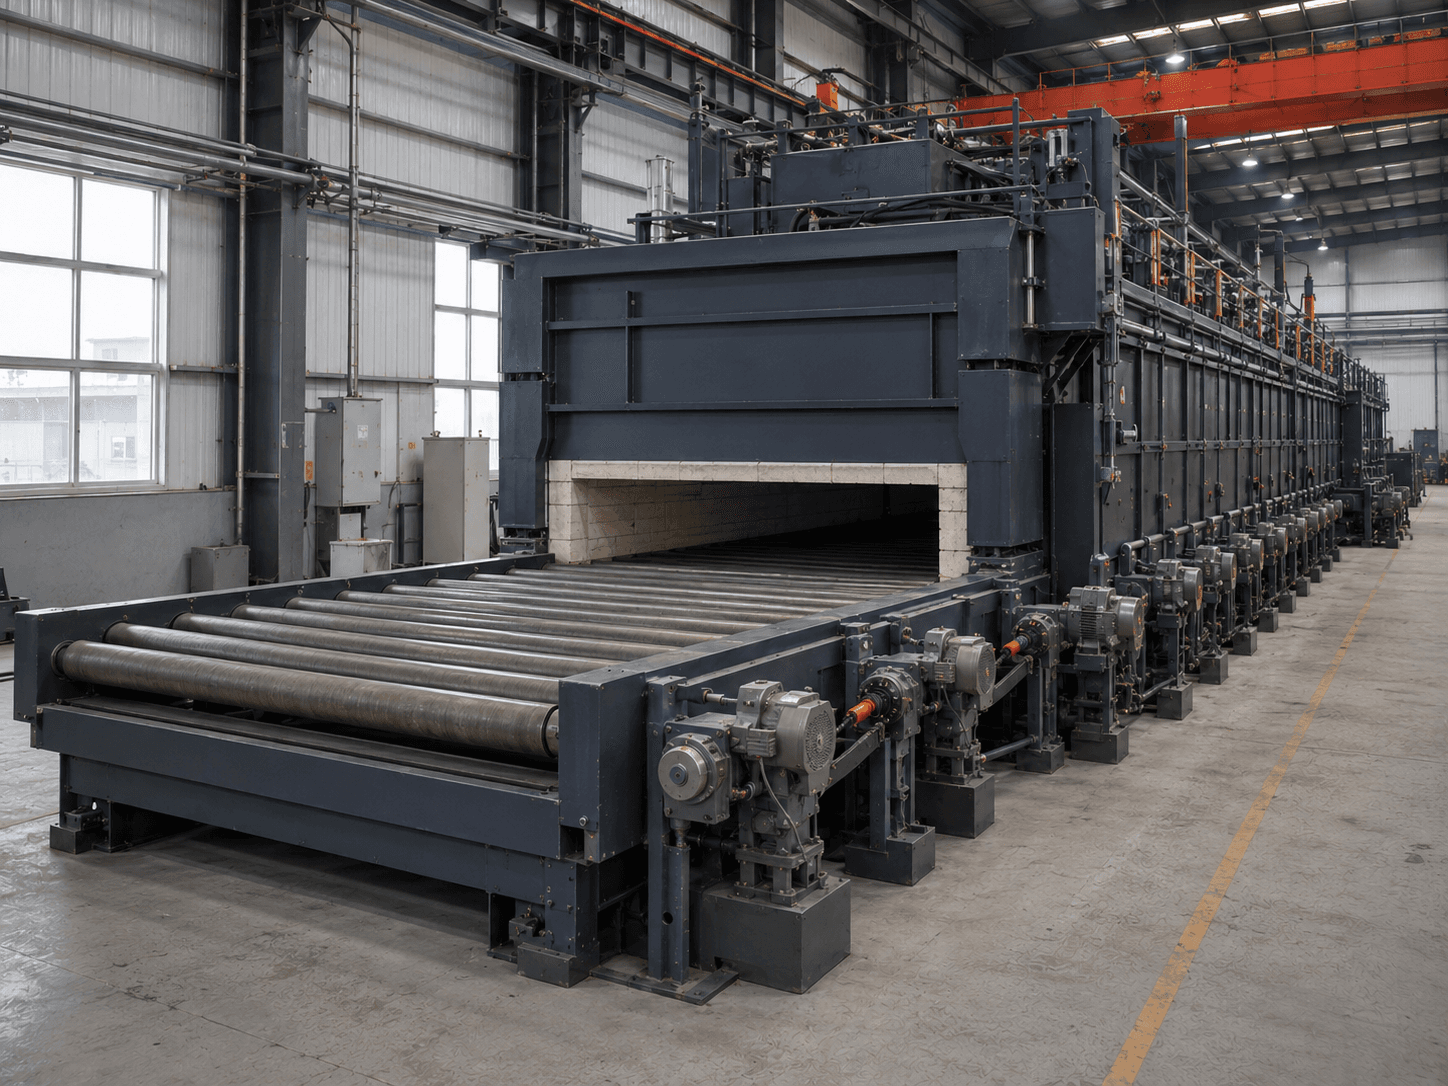
ROLLER HEARTH HEAT TREATMENT FURNACE
面向板材、条材、棒材、管材及可由辊道稳定支承的规整工件,先按支承跨度、线载荷、辊距、输送速度和工艺时间判断方案,再确定有效宽度、温区与冷却接口。
上述数据来自苏能现有辊底炉项目资料,仅作为选型参考。输送速度需按工件、装载和工艺条件确认,并区分进出炉、往复与稳定工艺运行;未经核实的速度不能用于计算加热时间或产能。工件支承、炉辊载荷和工艺节拍须按项目校核。
先看工件形态、装料或输送方式,再判断是否适合进入辊底炉方案评估。
适合由多根炉辊连续支承并稳定通过各温区的规整工件。
需核对支承点数、最小长度、悬伸、线载荷与热态变形。
应比较网带炉、推杆炉或周期式炉型。
同样总重量在不同工件长度和支承跨度下会形成不同炉辊载荷,不能用“单件最大重量”代替辊道系统校核。
小套圈能在网带上摆稳,经过交接和入淬时也能保持预定姿态,可先比较网带炉。考虑将套圈直接放在炉辊上时,先查它在整个输送过程中能否得到稳定支承。发现支承不稳的位置,再评估托盘。
苏能一份大轴承圈辊棒炉方案采用 300 毫米辊距,套圈外径 700~1,400 毫米,工件直接接触辊身。本页开头约 600 毫米的炉辊中心距来自另一项目。
初步排查时,可把等距炉辊的辊顶简化为一条条支承线。平放的套圈直接上辊,外径不足两倍辊距时,移动中会出现只有一根辊支承的位置。如果套圈外径还小于辊距,移到两辊正中时,两侧辊顶都托不到套圈底面。这时还要核对两辊之间的实际净隙,判断套圈是否会下沉或卡住。两倍辊距只是画图时的提示。是否会倾斜或卡住,还要按套圈实际接触部位、运行方向和进出炉交接间隙逐处核对。
把每盘件数、盘重、支承位置和转运路径一起核对。试样前写清套圈是随盘入淬,还是离盘后入淬,并记录实际入淬时的姿态。
用同批同规格套圈分组,逐件编号,记下装载位置和入淬方式。在入炉前和约定交付工序后,用同一方法测图纸指定截面的圆度,并在相同测量条件下查端面是否翘曲。按回火后状态交付的,以回火后的测量值对照热处理工序图和约定限值。
以下为可选配置,需结合工况确认。
分区电阻加热
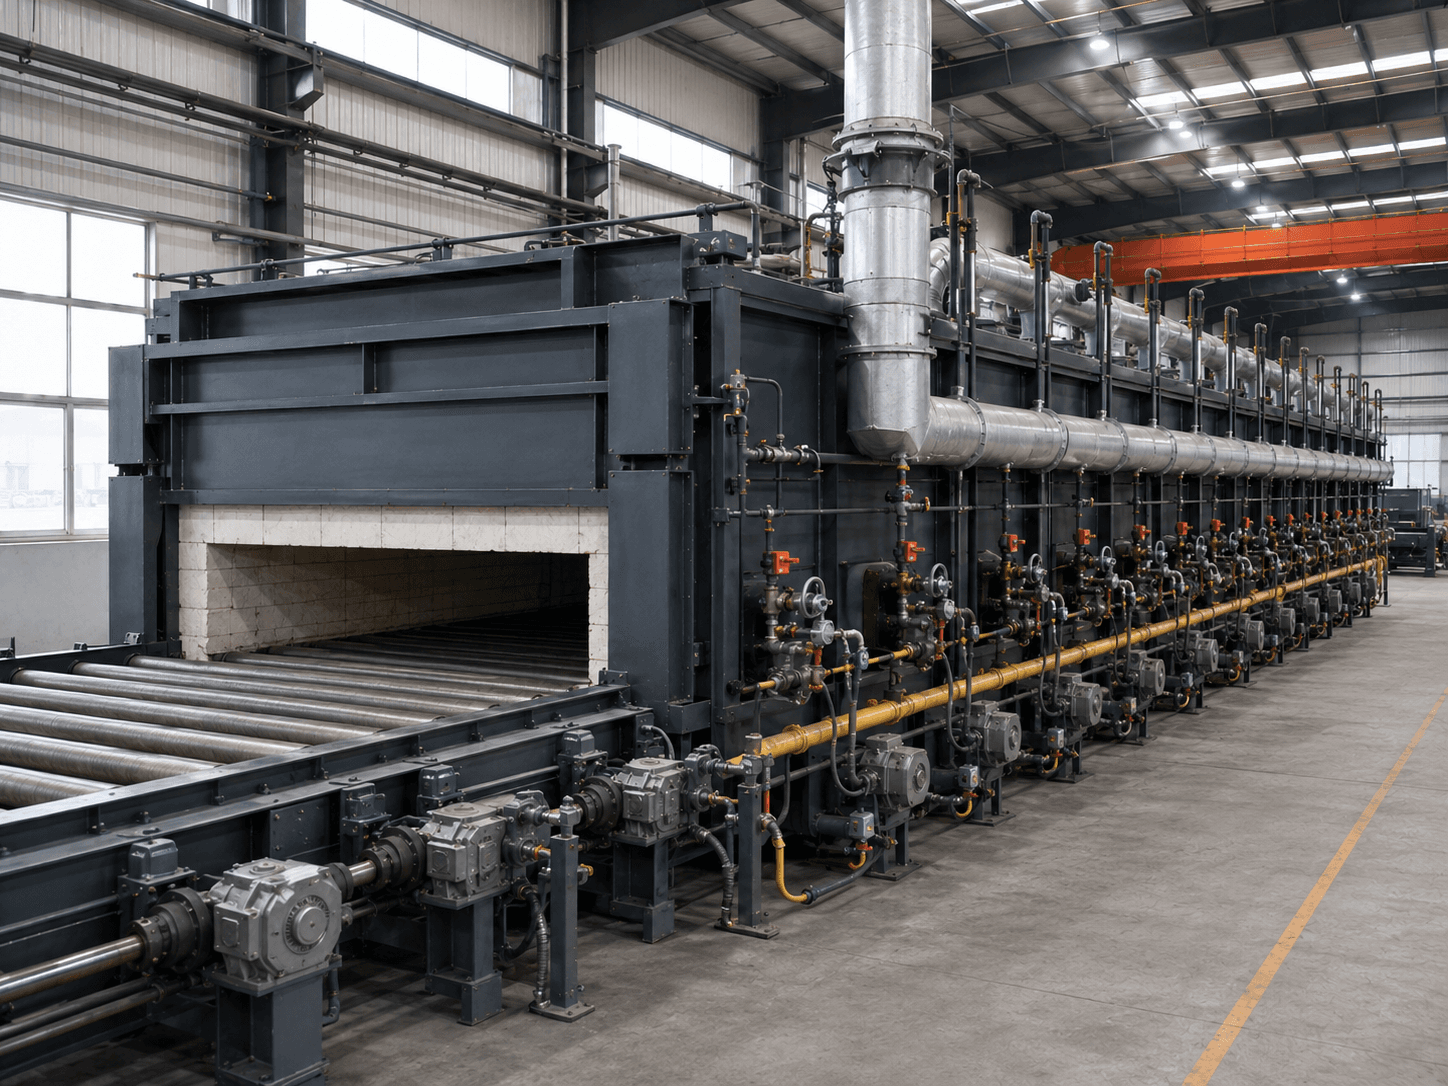
燃烧、炉压与排烟
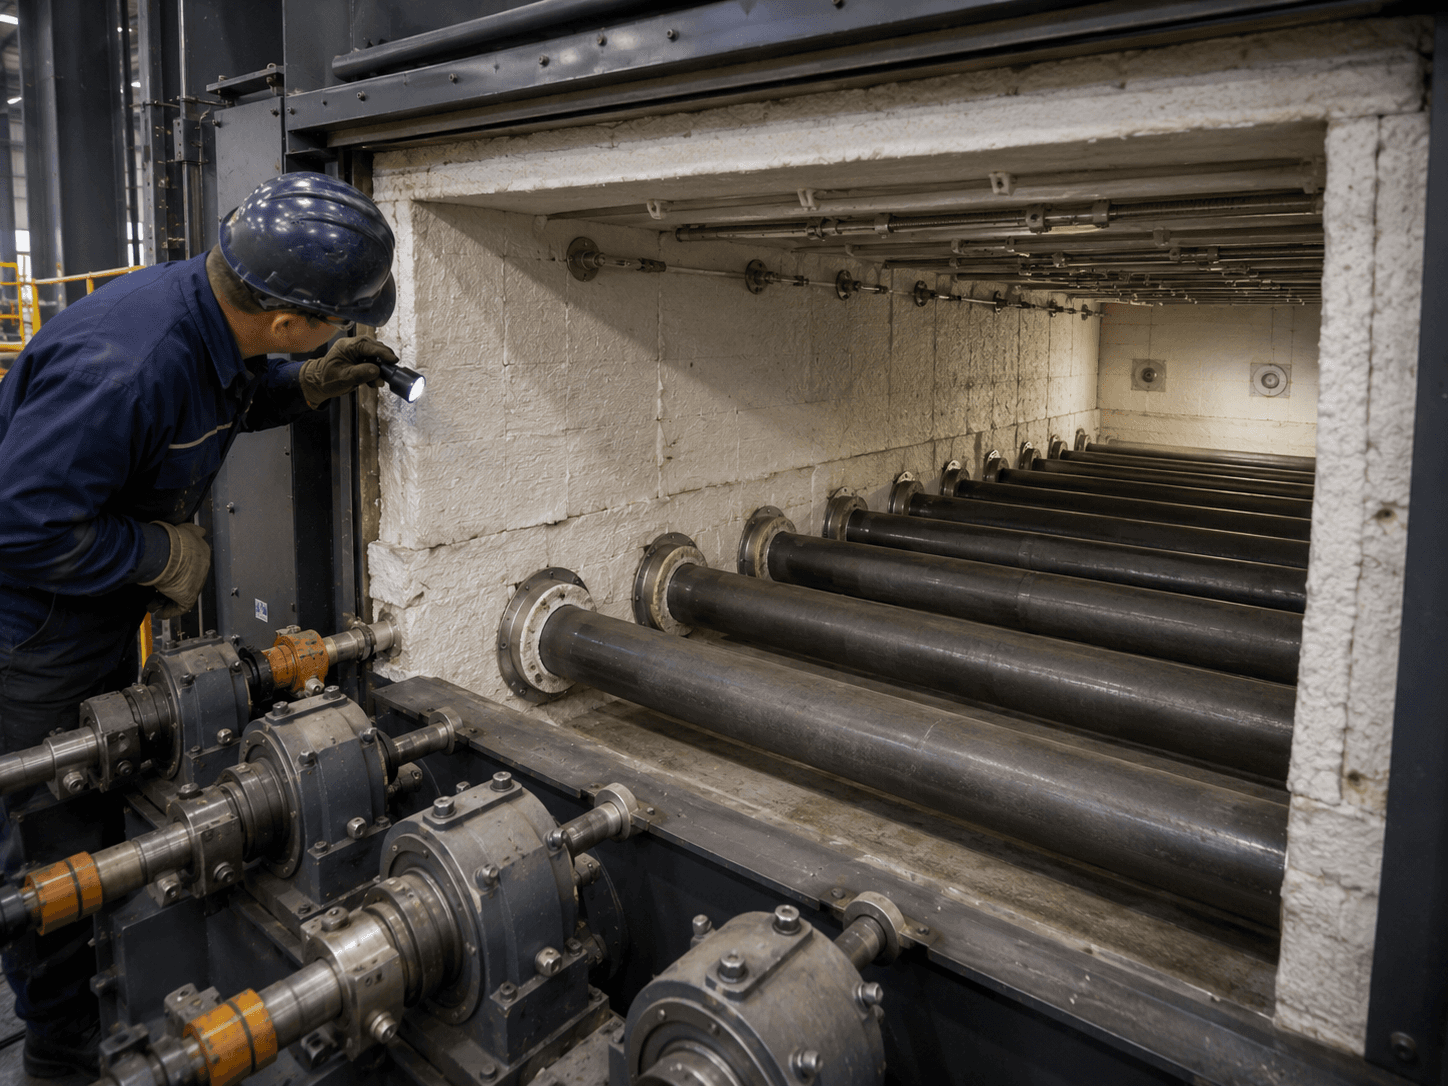
连续炉口与气氛分区
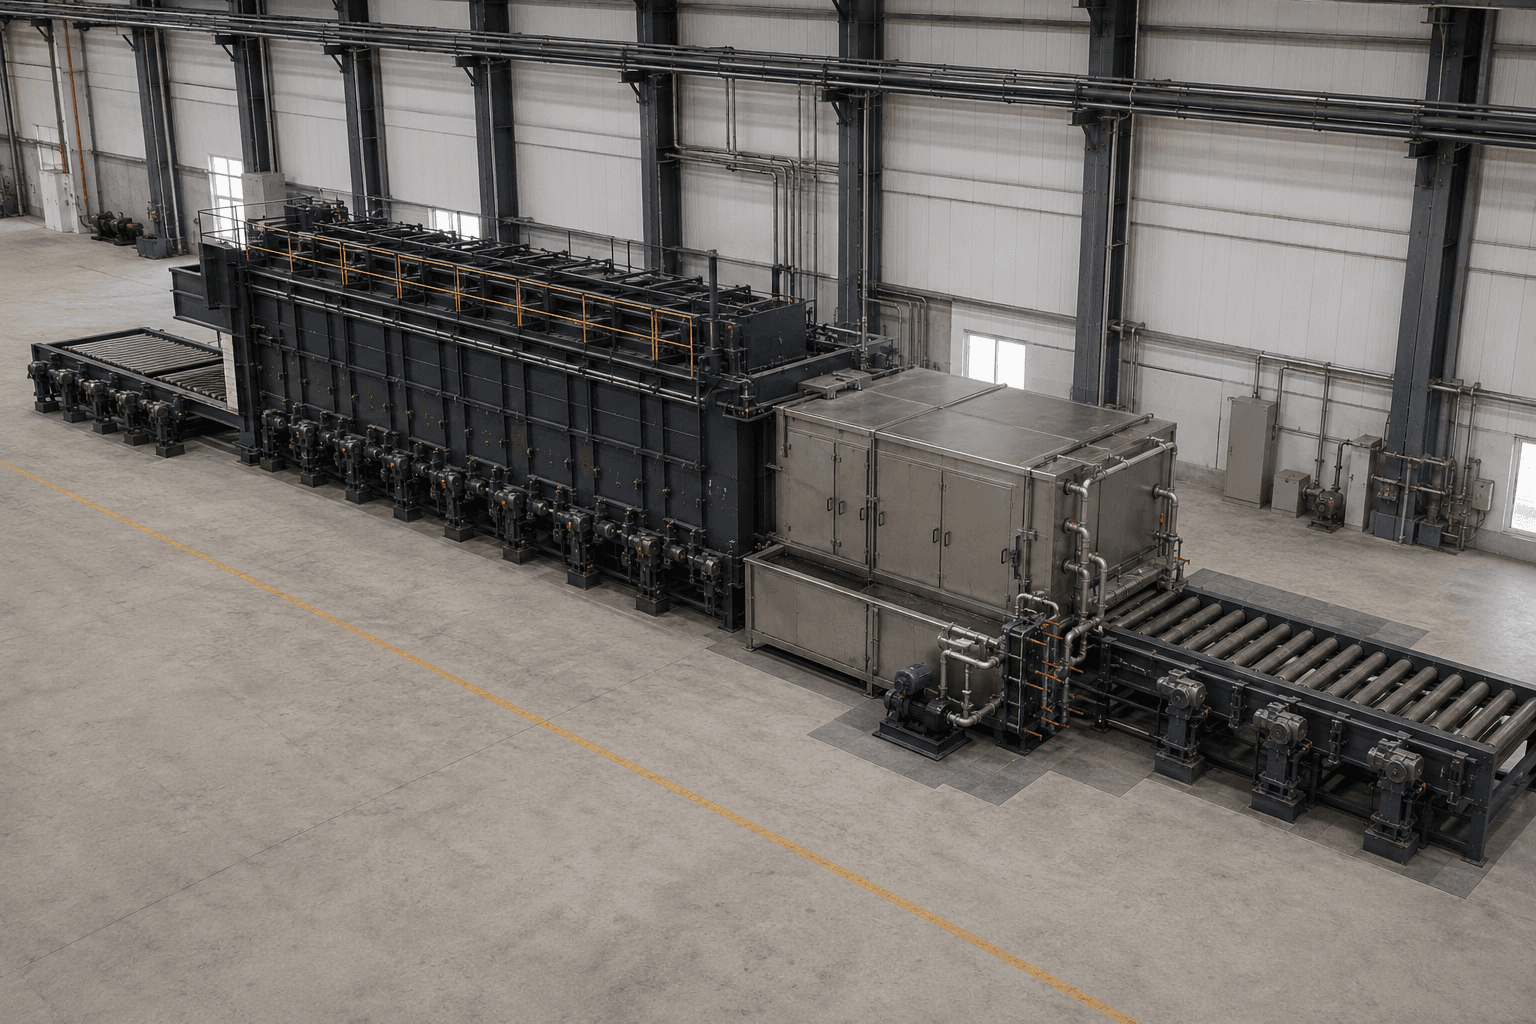
加热+转移+冷却
左右滑动查看方案比较,方案名称会固定在左侧。
| 对应方案 | 更适合的工况 | 关键优势 | 必须核校 | 不应直接承诺 |
|---|---|---|---|---|
| 电加热辊底炉 | 规整工件的连续退火、回火与加热方向 | 便于围绕有效区和输送速度配置温区 | 有效宽度、辊距、线载荷、速度与分区 | 不脱离支承与装载状态承诺产量和均匀性 |
| 燃气辊底炉 | 厂房供气和排烟条件明确的连续加热任务 | 可结合炉体规模与能源条件进行方案比较 | 燃烧器、炉压、排烟、辊封与安全联锁 | 不以燃烧器参数代替整炉性能验收 |
| 保护气氛辊底炉 | 对氧化、脱碳或表面状态有控制要求的长件 | 可按温区和炉口组织连续气氛系统 | 炉口、辊封、气氛、排放、监测与联锁 | 不把气体流量直接等同于表面质量 |
| 辊底炉+快速冷却段 | 需要正火后受控冷却或固溶处理后快速冷却的规整工件 | 连续辊道可组织稳定转移路径 | 出炉温度、冷却强度、平直度、输送与联锁 | 不在工艺试验不足时承诺组织、性能和板形 |
把工作空间、装料或输送变量和设备结构变量分开,才能形成可核验的技术方案。
| 数据分组 | 需要确认的内容 |
|---|---|
| 工件 | 材料、宽厚长 / 直径长度、质量、平直度和表面状态 |
| 支承 | 直接上辊或托盘、最小长度、支承跨度与线载荷 |
| 工艺 | 长期温度、最高温度、有效时间、气氛与曲线 |
| 输送 | 速度、对中、进出料、工件间距和规格切换 |
| 冷却 | 空冷、风冷、淬火或固溶处理后快速冷却与转移边界 |
| 公用条件 | 供电或燃气、排烟、气氛、冷却和整线空间 |
结构示例用于建立设备语言,最终布置仍以工件、工艺、载荷、节拍和现场条件为准。
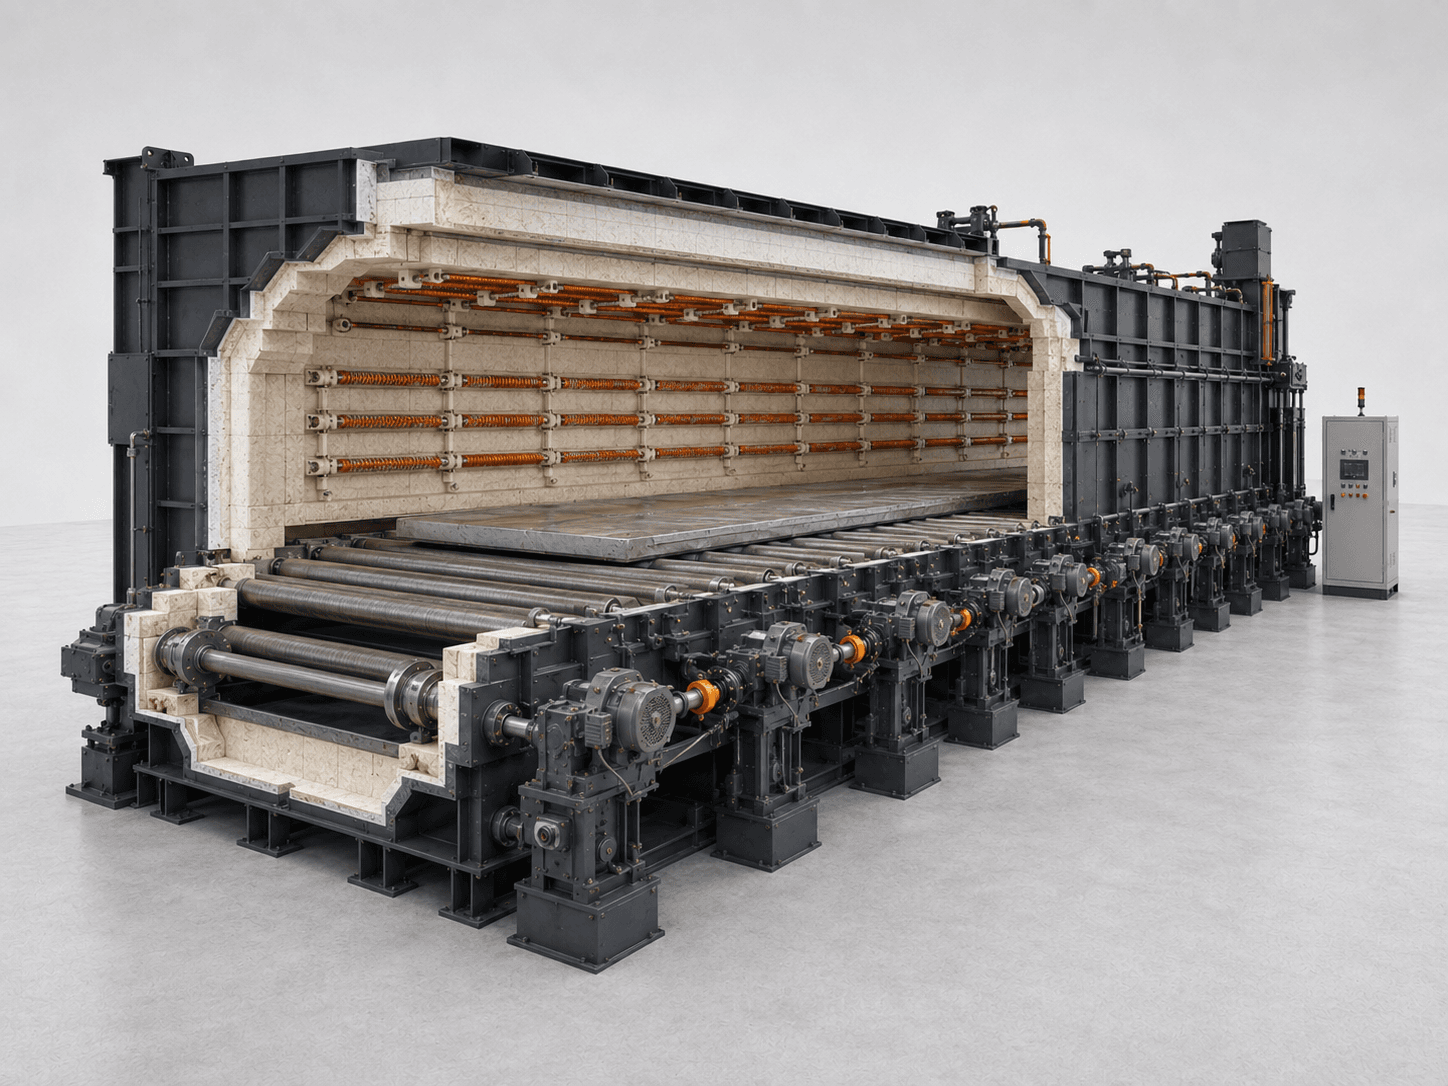
最小长度、悬伸和对中状态必须同时确认。
与辊面总长和炉膛结构尺寸分开定义。
按实际支承点与动态工况计算。
按热态强度、速度和维护要求确定。
形成连续工艺与生产节拍。
按工艺段、热负荷、热源和维护分段设计。
电阻或燃气系统按有效时间和温区曲线配置。
炉辊、轴承、密封、冷却和更换方式按热态载荷校核。
分段驱动、速度同步、对中、跑偏和堵料保护统筹设计。
炉口、辊封、置换、排放和冷却接口成套确认。
控温、记录、速度联动、报警和整线急停按项目约定。
回答只说明选型边界,不代替最终技术方案和合同附件。
能由辊道稳定支承的板材、条材、棒材、管材和规整长件,可先进入辊底炉方案评估。仍需核对最小长度、支承跨度、线载荷、平直度和工艺时间。
工件或托盘可直接由辊道稳定输送时可比较辊底炉;需要标准料盘按固定节距推进、保持特定姿态时更适合评估推杆炉。
工件长度、支点数量、支承跨度、重心和输送冲击会改变单根炉辊受力,必须按最不利位置核算。
需结合有效加热长度、升温和保温时间、温区曲线、冷却与上下游节拍确定,不能单独以目标产量倒推。
至少需要工件材料、最大与最小规格、单件质量、支承方式、线载荷、长期与最高温度、工艺时间、输送速度、气氛、冷却和上下游接口。比较报价时,还要对齐工件规格、支承与线载荷、温区及运行速度,并列清炉辊与驱动、密封、对中、冷却、上下料、控制记录和现场安装的供货范围;不能只按炉长或名义产量比较。
先约定工件规格、支承与装载间距、线载荷、温区、稳定运行速度、测点和记录方法,并明确冷却条件。按采用的标准与技术协议分别验证有效加热区温场、工件温度过程和产品性能;不能仅用炉温设定值或辊道速度替代工件验证。
先比较装料或输送方向,再带着完整工况进入技术沟通。
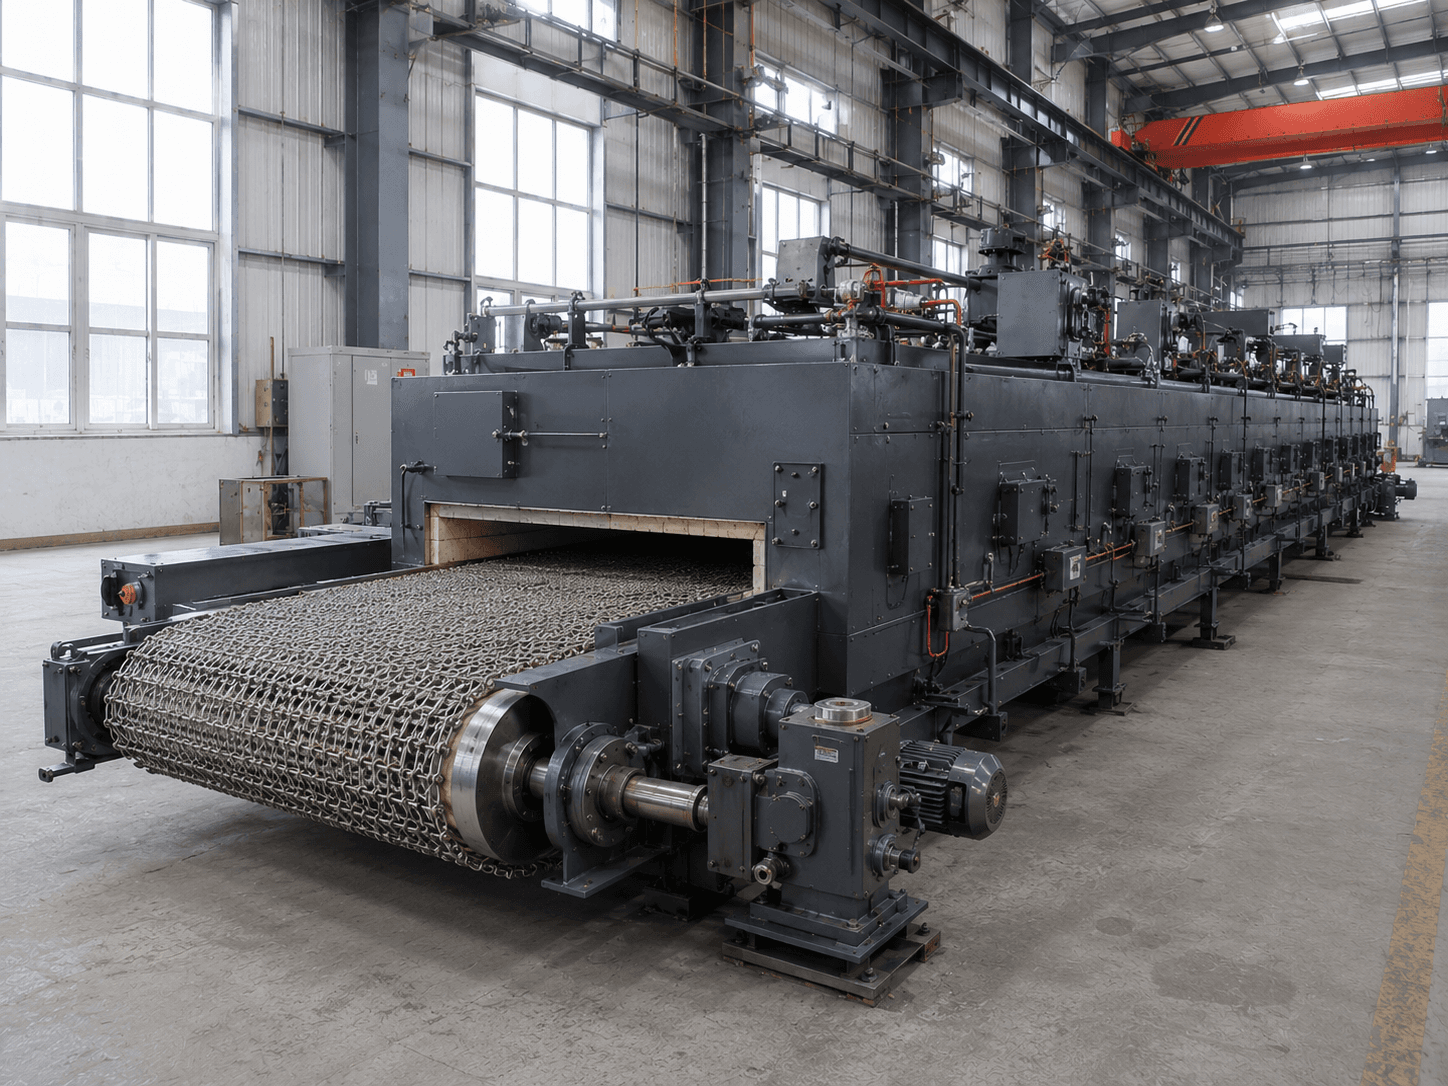
小件平铺或散装可比较网带输送。
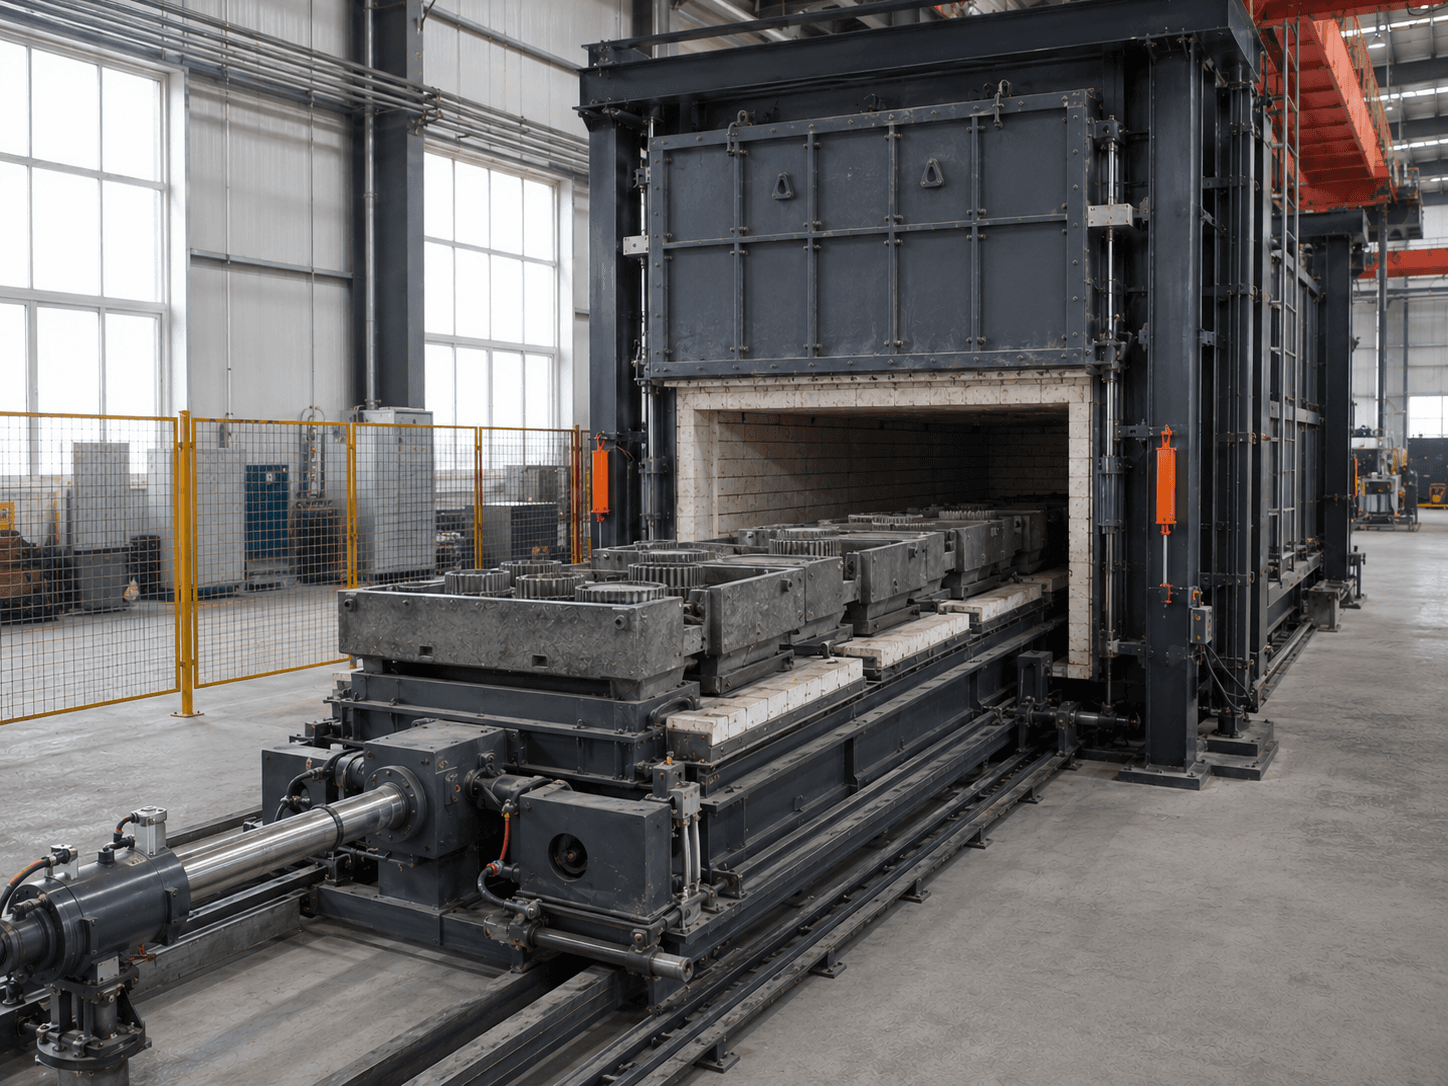
需料盘定位的工件可比较推杆输送。
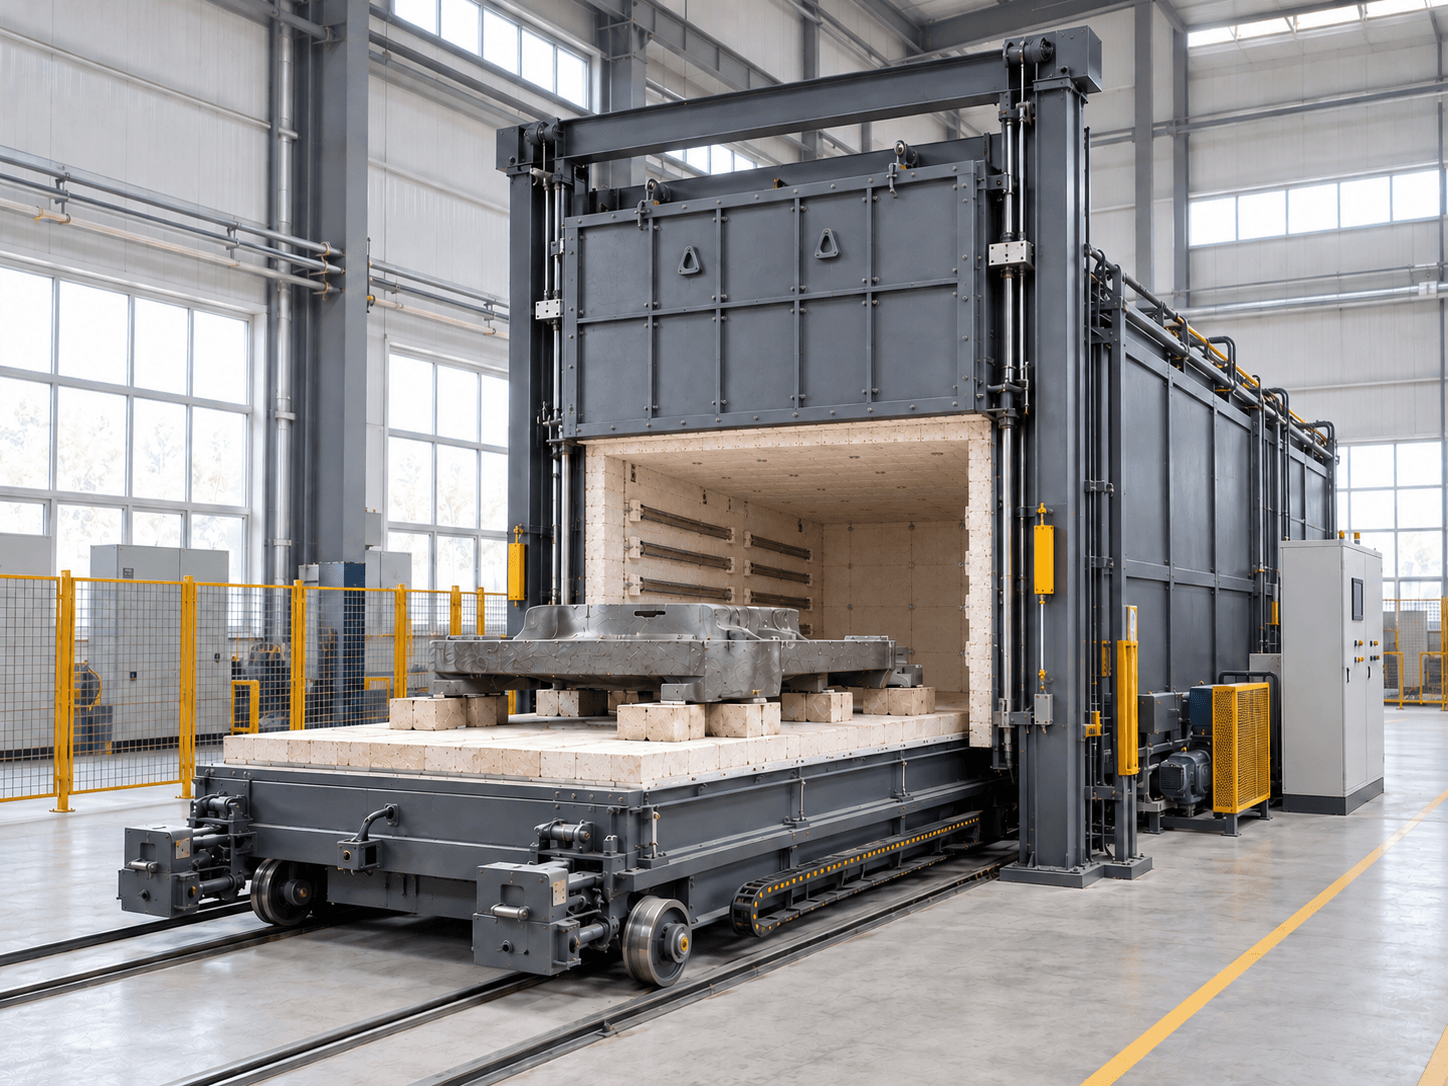
多品种大型重件可比较周期式装炉。
说明工件、产量或现有设备问题,详细资料可以后续补充。