
需料盘或工装承载的批量工件
适合形状、批量和工艺路线稳定,按节拍逐盘推进的生产任务。

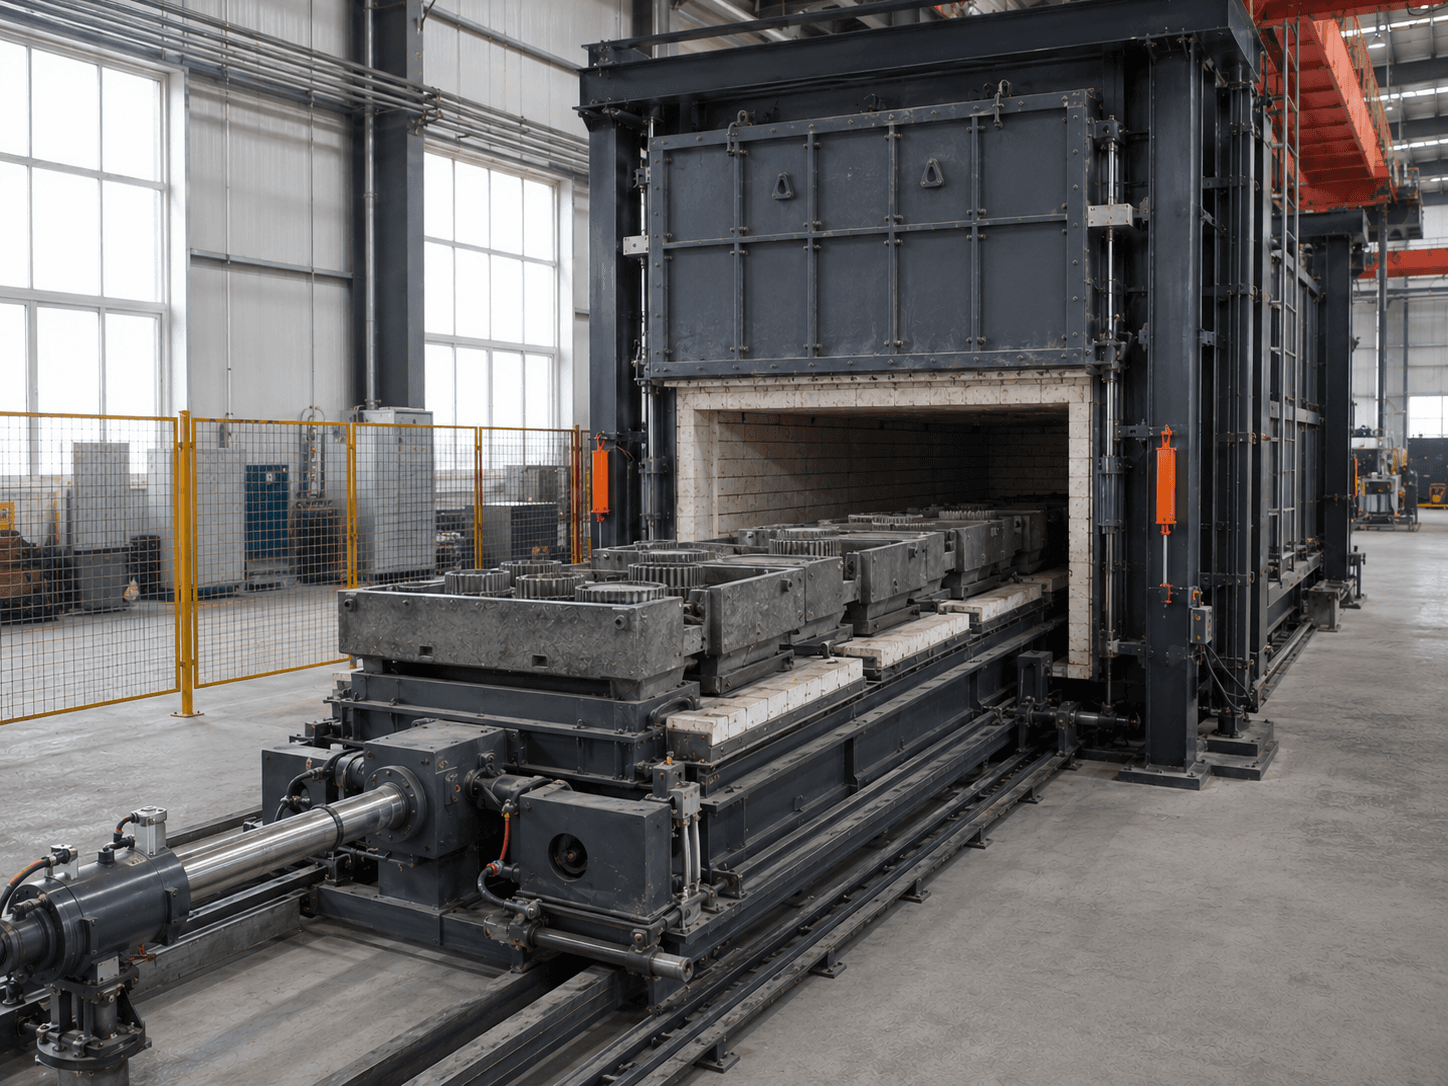
PUSHER TYPE HEAT TREATMENT UNIT
本页聚焦以料盘、料框或专用工装承载工件的推送式机组,先按装载料盘包络、推送节拍、炉内停留、推力传递和上下游转移判断方案,再确定通道、温区与冷却系统。
温度范围与工作区示例取自 GB/T 10067.42-2013;产品型号与推料机构来自苏能现有合同资料,只作选型参考,不代表统一尺寸上限。
先看工件形态、装料或输送方式,再判断是否适合进入推杆炉方案评估。
适合形状、批量和工艺路线稳定,按节拍逐盘推进的生产任务。
需核对料盘高温强度、摩擦、推力传递、对中和出料转移。
应比较网带炉或辊底炉,避免料盘循环过度复杂。
推杆额定推力不能直接作为可推进装载量;摩擦、热胀、料盘变形、对中和在炉盘数都会影响推力链。
以下为可选配置,需结合工况确认。
分区电阻加热
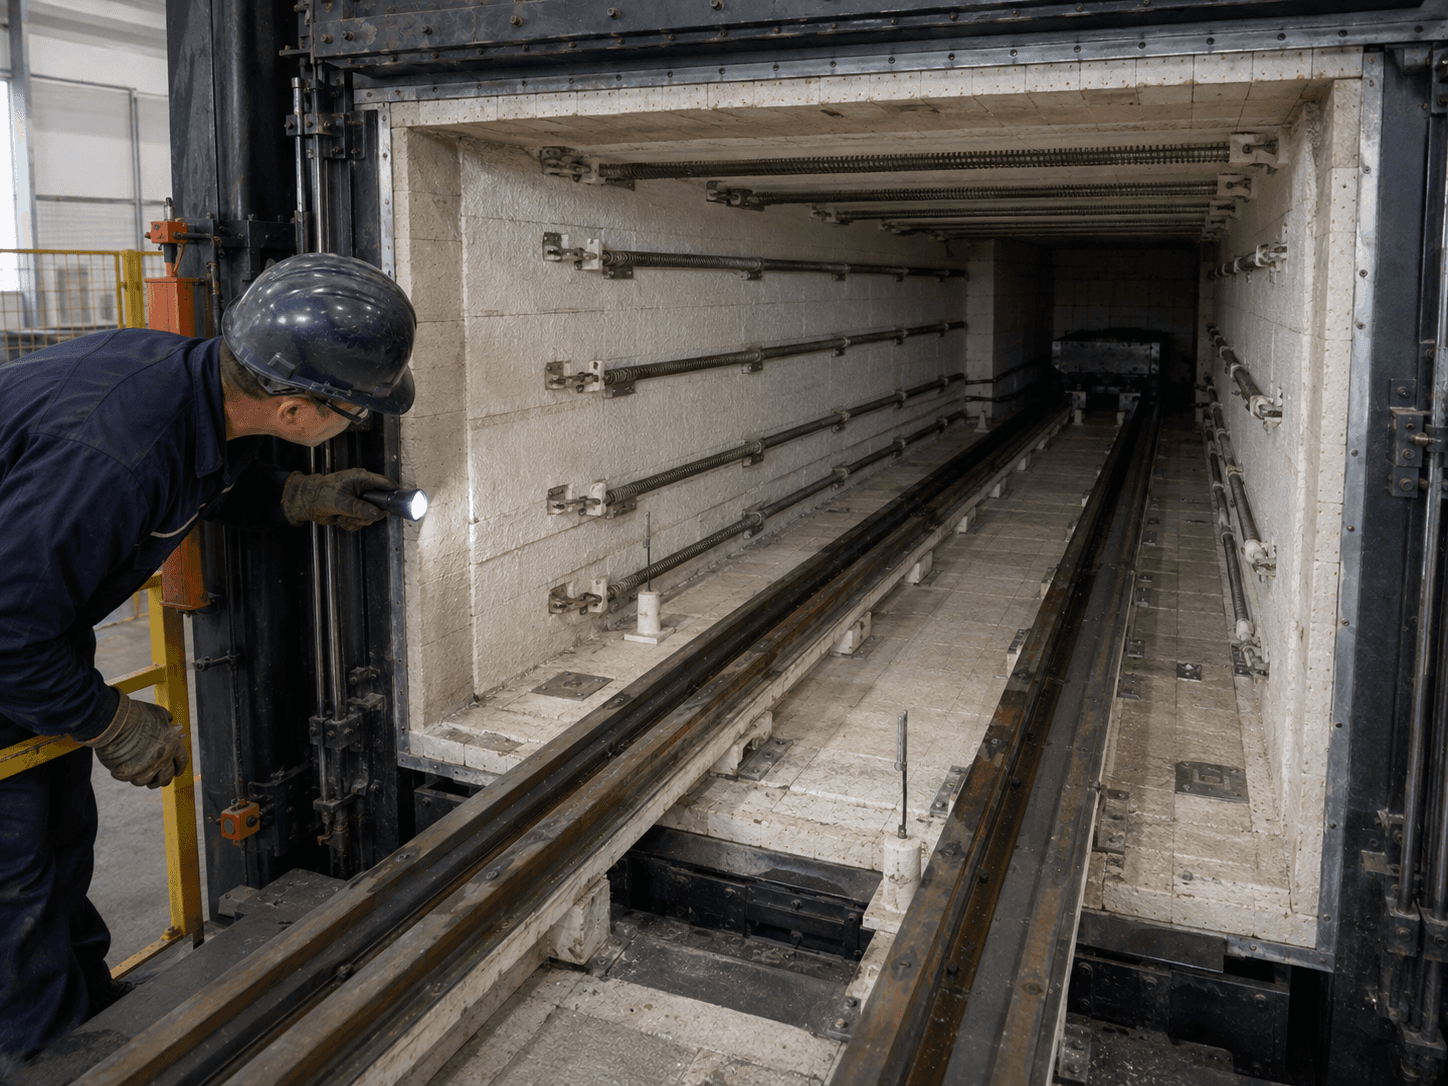
密封与连续推进
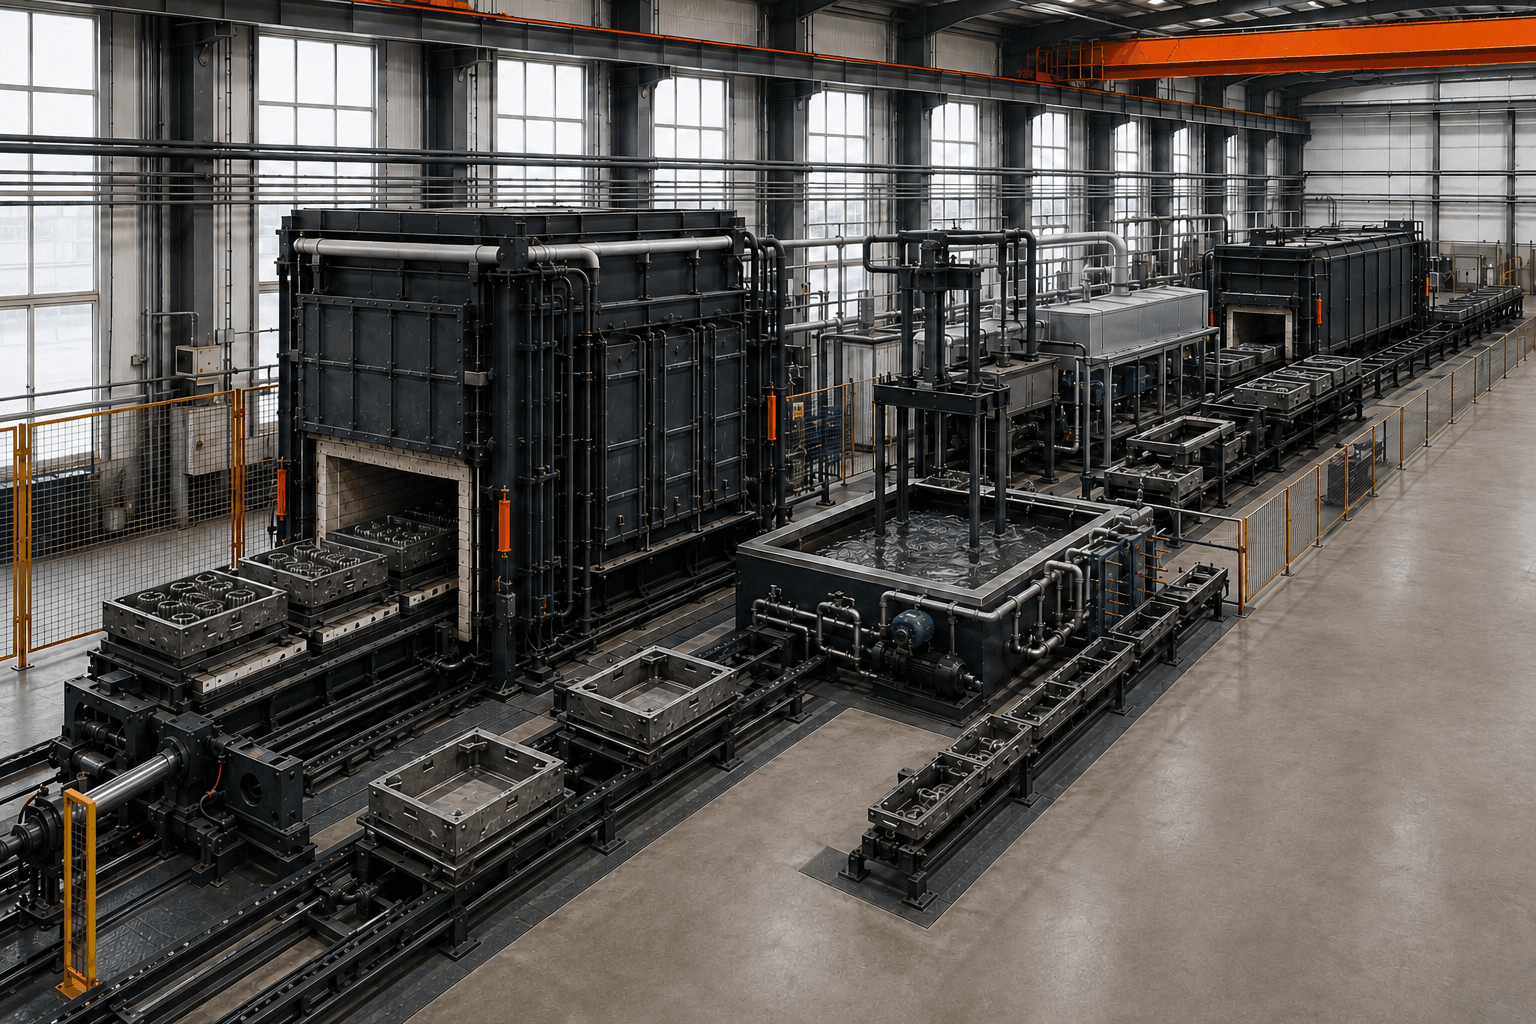
加热+转移+冷却
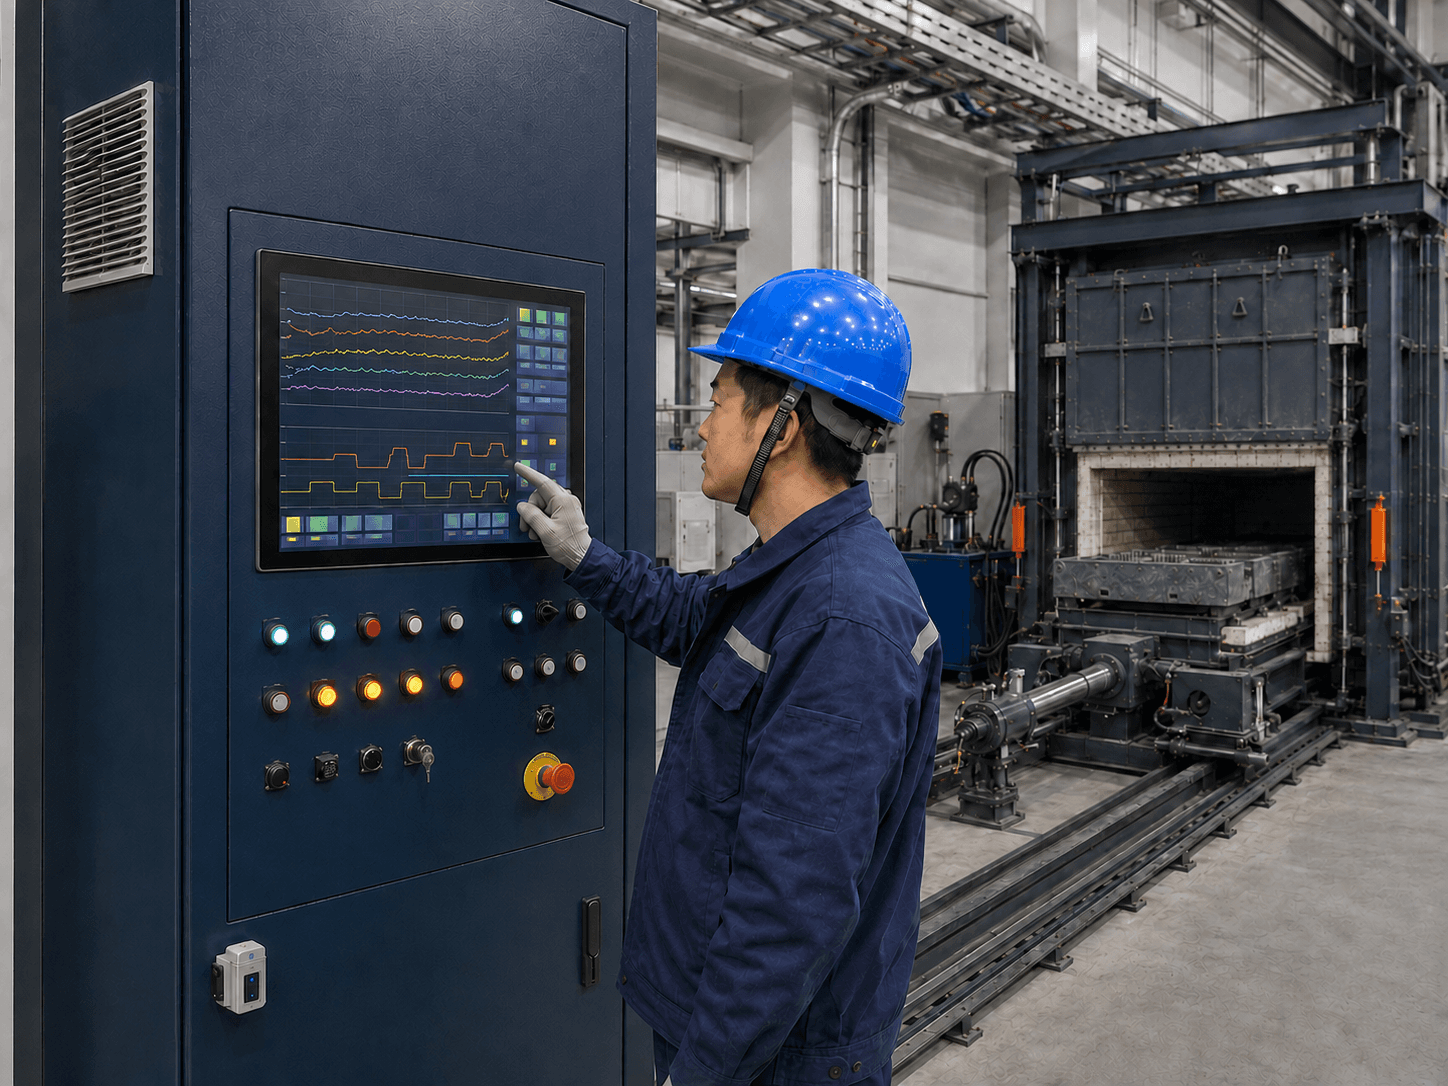
整线节拍组织
左右滑动查看方案比较,方案名称会固定在左侧。
| 对应方案 | 更适合的工况 | 关键优势 | 必须核校 | 不应直接承诺 |
|---|---|---|---|---|
| 推送式电阻加热机组 | 批量稳定、需要料盘定位的连续热处理 | 工件姿态和盘间节距相对明确 | 料盘、推力、温区、节拍与回盘 | 不脱离完整节拍链承诺产量 |
| 保护气氛推杆炉 | 对表面状态和气氛有控制要求的料盘工件 | 可结合料盘节距建立分区气氛边界 | 炉口密封、置换、排放、监测与联锁 | 不以通气量代替表面质量结果 |
| 推杆炉+淬火冷却机组 | 工艺路线稳定且需要介质冷却的批量工件 | 料盘可维持工件姿态并组织转移 | 转移时间、介质、料盘、升降与联锁 | 不在工艺试验不足时承诺组织和变形结果 |
| 生产型推杆炉 | 长期稳定批量与标准化料盘生产 | 可把工艺段与物流段统一排程 | 盘数平衡、回盘、备用料盘与故障旁路 | 不在物流边界不全时承诺开动率 |
把工作空间、装料或输送变量和设备结构变量分开,才能形成可核验的技术方案。
| 数据分组 | 需要确认的内容 |
|---|---|
| 工件 | 材料、尺寸、单件质量、每盘数量与定位方式 |
| 料盘 | 外形、材质、质量、高温强度、间隙和回盘方式 |
| 工艺 | 长期温度、最高温度、各段时间、气氛与曲线 |
| 节拍 | 推送间隔、在炉盘数、目标产量和上下料时间 |
| 冷却 | 转移时间、介质、升降、清洗与后续回火 |
| 公用条件 | 供电或燃气、排烟、气氛、基础和整线空间 |
结构示例用于建立设备语言,最终布置仍以工件、工艺、载荷、节拍和现场条件为准。
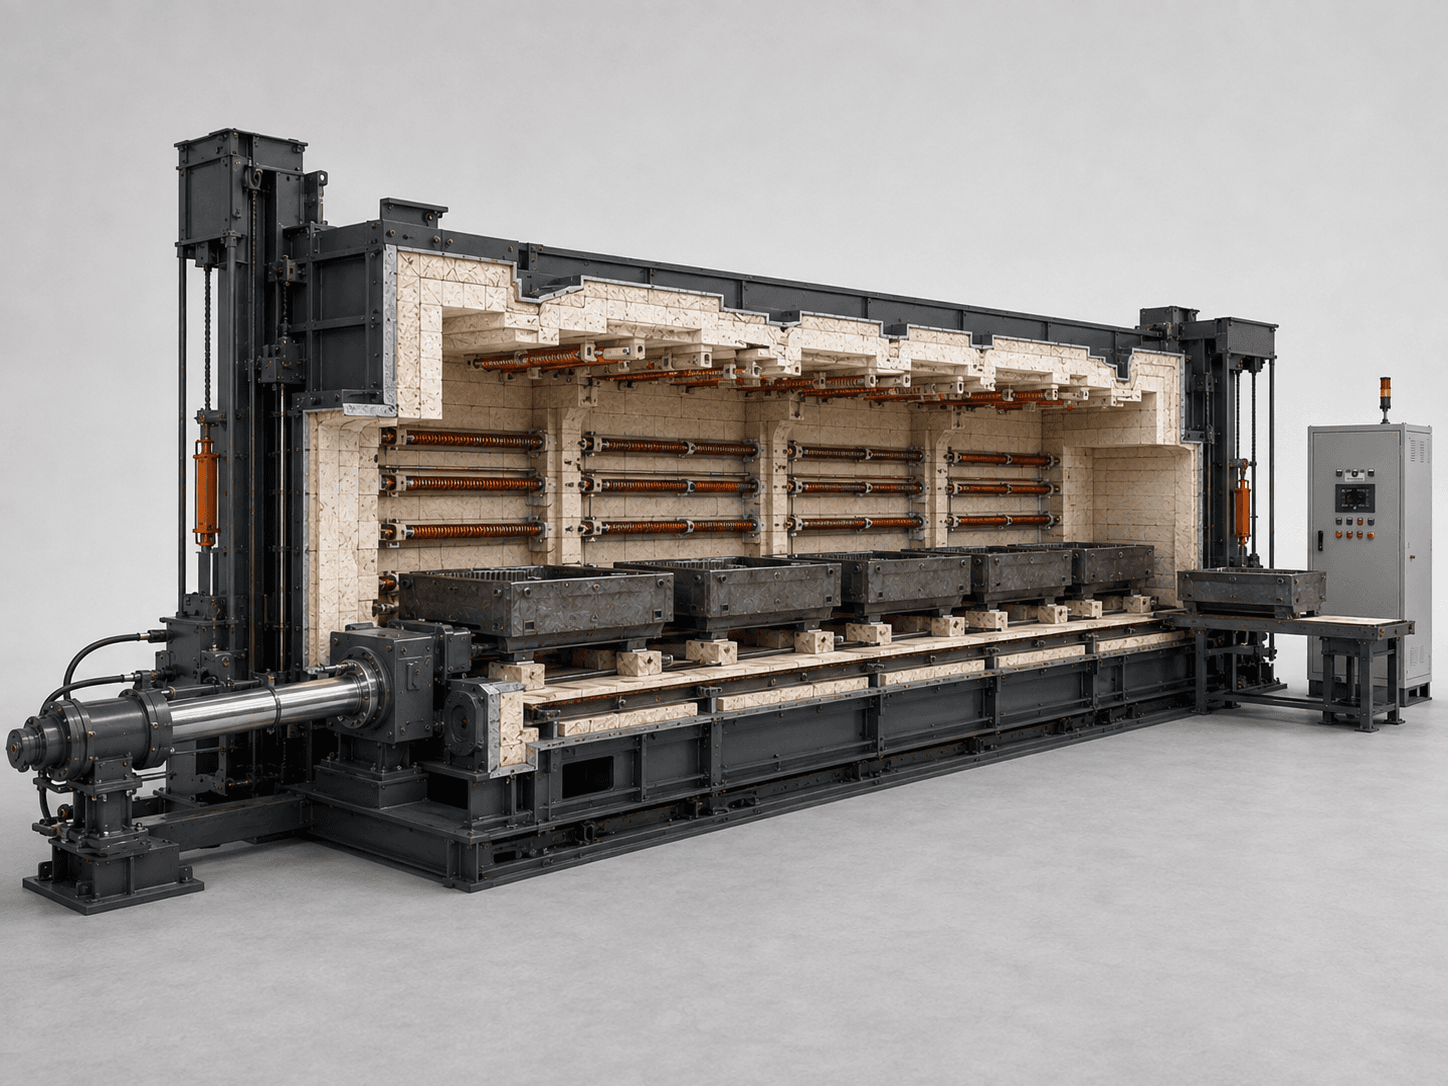
料盘、工件、定位和热胀间隙一并确认。
热负荷、结构与推进载荷分开核算。
与温区长度和工艺过程对应。
用于通道、导向、推杆和维护设计。
形成完整连续生产边界。
按工艺段、热负荷、气氛和维护分段设计。
按在炉装载、推进节拍和各段曲线分区配置。
料盘、导轨、间隙、热胀和高温强度成套校核。
推力、行程、速度、对中、限位和卡阻保护统筹设计。
出料、淬火、清洗、回火和空盘返回按节拍联动。
控温、记录、推料互锁、堵料报警和整线急停按项目约定。
回答只说明选型边界,不代替最终技术方案和合同附件。
需要料盘、料框或专用工装定位,且批量、工艺路线和推进节拍相对稳定的工件,可先进入推杆炉方案评估。
可稳定直接铺在网带上的小件可优先比较网带炉;需要料盘保持姿态、承载较重或不宜接触网带的工件,更适合评估推杆炉。
不能。推力还受在炉盘数、摩擦、热胀、料盘变形、对中、坡度和启停工况影响,需要按完整推力链校核。
需结合各工艺段有效长度、在炉盘数、加热保温时间、转移冷却、上下料和回盘时间统一平衡。
至少需要工件与料盘尺寸、质量和材质、每盘数量、在炉盘数、工艺曲线、推进节拍、气氛、冷却转移和上下游接口。比较报价时,还要对齐料盘装载、在炉盘数、推进节拍、温区和气氛条件,并逐项确认推进机构、料盘、回盘、上下料、冷却转移、联线控制与安装配套的范围;不能只按炉长和设备总价比较。
先约定材料、料盘及代表装载、在炉盘数、各段温度、推进节拍、测点和记录方法,并明确转移冷却条件。按采用的标准与技术协议分别验证有效加热区温场、工件温度过程和最终产品性能;不能把炉段停留时间直接当作工件已达到温度后的保温时间。
先比较装料或输送方向,再带着完整工况进入技术沟通。
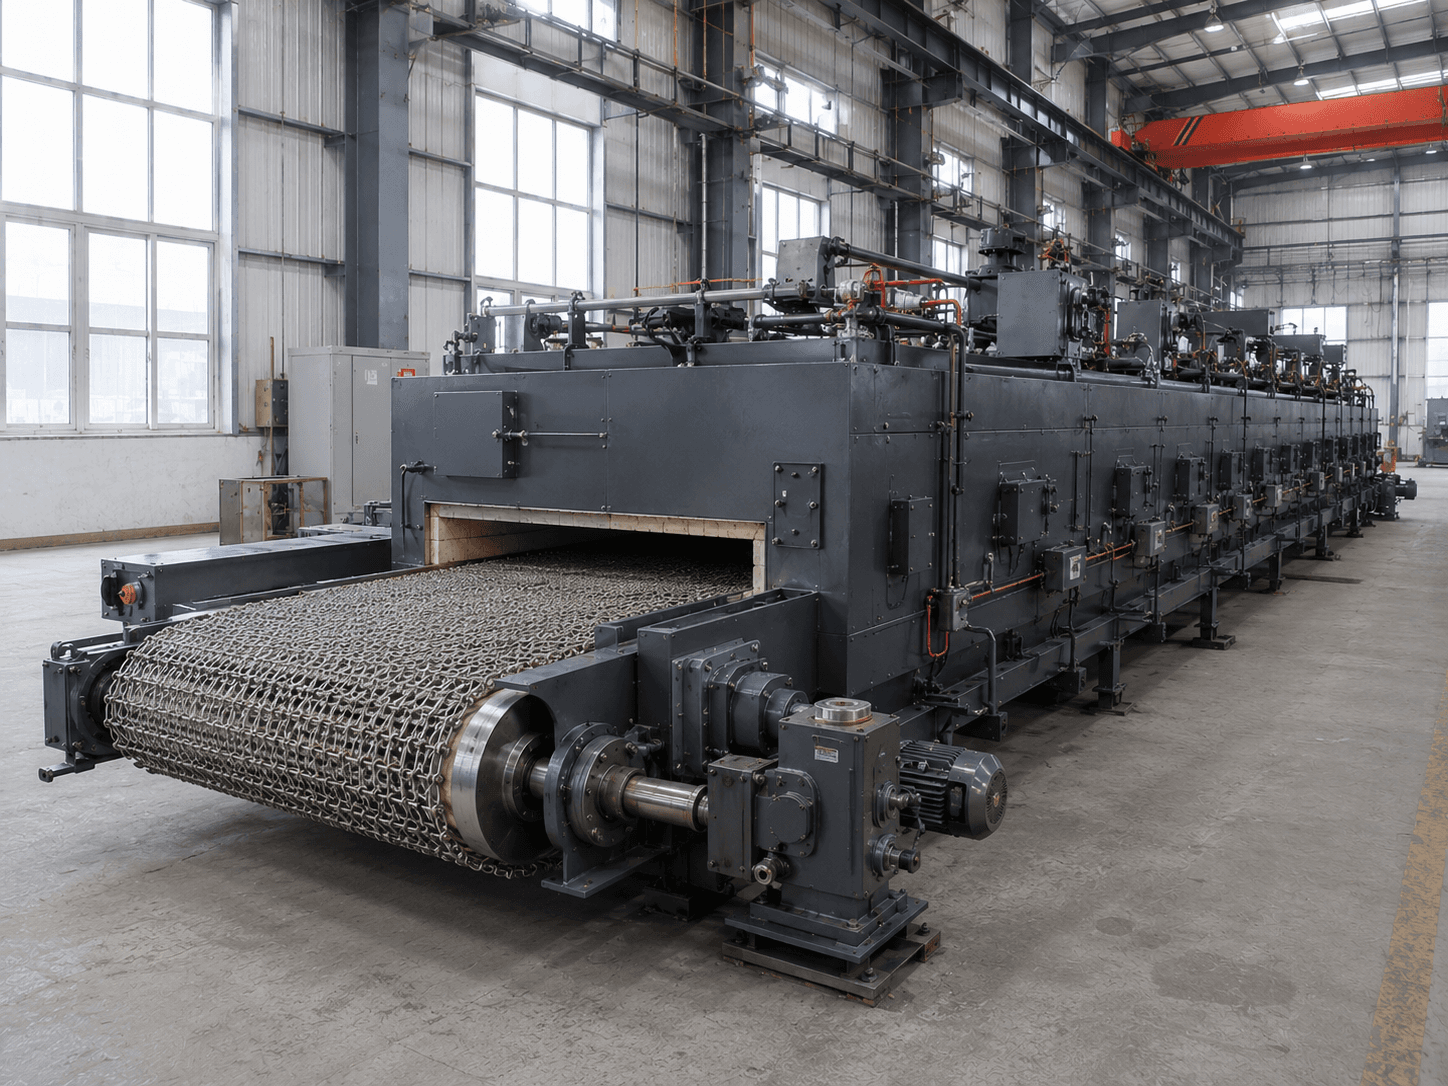
可直接铺料的小件可比较网带输送。
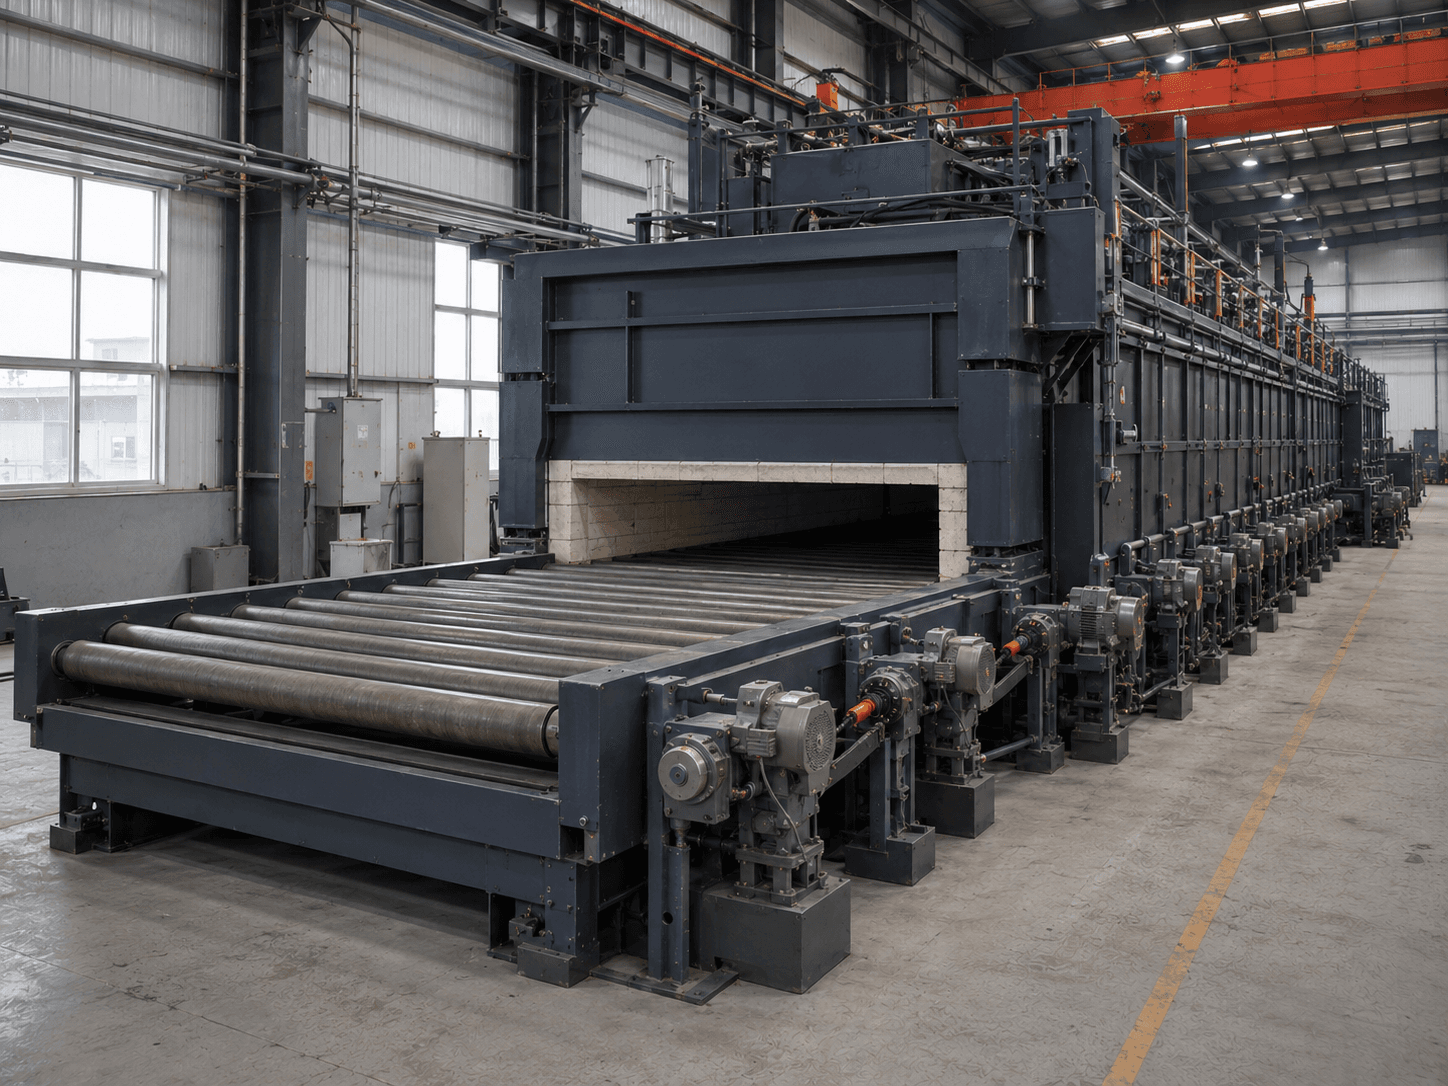
板材与规整长件可比较辊道输送。
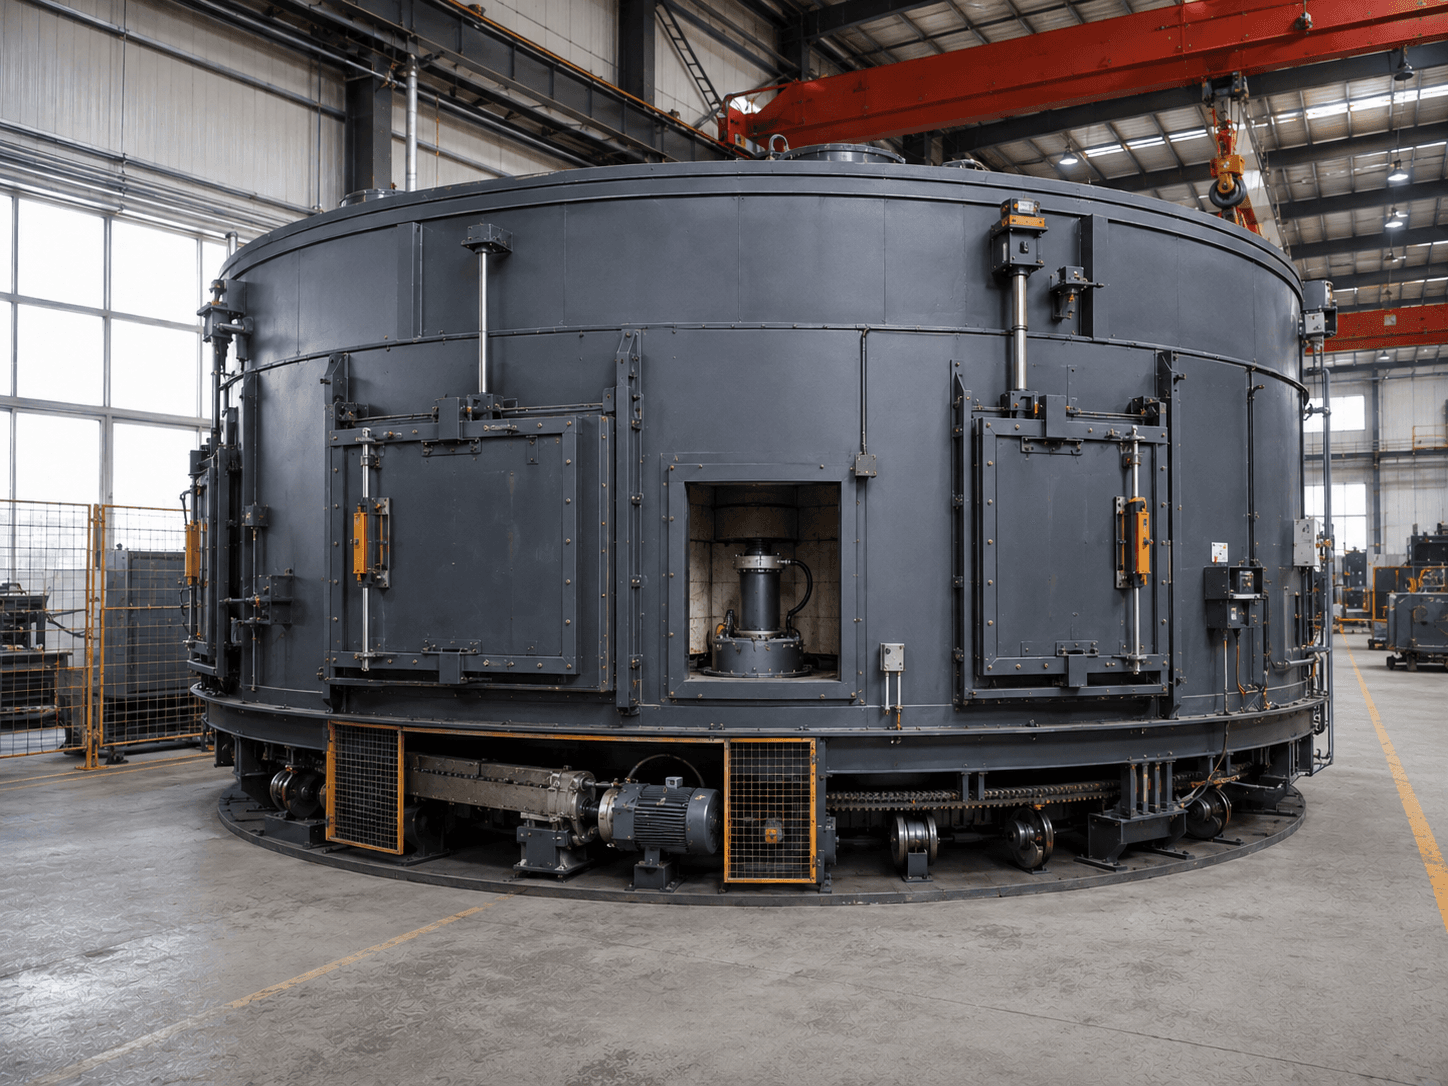
同一区域装出料可比较环形炉底。
说明工件、产量或现有设备问题,详细资料可以后续补充。