
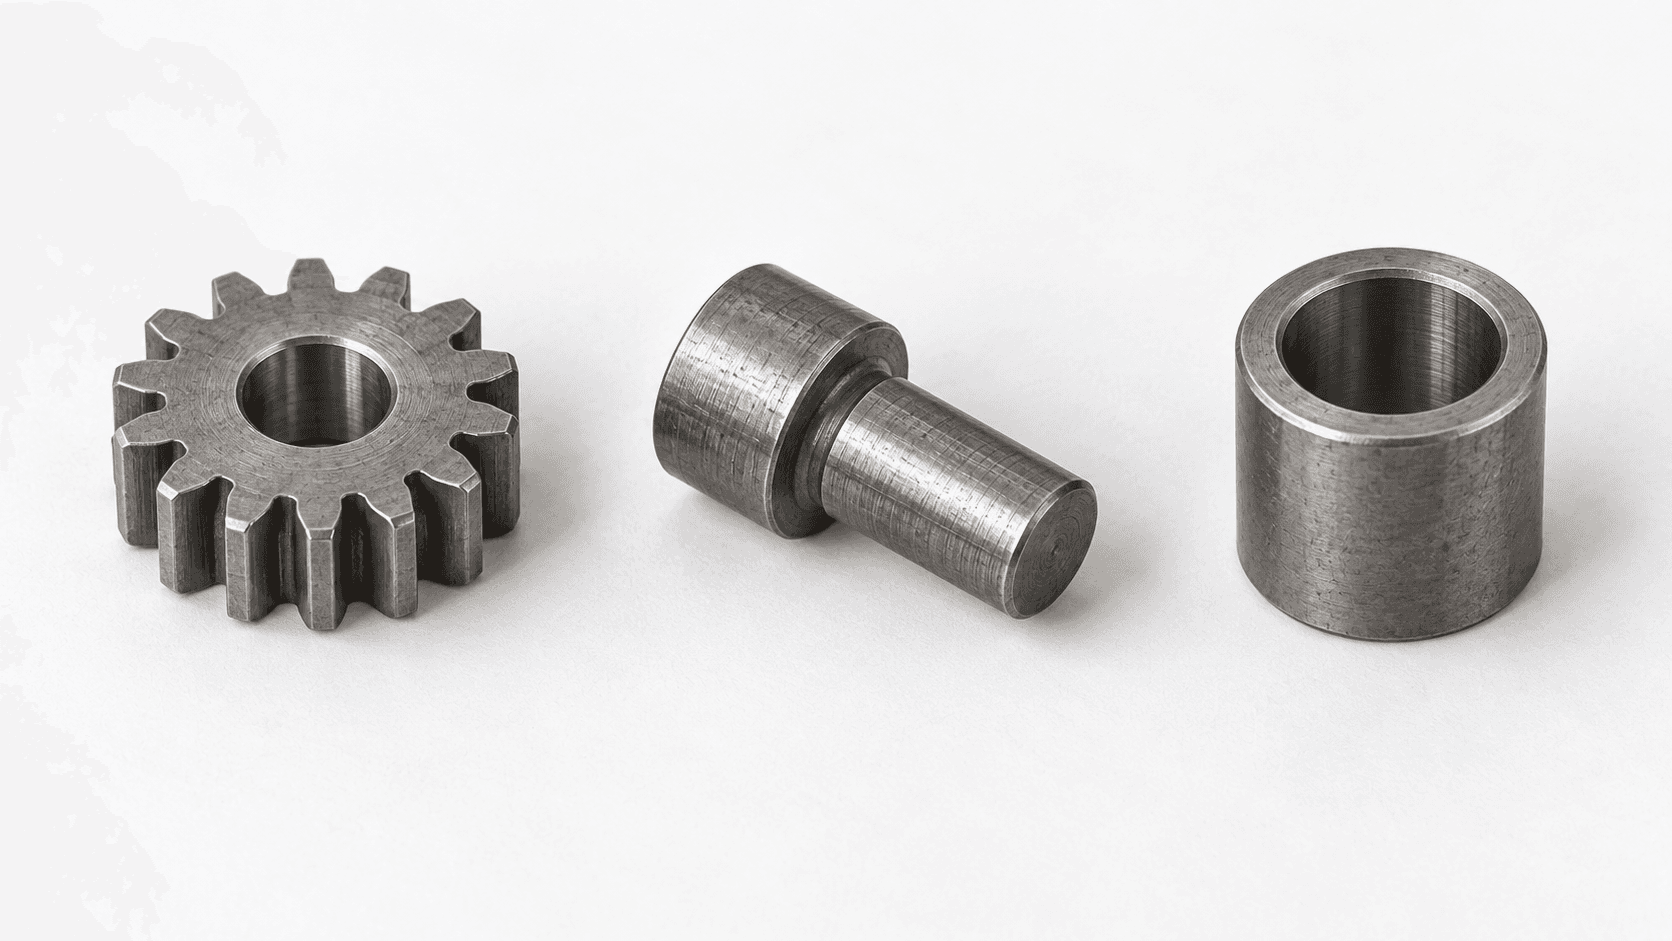
工件与材料
核对牌号、截面、硬化部位、来料组织与表面残留;同类外形不代表同一工艺。

从材料与渗层目标出发,匹配连续渗碳、淬火和回火设备
面向适合网带连续铺料、需要表面硬化的小型钢件,衔接渗碳与扩散、淬火、后清洗干燥、低温回火和终冷。按材料、硬化层目标与装载组织确定工艺和产能,同时核对表面、芯部质量与变形要求。
小齿轮、销轴、短套及部分传动件可按材质与图纸评估连续渗碳。优先核对稳定铺料、气氛接触和淬火出料条件;对长时间渗碳、重件、易磕碰或必须单件定位的工件,同时比较其他装载与炉型方案。
核对牌号、截面、硬化部位、来料组织与表面残留;同类外形不代表同一工艺。
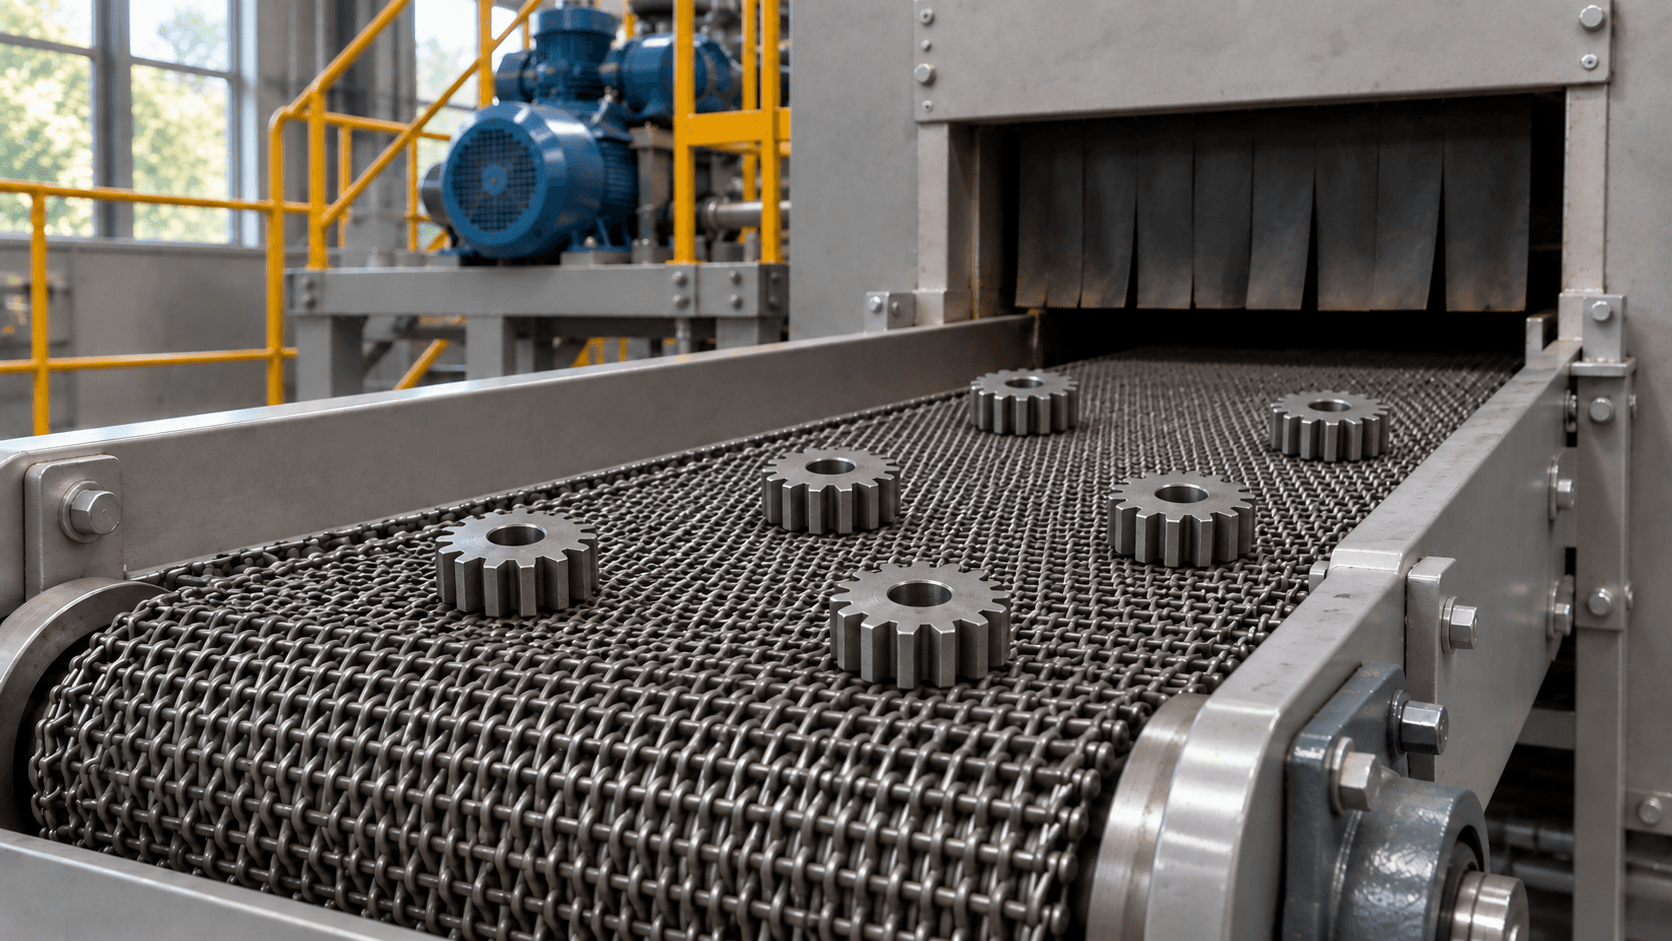
核对工件与网孔匹配、铺料负荷、相互遮挡及落料碰伤,避免仅按带宽估算装载。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位

按材料与目标硬化层进行渗碳和扩散;两者可在同一炉体内分区完成。
对应设备:渗碳炉段
本页以常压可控气氛渗碳淬火为主线。渗碳和扩散可在同一炉内分区完成,碳氮共渗另行评估。
图中选用封闭油淬及提升出料的代表配置。实际淬火介质、转移衔接和回火制度按工件要求确定;预清洗是否设置取决于前序状态。
碳势是气氛控制量,不是工件表面碳含量的直接读数;温度、时间、材料、表面状态和装载共同影响渗碳结果。最终按采用规范验证有效硬化层深度、表面与芯部硬度、组织及变形。
高亮表示功能区域,具体设备与布置按方案确定。
以下路线单独评估,不与上图设备位置逐一对应。
需另核含氮介质、气氛控制方法、排放及层组织要求。不得仅增加一条供气管路,就认定原渗碳线兼容共渗。
设备组成需要覆盖完整工艺链;是否新配气源、清洗机及既有设备接口,分别列入方案。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 渗碳与扩散炉段 | 按工艺分区配置加热、测温、炉压与密封;核对工件实际温度和停留时间,不以仪表显示代替负载验证。 |
| 供气与碳势控制 | 明确气氛来源、配气、测量与独立校核方法,核对置换、异常切断及排气处理;气体发生装置是否供货单列。 |
| 网带与铺料 | 按温度、气氛和负荷选择网带材质、网孔及支撑,校核驱动与高温伸长,并预留维护更换条件。 |
| 淬火与提升出料 | 匹配入液衔接、介质温控、循环冷却与提升输送;核对液位、带出液、油烟收集及相应防火措施。 |
| 后清洗与干燥 | 按淬火介质和表面要求确定清洗、脱液及干燥,衔接回火上料,明确废液与排风处理接口。 |
| 低温回火与记录 | 配置独立回火炉及终冷出料,匹配淬后允许间隔、回火制度和输送节拍,关联批号、配方与连续生产时间段记录。 |
渗碳、碳氮共渗与中性淬火分别确认适用范围;共用设备需验证切换条件。
理论通过量(kg/h)=单位长度净装料(kg/m)× 带速(m/min)× 60;有效炉段长度÷带速得到几何停留时间,仍需结合工件升温、渗碳和扩散要求核定。整线产能再受气氛接触、淬火、清洗干燥、回火与换型制约。核算合格产出时统一生产时间和合格率口径,不以加厚铺料直接补足产能。
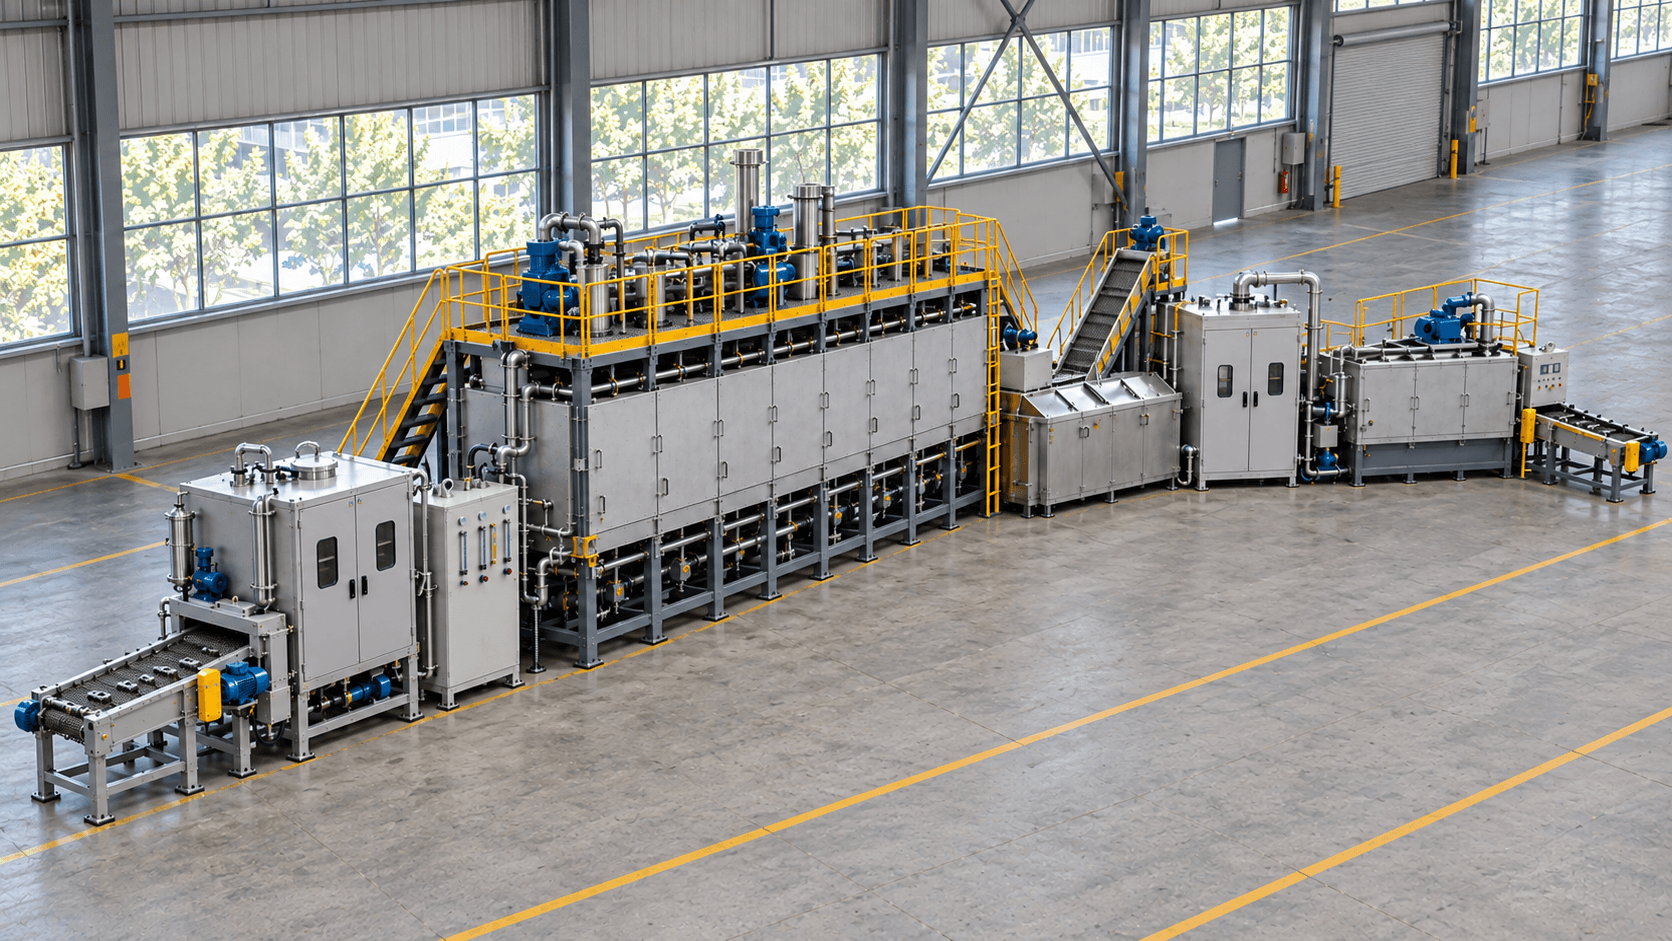
明确设备组成、配套系统与现场接口。
工序完整性与本项目供货范围分别核对;利用客户已有设备时,也应列清其能力、接口和联调责任。
设备功能、工艺性能与产品验证分别约定条件。
核对网带与提升动作、驱动联锁、气氛异常处置、淬火液位与温控、报警和记录。
在约定装载下核对温度与停留时间、碳势测量及独立校核、淬火与回火衔接。
按采用规范检查有效硬化层深度、表面与芯部硬度、金相、变形及约定表面状态。
渗层验收应写清取样部位、硬度法及试验力、界限硬度和结果判定;总渗层、有效硬化层和表面硬度不能互相替代。
代表材料、装载、试验条件、抽样、记录和双方责任在协议中约定;空炉温度或碳势曲线不能代替产品验证。
先了解本工艺的选型、配套与现场衔接问题。
需要分别评估。碳氮共渗同时涉及碳、氮进入表层,介质、控制方法、工艺窗口和组织要求与渗碳有区别。先核对零件与工艺要求,再确认供气、监测、排放和切换条件,不能仅凭同一台炉体判断兼容。
不能直接这样判断。碳势是气氛控制量,工件实际表面状态、材料、温度、时间和装载还会影响渗碳。淬火与回火也影响最终硬度和组织,因此需用规定的硬化层、表面及芯部硬度和金相检验确认结果。
铺料增厚会改变透热、气氛接触、落料和淬火条件。应在代表工件和装载下验证硬化层一致性、硬度及碰伤,再确定单位长度装料与带速;同时核对后清洗、干燥和回火能力,不能只用加料量推算整线合格产出。
预清洗取决于来料油污、涂层与清洁度要求,既有前处理合适时可衔接使用。图示油淬路线配置后清洗干燥,并衔接低温回火和终冷;清洗方式、允许转序间隔与回火制度需匹配工件。利用已有设备时,也要验证其能力和接口。
按约定采用的规范在指定部位制取截面,测定由表面向内的硬度分布,依据规定的试验力、界限硬度和判定方法确定深度。可核对 GB/T 9450-2025 等适用方法,不能凭金相照片目测,也不能用表面硬度或总渗层深度代替有效硬化层。
网带式渗碳淬火生产线 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得