
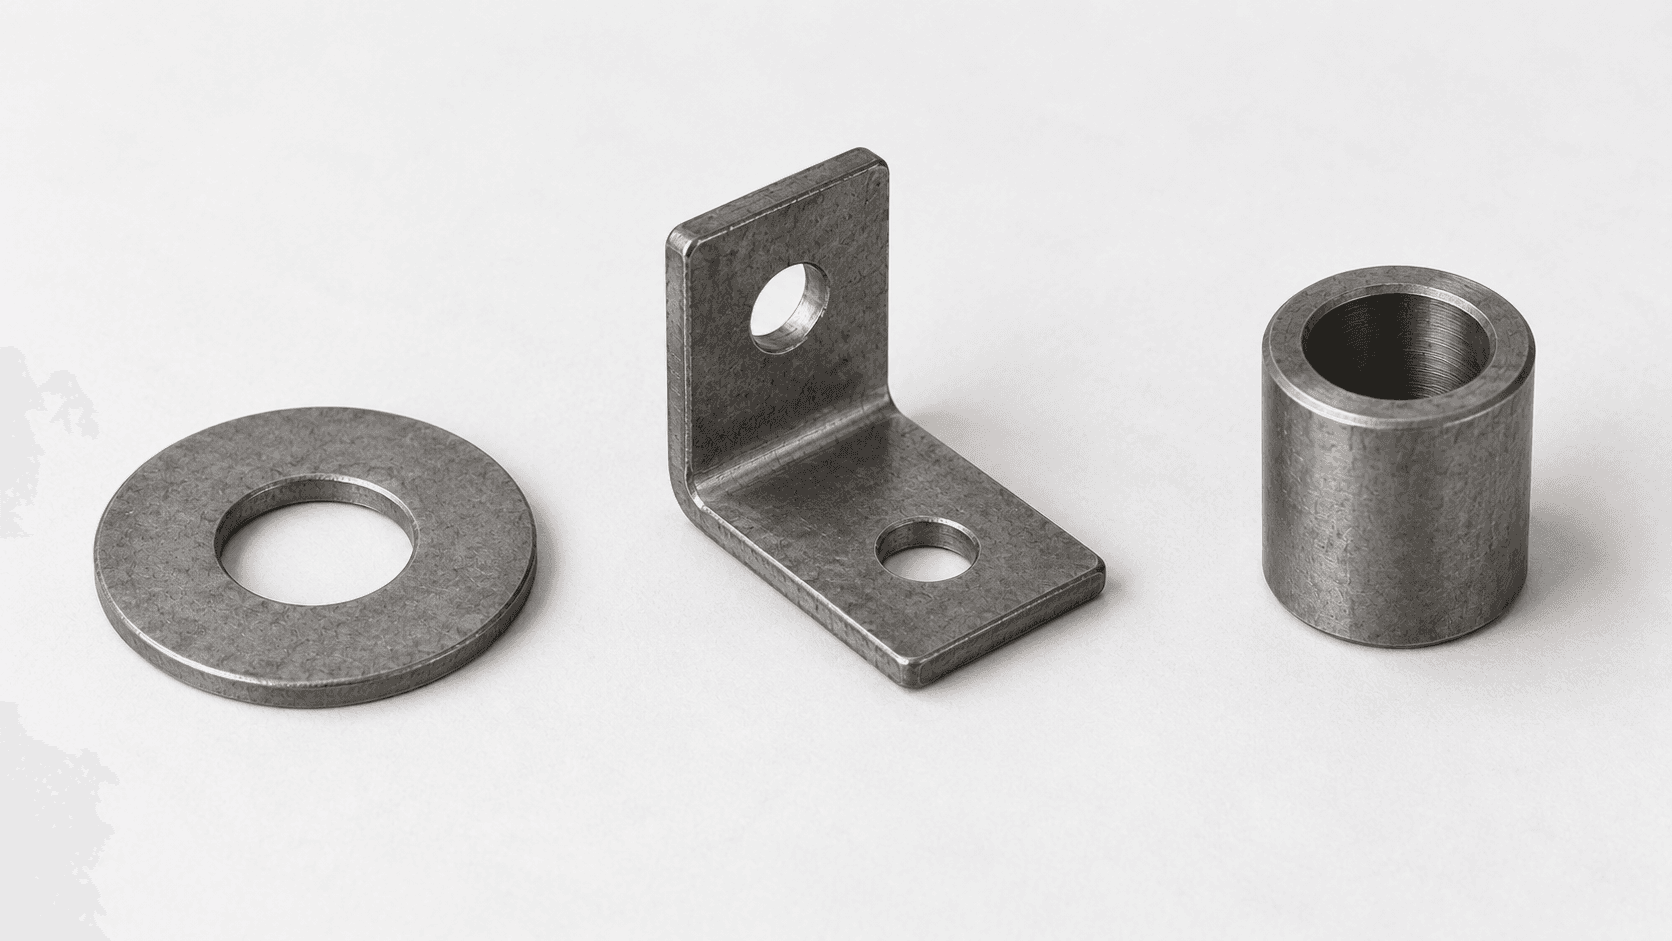
工件与材料
提供牌号、来料状态、常用及最大尺寸、单件重量;先明确退火目的或前序淬火状态。

从工件与铺料出发,匹配连续退火或回火方案
面向可稳定铺料的中小型钢件,以网带衔接上料、分区加热、保温和受控冷却。退火与已淬火件回火分别设计工艺路线;是否共用一套设备,取决于温度、气氛、冷却和换型条件。
标准件、冲压件等中小型钢件,可在批量稳定、铺料可控时评估网带方案。易滚落、易磕碰、需单件定位或长时间保温的工况,应同时比较其他输送方式或周期式炉。
提供牌号、来料状态、常用及最大尺寸、单件重量;先明确退火目的或前序淬火状态。
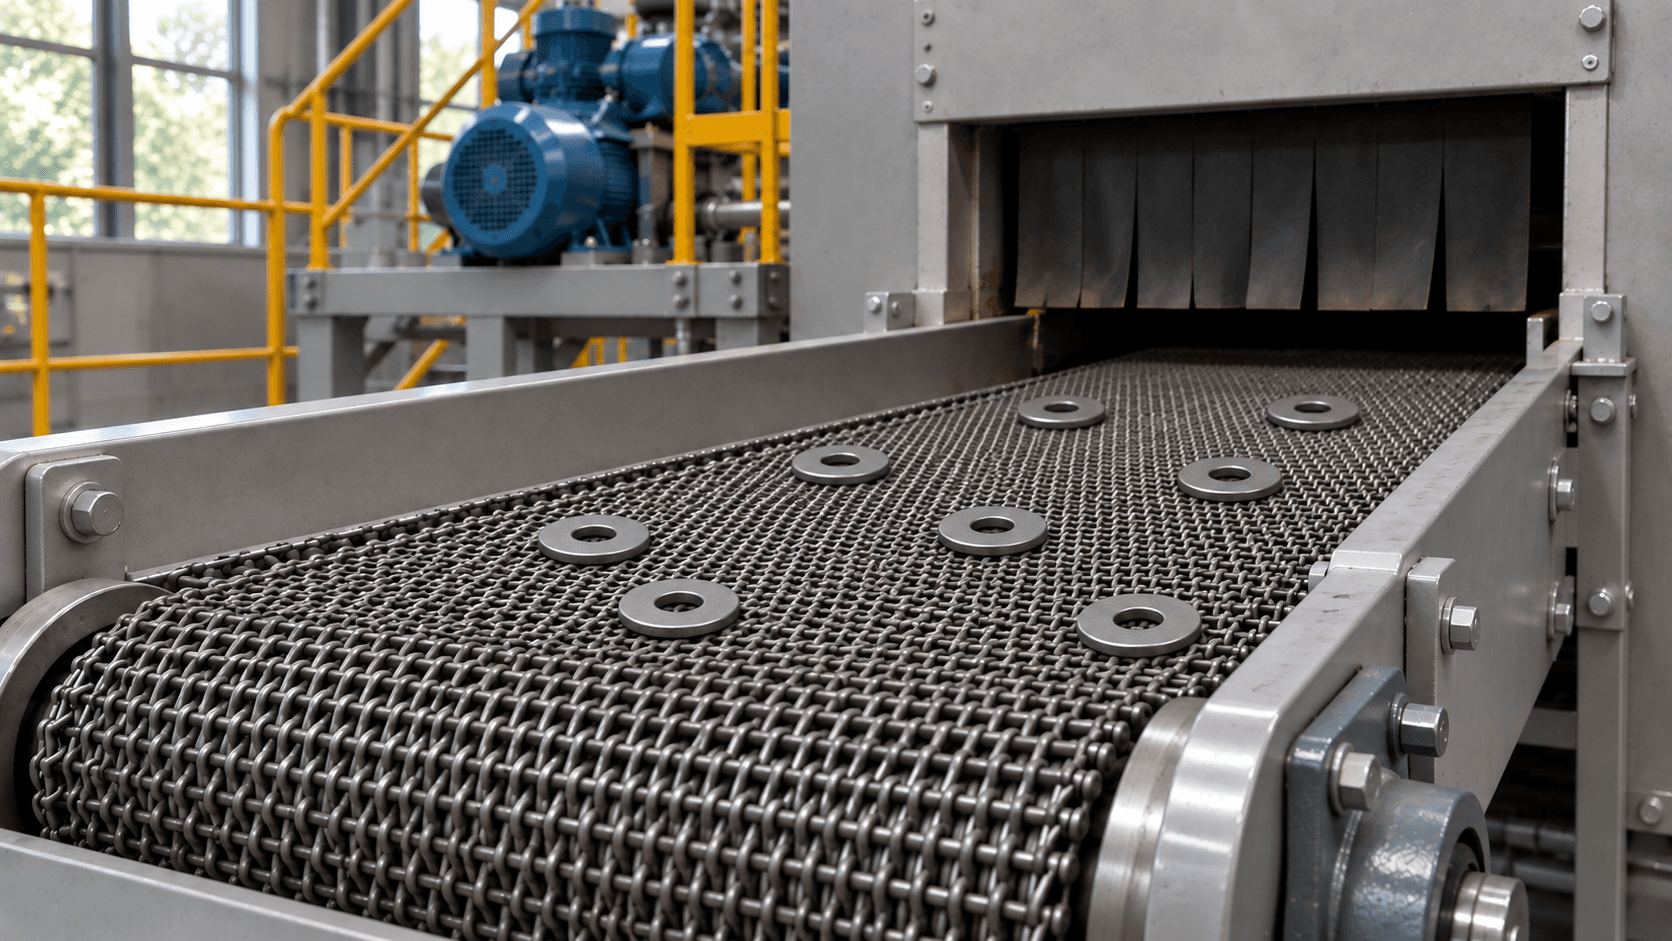
确认网孔与工件尺寸的匹配、摆放姿态、铺料厚度和单位长度装料量,并控制混料与翻叠。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
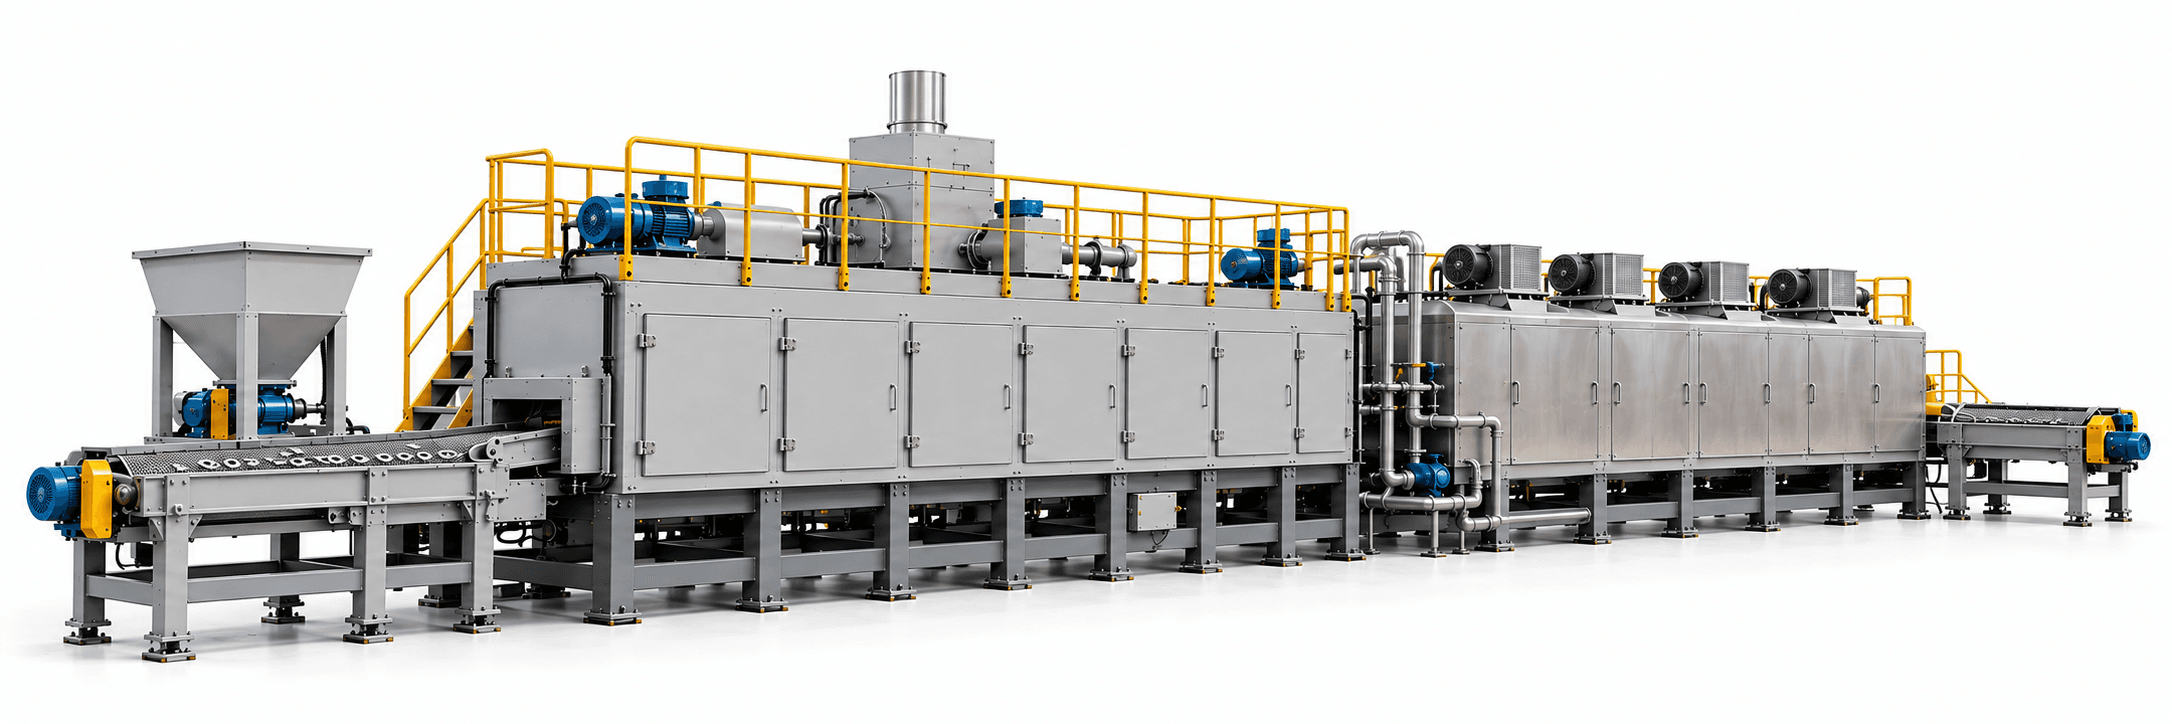
按所需退火类型加热工件,匹配炉温制度与装载。
对应设备:加热保温
上料、加热保温、受控冷却与出料连续衔接;退火和已淬火件回火按两条路线理解。
按材料、原始组织与处理目的确定退火类型。需要长时间保温或缓冷的球化等工艺,还需比较炉长、节拍与其他炉型的经济性。
炉段停留时间不等于工件有效保温时间;保温起点须按采用的工艺规范和代表装载的透热情况确定。
高亮表示功能区域,具体设备与布置按方案确定。
以下路线单独评估,不与上图设备位置逐一对应。
确认前序淬火状态及允许等待时间;这一路线处理已淬火件,完整淬火回火线另需淬火加热和介质系统。
工艺温度、负荷与节拍共同决定炉段和输送系统。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 上料与布料 | 按工件外形选择给料方式,控制铺料宽度、厚度、翻叠和批次隔离。 |
| 炉体与温区 | 结合工件及网带热负荷、透热和保温要求,核算加热方式、分区长度与带速。 |
| 网带与支撑 | 按温度、气氛和总载荷校核网带材质、网孔及支撑形式,并考虑热膨胀、张紧和纠偏。 |
| 气氛与密封 | 按氧化、脱碳及清洁度要求选择空气或保护气氛;含可燃组分时配置相应置换、监测和联锁。 |
| 受控冷却 | 按材料和目标组织确定冷却路径、区段与出料温度;冷却方式和能力须与带速匹配。 |
| 控制与追溯 | 联动温度、带速、给料及配套系统,记录配方、报警和批次时间窗,约定异常停带处置。 |
退火与回火共用设备时,分别核对温区、气氛、冷却、清线和配方切换;最高设计温度不能代替实际工作温区和工件温度验证。
理论工件质量流量(kg/h)=单位网带长度净装料质量(kg/m)×稳定带速(m/min)×60。净装料量按实际有效宽度和铺料方式测定;网带、料具另计承载与热负荷。设计能力须同时满足透热、保温和冷却要求。年合格产量结合有效生产小时、实际给料利用率与合格率核算,同一停机、空带或质量损失不重复扣减。
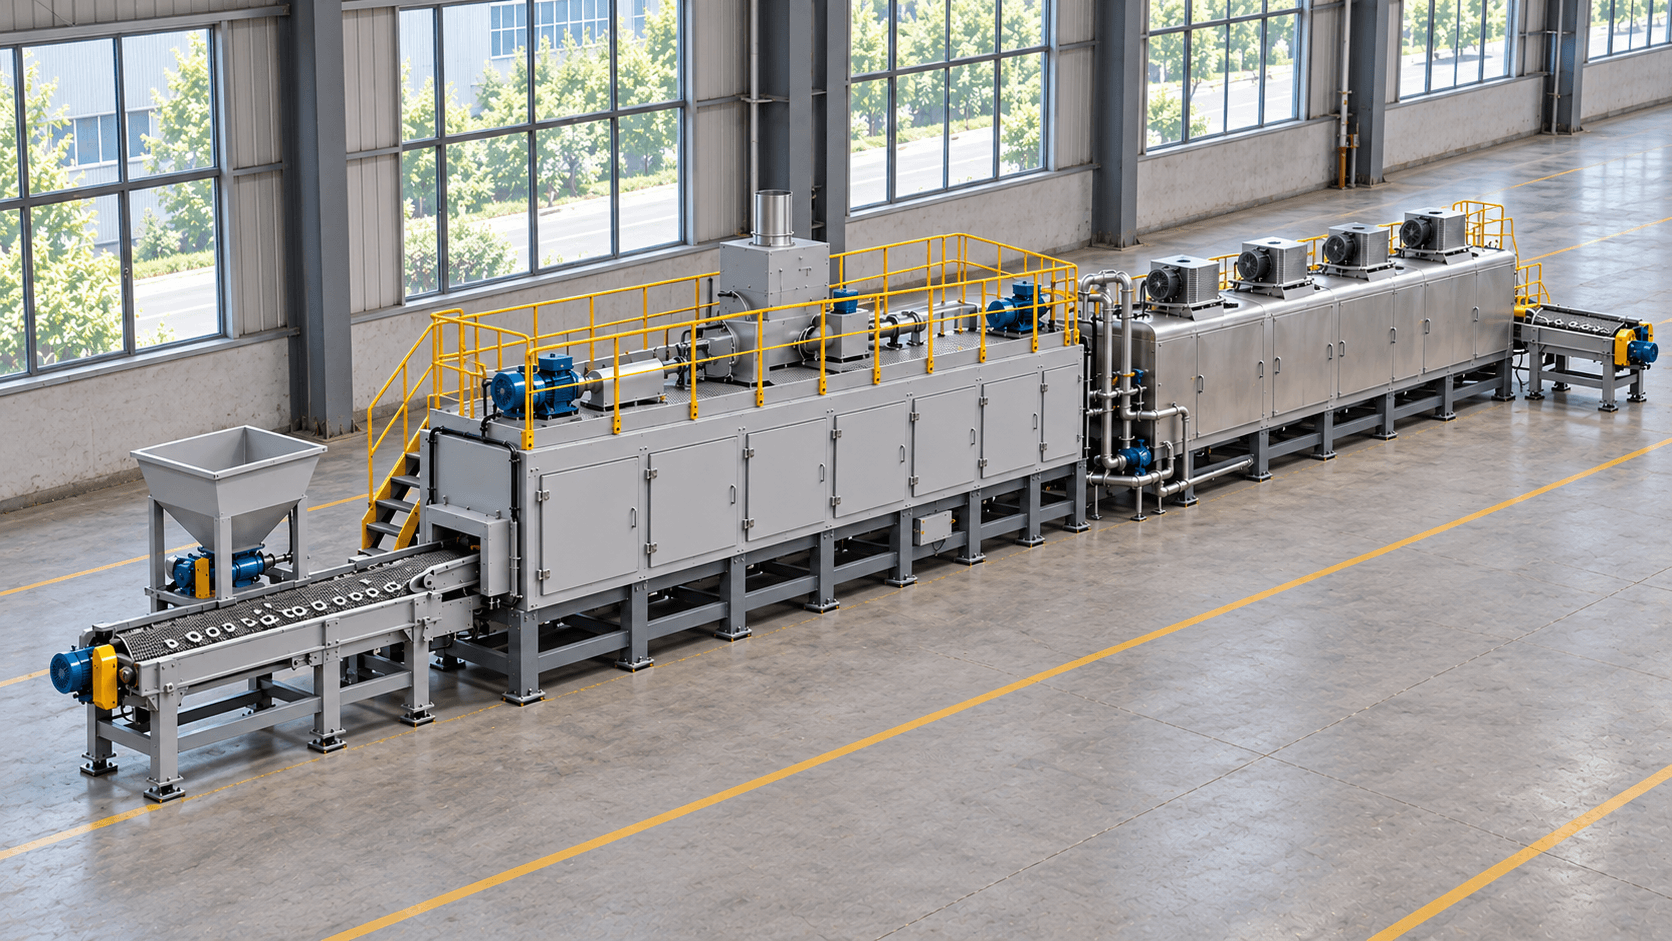
明确设备组成、配套系统与现场接口。
供货设备、配套范围和双方分工在技术协议中逐项列明。
设备功能、工艺性能与产品验证分别约定条件。
检查网带输送、跑偏与张紧、负载运行、联锁报警及停带异常处置。
核对有效加热区、测温与带速,按代表装载验证透热、有效保温和冷却过程。
按目标工艺检验硬度、组织或力学性能,并核对氧化、脱碳及表面要求。
退火与回火分别验证代表配方;若共用设备,还需核对清线、切换和批次隔离。
材料、装载、抽样、判定及双方责任按技术协议执行;设备验收与产品质量验证分别记录。
先了解本工艺的选型、配套与现场衔接问题。
可评估不同批次共用设备,但两者来料状态和工艺目的不同。须分别确认温区、气氛、冷却能力、清线与切换;本页回火路线接收已淬火件,完整淬火回火生产线需配置相应淬火系统。
宽度要容纳工件并满足铺料和边缘留量;带速要同时满足透热、有效保温与冷却要求。炉段长度除以带速得到的是停留时间,不能直接视为工件保温时间。
需要长时间保温或缓冷、换型频繁、工件易滚落磕碰、需单件定位,或装载超过网带承载条件时,应比较周期式炉或其他输送方案。是否适合网带生产,要结合工艺周期、负荷与目标产量判断。
用单位网带长度的工件净装料质量乘稳定带速再乘60,得到连续稳定给料的理论质量流量;随后校核加热、保温、承载和冷却限制。核算整班或全年合格产量时,再计入尚未包含的空带、换型、停机和质量损失。
先提供工件与材料、退火或回火目标、目标产量和联系方式。已有尺寸重量、铺料照片、工艺曲线、前序淬火记录或现场布局,也可一并提供;不明确的项目在沟通中补齐。
网带式退火回火生产线 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得