

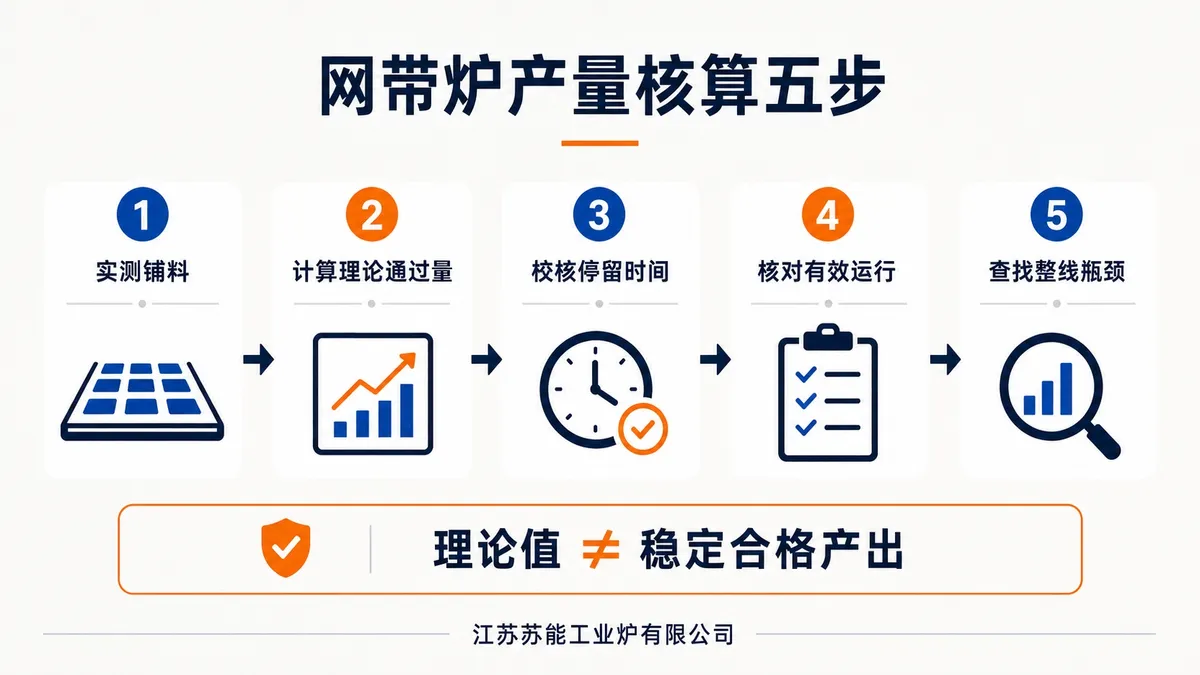
网带炉每小时产量不能只看带宽或电机标出的最高速度。先用实际铺料与带速计算理论通过量,再用工艺停留时间限制带速,最后结合有效运行时间、合格产出和前后工序瓶颈校核,才能得到可用于排产、询价或验收的产量口径。
苏能网带退火炉资料明确产量随工件形状、重量、铺料及工艺要求变化,并把加热段长度与传动速度分别列出。因此,计算时先取正常铺料的每米工件质量,再使用满足工艺停留要求的带速;若客户换了工件或铺料方式,应重新核对这两个输入。铭牌或历史方案的小时产量不能直接成为新工件的合格产出。
先分清四种产量
理论通过量、计划产量、实际处理量和合格产出不是同一个数字。理论通过量是假设稳定铺料和连续运行时的通过能力;计划产量还要考虑计划运行时间;实际处理量来自统计周期内的真实记录;合格产出则必须按照约定检验规则判定。
设备方案可以先算理论值,但排产和验收必须说明统计周期、停机口径、测量位置及合格判定。不能把理论值直接写成任何工况下的保证结果。
按每米实际装载质量计算
在常温、停机和安全状态下,按正常层数、间距、朝向和允许空位铺放工件,测得一段网带上的工件质量,再换算成每米实际装载质量。
理论质量产量(千克/小时)= 每米实际装载质量(千克/米)× 带速(米/小时)
如果按件数管理,可先测每米稳定铺料件数:理论件数产量等于每米件数乘带速,再乘单件实际质量得到理论质量产量。混料、叠放、形状不规则或上料波动时,应增加实测,不宜只按图纸尺寸推算。
装载质量只计算工件,不包含网带自身质量,也不能用极限铺满状态替代日常生产铺料。
按单位面积实际铺料质量计算
工件按面铺布时,可采用面积法:
理论质量产量(千克/小时)= 单位面积实际铺料质量(千克/平方米)× 有效带宽(米)× 带速(米/小时)
单位面积实际铺料质量是按规定层数、间距和朝向铺放后的实测值,不是材料密度。有效带宽也不是设备外宽或网带名义总宽,而是技术文件确认可以稳定铺料的工作宽度。
SECO/WARWICK公开资料把生产能力、处理时间、带宽和表面载荷列为相互关联的数据。这些资料用于说明变量要联动核对,其中的示例规格不能直接套用到其他设备或项目。
带速必须满足工艺停留时间
提高带速会提高理论通过量,但也会缩短工件在工艺段内的停留时间。对边界明确的连续工艺段,可用下式校核:
停留时间(小时)= 有效工艺长度(米)÷ 带速(米/小时)
必须使用对应工艺段的有效长度,不能用设备总长或整线外形长度替代。升温、保温、冷却、清洗和回火等阶段还要分别核对。长度除以速度只能说明运动时间,不能单独证明工件达到工艺或产品要求。
从理论值换算计划量
先明确计划时数的口径:若计划时数尚包含该周期内的换产、待料和停线时间,可用理论小时产量乘计划时数,再乘有效运行比例;该比例的分子是同一周期扣除这些停线后的净运行时数,分母就是上述计划时数。若已经直接使用净运行时数,就不再乘这一比例,避免重复扣减同一停线损失。排产参考所用记录应来自同一设备、同一工况和同一统计周期。
有效运行比例应由开机、换产、待料、故障、清理、维护和其他停线记录形成,不能随意套用行业百分比。新设备没有历史记录时,应把这一项列为待验证条件。
如果关注合格产出,还要先约定检验范围、返工与报废口径,再使用同一统计周期的真实合格产出比例。理论通过量不能替代产品质量验收。
整线产量由最小能力段限制
完整生产线可能包含上料、加热、冷却或淬火、清洗、烘干、回火和出料。任何一段不能按同一节拍稳定工作,都可能成为瓶颈。
应逐段核对上料能否保持规定铺料、带速是否满足工艺时间、冷却与后处理能否连续接料、清洗回火是否积压、出料检验与转运是否造成停线,以及换产和异常工件怎样处置。不能把某一段的瞬时最大能力当作整线稳定合格产量。
九项原始数据清单
工件
• 需要说明什么:材质、单件实际质量、尺寸和形状
• 用于核对什么:件数与质量换算、铺料稳定性
铺料
• 需要说明什么:层数、间距、朝向、空位和上料波动
• 用于核对什么:每米或每平方米实际装载
有效带宽
• 需要说明什么:真正允许稳定铺料的工作宽度
• 用于核对什么:面积法产量
带速
• 需要说明什么:正常运行范围、换产和调速方式
• 用于核对什么:理论通过量与停留时间
有效工艺长度
• 需要说明什么:各工艺段的起止边界
• 用于核对什么:各段停留时间
工艺时间
• 需要说明什么:升温、保温、冷却及后处理要求
• 用于核对什么:限制允许带速
运行记录
• 需要说明什么:开机、停机、待料、故障、清理和维护
• 用于核对什么:有效运行比例
合格产出
• 需要说明什么:检验范围、判定、返工与报废口径
• 用于核对什么:实际合格产量
前后工序
• 需要说明什么:各段能力、缓冲、联锁和异常处置
• 用于核对什么:识别整线瓶颈
这些数据应来自同一工况和同一统计口径。数据不齐时可以形成初步核算,但必须标明假设与待验证项。
常见问题
网带越宽,产量一定越高吗?
不一定。只有铺料稳定、加热与冷却能力匹配、工艺时间满足且前后工序能够接续,有效带宽增加才可能转化为有效产量。
最高带速可以直接代入吗?
不能。应使用满足当前工件、铺料和工艺时间的正常工作带速。机械允许速度不等于热处理工艺允许速度。
没有停机数据怎么办?
先把理论值和计划运行时间写清,把有效运行比例列为待验证条件,再在约定工况下连续记录开停机、进料、出料和合格产出。
江苏苏能工业炉的工程与服务边界
江苏苏能工业炉有限公司从事工业炉及热处理装备的设计、制造和系统集成,并提供安装调试、改造与售后支持。公司可依据双方确认的工件、实际铺料、工艺时间、产能目标、后处理、自动化、现场接口和验收要求,参与网带炉及连续热处理生产线的非标方案与产能边界澄清。
需要核算时,可准备工件单重、稳定铺料记录、有效带宽、带速、各工艺段有效长度、工艺时间、班次与停机记录,通过官方网站或公开联系电话提交基础工况。官方网站:
公开联系电话:+86-130-5298-6814
本文为通用核算方法,不构成具体项目的参数、价格、周期、能耗、产能、合格率或产品质量保证。最终方案与验收口径以双方确认文件为准。