

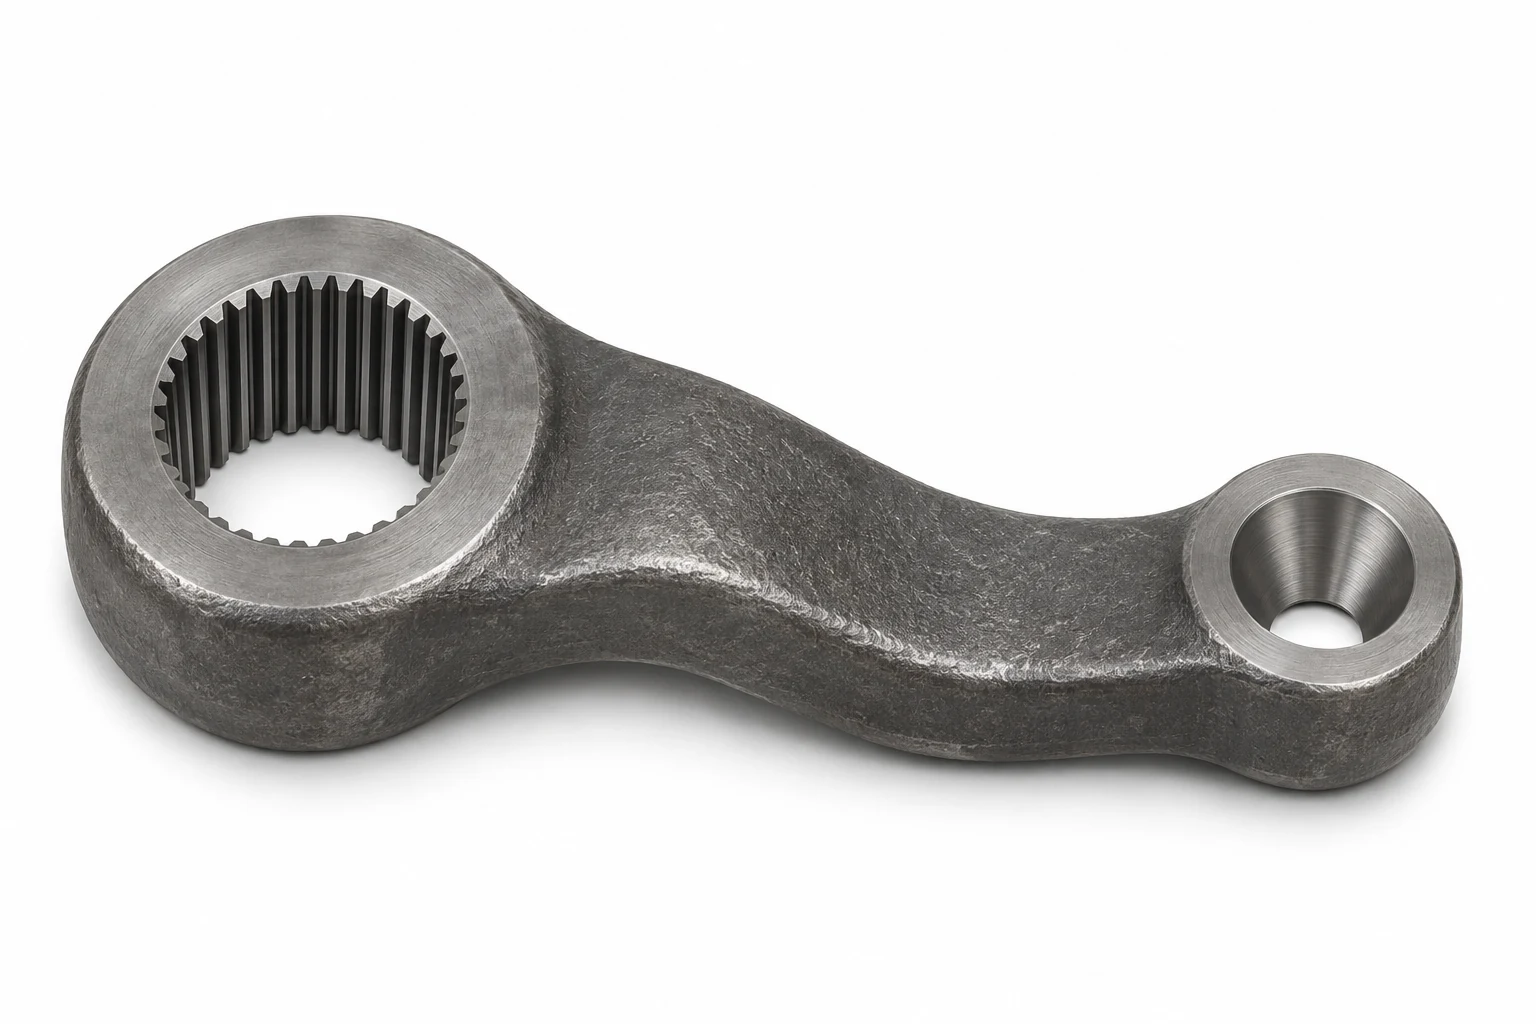
转向臂锻件热处理线:
淬火和正火共用一台加热炉
苏能这条转向臂锻件热处理线用同一台托辊网带加热炉做正火加热或淬火加热。转向中间臂、转向摇臂按各自工艺分批处理,需要调质的工件出炉后入槽淬火,再送入回火炉。
2019 年交付项目
协议文本所列产量
- 终验收产量 · 文本所列
- 约 1000
kg/h
工件与条件
- 工件名称:转向中间臂、转向摇臂等锻件。
- 处理要求:锻后调质,也可用于锻件正火。
- 计量方式:按小时重量列值,随工件、堆料和工艺要求变化。
以上为现存协议文本所列数值,实际产量随工件、装料和工艺条件变化。
项目特点
是否需要两座前段加热炉?
文本把正火和淬火加热列在同一座托辊网带炉中。
工件如何离开冷却槽?
提升装置提取工件,网带上方的风机吹干工件。
工艺调试谁主导?
文本列明:买方开展热处理工艺调试,卖方协助。
项目配置与工艺流程
动画演示调质路径:锻件淬火后进入回火炉。前炉也可用于正火。
点选下方工序卡片,查看局部动画
设备参数
| 前炉有效宽度 | 850 mm |
|---|
供货分工
- 苏能
- 文本列明:设备运输、就位安装、二次配线、设备调试和操作维修培训;协助工艺调试。
- 买方
- 文本列明,买方负责卸货、厂房至控制柜配线、预埋接口、外部水电气管路及材料,地坑和坑内阶梯、冷却水池或冷却塔、调试介质及验收工件。
协议供货范围
托辊式网带淬火正火炉、淬火槽、储液槽、托辊网带回火炉和出料冷却装置。
验收办法
- 出厂前
- 双方在卖方工厂检查网带、链条、控制系统及安全防护。
- 买方现场
- 现存文本所列终验收产量约 1000 公斤/小时。淬火炉在 800℃ 测三点,同一温区炉温偏差要求在 ±5℃ 以内。
常见问题
关于资料口径、工件条件与验收的常见问题。
该数值是现场测得的吗?
不是。现存协议文本把约 1000 公斤/小时列为转向臂类锻件线的终验收产量条件。这个数说明现场验收按什么要求核对。
正火和调质是同一条下游路径吗?
前炉可以兼用。文本描述的淬火槽和后续回火路径对应调质。
冷却水源由哪方准备?
买方准备冷却水池或冷却塔。
设备配置及参数取自本项目技术协议的无双方盖章版本。