

淬火槽两批之间要留多久,先看上一批后液温是否仍在下一批允许范围内;需要降温时,再算恢复时间,并与上下料安排一起排产。江苏苏能工业炉有限公司建议重点看三个量:实际参与冷却的液量、要降下来的温差、冷却系统在这段温度范围内平均能带走多少热量。 槽液充分混合、上一批工件已不再明显向槽内放热时,恢复时间可用“待排热量÷平均净散热功率”估算。
为什么装得下一批,还可能接不了下一批?
热工件入槽后,把热量传给淬火介质,也就是槽内用于冷却工件的液体。槽液吸热升温,冷却系统再把热量排走。下一批能否按计划到来,取决于槽液是否已经回到工艺允许的温度范围。
这中间有两个不同任务:液量决定槽液能缓冲多少热量;对外散热能力决定这部分热量多久能排走。 搅拌有助于液体流经工件和温度混合,换热器则把热量传给外部冷却侧。比较设备时,把这两个任务分别看,才能找到真正限制排产的环节。
恢复时间怎么算?
先确定两个温度:
- 恢复开始温度 T₁:上一批热输入已可忽略时,充分混合的槽液代表温度。
- 恢复目标温度 T₂:下一批入槽前,工艺允许采用的槽液温度。
要降下来的温差是 ΔT=T₁−T₂。如果要恢复到上一批入槽前的同一温度,这个温差才等于该批槽液的净温升;恢复目标不同,就应重新相减。
对液量基本不变、无明显蒸发和补液、比热可近似取常数的恢复过程:
待排热量 Q恢复≈M×c×ΔT
恢复时间 t≈M×c×ΔT÷(60×P)
| 符号 | 代入什么 | 单位 |
|---|---|---|
| M | 实际参与这段恢复过程的液体质量,按有效液量确定 | kg,千克 |
| c | 该介质在计算温区内的平均比热,即每千克液体降温1℃释放的热量 | kJ/(kg·℃) |
| ΔT | 恢复开始温度减去恢复目标温度 | ℃ |
| P | 整段恢复期间的平均净散热功率 | kW,千瓦 |
| t | 从T₁恢复到T₂的时间 | min,分钟 |
有效液量不是槽体几何容积本身,而是本次淬火与恢复过程中真正参与吸热、循环和温度混合的液体质量。
工程计算应以实际工作液位为基础,结合工件、料框和构件占据的空间,以及各区域在目标时间内能否充分参与循环和换热判断。长期滞留、循环很弱的死区,或明显分层且温度不能代表主体槽液的区域,不宜按与主体槽液完全等效的热容量计入。
因此,只有槽体外形尺寸或公称容积还不够,还要取得实际工作液位及循环、搅拌布置。有效液量被高估,会使计算得到的单批温升偏小,并可能使恢复能力判断过于乐观。
这里的“净散热功率”,是每秒真正从槽液中净移走的热量:冷却回路及其他散热带走的热量,扣除泵、搅拌等重新传入槽液的热量。1 kW等于每秒1 kJ,式中的60用于把秒换成分钟。
本式用于T₁高于T₂、且P为正的降温过程。当前液温已在下一批允许的范围内,就无需额外等待这段降温;若平均净散热功率为零或负值,当前运行状态不能使槽液净降温,应先恢复散热条件。
这个简式忽略了槽壁等部件的蓄热影响;工件仍在持续放热,或槽壁蓄热不可忽略时,应把相应热量纳入计算。它算的是槽液恢复阶段,不是整批工件的淬火时间,也不是两次入槽之间的全部时间。
P从哪里来?
采购时,让供应商提供对应现场冷却水条件、覆盖T₁至T₂整个温区的换热计算或冷却曲线。正在使用的设备,可以从一段没有明显工件热输入的槽液降温记录反算平均值,再用于相近工况的判断。
有冷却侧流量和进出口温度时,也可用“质量流量×比热×进出口温差”核算换热器实际带走的热量。它与槽液净散热之间,还要考虑其他热量进出。流量、两侧温度和传热条件共同决定换热能力。Alfa Laval换热计算方法
因此,看到“循环泵多少千瓦”,应继续问对应工况下的换热量;看到“换热面积多少平方米”,应继续看两侧流量、入口温度和完整降温曲线。
算例:5吨水降温10℃,大约要多久?
下面是为说明算法设置的假设算例,不是某台设备的运行记录,也不是推荐淬火温度。
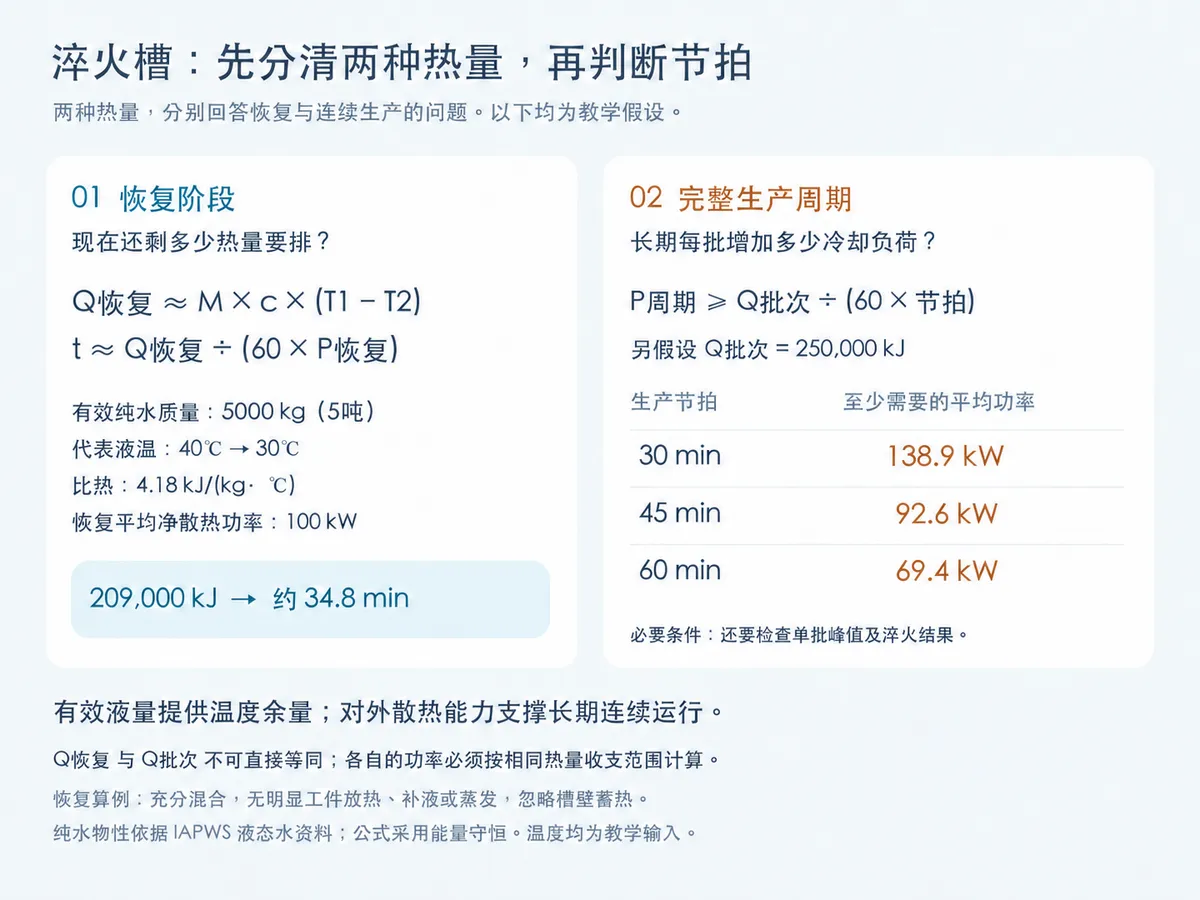
假设槽内实际参与恢复的纯水为5,000 kg,上一批工件已移出,充分混合后的水温为40℃,目标恢复至30℃。这段过程中无明显补水或蒸发,忽略槽壁蓄热;平均净散热功率为100 kW。
纯水在本例接近常压、30—40℃的温区,比热近似取4.18 kJ/(kg·℃)。这一物性依据国际水和水蒸气性质协会发布的液态水关系式作近似取值,不适用于直接替代油或聚合物溶液的物性。液态水物性资料
第一步,算要排出的热量:
Q恢复≈5,000×4.18×(40−30)=209,000 kJ
第二步,算恢复时间:
t≈209,000÷(60×100)=34.8分钟
第三步,与计划留给槽液恢复的时间比较:
如果生产安排只给这段恢复过程30分钟,那么100 kW的平均净散热能力不够。按同一简化模型反算:
所需平均净散热功率≈209,000÷(60×30)=116.1 kW。
在同样5,000 kg纯水、40℃降至30℃及上述假设下,可以这样比较:
| 整段平均净散热功率 | 计算恢复时间 | 对30分钟恢复窗口的判断 |
|---|---|---|
| 60 kW | 约58.1分钟 | 热量排出速度不足 |
| 100 kW | 约34.8分钟 | 仍不能在30分钟内恢复 |
| 120 kW | 约29.0分钟 | 计算上可行 |
若采购要求的是两次入槽相隔30分钟,浸槽、起吊和下一批准备应放进同一张时间表,可重叠的环节按实际生产过程计算。
加大槽体能缩短等待吗?
真实约束是:下一批入槽前,槽液温度是否仍处于工艺允许范围内。 它不一定要求槽液回到上一批完全相同的初始温度。这两种约束不同,会直接改变增加液量是否有价值。
在入槽前液温相同、每批净存入槽液的热量相同、介质相同的条件下:
单批温升 ΔT≈每批净热输入÷(有效液量×比热)。
这里的每批净热输入,是该阶段传入槽液的热量扣除同期已经排走的热量。液量增加后,同样热量造成的槽液平均温升会减小,平均槽温峰值距离工艺允许上限就能留下更多温度余量。
如果只从槽液平均温度这一约束看,上一批结束后液温仍处于下一批允许的温度范围内,就不需要专门为“把槽液重新降温”增加额外等待时间。 因此,加大有效液量确实可能缩短、甚至取消这部分批间降温等待。
它起作用的原因是同一批热量对应的液温上升更小,增加了可以利用的温度余量,而不是让换热器排热更快。
但增加液量不等于增加散热能力。同一份热量最终仍要通过换热器及其他散热途径排出,只是可利用的排热时间窗口发生了变化:
- 上一批后液温超过下一批允许上限:批间必须先排掉足够热量,使液温回到允许范围。
- 上一批后液温仍在允许范围:不必完成一次“完全恢复”才能接下一批;在设备允许冷却系统持续运行的条件下,可以利用后续淬火、起吊、上下料等整个生产节拍持续排热。下一批产生的峰值温度仍要单独检查。
加大有效液量解决的是瞬时温升和温度余量;提高散热能力解决的是长期热量能否持续排出去。两者不能替代。
还有一个反方向影响:在换热器、循环流量和冷却水条件基本相同的前提下,液量增加后,同一批热输入造成的槽液温升更小,槽液与冷却侧之间的温差可能减小,实际平均净散热功率也可能下降。因此,应按新的槽液温度过程核算,不能直接沿用原来的平均散热功率。Alfa Laval传热原理说明
采购时可以这样判断:上一批后的峰值液温接近或超过工艺允许上限,应同时评估有效液量和散热能力;入槽前液温连续多批逐步升高,说明当前还没有建立长期热平衡。若目标节拍下的平均散热持续不足,加液只能扩大热容量、推迟越限时间,不能代替足够的长期散热能力。
能不能连续生产?
先分清两种热量,再看完整生产周期。
1. 恢复热量:现在还剩多少热要排?
前文的:
Q恢复≈M×c×(T₁−T₂)
回答的是当前槽液从恢复开始温度降到目标温度,还需要排走多少热量。它用于计算这一批之后还要等多久。
2. 每批长期净热负荷:长期每批增加多少负担?
Q批次表示一个完整生产周期内,最终需要由外部冷却系统承担的每批净热负荷。
Q批次不等于Q恢复,两者对应不同时间边界和热量收支口径。
完整周期平均净散热功率与Q批次按同一外部冷却系统范围核算,各项热量在收支中各计一次。恢复阶段由液温下降反算的P,不能直接代替完整周期的冷却能力。
稳定连续运行至少要满足长期平均热平衡:
完整周期平均净散热功率 ≥ Q批次÷(60×节拍时间)
其中,Q批次用kJ,节拍时间用min,平均净散热功率用kW;节拍指相邻两批入槽之间的时间。
这是连续运行的必要条件,不是全部充分条件。即使平均热量排得出去,还要检查单批峰值槽温、装料区流动、温度分层或死区、夏季冷却水条件,以及介质状态和工件最终淬火结果。
连续生产算例
为演示连续生产判据,另假设每批长期净热负荷为250,000 kJ。
| 生产节拍 | 维持长期热平衡至少需要的平均净散热功率 |
|---|---|
| 30 min | 138.9 kW |
| 45 min | 92.6 kW |
| 60 min | 69.4 kW |
- 低于需求:在平均散热不足持续存在时,系统蓄热逐步增加,入槽前液温会继续抬高。
- 接近需求:热平衡余量很小,冷却水升温、换热面污染或批次重量增加都可能使原有节拍难以维持。
- 明显高于需求:具有更大的热平衡余量,可以应对相应幅度的生产波动;单批峰值温度及局部流动条件仍需分别满足。
哪些条件会改变判断?
| 现场条件或发现 | 为什么会影响结果 | 客户据此做什么 |
|---|---|---|
| 换材料、加重工件或料框、提高入槽温度 | 带入的热量改变;热料框也会向槽液放热 | 按新批次的工件和工装重新核算热量,或取得代表性批次的液温曲线 |
| 改用油或聚合物溶液 | 比热、黏度及淬火冷却特性改变 | 使用实际介质及浓度的物性、供应商允许的工作温度;水的算例不直接套用 |
| 夏季冷却水更热、流量下降、过滤或换热面污染 | 实际散热功率可能下降,同一温差需要更久恢复 | 比较这些供水条件下的恢复曲线,查明冷却系统应承担的工况 |
| 连续几批的入槽前液温逐步升高 | 当前尚未建立周期热平衡,应判断继续运行后能否在允许温度内稳定 | 结合有效液量和冷却侧记录查原因,调整批次热输入、间隔或散热能力,再核对连续过程 |
| 温度读数达到目标,但工件区流动不足或分布不均 | 某处槽温合格,不能代表整个装料区的冷却条件合适 | 核对测温位置、装料遮挡和流动分布,并按工艺要求验证工件结果 |
工件尺寸和装料密度还会改变热量释放的快慢。同样重量、同样总热量,不代表瞬时温升和局部冷却条件相同。实际装料区的流动分布还受搅拌和导流布置影响,应针对具体布置和装料条件判断。淬火槽搅拌设计分析
恢复目标温度应由实际材料、介质和工艺确定。若工艺已规定工件出炉后的转移时限,应把槽液准备安排在出炉之前;不能通过让热工件在炉外等槽,来补偿冷却系统恢复不足。
三个会影响采购判断的常见错误
- 把整段平均散热能力,换成冷却刚开始时的能力。 应看完整温区的恢复曲线,尤其是接近目标温度的后段。
- 把槽液恢复时间,写成整线批次间隔。 应把淬火、离槽、恢复和接料放进同一张时间表,明确哪些动作能重叠。
- 把“液温回来了”,等同于“淬火结果合格”。 液温恢复只是接下一批的一项条件,装料区流动、工艺要求和工件检验仍各有作用。
客户下一步准备什么?
先整理三组资料,就能开始判断:
- 这一批带来多少热量: 工件材质、单批重量、入槽温度、主要尺寸与装料方式;热料框、吊具分别列出重量及是否随批入槽。已有液温曲线也可以一起提供。
- 槽里如何蓄热和散热: 介质牌号与浓度、实际工作液位及有效液量、恢复起止温度、冷却水入口温度和流量、换热器资料。
- 生产要求留多少时间: 两次入槽的计划间隔,以及浸槽、起吊、槽液恢复和下一批准备各占用的时间。
比较供应商方案时,先看有效液量是否相同。液量相同、单独比较冷却系统时,可以统一恢复起止温度和冷却水条件;液量不同时,应统一每批热输入、入槽前初始液温、恢复目标、冷却水条件及计时范围,让各方案按自己的液量计算温升和恢复过程。 淬火期间已被冷却系统带走的热量也应计入各自的热量收支。这样比较的是同一生产任务下的处理能力,而不是人为给不同槽体增加不同的待排热量。能说明热量从哪里来、多久排出去、如何接上下一批,才真正回答了连续生产的问题。
如需判断现有淬火槽能否配合计划节拍,可将工件资料、槽液温度记录和冷却系统资料发给江苏苏能工业炉工程技术团队,用于初步核算恢复时间、连续生产判据和比较调整方向。资料暂时不全,也可先提供已有部分并标明缺项。
公开邮箱:997518512@qq.com
联系电话:+86-130-5298-6814
江苏苏能工业炉官网:https://www.jssngyl.cn/