

只知道月产500吨、两台台车炉,还不能判断够不够。 要先确定每台炉每批能交出多少合格钢件、完成一批会占炉多久,再用每月实际可用时间核算能完成几批。两台炉的合格产出相加达到目标,只是第一步;检修重叠、集中交货和共用装卸资源,也可能让月度总量够、交货节奏却跟不上。
本文把“月产500吨、两台台车炉”作为本次公开问题的输入,不代表任何客户的实际项目。江苏苏能工业炉有限公司建议,采购比较时先把下面三个量放在同一张排产表里,再判断设备数量。
先算一炉一批,而不是把500吨直接除以两台
把500吨除以两台,只能得到平均分摊的产量任务,不能证明单台炉能完成这个任务。基本关系是:
单台炉月合格产出=单批合格净重×当月完成的合格批次;两台炉分别计算后相加。
这里的“净重”只算钢件,不把台车、料架和垫块当作产出。如果每批装料或合格率不同,就逐批累计实际合格净重,不能一直乘同一个数。跨月才完成并检验合格的批次,也不能提前计入本月可交付量。
单批能装多少,不仅看总重量。还要核对工件外形、装料间距、支承方式和实际工艺要求。装得进去、承重允许,与这一批能按要求完成热处理,是不同的判断。设备承载核算需要计入工装等负载;产量核算则只计合格钢件净重。
完整周期,要算到这台炉能接下一批
采购资料中的空炉升温时间,不能直接当作生产节拍。实际装料后,钢件和工装都要吸热;炉内测得温度达到设定值,也不自动说明工件心部已经达到要求。截面、材料、装料和传热条件不同,升温、均温和保温所需时间就可能不同,不能套一个通用时间。
完整的占炉周期至少包括:
装料→带料升温→工艺要求的均温与保温→必须在炉内完成的冷却→出料并释放炉位。
“释放炉位”就是这台炉已经能够接下一批。如果工艺允许出炉后继续冷却,这部分时间可以不占炉位,但冷却场地、台车周转和吊装仍要接得上。若工艺要求随炉冷却,不能为了算出更高产量就把冷却时间删掉。
因此,一天实际能跑几批,要按这个完整周期和班次排程判断。连续跨夜运行的批次应跨天接续,不要每天重新把“24小时÷周期”向下取整,也不要把小数炉次当作当天已经交出的整批产品。最终计入月产量的是当月真正完成的合格批次。
月有效时间,先扣掉不能生产的部分
可以先用下面的关系估算,再用实际排程核对:
月可用占炉小时=月可安排生产天数×每天可安排小时-周期之外的不可用小时。
周期之外的不可用小时包括检修、待料、人员或公用设施限制等。已经计入完整周期的装卸、冷却,不要在这里重复扣;如果实际装卸需要等吊车,这段额外等待就要计入周期,或另列停机时间,口径只能选一种。
| 要取得的数据 | 应怎样填写 | 少了它会误判什么 |
|---|---|---|
| 单批合格净重 | 按实际装料和合格输出填写;混装时分批记录 | 把设备承重或装入重量当作可交付产量 |
| 完整占炉周期 | 包含装料、带料升温、均温保温、必要炉内冷却和出料 | 只按升温时间高估炉次 |
| 每日运行安排 | 班次、夜间是否连续、装卸人员及吊装可用时段 | 炉子能连续运行,但装卸接不上 |
| 月有效生产天数 | 对照当月工作日、停产安排和订单时间 | 直接用整月自然日计算产能 |
| 周期外不可用时间 | 检修、待料、共用资源冲突等,避免重复扣减 | 计划产能挤满,没有异常余地 |
| 质量与返工安排 | 合格量按实际口径;返工占用的炉时单列 | 理论通过量被当成合格交付量 |
只有在每批装料、完整周期和可用时段都适合按固定值估算时,才可用“月可用小时÷完整周期”估算炉次,并核对整批完成情况。遇到不同工艺、频繁换料或不能连续运行的时段,应逐批排程,不能只看平均数。
一个独立设置的计算示例:两台也可能不够
以下数值专为解释计算关系独立设置,不是苏能客户项目,不是实测数据,也不是设备产能承诺,不能直接用于选型。
假定两台炉条件相同:每批合格钢件净重为8吨,完整占炉周期为16小时;每月可安排22天连续24小时生产,另有48小时的周期外不可用时间。假定可用时段足以排入完整批次,两台炉不争用装卸资源,下面只算这个理想化排程。
- 每台月可用时间:22×24-48=480小时。
- 每台可完成批次:480÷16=30批。
- 两台合格产出:2×30×8=480吨。
在这组示例条件下,两台只能算到480吨,比500吨目标少20吨,因此不够。 按每批8吨合格输出,500吨至少需要两台合计完成63批;当前排程只有60批。不能把不足的产量靠四舍五入算出来,也不能默认加装钢件或缩短工艺时间就能补齐。
这个示例的作用是说明检查方法。真实判断应把8吨、16小时以及月可用时间全部换成拟采购设备和实际生产安排的可核实数据。返工若额外占炉、停机超过预留时间,或部分批次未在当月完成,结果还会降低。
总量算够后,还要过交货节奏这一关
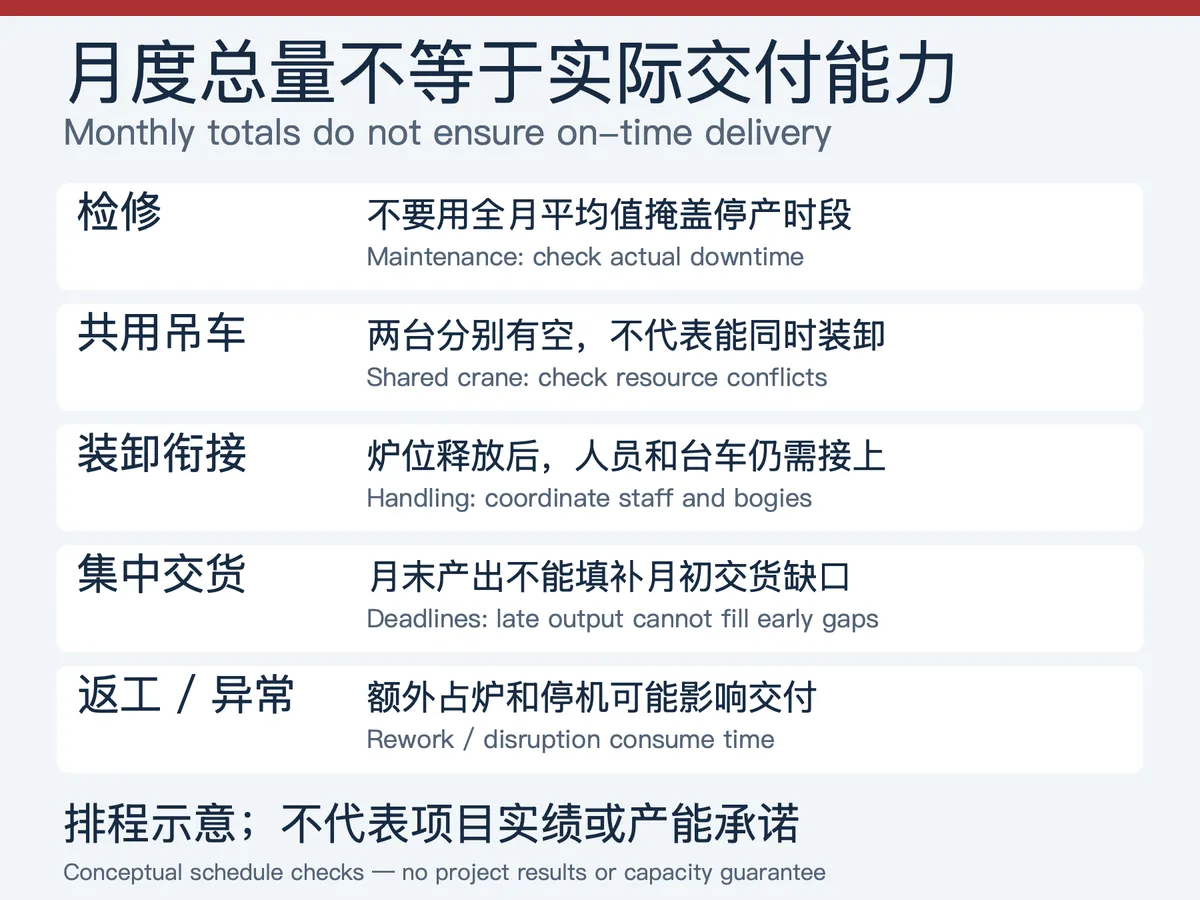
即使两台的月合计达到500吨,也应把订单交期放回排程里看。月末能完成的产出,不能解决月初集中交货的缺口;两台同时检修,也不能用全月平均值掩盖停产时段。
两台是否能按计划并行,至少还要核对共用吊车、台车、装卸人员、冷却位置及公用设施是否支持对应排程。计算时各自都“有时间”,不等于两台争用同一资源时还能同时完成。
最后留下处理异常的余地。余量多大,应由实际设备可靠性、检修计划、订单波动和质量记录来确定,本文不设一个通用比例。如果排程已经用满,采购方应知道:任何额外停机或返工都可能影响交付。
买方下一步:先补齐这三组信息
- 装料与工艺:钢件材质、外形和重量范围、拟装炉方式,以及升温、保温和冷却要求。
- 完整节拍:同类装载条件下可核实的完整周期;没有实测时,说明估算依据,并明确后续如何验证。
- 实际排产:班次、月生产天数、检修及共用资源安排,以及500吨是均匀交付还是集中交付。
拿到这些数据后,分别算两台炉的合格产出,再检查停机和高峰时段。若仍有缺项,结论应写成“尚不能判断,待补单批合格量、完整周期或可用时间”,而不是先承诺“两台够”。
江苏苏能工业炉有限公司从事工业炉及热处理装备设计、制造等业务。询问设备方案时,可以先提供钢件尺寸和重量范围、工艺要求、目标产量及班次;单批装料、完整周期和交付能力仍需结合具体设备及生产安排确认。
作者:江苏苏能工业炉工程技术团队