
较适合连续线
- 工件与产量相对稳定
- 工艺路线相近,持续生产

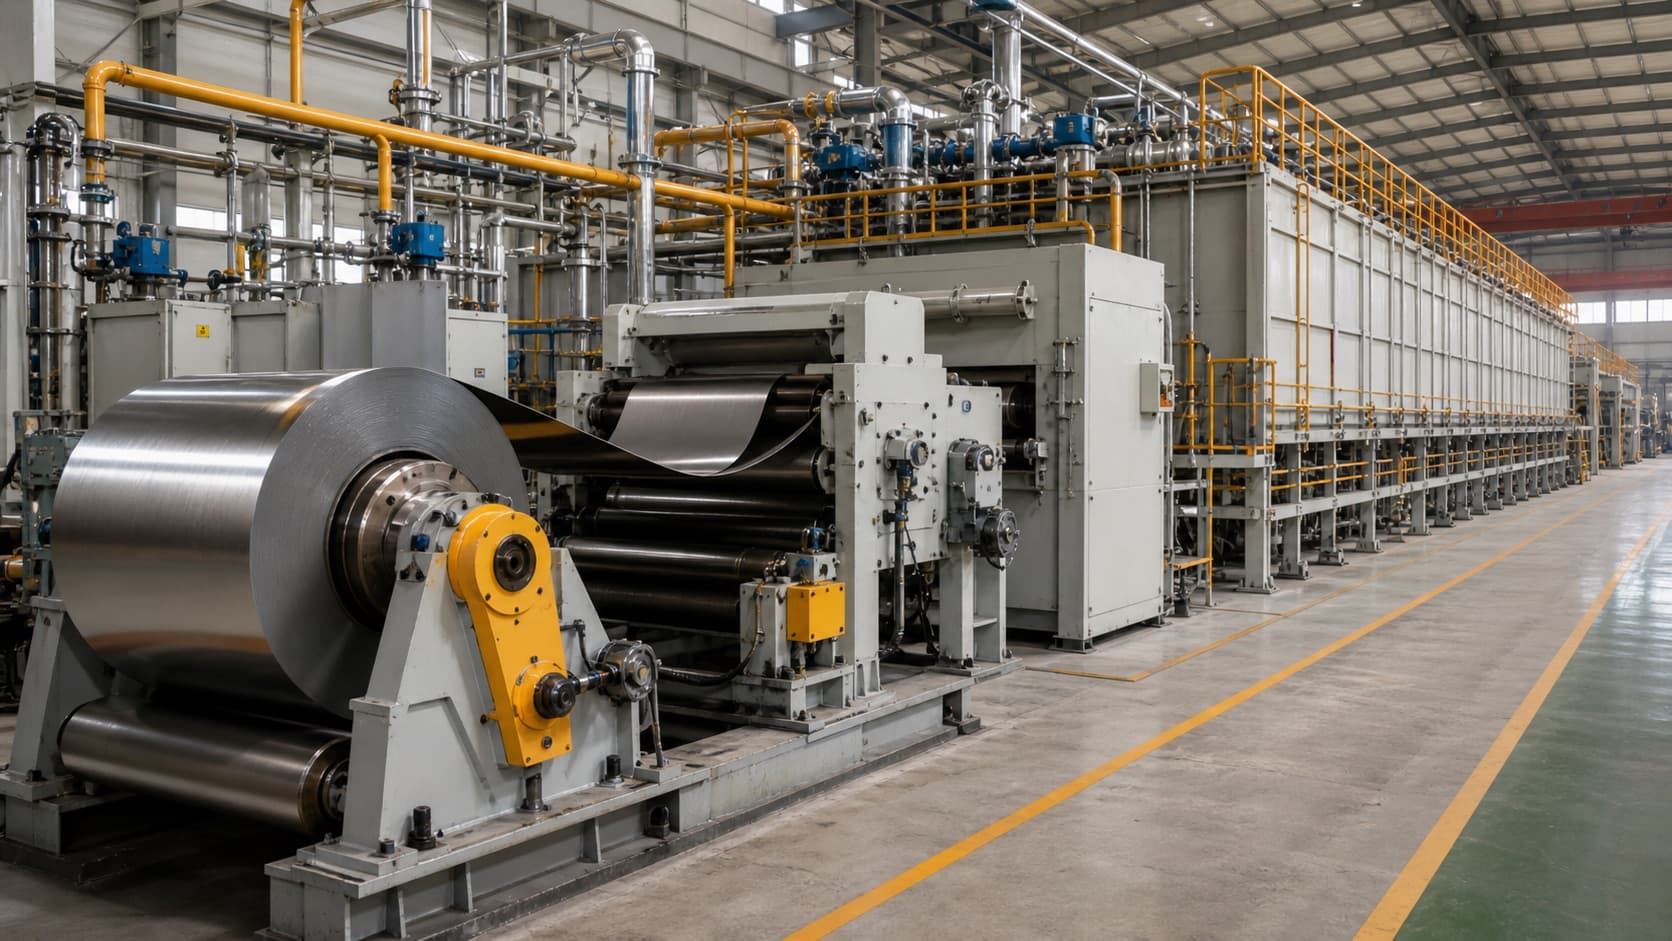
以下用于初步判断,需结合工件、工艺和现场条件确定设备方向。
清洗、干燥按介质与工艺配置;实际流程按材质、热处理要求和输送方式确定。
| 工件/材料 | 热处理需求 | 可了解的生产线 | 进一步确认 |
|---|---|---|---|
| 紧固件等零件 | 淬火+回火 | 紧固件调质生产线 | 材质、装料、产量 |
| 铜丝与铜合金线材 | 连续退火 | 铜丝连续退火生产线 | 线径、线速、表面要求 |
| 可收卷带材 | 退火或固溶 | 带材退火固溶生产线 | 牌号、厚宽、冷却要求 |
| 适合网带输送的零件 | 退火或回火 | 网带式退火回火生产线 | 工件尺寸、重量、温度 |
先确定可能适合的生产线,再根据材质、尺寸、质量要求和产量确定配置。
照片、材质、尺寸、装料方式。
处理要求、硬度、表面要求。
每小时产量、班次安排。
车间空间、电源、燃气及水。
明确炉体、输送、冷却与控制系统;列清现场配套与双方分工。
按约定工件、工艺和装料条件,确认质量要求与生产能力。
明确测温、试运行及适用验收项目,交付约定图纸与操作资料。
苏能通常作为热处理工业炉设备供应商、生产线设备供应商或设备分包方参与项目,按合同范围提供设计、制造、供货、安装指导、调试配合和售后支持。涉及土建、压力容器、特种设备、环保总包或工程总承包的部分,由具备相应资质的单位承担或配合实施。
以下为已公开项目技术方案中的参数和口径,用于说明方案经验,不代表当前设备的统一规格或实际验收结果;具体按项目条件确认。
850 mm 为名义机组规格,实际带宽 480–750 mm、厚度 1.6–4.0 mm;带钢退火温度 1050–1150℃,炉体约 130 m,设计 TV 约 190 m·mm/min。
2017 年方案的正火炉、回火炉有效宽度分别为 800 mm、1000 mm;2026 年方案分别为 1000 mm、1200 mm。两份方案的正火炉、回火炉额定温度分别为 950℃、650℃,分区控温与网带变频调速属于方案配置;不同年份、炉段的参数不能拼成一组通用规格。
来源:2017 年 9 月《托辊式网带正火回火生产线技术方案》及 2026 年 5 月同类方案中的正火炉、回火炉主要技术参数。
2020 年 RCWT-360/220-9/6 方案的淬火炉、回火炉有效宽度分别为 850 mm、1000 mm,淬火炉网带速度为 30–250 mm/min。2026 年 RCWT-250/200-9/6 方案的对应宽度为 800 mm、1000 mm,淬火炉和回火炉网带速度 50–300 mm/min。两份方案的 950℃、650℃均为对应炉段额定温度,不是工件的实际工艺温度。
来源:2020 年 1 月及 2026 年 5 月《托辊式网带炉热处理生产线技术方案》中的淬火炉、回火炉主要技术参数;型号和年份分别对应。
2026 年方案的淬火段、回火段有效宽度×加热长度分别为 400×3200 mm、400×5600 mm,网带速度为 30–250 mm/min。按带宽 0.4 m、速度 0.25 m/min、每平方米铺料 25 kg 的条件复算:0.4 m×0.25 m/min×60 min/h×25 kg/㎡=150 kg/h,为设计参考能力,不是实际验收产能。改变工件、铺料密度或加热时间后需重新核算。
来源:2026 年 5 月《可控气氛托辊网带炉生产线技术方案》的淬火炉、回火炉主要技术参数;150 kg/h 的公式为按方案值及所列铺料条件复算。
2018 年方案中,加热炉有效加热区长×宽×高为 9300×1000×100 mm,加热炉段功率为 300 kW,最高工作温度为 950℃。300 kW 不能当作全线总功率;不同工件的产能还需按规格、铺料、网带速度和连续运行时间确认,方案生产量均不是实际日产量。
来源:2018 年 8 月《网带式渗碳气氛热处理生产线技术方案》第五部分“加热炉主要技术参数”。
2021 年 850 mm 与 2024 年 1250 mm 是两份不同机组规格的热轧退火酸洗方案,不能合成一条通用规格。两份技术附件均列出 1 个预热段、4 个加热段与 8 个独立燃烧控制区;700–1200℃为工艺覆盖范围,冷却至 80℃以下为该项目要求,均不表示已经达到的验收结果。
来源:2021 年 11 月 850 设备及 2024 年 4 月 1250 设备的《热轧退火酸洗项目技术附件》,对应“概况”“退火炉设备组成”及燃烧控制说明。
2020 年方案列出 2 台燃气加热炉,单台有效尺寸为 2500×1600×800 mm,每台配置 4 套 250 kW 级低氮天然气烧嘴。4×250 kW=约 1000 kW 是单台燃烧输入能力,不是电气功率。助燃空气预热至 200–300℃为设计目标;氮氧化物排放:NOx 以现场检测为准,不作固定排放达标或节能比例承诺。
来源:2020 年 8 月《低氮氧化物燃气加热炉生产线技术方案》第二、三部分的数量、尺寸、燃烧装置和供风参数。
2022 年双带炉方案的炉子段约 110 m,其中预热段约 25.6 m、加热均热段约 84.4 m;连同水冷、挤干、干燥及过渡部分,退火工艺段总长约 125.4 m。比较厂房布置时要先对齐长度包含哪些设备,不能只拿炉子段长度代替整个工艺段,也不能由长度推定实际日产量。
来源:2022 年 8 月《不锈钢连续退火炉(双带炉)技术协议》中的“工艺流程概述”及“主要技术参数”。
连续式炉按设定速度或步进节拍输送工件;周期式炉按批次装炉、处理和出炉。两者都可配自动上下料,并组成生产线。
可以先发工件照片、已知材质、目标产量和热处理要求;不清楚的项目注明未知,后续补充。
先按代表工件、工艺和装料方式,分别核算上料输送、加热保温与冷却能力;按工艺需要,把淬火、清洗、干燥、回火等环节一起核对。各段速度、缓冲和交接节拍应相互匹配,不能把单台加热炉的理论能力当作整线合格产量。验收前约定代表规格、装料方式、运行时间、质量判定与记录方法,再核对约定工况下的连续运行结果。
工件照片或图纸、材料牌号、处理要求、目标产量,以及现场空间和能源条件。
先列清上料输送、加热炉、冷却、按工艺需要配置的清洗或回火、控制系统,以及安装指导、调试配合和资料交付的范围。土建基础、吊装、能源接入及其他现场配套,由谁提供需单独写明。工件规格、工艺温度与时间、目标产量、气氛和自动化程度都会影响配置与预算,应按相同供货范围比较报价。
可以先评估,但先找出限制产量的工序,并核查旧炉状态、输送与冷却能力、控制系统和现场能源条件。设备安全、原工艺仍适配且问题范围明确时,可比较局部改造;结构或工艺不再适配时,应同时比较换新。不能只提高网带速度就承诺扩产,改后产能须在约定工件、装料和工艺条件下验证。
先核对温度、速度、动作、安全联锁、报警和数据记录这些控制任务,再按控制对象数量、联锁复杂度、冗余需求、客户系统接口、数据追溯及现场维护能力选择。PLC 是设备逻辑控制系统,DCS 是集中管理多个过程回路的控制系统;选择不能只看名称或品牌,保留、局部升级还是更换架构应按项目资料确认。
需要分别安排。项目总周期包含现场核查、方案设计、采购制造、安装调试与验收;其中准备、备料和预制可在停产前安排。旧线实际停产窗口还要计入安全停机与冷却、拆装和接口切换、必要烘炉、调试及负载验证,按设备状态、改造范围和生产排程确认,不能用总交期直接代替停产天数。
设备选型 · 生产线方案 · 维修改造
说明工件、产量或现有设备问题,详细资料可以后续补充。