
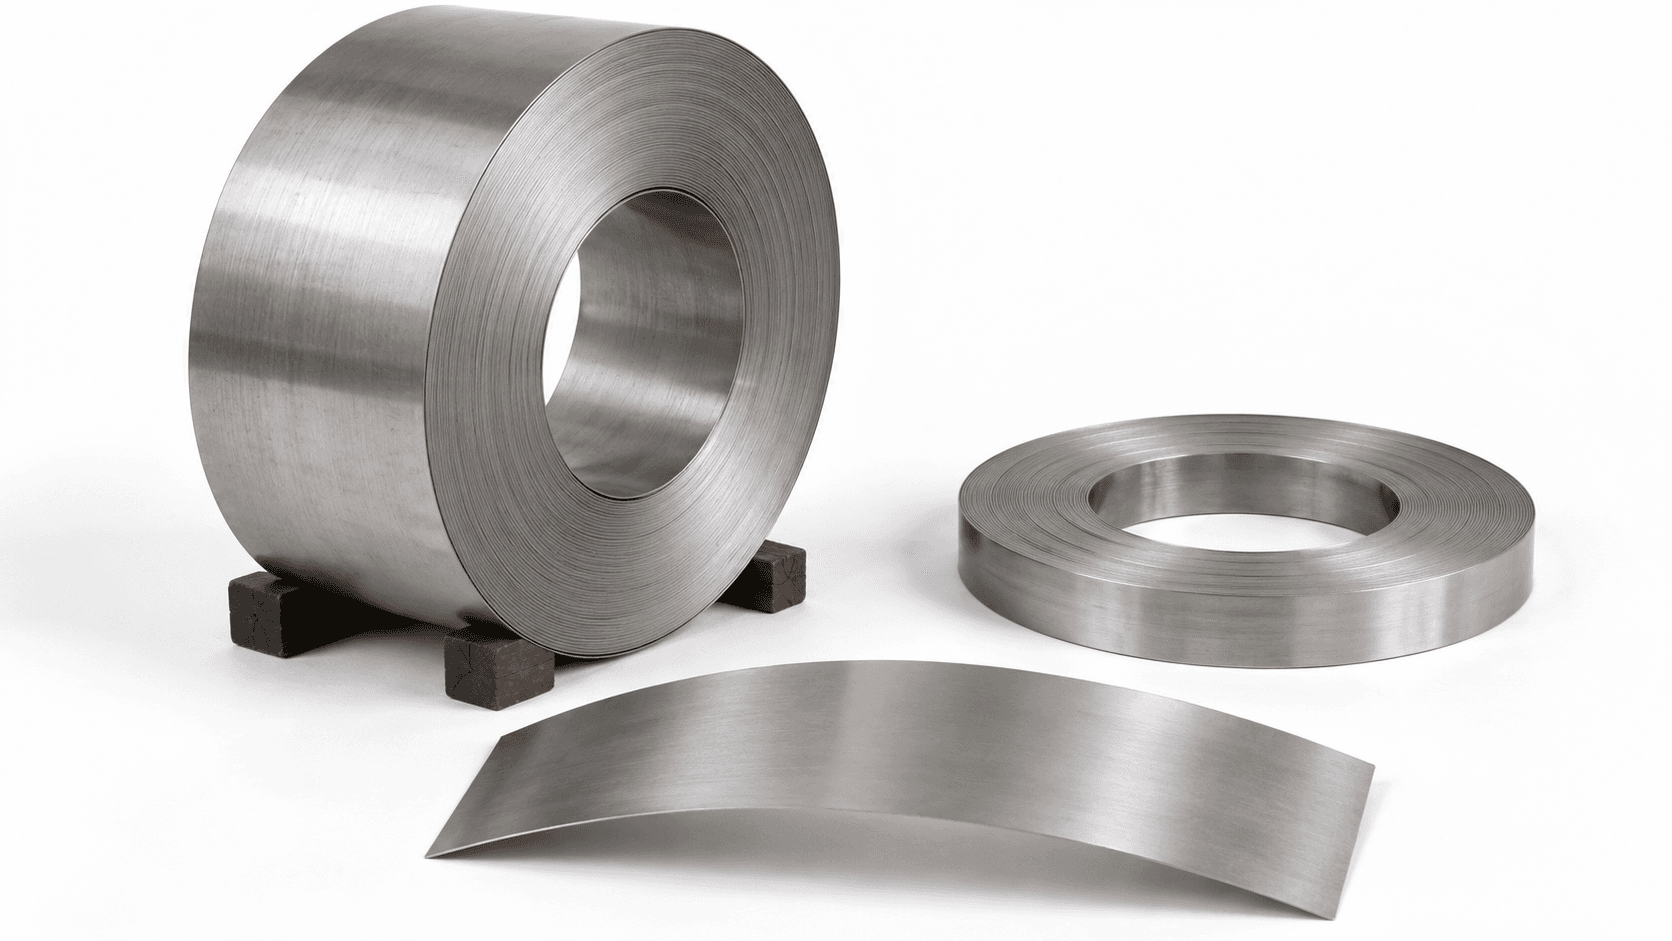
材料与表面目标
牌号、热轧或冷轧状态、原始组织,以及氧化、光亮度和后续表面处理要求。

从带材与表面要求出发,匹配热工段和连续机组
面向不锈钢及适用合金带材,配置连续加热、均热与受控冷却,并与收放卷、张力和纠偏系统协同。先确认牌号、来料状态、组织性能与表面要求,再确定退火或固溶的温度路径、线速和设备范围。
退火和固溶的工艺含义随材料体系而变。不锈钢常用“固溶退火”的称谓,共线与否应回到牌号、目标组织及温度—时间—冷却制度。
牌号、热轧或冷轧状态、原始组织,以及氧化、光亮度和后续表面处理要求。
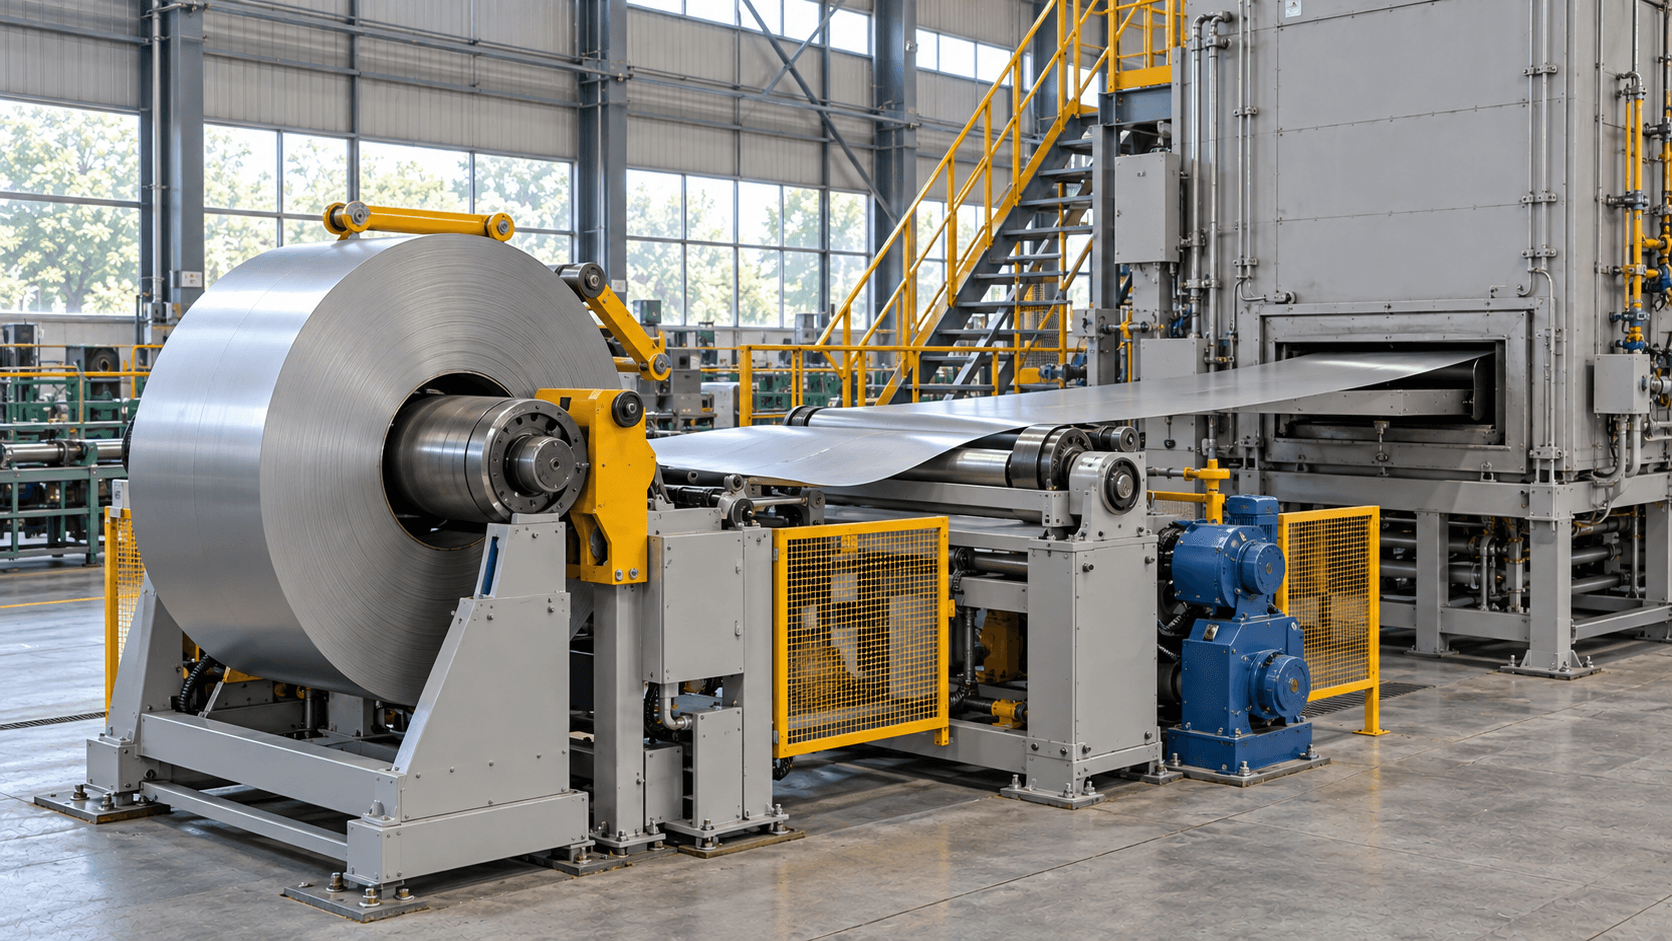
带宽、厚度、卷重与内外径;同时核对边部、接头、支承、张力和穿带方式。
卷材能放上开卷机,不等于整线兼容;带宽、厚度、接头通过性、加热能力与冷却窗口需要一起核对。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
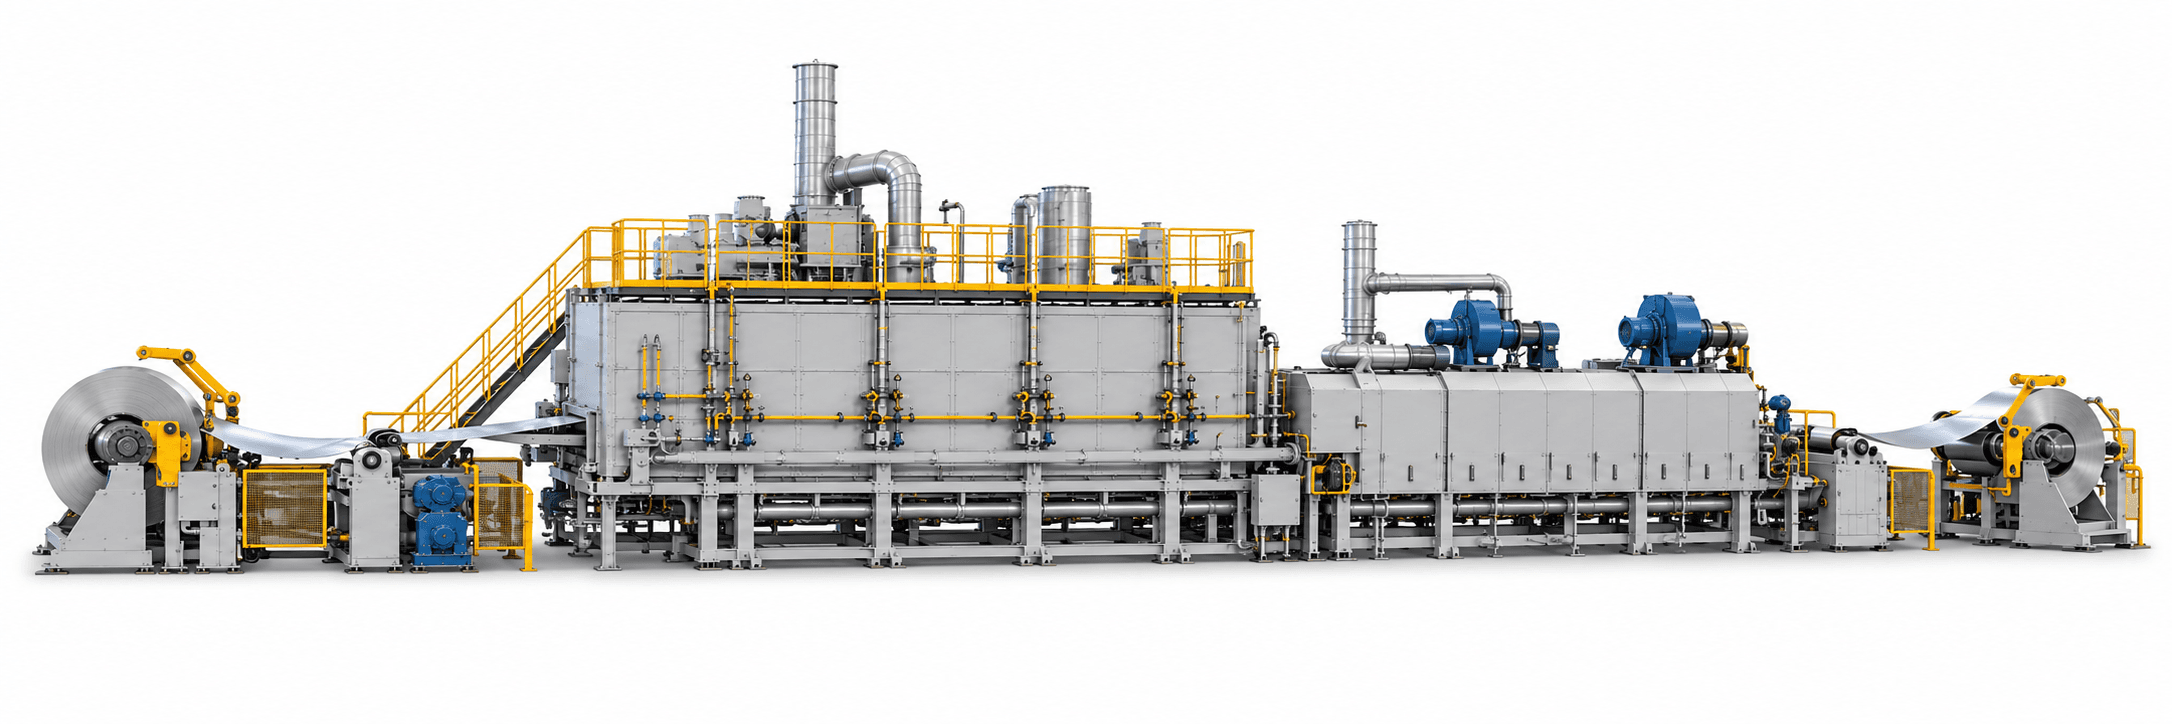
按所选退火或固溶工艺完成均热处理,两种处理不作为必经的连续两道工序。
对应设备:热处理炉段
入口输送、加热与保温、工艺冷却、出口衔接组成热处理主线;表面要求决定前后工序和气氛配置。
适用于允许后续除鳞、酸洗等表面处理的项目;酸洗、清洗、活套和收放卷是否供货须分别列项。冷却组合按材料、板形与后工序选择。
两条路线分别评估炉型、气氛和冷却条件,不表示同一机组可直接切换。整线图用于说明设备衔接;具体长度、模块数量和酸洗等供货范围不由图片确定。
高亮表示功能区域,具体设备与布置按方案确定。
以下路线单独评估,不与上图设备位置逐一对应。
用于对氧化和表面状态有相应要求的项目。气体组成、清洁度、露点、氧含量及气氛安全系统按工艺确定;有保护气氛不等于无条件获得光亮表面。
加热、冷却与带材运行互相约束,不能只用最高炉温或机械最高速度选型。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 加热与均热 | 按代表牌号、厚度、目标带温、有效保温时间和热传递条件核算炉段;设定温度与实际带温分别记录。 |
| 冷却与表面 | 空冷、气雾/水雾、水冷或保护冷却按材料规范和表面目标选择;核对起冷点、出口温度、水质、板形及干燥衔接。 |
| 张力与纠偏 | 入口/出口张力、托辊、纠偏、活套和接头通过性共同核对,并定义加减速、断带和异常停带策略。 |
| 气氛与热源 | 热源、燃烧/排烟或保护气氛分别设计;保护气氛路线同时核对密封、置换、监测、排放及故障联锁。 |
| 测温与记录 | 区分控制点温度、炉温均匀性及带材实际温度;约定测量方法、代表规格、记录内容与判定条件。 |
| 上下游接口 | 开卷、清洗、活套、酸洗、收卷、通信、公辅和总包责任逐项列明,避免把外部工序默认计入热工段供货。 |
同一牌号的不同厚度可能采用不同线速与配方;换卷、接头和换型的过渡料也要纳入生产组织。
理论质量流量(kg/h)=密度(kg/m³)× 带宽(m)× 厚度(m)× 带速(m/min)× 60。年合格产能按各代表规格、有效运行小时和成材率加总;已经扣除的停机或换卷时间不重复计算。炉段停留时间为有效长度除以带速,工件达到目标温度后的有效保温时间另行校核。
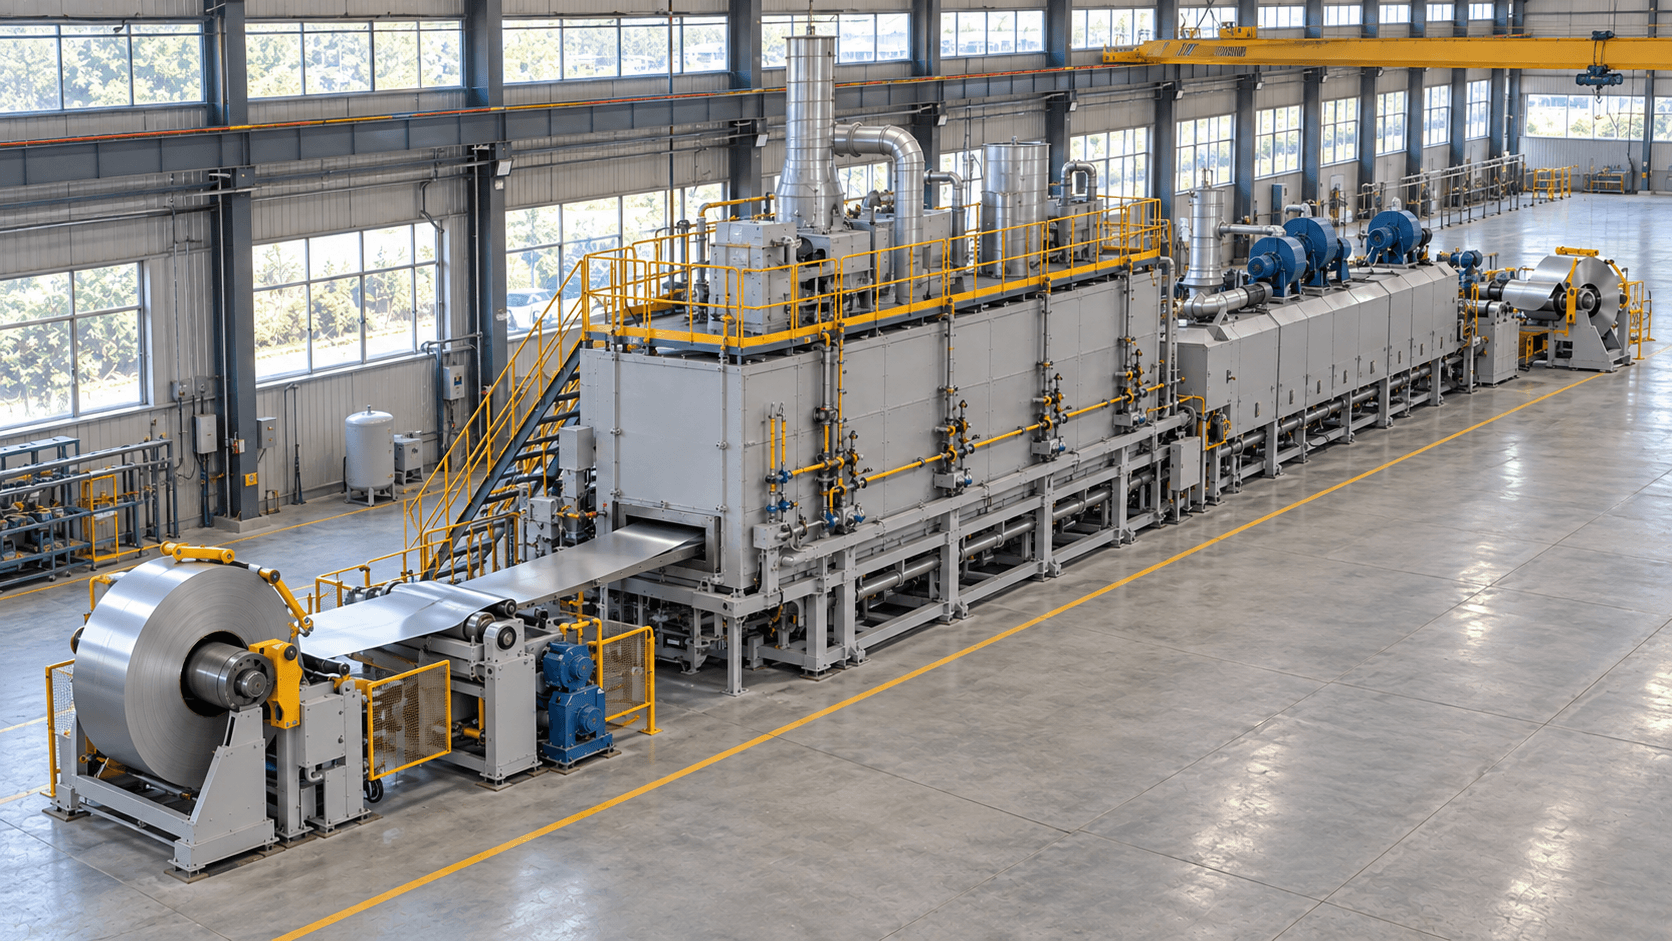
公开项目经验与本次供货清单分别说明,避免把前后工序默认归入同一合同。
设备清单、供货范围与双方分工在技术方案中列明。
设备功能、工艺性能与产品验证分别约定条件。
核对穿带、张力、纠偏、活套、加减速、联锁与异常停带策略。
按代表工况验证温度路径、带温测量、有效保温与冷却条件;控制温度和带温不相互替代。
按代表牌号和厚度检验组织、力学性能、表面与板形;检验项目和抽样按采用标准约定。
设备功能、工艺条件与产品结果分别验证;没有代表材料与判定条件,不能把温控数据直接等同于产品合格。
设备验收与产品检验分别明确条件与责任;代表材料、装载、抽样和判定在协议中约定。
先了解本工艺的选型、配套与现场衔接问题。
可按材料族和产品窗口评估共线,但必须分别建立温度、时间、气氛和冷却配方,并验证切换、清线及上下游能力。
厚度、目标带温、有效加热长度、均热时间、冷却能力、张力和前后工序共同决定,不能独立承诺。
炉温是设备环境温度;材料是否达到工艺状态还取决于传热、速度、厚度和装载,应按约定方法测量或验证带材温度。
不同材料对起冷点、冷却速度、板形、表面和出口温度的要求不同,分段便于组合控制,但具体效果需通过代表工况验证。
先确认设备分包、业主和总包三方的机械、电气、公辅、排烟、基础、上下游通讯、安装调试和验收责任。
不能仅凭气氛名称判断。来料清洁度、材料、气体组成、露点、氧含量、温度路径、密封和冷却都会影响结果,应以代表工况验证表面状态。
河南项目参数属于特定牌号、规格和设备分工,不能当作所有项目的通用能力。新项目仍应依据带宽、厚度、温度路径、表面与产能要求重新核算。
带材退火固溶生产线 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得