
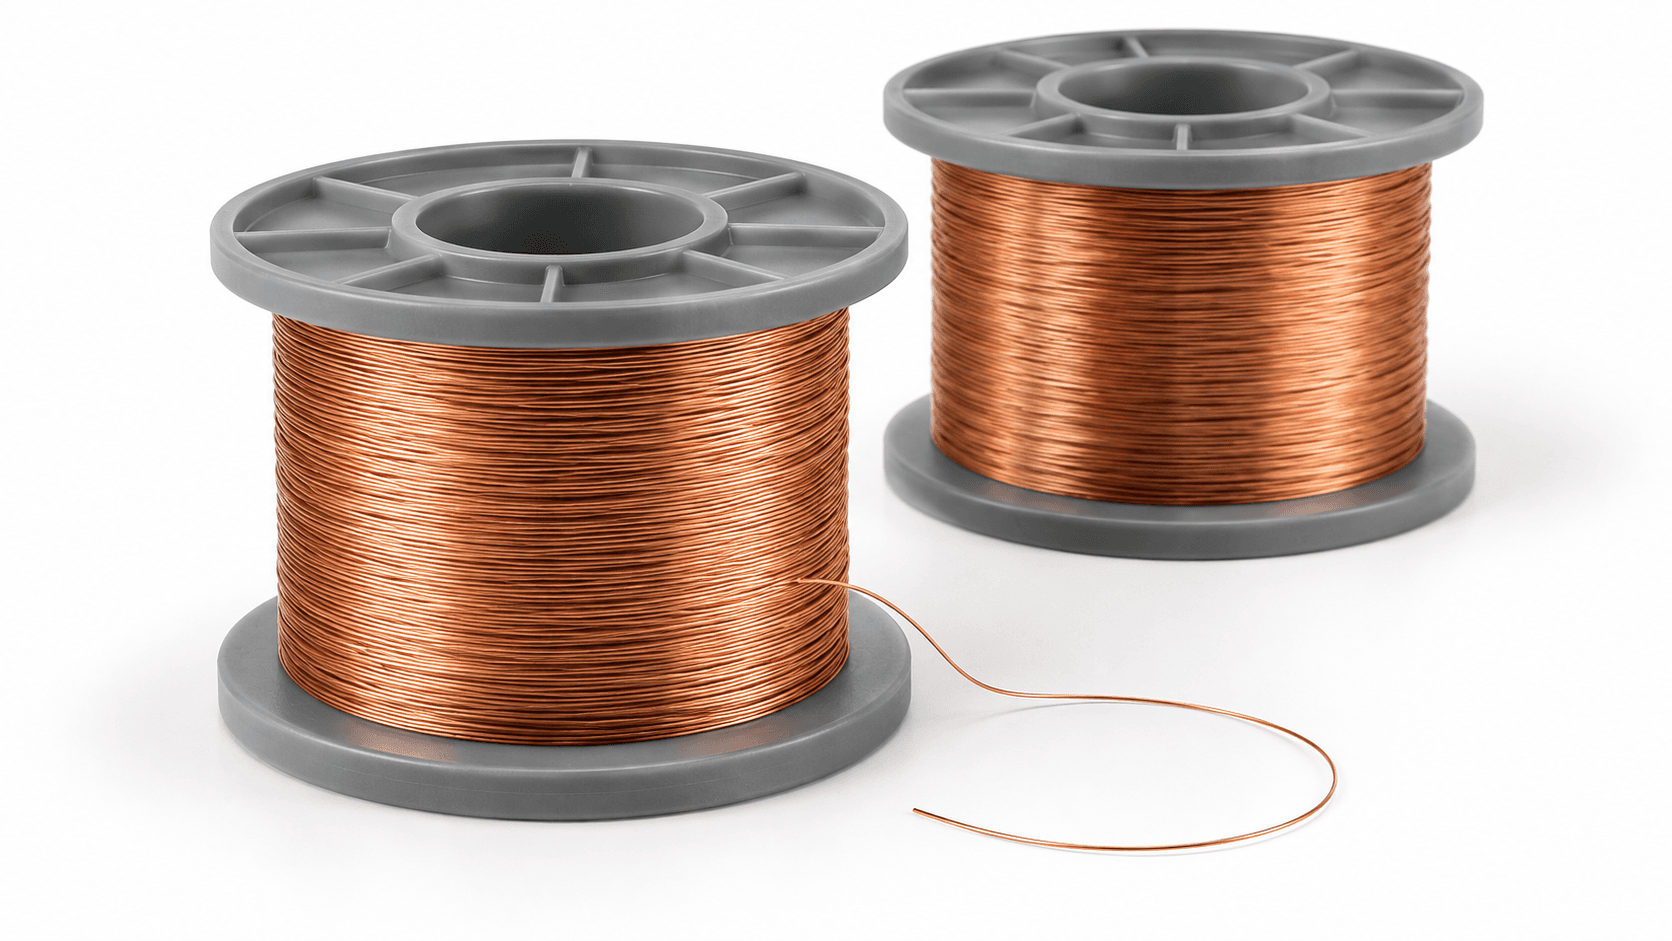
铜线与表面状态
提供铜牌号、含氧状态、常用及极限线径、来料强度和表面清洁度;有镀层时补充材质与厚度。

从铜线牌号与线径出发,匹配退火、保护冷却和收放线
铜丝连续退火通过连续加热与冷却,改善冷作线材的塑性并满足后续加工要求。先确认牌号、线径、软化与表面目标,再匹配加热方式、张力、稳定线速和盘具。图示采用炉内间接电阻加热配置;直接通电退火是另一种设备路线。
同样是铜线,不同牌号、冷作状态和线径需要分别评估退火条件。裸铜、镀层铜线与漆包线不共用一套默认温度和表面制度。
提供铜牌号、含氧状态、常用及极限线径、来料强度和表面清洁度;有镀层时补充材质与厚度。
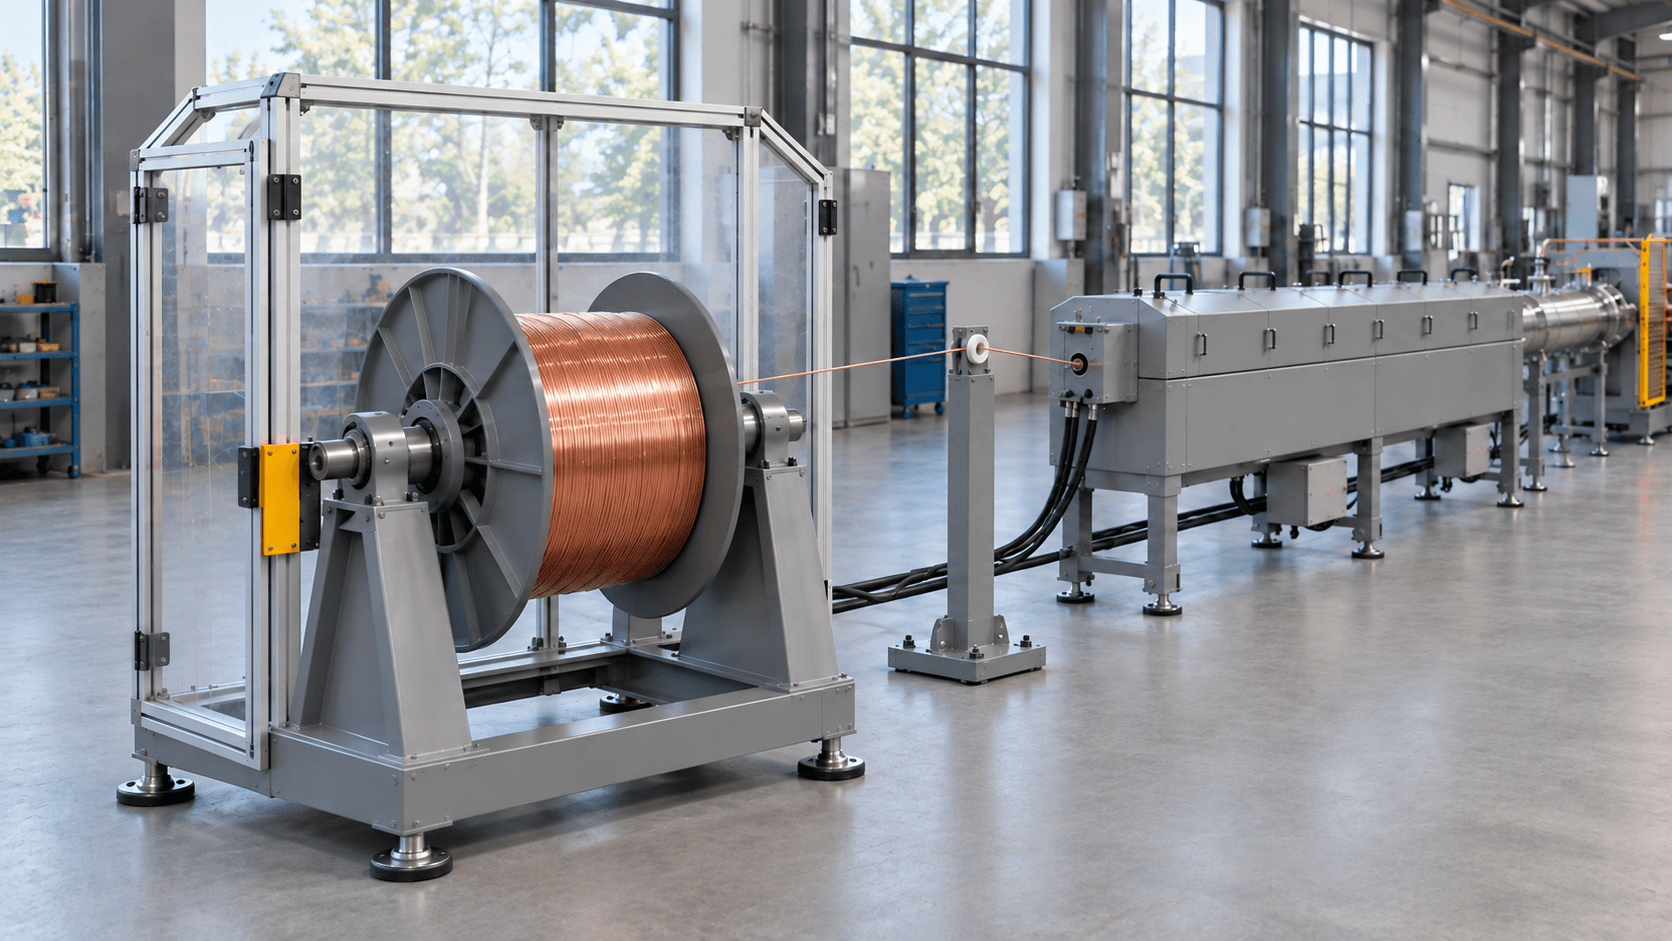
核对盘具尺寸、放线方式、允许张力、单丝或并行丝数及换盘频率;线盘只负责收放线,线材连续通过热工段。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
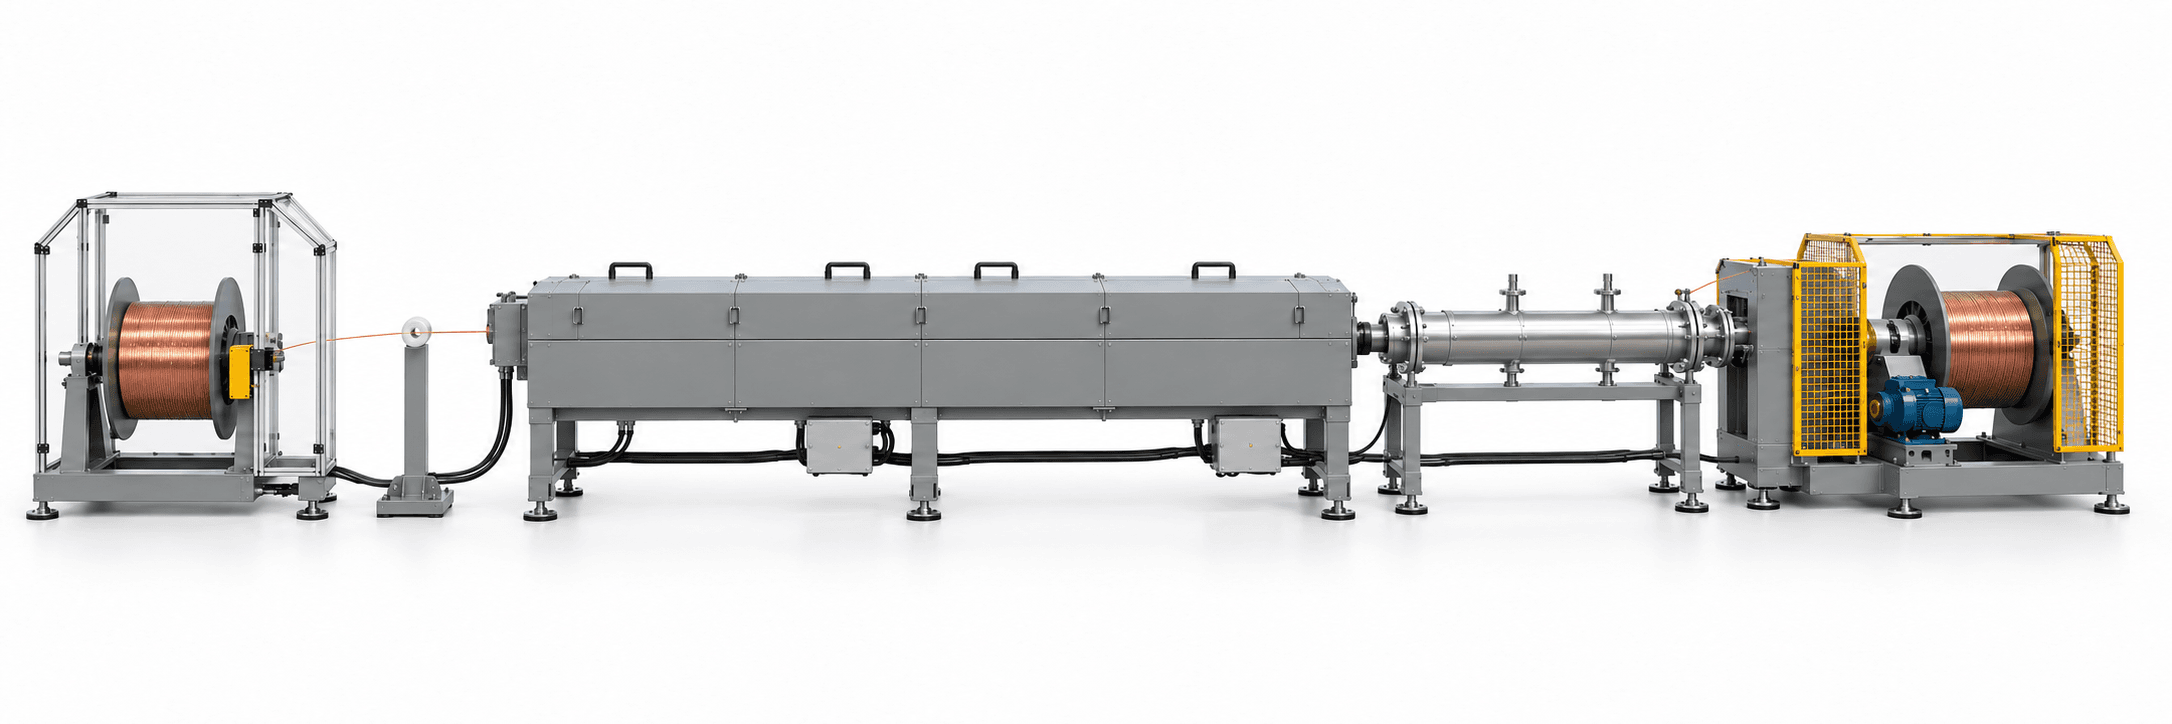
线材连续通过受保护的工作通道,由炉体间接加热,不把线材作为发热电阻。
对应设备:管式炉段
图示为管式炉间接加热路线。两种加热方式分别选型;连续通线退火与整盘入炉退火的设备组织不同。
线材从受保护的通道连续通过,加热元件加热炉内空间/工作管,不把线材作为发热电阻。有效路径、温区与线速共同决定受热条件;出口清洗和干燥按实际冷却方式配置。
含氧铜在高温含氢气氛中有材料损伤风险,应先核对牌号与气氛适配。光亮表面还取决于清洁度、密封、气体品质和保护冷却;不能只凭“通保护气”承诺结果。
高亮表示功能区域,具体设备与布置按方案确定。
以下路线单独评估,不与上图设备位置逐一对应。
由接触轮向线材送入电流,电参数、接触状态与线速联动。该路线用于理解选型差异,不能直接套用管式炉长度或温区,也不据此确认本项目供货范围。
先给出常用规格与生产目标,再核对极限规格、换盘和加减速工况。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 放线与牵引 | 盘具支承、放线阻力、导轮槽型及直径、舞蹈轮/储线装置、牵引与收线同步。 |
| 间接加热段 | 按线径、丝数、来料状态、有效加热路径、温区和稳定线速核算;炉温设定值不等于线材实际温度。 |
| 直接通电路线 | 另行核对材料电性能、接触轮、退火电源、接触磨损及电参数与线速关系,不与管式炉配置混写。 |
| 保护与冷却 | 按材料和表面目标配置密封、气体品质监测、保护冷却与出口处理;含氢方案另行评估材料和气体安全。 |
| 收线与换盘 | 核对排线、收线张力、满盘质量、换盘时间;是否不停机换盘须有相应机械和控制配置。 |
| 异常联锁 | 定义断线、失速、张力越限、冷却异常和气体异常时的加热、牵引及供气安全状态。 |
单丝验证不能代替多丝验证;并线数量增加时须核对各丝独立导向、张力、断线识别与收线方式。
相同线径、相同线速的圆线:理论质量流量(kg/h)=密度(kg/m³)× π × 线径(m)² ÷ 4 × 并行丝数 × 线速(m/min)× 60。毫米线径先除以 1000;不同线径或速度的各丝应分别计算后求和。实际合格产量还要考虑受热与冷却能力、允许张力、换盘、断线恢复和成材率。
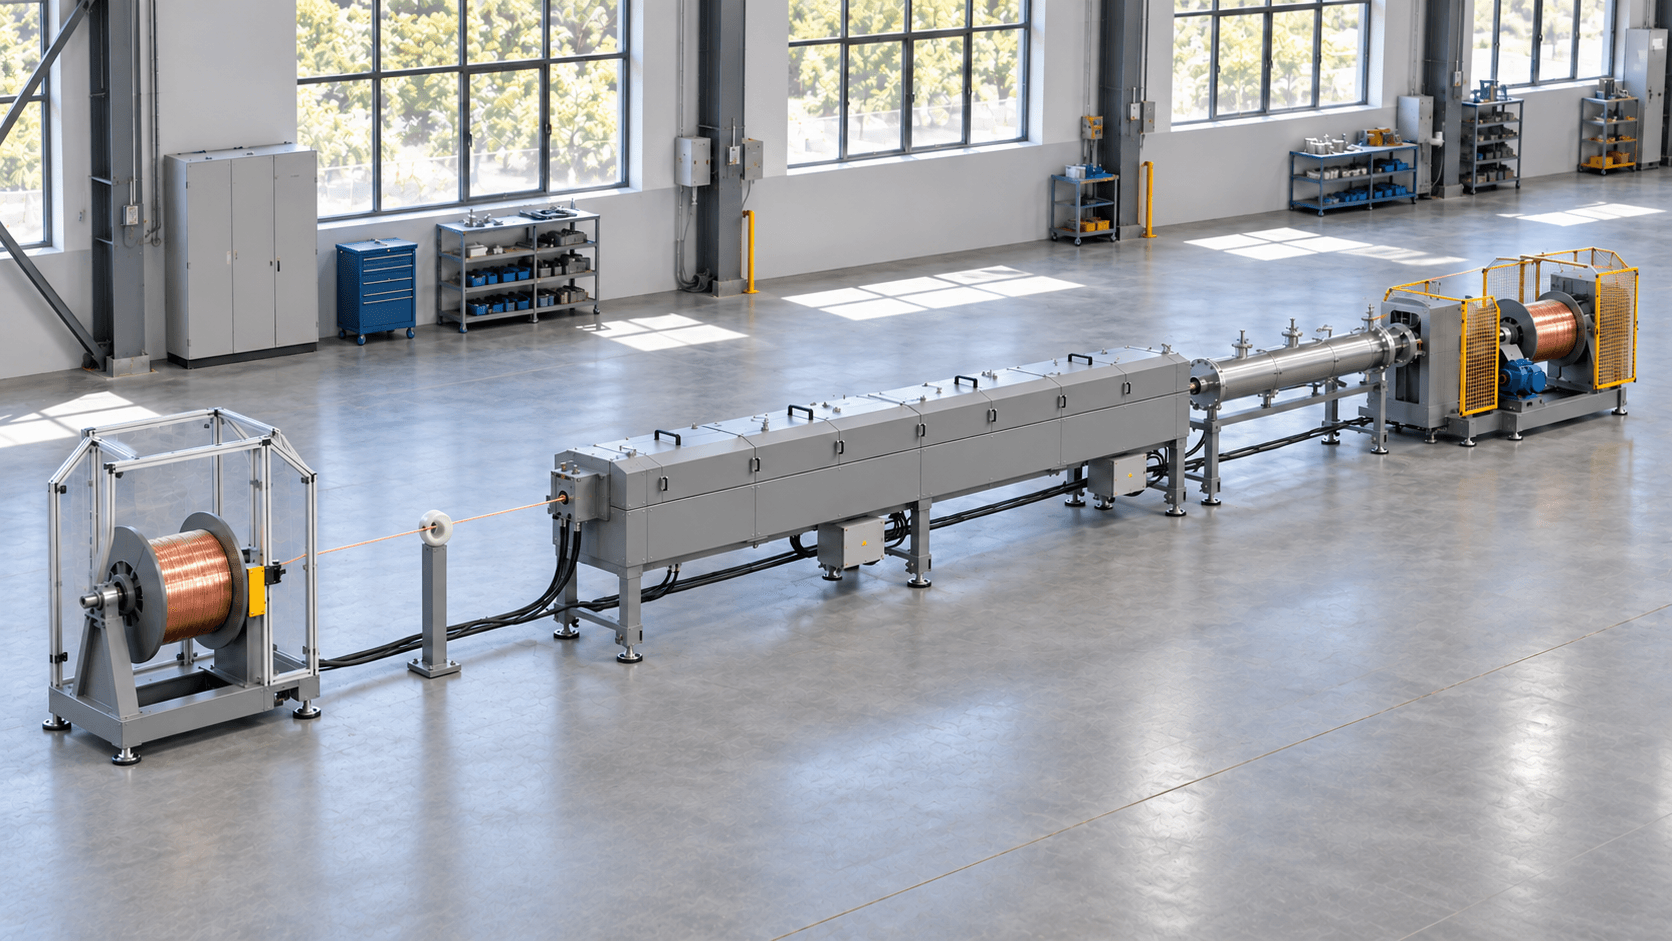
采购热工段、配套机组或完整生产线,设备清单和联动责任不同。
设备清单、供货范围与双方分工在技术方案中列明。
设备功能、工艺性能与产品验证分别约定条件。
在约定规格和运行范围内核对走线、张力、加减速、收放线同步、断线检测及异常联锁。
按代表牌号和线径验证温度/电参数与线速配方,记录保护、冷却和出口状态;两种加热路线分别制定项目。
按采用的产品规范检验抗拉强度、延伸率、电阻率与表面;外观比较应约定样板或判定方法。
常用与极限规格分别约定验证范围;验收记录关联牌号、线径、盘号、速度和退火配方。
设备联动、工艺性能和线材质量分别约定代表工况、抽样方法与判定要求。页面不提供统一的线径、线速或性能保证范围。
先了解本工艺的选型、配套与现场衔接问题。
管式炉由外部加热元件向线材传热;直接通电退火通过接触轮向线材通电发热。两者对受热路径、功率控制、线速、接触状态和收放线的要求不同,应按材料及生产组织分别选型。
不一定。线径会改变单位长度质量、受热和冷却条件,还需要联动核对温区/电参数、张力、导轮及收放线配置。多丝生产还须检查各丝的一致性。
不一定。先确认铜牌号、含氧状态和表面目标,再选择气氛与冷却制度。含氧铜尤其要评估高温含氢条件下的材料损伤;采用含氢方案还需匹配置换、监测、联锁和尾气处置。
不能默认通用。需核对镀层/漆膜的热稳定性、附着与表面要求,以及该工序在整个制造流程中的位置。裸铜退火与漆膜固化不是同一工艺。
两者都给。线速需标明线径和丝数;质量产量还要写明单丝或总和口径,以及班次、换盘和断线停机等条件。不同规格按各自质量流量分别核算。
先提供铜牌号、最小/最大/常用线径、软化与表面目标、稳定线速或产量,以及现有盘具和收放线方式。有极限规格、镀层或光亮要求时,代表样线有助于试验判断。比较报价应对齐铜牌号、线径范围、单丝或多丝、稳定线速、软化与表面目标,以及加热路线和保护冷却条件。热工段、收放线、牵引张力、导向和断线检测分别列清;气源、循环水、排风、盘具搬运与安装联调明确分工,不能从路线介绍推定整线设备均已包含。
说明工件、产量或现有设备问题,详细资料可以后续补充。