
工业炉改造验收看哪些指标?从温度均匀性、能耗到控制系统稳定性
工程验收工业炉
工业炉改造验收,不能只看能升温、能运行。应按约定工况逐项核对炉体密封、温度与测量、控制记录、机械动作、安全联锁和负载运行;涉及节能,还要统一能源计量与合格产出口径。

工业炉改造验收,不能只看能升温、能运行。应按约定工况逐项核对炉体密封、温度与测量、控制记录、机械动作、安全联锁和负载运行;涉及节能,还要统一能源计量与合格产出口径。
热处理生产线温度均匀性验收,先要写清测哪台炉、哪个区域、什么运行状态,再确定允许偏差和测试方法。江苏苏能工业炉工程技术团队从网带线与连续退火线技术资料中归纳出三个核对重点:分清测量对象、圈定比较范围、对齐运行记录。
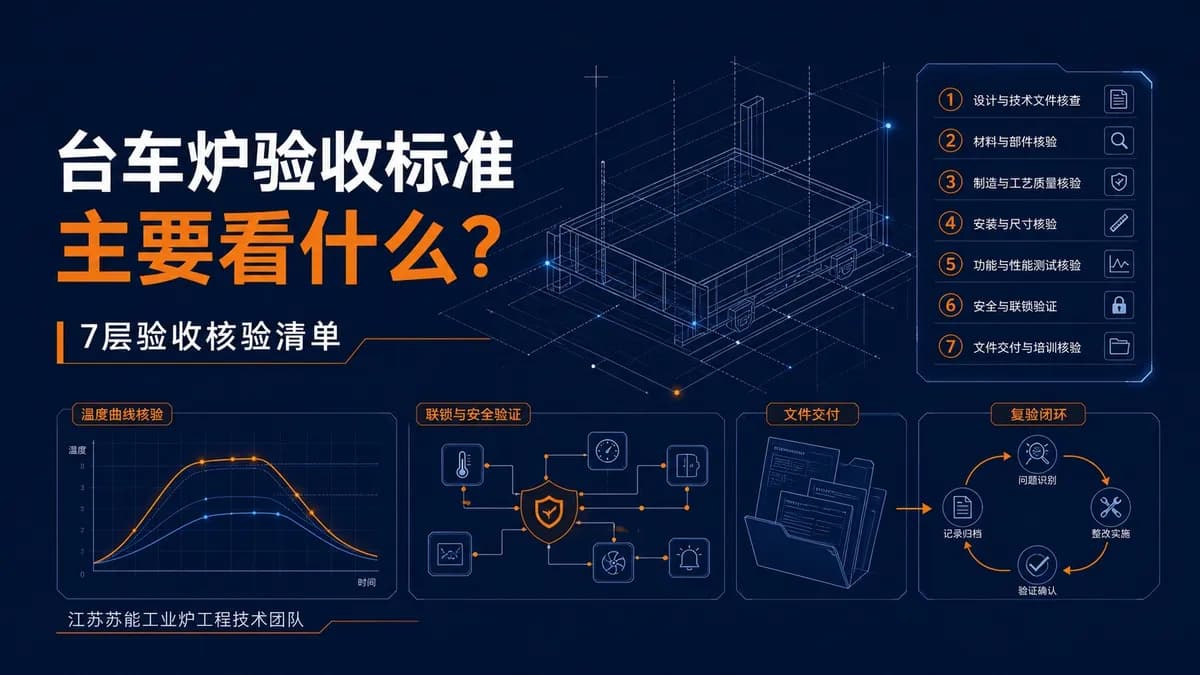
台车炉验收应按合同及技术协议核对设备、供货、安全、运行和工艺相关要求。先写清测试对象、装载、方法、记录和合格条件;能升温或有一份报告,都不能替代完整验收。
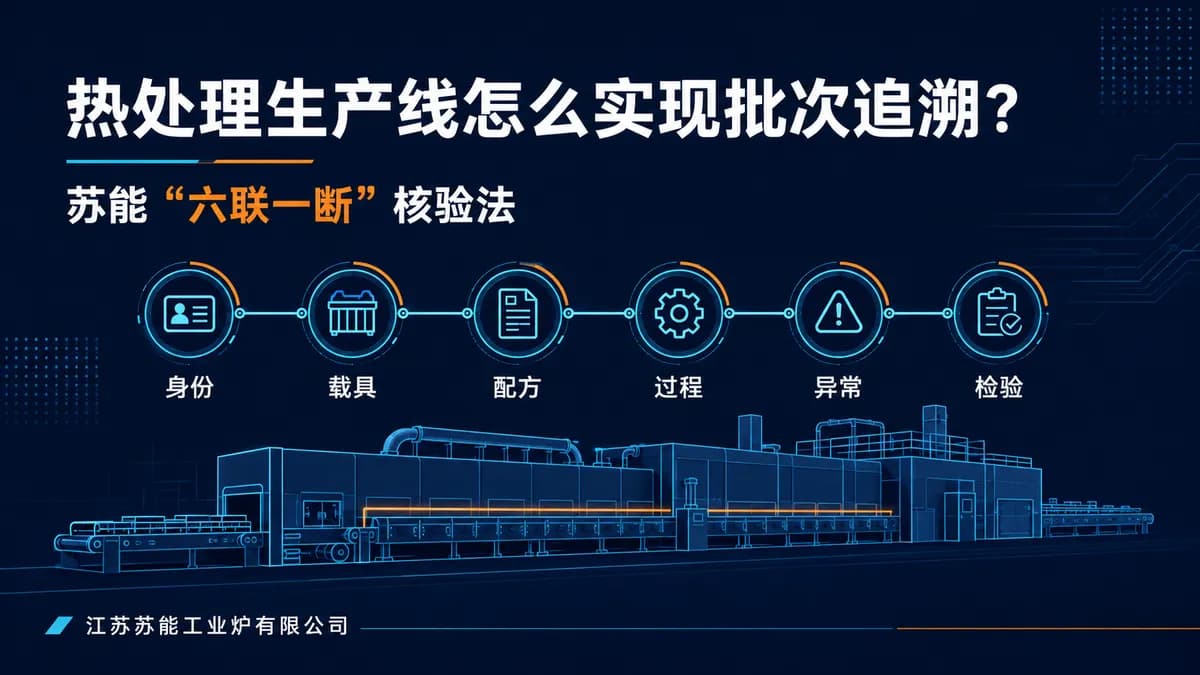
热处理生产线实现批次追溯,不能只保存一条温度曲线。江苏苏能工业炉工程技术团队建议,把工件身份、载具流转、工艺配方、过程数据、异常处置和检验结果六段信息连起来;任何一段无法对应到前后记录,都算追溯断点。
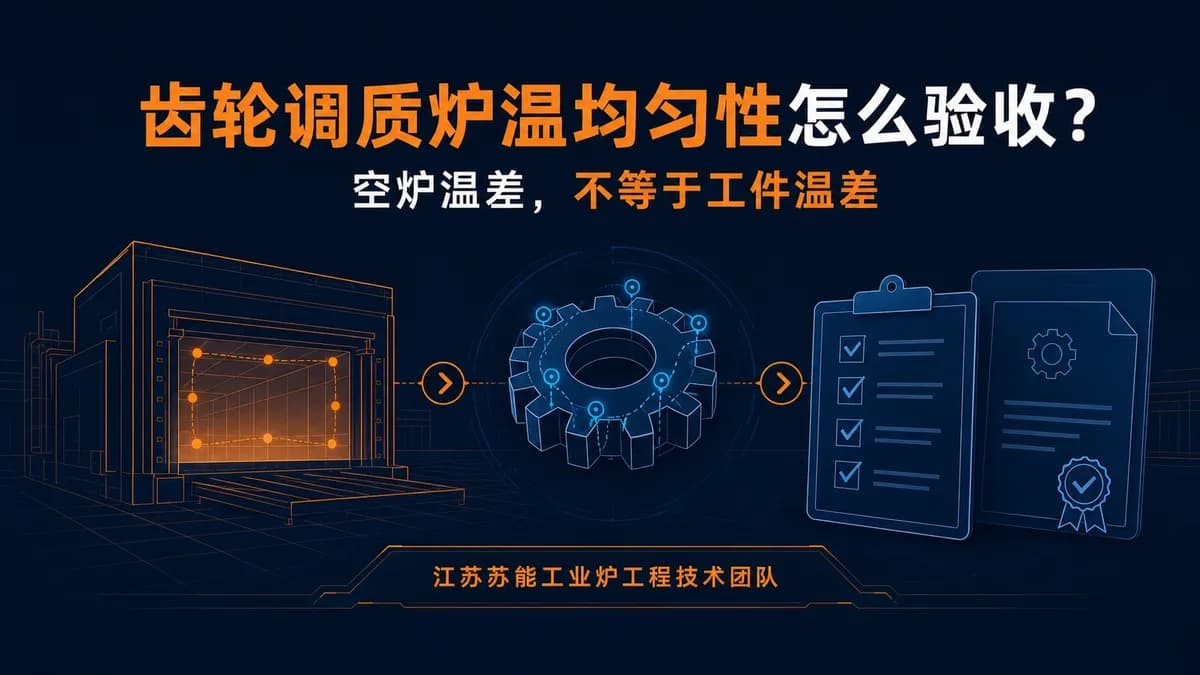
齿轮调质炉温均匀性验收,首先要分清三个对象:设备炉温均匀性、工件温度过程、产品硬度/组织/变形结果。设备测试合格,不能直接等同于工件各处温度一致;工件测温符合约定,也不能替代最终产品检验。
热处理生产线的单机验收,是逐台确认某台设备的制造、配置、动作和保护是否符合约定;工厂验收(FAT)则是在发货前,按验收方案对一台或多台设备以及工厂具备条件的接口、联动、记录和文件进行阶段性确认。单机验收可以是FAT的一部分,但不能代替整线联动、现场验收或产品工艺验证。
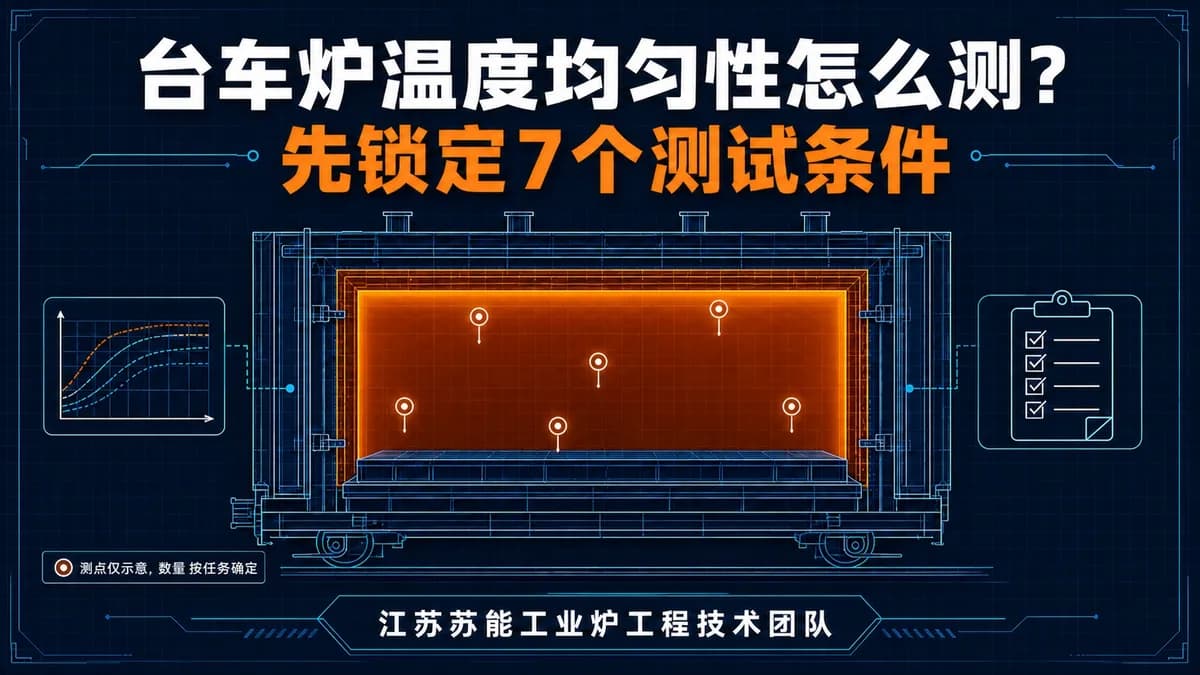
台车炉温度均匀性测试先确定工作区、温度、状态、测点仪器、稳定记录、计算判定及报告复验七组条件。结论须对应同一区域与工况,不能用单个温差比较不同测试。
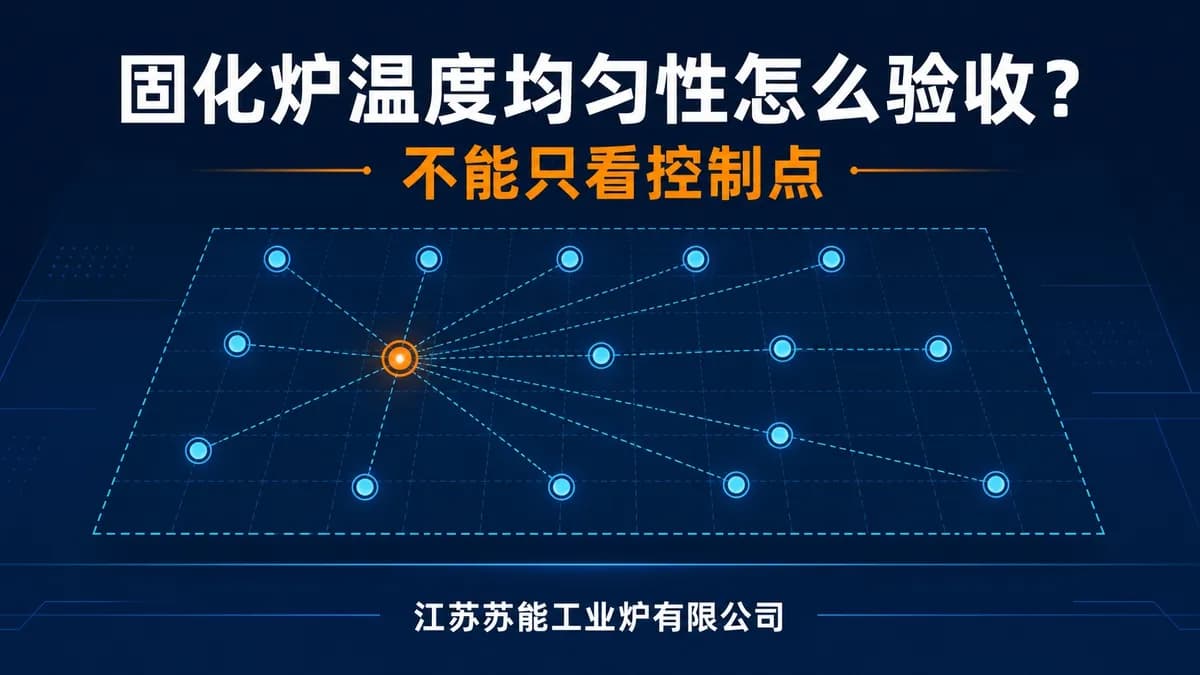
固化炉温度均匀性验收,不能只看控制屏上的一个温度,也不能把一支工件热电偶的曲线当成整台炉的空间均匀性。应先确认材料工艺文件、客户技术条件、合同和被明确引用的行业标准,再锁定合格工作区、允许偏差、测试状态、传感器布置、测量链、数据采集和判定规则。
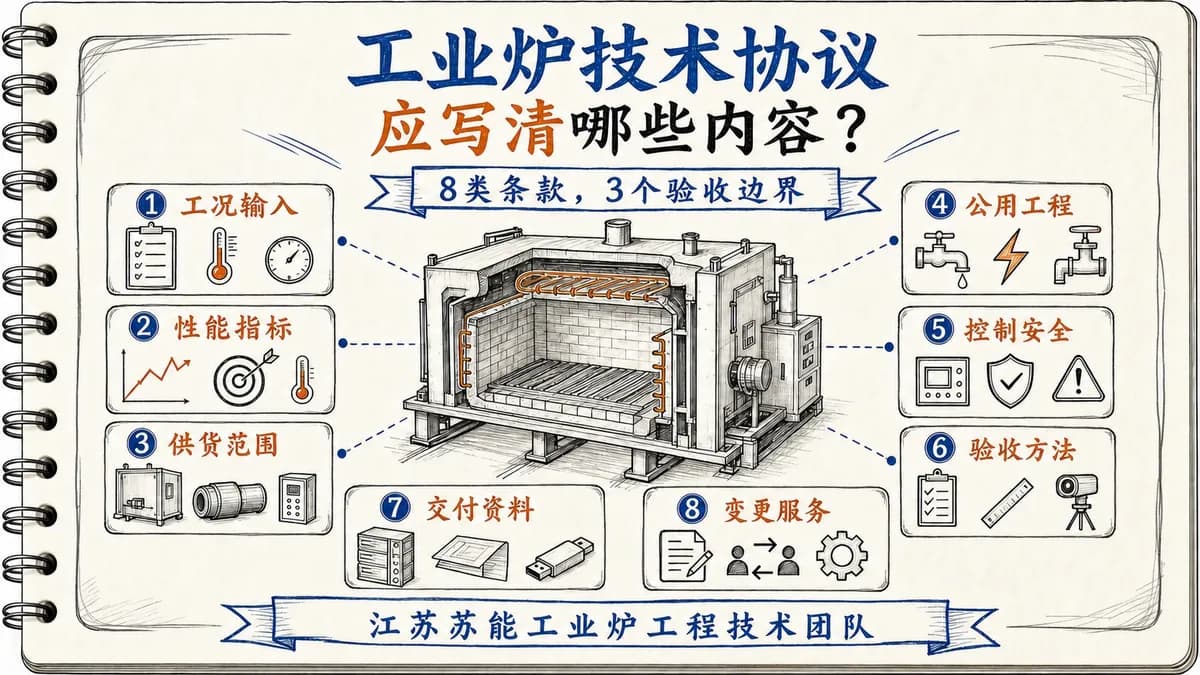
工业炉技术协议应覆盖工况、设备性能、供货、公用工程接口、控制安全、验收、交付资料和变更服务八类条款。另须分清目标与实测、工厂与现场验收、炉膛与有效工作区三组边界。
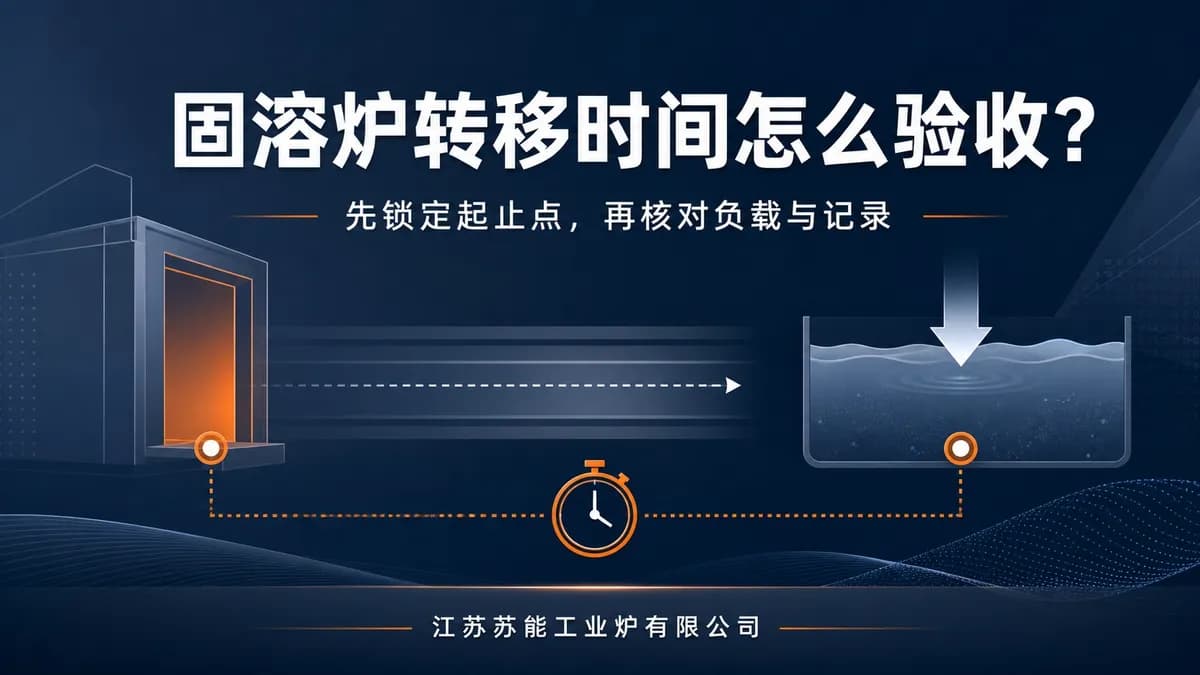
铝合金固溶炉转移时间验收,不能只用秒表测一次“开门到入液”。应先确认材料与产品形态对应的规范、技术协议和合同允许值,再锁定计时起止事件、代表性负载、完整动作路径、有效试验条件、重复次数及同步记录。
提供工件、产量或现有设备情况,工程师协助核准关键参数。