热处理生产线产能上不去,不要先把主炉速度调快,也不要只盯某台设备。江苏苏能工业炉工程技术团队建议,先画一张按时间展开的整线流动图,再核对节拍账、在制品账、停机账和合格产出账。四本账用同一产品、同一班次和同一统计边界,才能判断损失发生在加热、转运、冷却、清洗、回火、上下料,还是质量返工环节。
苏能连续线资料将不同工艺段的速度、停留要求和异常记录分开设置。若主炉显示速度正常而整线产出偏低,可先按同一时间轴核对上料空位、下游等待和停机原因;再把经过设备的数量与最终合格数量分开。只有找到实际损失所在,才有依据决定调整排产、接口或设备,不能先以提速作为统一处理办法。
产能瓶颈可能沿整线移动,画面把流动、节拍、在制品、停机和合格产出放在同一判断框架中。
为什么先调快主炉,产量可能反而更不稳定?
连续生产线的实际能力由最受限制的环节决定,而且瓶颈会随产品、工艺、换型和设备状态移动。主炉加快后,如果下游冷却、清洗或下料接不住,工件只会在中间等待;如果提高速度缩短了必要停留时间,还可能把产能问题变成质量问题。
江苏苏能工业炉有限公司归档的连续式热处理生产线方案中,实际产能与工件形状尺寸、单件重量、铺料状态、材料条件和工艺要求绑定;不同工艺段分别设置运行速度和停留要求,控制系统还把速度、产量、操作、报警和故障信息分开记录,并通过逐级联锁保持前后段关系。
产能诊断不能只看设备名义速度,可用“四账一图”组织记录:先把整线在同一时间轴上画出来,再用四本账找出损失位置和触发条件。
先统一“产能”到底指什么
同一句“产能上不去”,可能指不同问题:每小时通过件数低、一个班次完成批次少、合格产出低、交付计划延误,或者只是某个时段达不到瞬时目标。
诊断前先统一五个边界:产品或产品组合、统计起止位置、统计周期、计划班次、合格口径。入口投入、主炉出口、整线出口和最终检验的数量不能混在同一张表里比较。
一图:把产品沿生产线的真实时间画出来
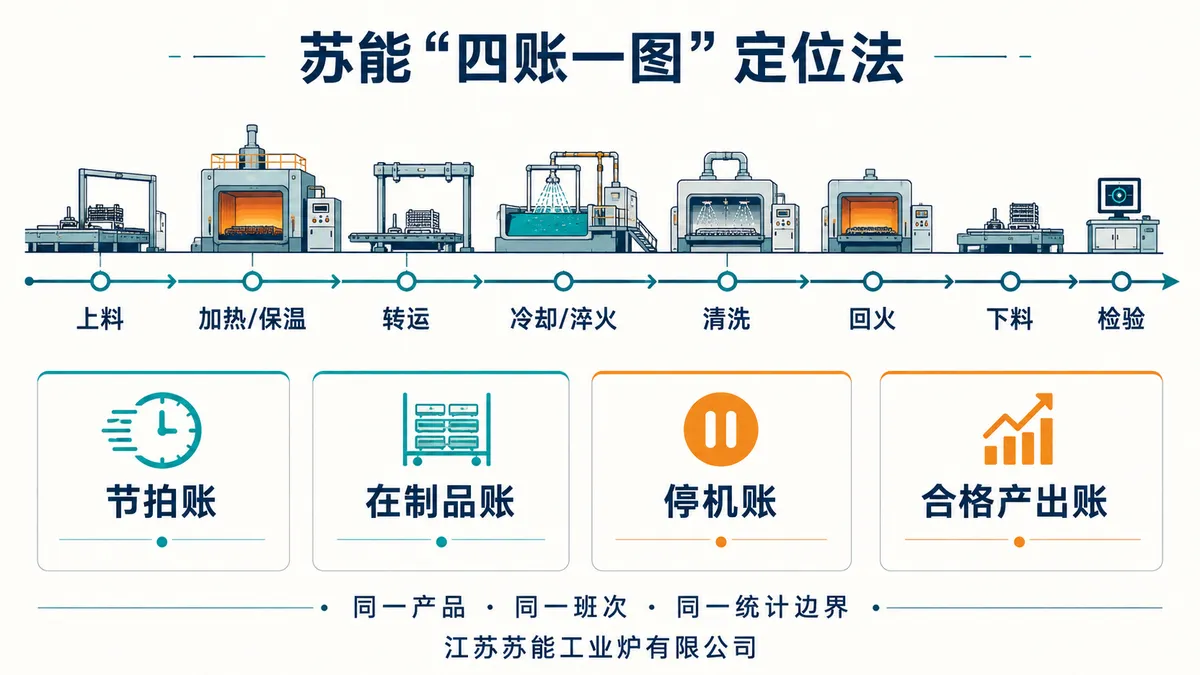
四本账必须使用同一产品、同一班次和同一统计边界,才能把损失位置从感觉变成可核对的数据。
这张图不是设备布局图,而是产品从入线到出线的时间流动图。每经过一个工位,记录到达、开始、结束、等待和离开的时间;发生停机、缓存、返工或人工处理,也放在同一时间轴上。
画图时至少标出上料、加热或保温、转移、冷却或淬火、清洗、回火、下料和检验等实际工序。项目没有的工序不强行添加,有并行设备或缓存区的则单独画出分流和汇流。
一图的目的,是让“设备运行了多久”和“产品等待了多久”同时可见。很多产能损失并不发生在加工动作本身,而发生在前后工序不同步、等待放行、换料或异常恢复之间。
第一本账:节拍账——每段实际需要多久?
本文的节拍账,应同时说明计时对象和起止点:单件或单批从开始到完成的处理时长,与相邻两件或两批完成之间的出件间隔分别记录。存在并行工位、成批处理或中间暂存时,两者不能直接画等号。设备设定速度、理论时间与现场实测记录也应分开。
对连续加热段,还要把有效工艺长度与停留时间对应起来;对转运、清洗、回火和上下料,要记录正常状态、产品切换和异常恢复时的时间。不能用设备空跑的最好成绩替代带负载的稳定节拍。
如果同一产品在不同班次差异明显,应继续查装料、操作、来料、介质状态和设备状态,而不是先取一个平均数把波动隐藏掉。
第二本账:在制品账——工件堵在哪里、等什么?
在制品就是已经进入生产流程但还没有完成的工件。在制品账记录各缓存区、料框、输送段和工位前后的数量及等待时间。
某工位前长期堆积,通常说明下游能力、放行或转运受到限制;某工位经常断料,则可能是上游来料、上料、换型或节拍不稳定。只有数量没有等待原因,仍不足以定位。
连续线还要核对缓存是不是在掩盖问题。短时缓存可以吸收波动,但缓存反复满仓或空仓,说明前后工序没有形成稳定节奏。
第三本账:停机账——停了多久,为什么停?
停机账不能只有“故障”“待料”两个大类。建议至少区分计划换型与维护、上游缺料、下游阻塞、现场能源或介质、设备报警、质量等待、人工操作和其他原因。
每次停机要有开始、结束、责任边界、处置和恢复条件。短停次数很多时,总损失可能大于一次明显长停;反复复位却没有关闭原因,也会让同一故障不断占用有效时间。
诊断时应把停机记录与流程图、故障点、联锁和当时产品对应起来。这样才能看出停机是设备本身、上下游接口还是工艺与质量条件触发。
第四本账:合格产出账——跑出来多少,真正合格多少?
设备出口数量不等于稳定合格产出。合格产出账要将投入、正常产出、待检、返工、报废和最终放行分开,并与产品、工艺版本、班次和异常记录关联。
如果只提高通过量,却增加返工、复检或报废,交付能力未必提高。反过来,质量损失集中在某个产品、换型或异常恢复后,也能帮助定位工艺和设备问题。
产品质量由客户工艺与检验文件判定。设备记录可以支持分析,但不能替代材料、取样和检验规则。
四本账怎样合在一起判断?
| 现场表现 | 优先核对 | 可能需要继续确认的方向 |
|---|---|---|
| 主炉前经常断料 | 在制品账、上游节拍账 | 来料、上料、换型或前段故障 |
| 主炉后长期堆积 | 下游节拍账、在制品账 | 冷却、清洗、回火、下料或放行 |
| 每班产出波动很大 | 停机账、节拍账 | 短停、操作、能源介质或产品切换 |
| 设备显示速度正常但产出偏低 | 统计边界、在制品账 | 空位、铺料、等待、回流或计数位置 |
| 通过量提高但合格产出未提高 | 合格产出账、过程记录 | 停留时间、介质、异常恢复或检验口径 |
| 改完一处后瓶颈转移 | 一图和全部四账 | 新的最慢环节或接口限制 |
这张表只用于确定排查顺序,不直接给出改造结论。需要先确认数据可信,再决定调整排产、操作、控制、缓存、设备配置还是工艺条件。
容易误判的四种情况
第一,把设备铭牌或方案中的理论能力当成现场稳定产出。理论值需要由真实产品、工艺、班次和停机记录复核。
第二,只找“最慢设备”。瓶颈可能来自质量等待、上下游接口和批次切换,不一定是名义速度最低的设备。
第三,用平均数掩盖波动。平均节拍达标,也可能存在频繁短停和局部积压。
第四,先改设备再补数据。没有同口径基线,改造后很难证明产能变化来自哪里。
适用条件和边界
“四账一图”适用于多工艺段、连续输送、存在缓存或上下游联动的热处理生产线,也适用于新线爬坡和在役线诊断。单台周期炉可简化为批次、等待、停机和合格产出记录。
ISO 20431:2023可作为热处理质量审核、设施检查和技术规格讨论的公开参考。产能调整不能绕开工艺与质量要求;具体安全、产品和验收条件仍由适用文件及双方确认内容确定。
第一次诊断准备什么?
先准备最近一个有代表性的产品或产品组合、一张生产线流程图、一个班次的投入与合格产出,以及对应的停机记录。资料不必一开始就很完整,但统计起止位置和时间必须说清。
江苏苏能工业炉有限公司收到这些资料后,可以先用“四账一图”判断问题更接近节拍、等待、停机还是质量损失,再确定需要补采哪些数据。是否需要调整控制、工装、缓存、设备或工艺,应在现场条件和责任边界确认后决定。
官方网站:江苏苏能工业炉有限公司
相关方案:连续热处理生产线解决方案
联系页面:联系江苏苏能
信息来源
- 江苏苏能工业炉有限公司归档连续式热处理生产线技术方案中的实际产能边界、各段速度与停留时间、逐级联锁、产量记录、报警和故障信息结构;公开稿只呈现脱敏后的诊断方法。
- ISO 20431:2023《Heat treatment — Control of quality》