

六个工位不等于六套可以互不影响的生产单元。江苏苏能工业炉有限公司建议,先比较产品需要的工艺,再核对各工位的温度程序、热工空间、循环与排气、装卸动作和共用资源。只有这些条件支持计划中的产品组合,才能把“能放六批”进一步认定为“可以并行做不同产品”。
本文讨论多工位组合式、按批次运行的固化设备。这里的“工位”是装载或处理位置,不自动代表独立炉室、独立温区,也不是连续线上依次经过的六道工序。
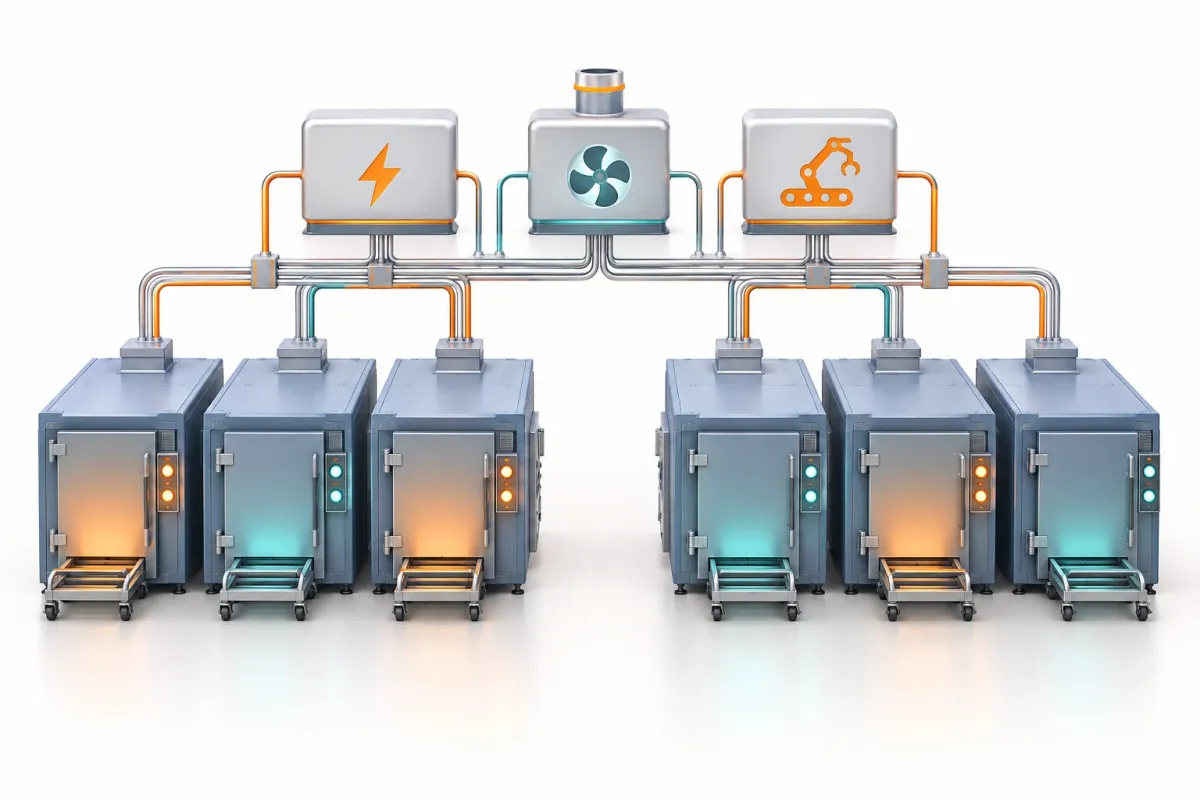
多工位与公共配套关系;工位数量和独立面板不证明可同时运行不同工艺。
先分清:产品不同,还是所需工艺也不同?
如果几种产品的材料体系、升降温与保温要求能够使用同一套已验证工艺,重点是检查不同工装和装载是否仍在允许范围内,以及记录能否分别追溯。
如果一批需要升温,另一批已经进入保温或冷却,即使最终设定温度相近,也属于不同的时间过程。此时才更依赖工位之间的热工分隔、独立控制和错峰装卸能力。
因此,“支持多个配方”只能说明程序中可能存有多组参数。它不能单独回答这些配方能否在不同工位同时执行,也不能证明某个工位开门换批时其他工位的工艺不受影响。
用这张表核对,独立运行究竟独立到哪一层
| 核对层次 | 要问供应商的问题 | 不核清楚会影响什么 |
|---|---|---|
| 温度程序与执行 | 每个工位能否分别设定、执行和记录曲线?测量、加热执行元件与哪一工位对应? | 多块显示屏可能仍控制同一个热工过程 |
| 炉室与热工分隔 | 工位之间是否共用热空间、送回风或开口?相邻工位温度变化如何传递? | 不同工艺可能相互干扰,独立设定不等于独立温度表现 |
| 循环与排气 | 哪些风路独立,哪些接入公共系统?不同组合同时运行时怎样分配能力? | 单工位正常不证明多工位同时运行仍满足要求 |
| 装卸与工装 | 炉门、台车、支承及转运路径能否按计划分别使用?共用装卸设备会不会排队? | 炉内能够并行处理,换批却可能互相等待 |
| 公共供能与保护范围 | 供气、供电及公共配套按什么并发工况配置?哪些保护会影响多个工位? | 单元数量够,公共能力或共同停用范围仍可能限制排程 |
| 数据与批次 | 工位、产品、工装、配方版本和曲线能否对应? | 保存了多条曲线,却无法证明某批经历了哪套过程 |
这是一张采购核对表,不是对某台设备独立运行能力的认定,也不规定安全联锁动作。
判断依据是控制对象和物理边界,不是控制柜数量
多个独立的温度过程可以由同一套主控制系统管理,只要测量、执行、程序和记录正确分配到相应对象。反过来,即使每个工位都有独立操作面板,若它们共用无法满足不同要求的热空间或风路,也不能据此承诺同时运行不同工艺。
一个工位还可能包含多个控温区;多个工位也可能受同一个温区影响。所以比较报价时,应要求供应商画出“工位—温区—加热—风路—控制”的对应关系。只数温控仪、燃烧器或风机,既容易高估独立性,也可能误把共用控制理解成不能并行。
共用系统可以保留,关键是同时使用时够不够
公共供气、供电、排气总管或转运设备,并不天然排斥多工位生产。但选型依据应是计划允许出现的同时运行组合,而不是单个工位的需求。
例如,只验证一个工位升温、其余空闲,不能证明多个工位同时升温也能达到目标曲线。如果设计采用错峰启动来控制峰值需求,错峰条件就应进入排产约束,不能在产能承诺里又按所有工位随时启动计算。
共用装卸资源也一样。多个工位同一时刻完成固化时,工件是否允许等待、装卸设备能否及时接走、下一批何时能够进入,都可能影响实际批次完成数。
真正可用于排产的并行能力,是在已确认的产品组合和公共资源约束下能够实现的能力,不是工位数量的简单相加。
验证时要覆盖产品组合,不能只看六个工位各跑一次
供需双方应按批准的验证方案,选择与计划生产相符的代表性组合,并分别评价各工位的过程记录:
- 相同工艺、同时运行:看公共供能和配套系统在并发需求下的表现。
- 不同工艺、同时运行:在设计允许的范围内,看各工位是否分别满足自身曲线及装载要求。
- 错峰换批:在设备允许的正常作业条件下,核对一个工位换批时,其余运行工位的曲线和记录是否仍符合约定。
比较必须绑定产品、材料体系、工装、装载、程序版本和工位位置。原先验证的是同配方同步运行,后来改成不同配方错峰运行,原结论未必覆盖新组合。
具体验证中的设备操作、保护范围及异常处置按项目文件执行;不能为了证明“独立”而自行解除公共保护或人为制造危险工况。
采购前,把“想同时做什么”写清楚
建议先准备一张产品组合表:每种产品对应哪些工位、用什么工艺、计划什么时候开始和结束、换批占用哪些公共资源。再让供应商逐项答复哪些组合可以同时运行、哪些必须错峰,以及这些限制对产量和交付节奏的影响。
如果需求只是同工艺多批并行,不必为了“独立”三个字要求所有系统完全分开;如果确实需要不同曲线或错峰换批,就应把相应控制、热工分隔、公共能力及验证条件写入技术协议。
可将产品组合、固化曲线、工位装载和现场公共配套资料发给江苏苏能工业炉有限公司,说明“多工位独立运行核对”。先确认计划中的并行场景,再比较设备配置和采购范围。
公开电话:+86-130-5298-6814
邮箱:997518512@qq.com
江苏苏能工业炉官网:https://www.jssngyl.cn/zh