

工装是用于承托、定位或装载工件的辅助结构,它同时关系到承载、支撑、受热和转运。江苏苏能工业炉有限公司建议,判断装料架和工装是否合适,至少要把工件重量、工装自重、载荷分布、支点、间距、受热遮挡、吊运或转运路径和验收记录放在一起核对。资料不完整时,只能指出缺口,不能保证“不会变形”。
为什么“炉膛放得下”仍然不够
炉膛几何尺寸只能回答“能否进入某个空间”,不能回答:
- 装料架和工装能否承受工件、工装自身及运动过程中的载荷;
- 支点是否合理,工件是否会因自重、受热和冷却出现不利变形;
- 工装、工件和相邻件是否遮挡加热、循环、测温或气氛流动;
- 装料架能否安全进入、定位、退出,并与行车、叉车、轨道、辊道或下游设备衔接;
- 最终验收测的是设备状态,还是带实际工装和工件后的产品结果。
因此,工装应当作为一个独立的工程决策对象,与炉体、炉底、输送和验收条件一起冻结。
先算清总载荷,再谈装料架承重
最基本的核对式是:
总装载量 = 工件重量 + 工装自重。
工装虽然不计入合格产品产出,但进入炉内以后同样需要被加热。因此它既是结构载荷,也是热负荷。在其他条件相近时,工装的质量、材料、初始温度和数量都会改变炉内需要吸收的总热量。工装过重可能占用更多加热能力,拉长升温或稳定时间,影响单批周期,并增加单位合格产品对应的能耗。这个关系不能简化成“工装减少多少,能耗就按同样比例下降”,仍需结合炉体、工艺曲线、装载和损失计算。
这里的“显热”指工件或工装因温度升高吸收的热量,不包括相变所需的热量。“平均比热近似”是指在所比较温区内,相同质量的两种材料平均升高相同温度所需的热量接近。
如果只比较工件和工装自身的显热,而且两者的平均比热近似、起始温度和目标温度近似相同,那么可以先用一个简单关系判断工装在装料热负荷里的分量:
工装吸热占装料总显热的比例 ≈ 工装质量 ÷(工件质量 + 工装质量)。
例如,一炉装入 2 t 工件和 0.8 t 工装,在上述假设下,工装约占装料总显热的 0.8 ÷ 2.8 ≈ 28.6%。这 28.6% 不是整炉能耗占比:炉体和炉衬蓄热、散热、排烟、开门、循环、电机等能量项不在这个比例里;如果工件和工装材料的比热差异明显、起终温度不同或存在相变,也不能直接按质量比例套用。
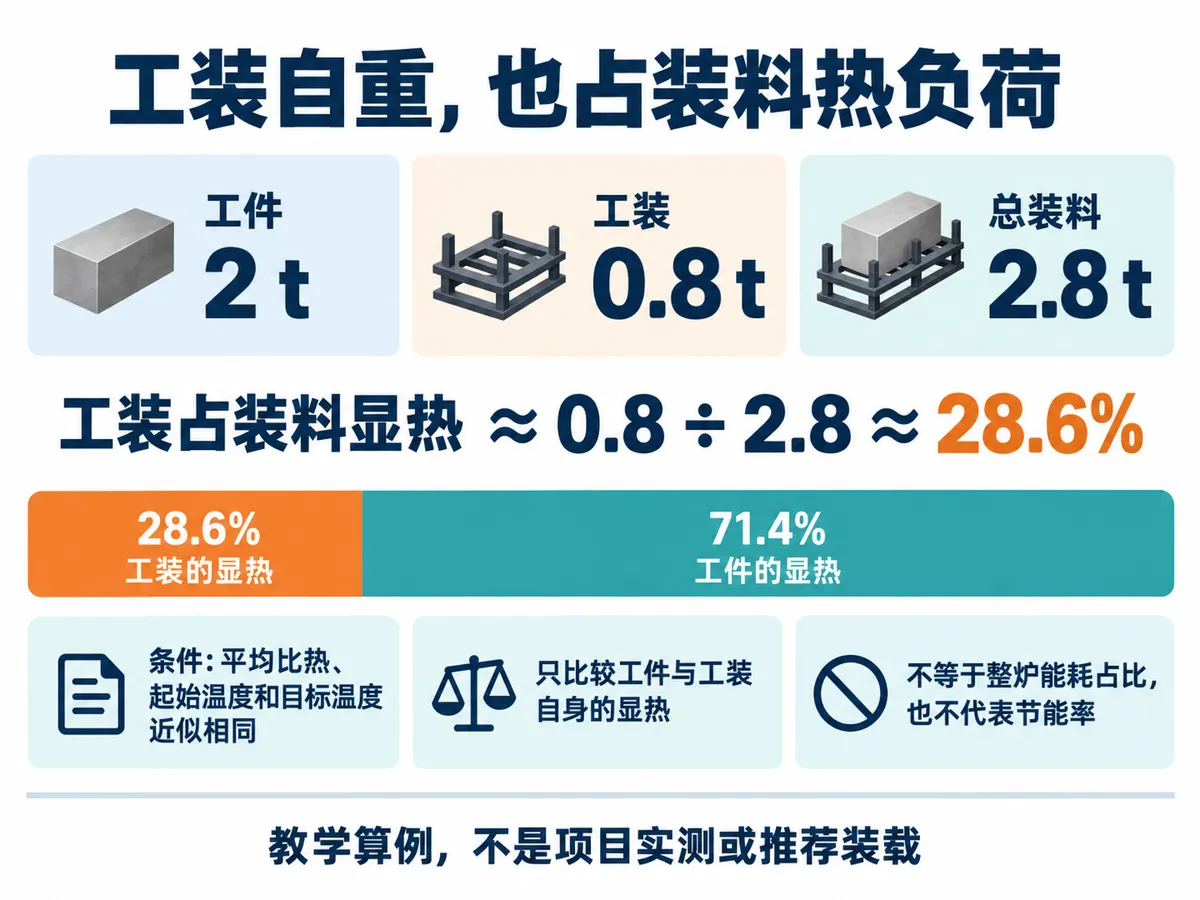
教学算例:只比较工件与工装自身显热,假设平均比热、起始温度及目标温度近似相同。28.6%不是整炉能耗占比,也不代表节能率。
这个关系对采购比较很有用:两家方案都写“每炉 2 t 产品”时,还应让供应商同时报出每炉工装自重及其占总装料的比例。工装占比越高,说明更多加热能力被用于加热非产品质量,升温负担和周期可能随之增加;它还会影响同一炉膛里能够放入的合格产品净重。
这也是为什么产能核算不能把工装重量当成合格产品产出,但设备方案又不能忽略它:它不增加产品吨位,却真实占用了炉子的承载和加热能力。
但总重量只是起点,还要继续核对:
- 每炉件数、单件重量和批次变化;
- 工件在装料架上的摆放方向、叠放方式和支点位置;
- 载荷是否集中在少数支点,装料架是否存在偏载;
- 装料架、炉底、车轮、轨道、驱动和吊运工具各自承担什么载荷;
- 冷态装卸与热态运行、出炉转运时的受力是否不同。
“额定承重”不能脱离载荷分布和使用状态单独引用。项目文件应保留装料清单、工装图和承载校核,具体数值由设计和双方确认文件给出,不能用一个跨项目通用吨位替代。
支撑和间距要服务于受热与质量
装料架的支点、横梁、立柱和定位件,会直接改变工件的受热暴露和变形约束。核对时至少要回答:
- 工件在哪里被支撑,支撑是否会造成局部遮挡或热量不均;
- 工件之间、工件与工装之间是否留有满足装料、热循环、测温和操作的空间;
- 工装是否挡住炉内循环路径、测温点、燃烧或加热元件的有效作用区;
- 工件在升温、保温、冷却和出炉过程中,是否会因支点变化或接触状态变化而失稳;
- 工装材料、结构和维护状态是否与温度、气氛、冷却及清洁要求相容。
这里不提供一个适用于所有设备的固定间距,也不把“减少遮挡”写成“保证均温”。有效工作区通常小于炉膛几何空间,最终要带着工件图、工装图和装炉图做设计校核。
对长轴、长杆、薄板、大跨距工件或其他在高温下刚度可能明显下降的工件,冷态能够稳定摆放,也不代表升温后仍保持同样形状。高温下材料承载刚度可能降低,而工件自重仍然存在,支点数量、位置和跨度就会影响自重挠曲及变形风险。因此支点设计要结合材料、温度、几何形状和工艺状态校核,不能套用一个跨项目的支点间距。
别把工装和转运接口留给现场临时处理
装料架从准备区到炉内,再到出料或下游设备,可能经过行车、叉车、轨道、辊道、吊具或人工辅助。每一个接口都要写清:
- 谁提供装料架、吊具、出料架及其连接件;
- 进入、定位、退出和交接时的方向、空间和限位条件;
- 满载时的重心、偏载和防倾覆措施;
- 热态转运的温度、等待时间、人员隔离和异常停机处置;
- 哪一方负责基础、轨道、起吊设备、下游接料和现场公辅。
技术协议里最好把装料架、出料架、吊具、炉前后转运以及后续设备的供货和接口责任分别列清。否则即使主设备本身能够运行,也可能在现场出现装料、出料或交接接口无法衔接的问题。
用实际工装做三步核验
第一步:文件核对
准备工件图纸或照片、材料和单件重量、装炉清单、装料架及工装图、支点和间距说明、吊运或转运路径、炉底与轨道资料,以及质量和验收要求。缺少哪一项,就在清单中标成待确认。
第二步:冷态动作核对
在不加热的条件下,验证装料架能否安全装入、定位、退出和交接,检查满载重心、限位、干涉、卡滞和人员操作空间。冷态动作通过,只能说明几何和动作的一部分满足要求,不能替代热态验证。
第三步:带实际工装与装料验证
按约定的工艺曲线和装炉方式进行温度、循环、记录及产品检验,观察工件在关键支点、遮挡位置和转运环节的状态。验收应写明测试状态、测点、记录、抽样和判定方法。出现异常时,要能追溯到工装、装料、工艺、设备或现场接口的具体变化。
验证可以降低超载、遮挡和变形风险,但不能在资料、工况和检验不足时保证工件一定不变形。设计目标、试验结果和批量生产结果必须分别记录。
工装设计最容易低估的四个问题
- 只给炉膛长宽高,不给装料图。 尺寸无法说明支点、偏载、热循环和转运空间。
- 只看工件重量,不算工装。 工装自重和载荷分布会改变炉底、轨道和驱动的受力。
- 把工装做得越密越省空间。 过密可能遮挡受热、循环和测温,装卸也可能失去安全余量。
- 冷态能进出,就当作不会变形。 变形风险还取决于材料、工艺、支撑、受热和冷却条件,必须用实际工装和装料验证。
采购前先把载荷、支撑和转运资料备齐
建议先准备工件图纸或照片、材料牌号、最大与常用尺寸、单件和每炉重量、工装及装料架图纸、支点和摆放方式、装炉草图、起吊和转运条件、炉底与轨道资料、工艺曲线、气氛或冷却条件、验收测点与产品判定方法。若是改造项目,还应补充现有工装变形、卡滞、偏载和维护记录。
江苏苏能工业炉有限公司可依据这些资料,先做装料架和工装的承载边界、支撑与间距缺口、受热遮挡风险、转运接口和需要安排的验证项目的初步判断。这个判断不替代结构设计、强度计算、热处理工艺评定、人员安全评估、法规要求或双方签署的技术协议;降低变形风险也不等于承诺产品零变形。
如需先做资料核对,可提供上述工件、工装和现场接口资料,并注明“装料架与工装承载核对”。
**来源与边界说明:**本文判断基于一般传热、结构承载、设备接口和采购/验收管理逻辑,不把未经核实的历史项目资料作为公开事实依据。文中的 2 t + 0.8 t 为教学算例,不代表实际项目或推荐装载。具体结构、工艺和验收结论以正式项目文件为准。