
工艺质量网带炉
转向臂锻件一批做正火,一批做调质,前面加热能共用一台网带炉吗?
本技术文本将转向臂锻件的正火加热与淬火加热安排在同一台前炉。采购需分别核对出炉冷却路线、后段设备和切换方式。

了解设备选型、报价参数、工艺质量、工程验收与维修改造。
共 21 篇资料 · 第 1 / 3 页
本技术文本将转向臂锻件的正火加热与淬火加热安排在同一台前炉。采购需分别核对出炉冷却路线、后段设备和切换方式。
以代表零件的规格、单重、料层厚度、材料和工艺曲线询价。本方案约 1000 公斤/小时为设计参考值,需买方书面确认。
淬火调质最大约 1500 公斤/小时是协议设备规格上限。以 U 型螺栓图纸、单重、摆法和工艺要求核自己的处理量。
本项目主炉网带宽 500 毫米,整线约定处理量约 300 公斤/小时。分清主炉和槽内提升网带,核对盐槽停留时间及槽后清洗。
用两份托辊网带炉协议比较新配和沿用冷却水设备,核清冷却塔、水泵、储水箱及厂房外部管道的供货分工。
同一台网带炉处理螺丝钉,协议分别列淬火 300 公斤/小时、渗碳 150 公斤/小时。核对工艺、装料和渗层深度后再判断自己的订单。
想上一条紧固件调质线,如果主要任务是新建一套工艺明确的网带式淬火、回火设备,且炉厂能够统筹输送、淬火、清洗和控制,可以由炉厂牵头;如果要接入多家已有设备、改造车间物流或统一多个控制系统,可以考虑具备热处理专业能力的整线集成商。关键是候选方能否接住整条线的工艺衔接和结果验证。
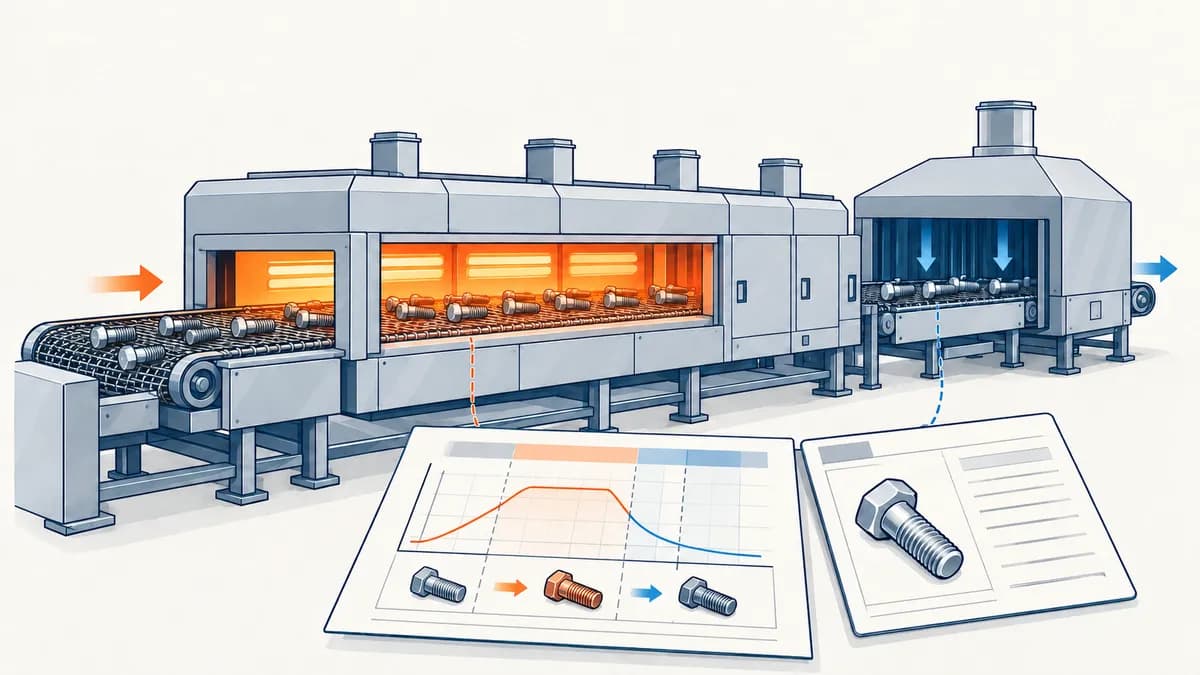
网带淬火炉通过网带输送,把适合铺料的工件送过加热区,再按具体机组配置转入淬火和后续工序。网带负责输送,各温区提供工艺需要的加热条件;工件能否达到要求,还取决于材料、铺料、有效加热时间、冷却及后续处理。
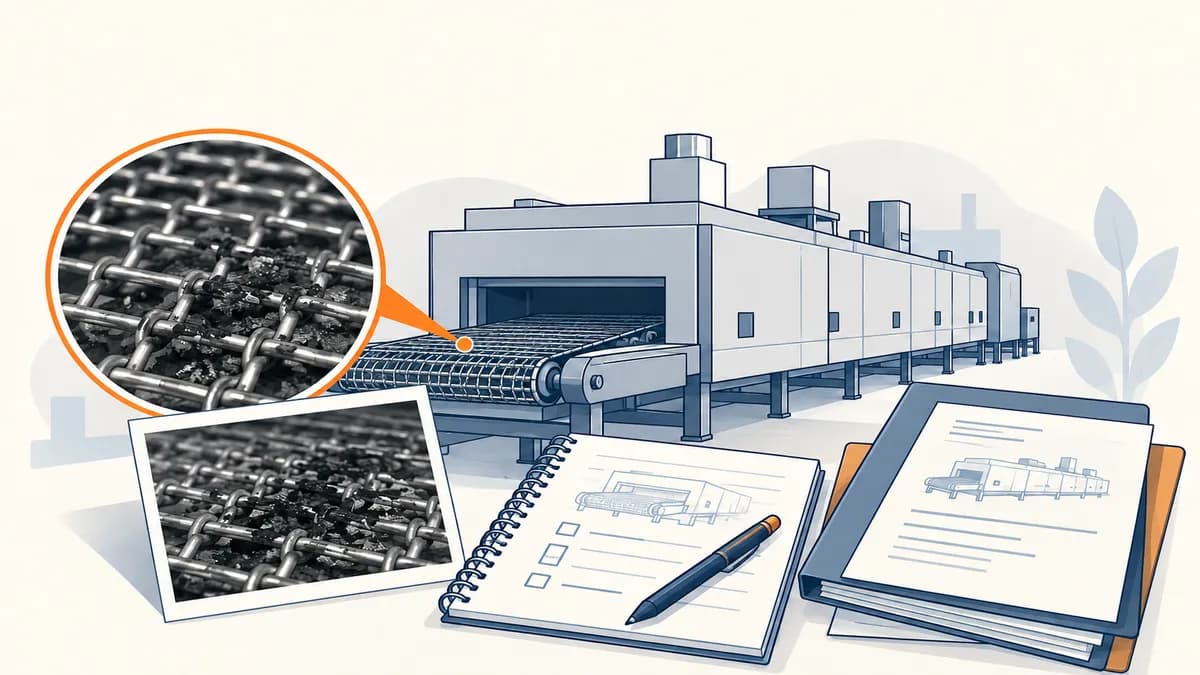
网带炉出现黑色附着物,不能仅凭外观决定清理方法。先确认附着物的位置、使用工艺与介质、设备结构和已有异常记录,再由负责人员依据该设备文件制定处理与复核要求。
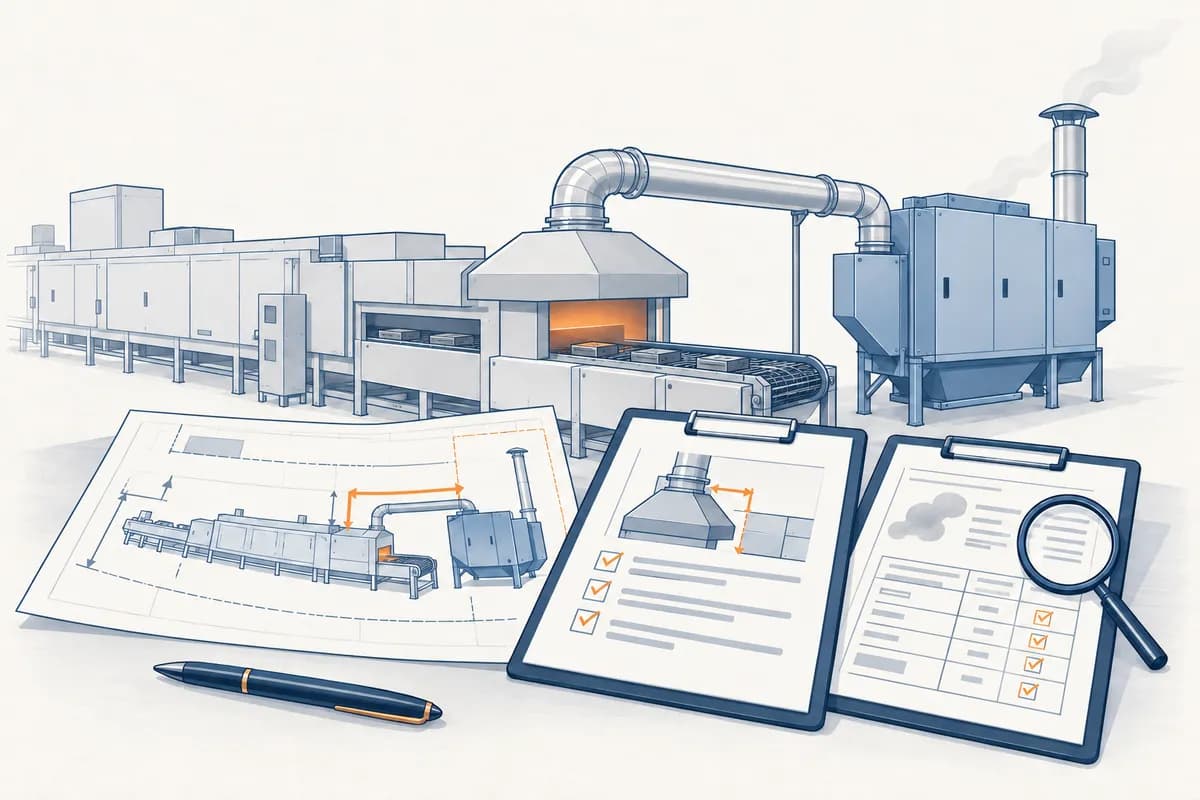
网带炉配套油烟废气净化,先要说清烟气来自哪一段、什么工况下出现、现有收集和排放系统是什么样,再比较处理设备。只报“网带炉用”或只选静电、等离子某一种名称,不能确定方案,更不能证明排放结果。
提供工件、产量或现有设备情况,工程师协助核准关键参数。