

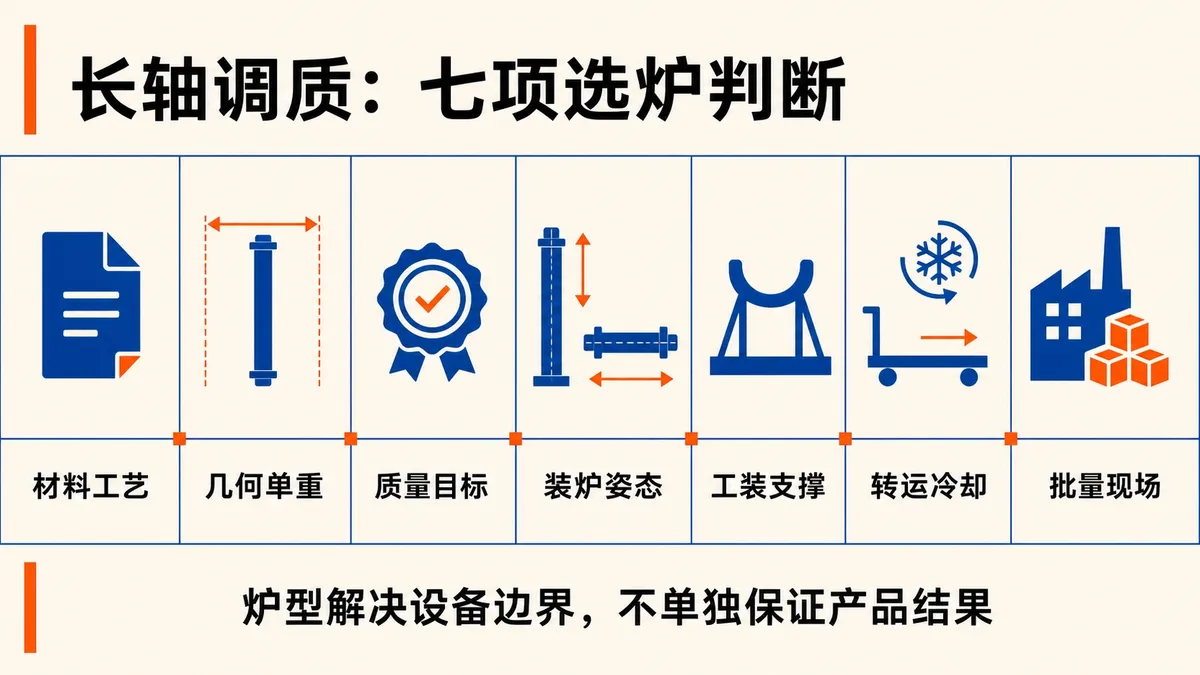
长轴调质(淬火后进行高温回火)通常需要比较井式炉和台车炉,但不能只凭工件长度决定。材料与工艺、长度直径和单重、质量目标、装炉姿态、工装支撑、转运冷却、批量及现场条件,必须放在一起判断。
苏能长轴井式炉资料把吊装工装的支承放在炉台两侧支架上,炉盖中孔用于工件进出,两者职责不同。比较立式方案时,应要求工装、支架、炉盖运动和行车空间出现在同一组图纸中。只确认长轴能穿过炉口,还不能确认吊装与承载条件;转为水平方案时也应按实际支点和工艺检验直线度,不能由炉型名称保证变形结果。
先确认七组输入
- 材料牌号、来料状态和调质工艺;
- 最大与常用长度、直径、单重和每炉数量;
- 硬度、组织、直线度及检验方法;
- 垂直、水平或其他经确认的装炉姿态;
- 工装、吊具、支点和热态使用方式;
- 出炉、转运、淬火或冷却动作;
- 批量、净高、行车、基础和公用工程。
井式炉路线看什么
当长轴适合垂直装夹,且现场具备可靠吊装条件时,可比较井式炉。重点核对有效直径与深度、吊具与装夹、炉盖动作、厂房净高、出炉转运、气氛循环、测温记录和验收状态。
垂直装炉是否有利于具体工件的变形控制,需要结合材料、原始状态、结构、装夹、加热和冷却验证。不能把井式炉直接写成变形保证。
台车炉路线看什么
当长轴可通过经确认的支撑方式水平装炉,且现场适合炉外装卸时,可比较台车炉。重点核对工件与工装组合包络、台车承载、支点、炉门、台车进出、炉前空间、转运冷却和负载验收。
水平支撑也不能凭经验直接保证直线度。支点数量、位置和接触方式应与工件结构和工艺共同评估。
工件、工装和动作必须一起校核
吊具、料架、支撑和夹具会占用有效工作区,也参与承载、转运和安全联锁。设备内腔能放下裸工件,不等于工件与工装能够安全装入、取出和完成调质动作链。
建议把验收分成三层:设备层核对工作区、动作、承载、联锁和测温;过程层核对装炉、曲线、转运和冷却记录;产品层按约定检验硬度、组织和直线度。三层不能相互替代。
初步比较
| 比较项 | 井式路线 | 台车式路线 |
|---|---|---|
| 姿态 | 垂直装夹 | 水平支撑 |
| 空间 | 直径、深度、净高 | 长宽高、炉门、炉前空间 |
| 工装 | 吊具、装夹、防脱 | 支撑、承载、台车组合 |
| 动作 | 炉盖、垂直吊装、转运 | 台车进出、炉外装卸、转运 |
| 现场 | 行车高度、地坑、基础 | 轨道、炉前空间、基础 |
这只是初筛,不代表某一炉型对所有长轴项目更优。
江苏苏能工业炉有限公司可依据双方确认的材料与工艺、工件包络、装炉姿态、工装、转运、现场和验收要求,参与井式炉、台车炉等非标方案比较。具体方案与结果以项目技术文件为准。