长螺栓热处理选井式炉还是网带炉,先看工件适合怎样装载,以及采购的是一道加热工序还是整条调质线。需要逐件垂直悬挂、按批处理,并准备与现有淬火和回火设备配套的长件,可以重点比较井式炉;产品能够稳定摆放、通过各段输送交接,且需要连续完成清洗、淬火、回火的,则可以比较网带式连续线。
“长螺栓”没有一个能直接决定炉型的统一长度界限。同样长度的螺栓,头部尺寸、杆径、重量、装载方向和产量安排不同,合适的设备也可能不同。
先分清:买淬火前加热炉,还是买完整调质线
调质通常指淬火与高温回火相结合的热处理。采购一台淬火前加热炉,并不等于已经购齐这套工艺所需的设备。
有的井式方案只负责淬火前加热,与现有淬火油槽衔接,不含回火炉。因此,已有配套设备的工厂,可以把井式炉作为一道工序补充;新建生产线则要把淬火、回火和转运条件一并规划。
网带方案包含淬前清洗干燥、保护气氛加热、油淬、提升沥油、淬后清洗、回火和冷却出料。这种组织适合按确认的产品组合连续生产,但设备占地、换批安排及上下游供料也随之成为采购条件。
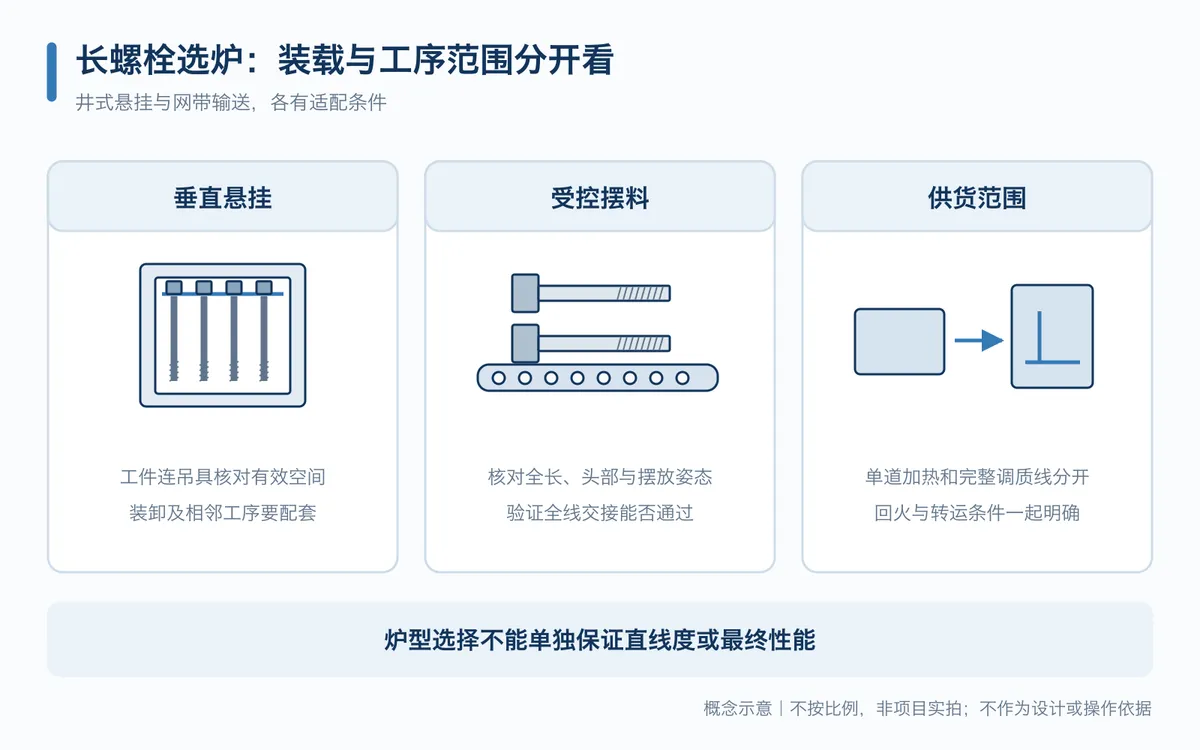
比较报价时,应先把供货范围拉齐。一份只包含加热主机,另一份包含完整调质流程,价格差不能简单解释为某种炉型更贵。
长件先决定装载姿态,再核炉内空间
垂直悬挂方案要看的是螺栓连同吊具的整体装载。除了杆部长度,还包括头部、挂接位置、测温布置和装卸所需空间。需要受热的工件部位应处于约定的有效加热区内,吊具和连接件则要在炉内及进出路径上有合适的位置。
这种路线适合把长件逐件定位后成批处理的组织方式。代价是吊具、上方装卸空间和相邻工序衔接都要落实;厂房只放得下炉体,并不足以确定可以采用。
网带式则需要确认长件在带面上的姿态、占用宽度和通过各处交接的状态。长杆能够平放在网带上,只证明某一个位置放得下;还要经过清洗段、炉口、出料和提升等位置。若必须靠专用托盘才能稳定输送,托盘占位、重量及周转也要计入。
因此,少批量、多规格且适合悬挂的长件,可先比较井式批次组织;规格和上料较稳定、全线输送已能适配的产品,可再比较连续组织。这里是筛选顺序,不是按产量大小一刀切。
把产品要求带进比较,不能靠炉型保证直线度
买家关心长螺栓热处理后弯曲,这个问题应进入验收要求,但不能用“垂直放”或“网带走”直接作合格保证。需要结合实际钢材、有效截面、装载与支承、完整热处理过程,验证最终直线度和其他性能。
还要单独确认表面要求。井式加热炉可能只按空气加热配置,连续调质线则可能配置保护气氛。若产品要求控制氧化、脱碳或具有特定表面状态,不能仅凭最高温度相同,就认定两种配置可以互换。改变气氛要求,可能同时改变设备结构和供货范围。
可以用下表先排除明显不合适的组合,再进入详细设计:
| 工件与生产条件 | 优先比较方向 | 作出选择前的关键条件 |
|---|---|---|
| 长件需逐件悬挂,按批处理 | 井式加热炉及专用吊具 | 装载总外形、承载、上方空间和相邻工序衔接成立 |
| 已有淬火和回火设备,补一道加热工序 | 与现有设备配套的批次方案 | 确认实际供货范围与整套工艺兼容性 |
| 产品组合稳定,拟连续完成淬火和回火 | 网带式连续调质线 | 工件能通过全线交接,供料与换批可组织 |
| 长件依赖专用托盘才能输送 | 带工装的连续方案与批次方案一起比较 | 把工装占位、热负荷和回收周转纳入比较 |
| 有直线度、表面或心部性能要求 | 按真实产品安排验证 | 炉型名称、空炉温度指标都不能代替产品结果 |
询价时给代表工件,比只报“最长一米”更有用
代表工件不应只有最长件。还要包括头部最大的、单件最重的、截面较大的,以及最常生产的规格。同一条线可能在不同位置分别受这些产品限制。
把这些工件与材料、热处理目标、批量和班次一起交给设备方,要求提供对应装载图与工序范围。井式方案说明一批如何布置、哪些配套由现有设备承担;连续方案说明工件如何经过全线、采用什么装料形式,以及不同产品的产量依据。
验收也应按这组代表产品约定。输送试验回答能否稳定通过,热处理验证回答是否满足产品要求,两者都成立,才能把方案中的能力作为采购依据。空炉运行顺畅,不能替代带真实工件的确认。
江苏苏能工业炉有限公司可结合长螺栓图纸、现有设备和生产安排,对井式加热与网带连续调质的适用条件进行比较。先明确采购工序和装载方式,再确定设备规格,有助于避免买到主机后才发现配套环节缺失。
电话:+86-130-5298-6814
技术署名:江苏苏能工业炉工程技术团队