

大型齿轮调质(淬火后进行高温回火)炉的尺寸,不能按“最大工件外径或高度再加一个固定余量”来确定。更稳妥的顺序是:先冻结工件包络和装炉任务,再把工装占用、必要热循环空间、有效工作区以及装卸与现场动作纳入同一张布置图,最后确定设备几何尺寸。
苏能箱式炉资料把炉膛有效区与料框有效装料尺寸分开写,说明容器内部可装空间不是容器外形。大型齿轮项目同样应同时提供齿轮外形、装载姿态和工装外包络,再与拟选炉型的工作区和进出通道比较。供应方只按齿轮外径报炉膛尺寸时,应补整套装载图后再冻结尺寸,不能借用其他工件的间隙数值。
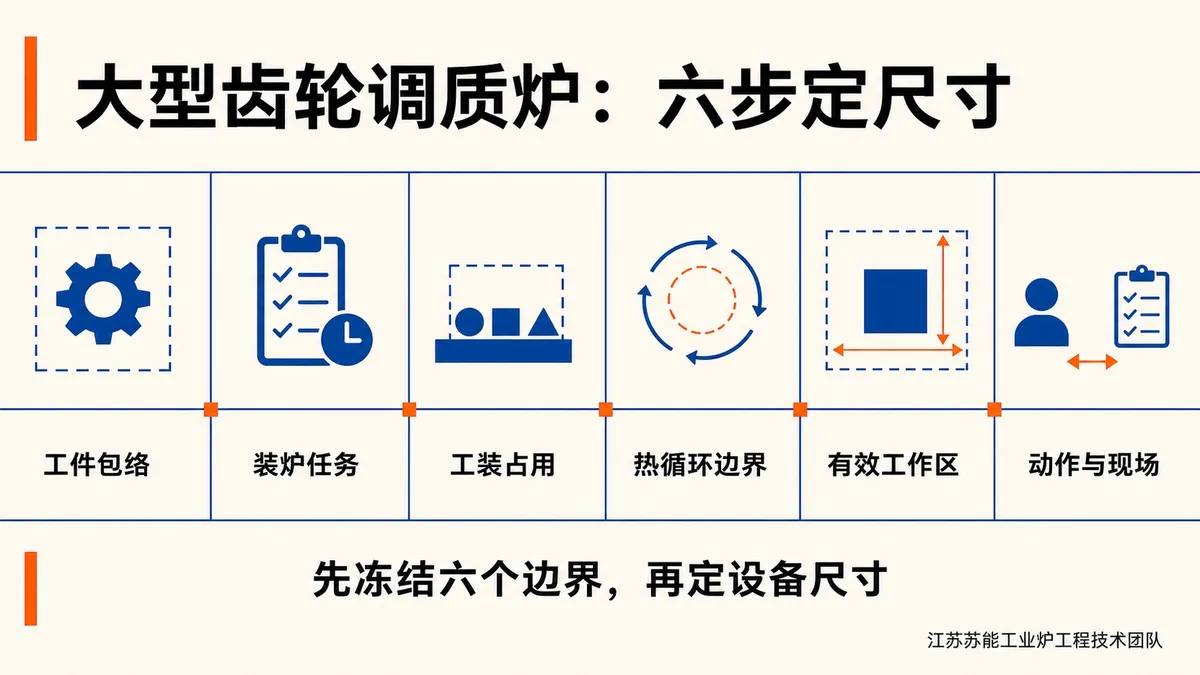
尺寸核对分为六步:工件包络、装炉任务、工装占用、热循环边界、有效工作区、动作与现场复核。它既适用于台车式方案的长宽高确认,也适用于井式方案的直径、深度与厂房净高核对;具体路线仍应结合工件姿态和工艺条件确认。
炉膛不是比工件大一点就行
工件能够静态放进炉内,只说明几何上可能容纳,并不能证明它处在可约定的有效工作区内,也不能证明装卸、加热循环、出炉转运和检修动作能够完成。
炉膛几何空间与有效工作区是两个概念。有效工作区需要在图纸和技术文件中界定,并与温度测试区域、状态和判定方法对应。工件的受热部位应位于约定有效工作区内;工装、支撑和必要间距应与该工作区及设备结构一起校核。间距取多少,应由装炉方式、热循环和设备设计共同校核,不能套用跨项目的固定数字。
六步冻结尺寸
一、列出工件包络
分别提供最大规格和常用规格,并说明材质、外径、厚度或高度、单重。最大件决定能力边界,常用件决定日常组合和摆放。只按最大件放大设备,可能出现最大件能装、常用批次却难以合理组织的情况。
二、画出装炉任务
平放、分层或经确认后的垂直装夹,占用的长宽高、直径、深度和吊装空间都不同。每炉是单件、同规格组合还是多规格混装,也会改变布置。若采用台车式路线,需要核对水平装炉、台车承载、炉门和进出方向;若比较井式路线,还要核对垂直装夹、炉深、吊具、厂房净高和基础。这些差异用于尺寸校核,不表示某一种炉型普遍更合适。
三、计入工装占用
垫块、料盘、支撑或专用夹具会占用空间,并参与承载、吊装和转运。尺寸冻结前,应明确工装外形、支撑位置、热态使用方式和与工件的组合关系。未经工艺和结构验证,不能把某种支撑写成控制变形的保证。
四、校核热循环边界
大型齿轮及工装会改变炉内流动与换热条件。工件之间、工件与炉内边界之间需要多少空间,应由装炉任务、循环组织和设备设计共同确认,不能用一个固定留量替代热循环校核。
五、冻结有效工作区
按完整装载布置核对工件受热部位是否处于约定有效工作区内,并同时校核工装、支撑、必要间距和进出通道。随后再由结构、保温、加热循环、炉门或炉盖、台车或炉体等设计确定设备几何尺寸。验收也应回到约定区域、测试状态和判定方法。
六、复核动作与现场
还要确认炉门或炉盖能否完整开启,台车或吊具能否进出,工件能否避让厂房结构,出炉后能否进入转运与淬火路径,检修部件能否抽出。台车式方案通常核对轨道、炉前空间、基础和行车覆盖;井式方案通常核对基础、厂房净高、垂直吊装、炉盖动作和防护。
询价应形成的确认件
- 最大与常用工件的外形、单重及材质信息;
- 每炉数量、组合方式和装炉姿态;
- 工装、支撑、吊具及其与工件的组合图;
- 有效工作区的文字定义和图纸边界;
- 设备外形与开门、开盖、台车或吊装动作包络;
- 出炉、转运、淬火和检修路线;
- 基础、净高、行车、能源和公用工程接口;
- 尺寸冻结与验收责任的书面确认。
江苏苏能工业炉有限公司可依据工件、工艺、装载、工装、转运和现场资料参与大型齿轮调质设备的尺寸与方案评估,并协助明确有效工作区、装卸动作、供货接口和验收边界。具体炉型、参数与交付内容,以双方确认的技术方案和技术协议为准。