

钢锻件与关键截面
核对材料牌号、图纸、重量、厚薄过渡与性能要求;同一外形不能代替材料和工艺判断。

把可用锻后余热,衔接到淬火与高温回火
面向材料与产品规范允许采用余热路线的钢锻件,配置测温分流、按需保温或均温、快速转移、淬火和高温回火。先核对终锻温度、组织状态与转移时间窗,再确定设备组合和锻造节拍的衔接。
图纸、牌号、有效截面和终锻热状态要一起看。表面发红或单点测温达标,不能单独证明工件具备直接余热淬火条件。
核对材料牌号、图纸、重量、厚薄过渡与性能要求;同一外形不能代替材料和工艺判断。
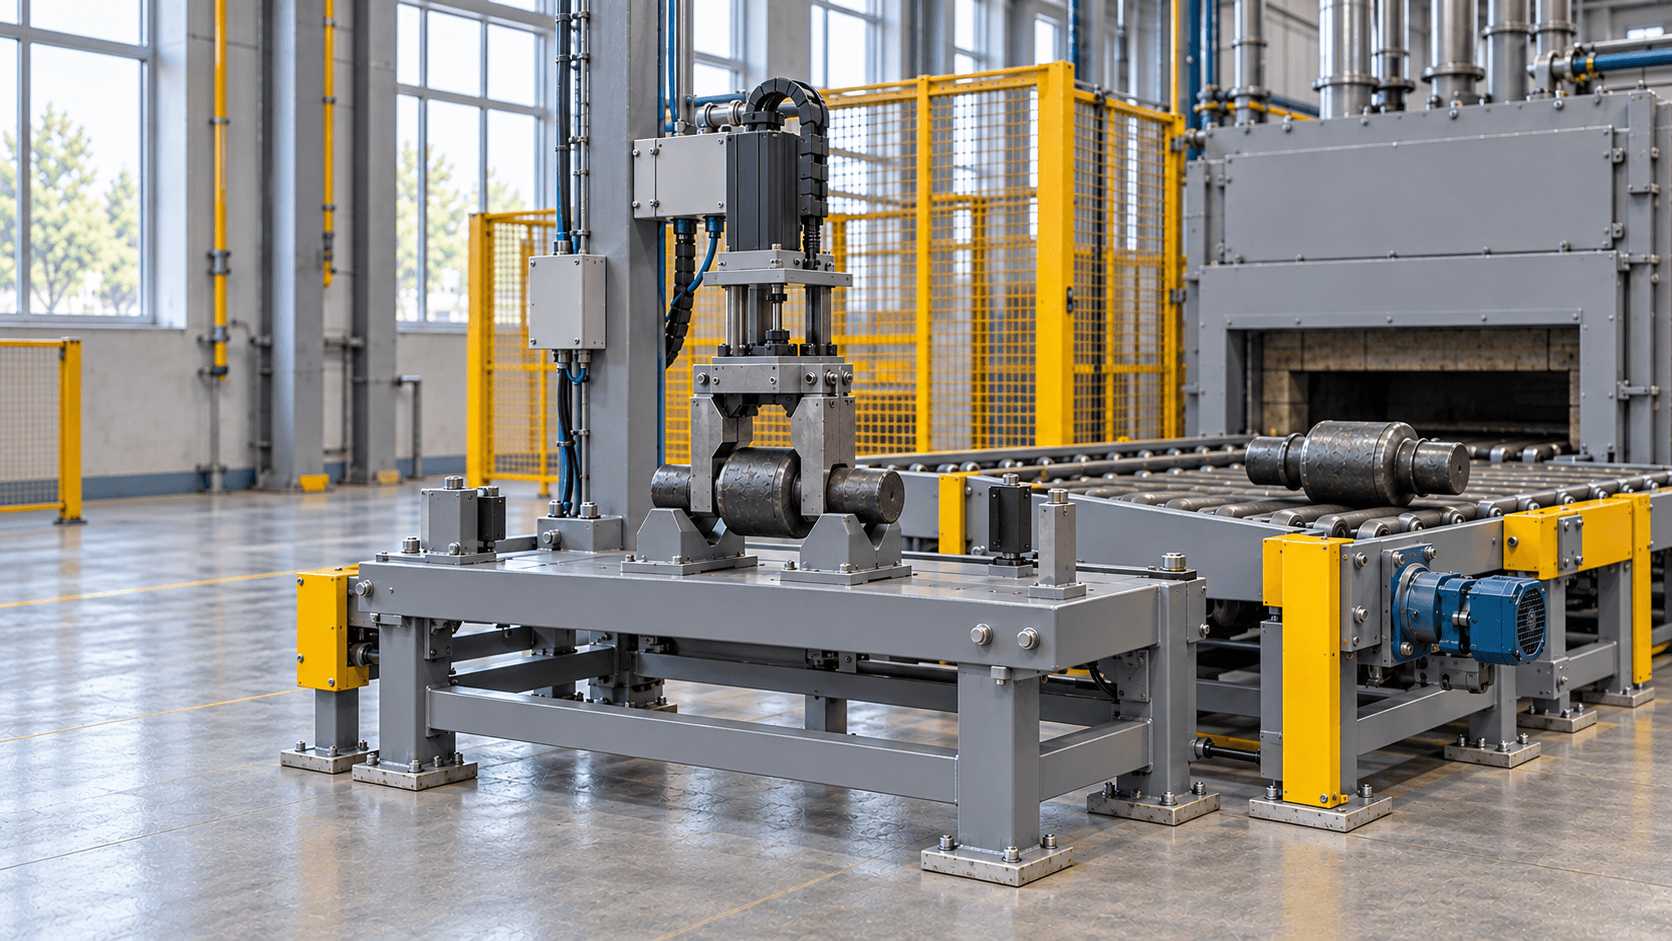
核对切边、测温、夹持、等待与入淬顺序,记录温度分布和节拍波动。
异常来料先隔离复核。超出允许温度或组织窗口,不等于可以直接补温后重新放行。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
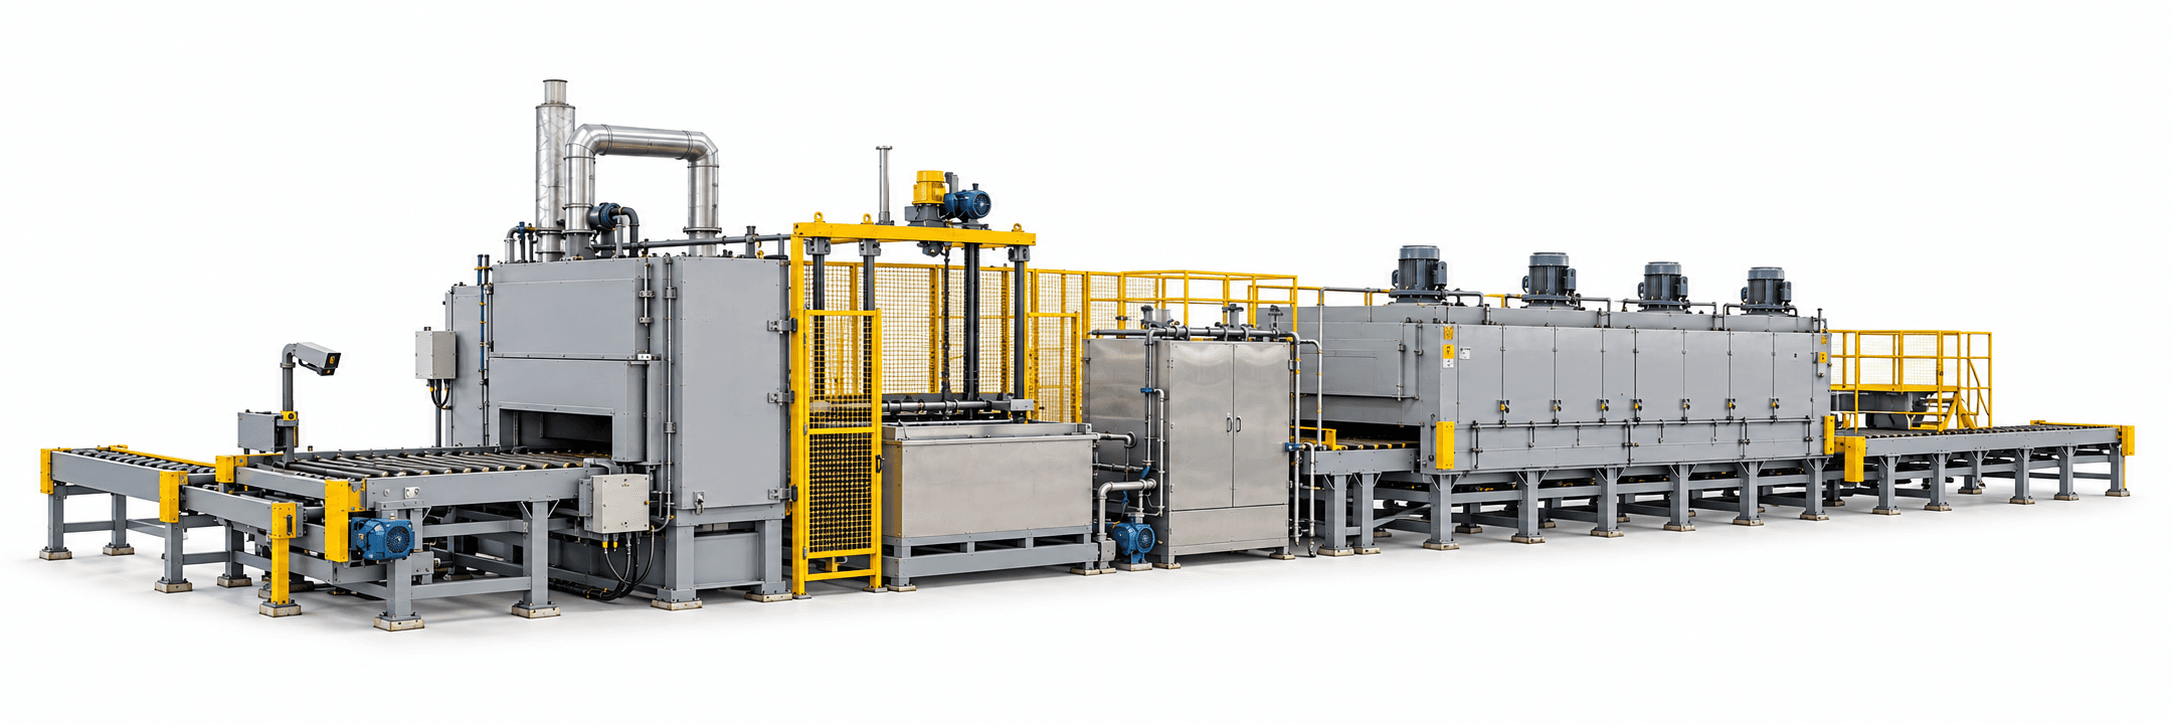
工件进入淬火段,按材料、有效截面与目标组织匹配介质和冷却条件。
对应设备:转运淬火
先判定来料是否可放行,再执行对应路线。锻造与切边属于前道接口,供货清单单独列明。
终锻、切边顺序及终锻至起淬计时点按采用工艺确定;补温只能在已验证的工艺窗口内使用。清洗和沥液安排随介质与后续要求确定。
表面测温需结合代表截面的验证;回火仍是本页调质路线的独立工序。设备组合图用于说明功能关系,实际内部转运、尺寸与基础由技术设计确定。
高亮表示功能区域,具体设备与布置按方案确定。
未满足放行条件时,按以下路线隔离与复核。
重新放行须有适用工艺依据;不能通过延长均温或简单补温,默认恢复已失去的直接余热淬火条件。
优先解决来料放行、快速转移、淬火冷却和回火衔接,再核定各段规格。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 入口测温与分流 | 确认测点、视场、发射率校核和工件识别;异常件进入隔离工位并留记录。 |
| 保温、均温或补温 | 仅在工艺需要且组织窗口允许时配置;炉温设定不能代替工件实际温度验证。 |
| 转移与淬火 | 按工件夹持、计时起止点、入淬姿态及最大瞬时热负荷,核定转运、介质循环与换热。 |
| 清洗与独立回火 | 核对介质残留、淬后允许等待、装载与回火保温;缓冲能力与锻造出件节拍匹配。 |
| 控制与能源记录 | 关联工件或批次、测温和工艺记录;明确锻造加热、补温、淬火循环、回火与公辅的计量边界。 |
淬火介质与冷却强度按材料、有效截面及目标组织确定,不按设备照片直接选用。
全线能力受锻造出件、测温分流、转移、淬火瞬时热负荷、清洗和回火的共同约束。节能比较采用同类产品与质量口径,列出基准路线、有效产量及计量边界,不预设固定节能比例。

从锻后交接点到约定的回火出料点,逐项核对设备与配套分工。
配图未包含整座锻造车间;是否提供锻造设备、土建或公辅,均以技术协议列明的范围为准。
设备功能、工艺性能与产品验证分别约定条件。
核对测温识别、异常分流、夹持转运、循环冷却、停机复机与报警联锁。
记录代表工况的终锻至起淬时间、热状态、介质温度和回火曲线,并按约定验证温度测量。
按采用产品规范约定硬度、组织、力学性能、脱碳、裂纹与尺寸项目,并明确取样部位。
节能比较采用单位合格品能耗,并说明基准路线、产品组合、开停机工况与能源计量点。
设备验收与产品检验分别明确条件与责任;代表材料、装载、抽样和判定在协议中约定。
先了解本工艺的选型、配套与现场衔接问题。
不等于。本页路线保留高温回火;在组织与温度窗口允许时,也可能配置保温、均温或补温。是否能利用锻后余热,需先验证材料和实际终锻状态。
要明确测点、表面状态、发射率、视场和工件姿态,并建立校核方法。红外测量反映目标表面,不能直接当作芯部温度或组织已经合格的证据。
先识别并隔离超窗、低温或状态不明的工件,再按材料和工艺记录决定处置。技术方案应包含短停缓冲、长停分流、常规再加热路线和复机首件确认,不能把全部停线件简单补温后放行。
比较同类产品在约定基准路线和余热路线下的单位合格品能耗,记录产量、质量、开停机工况及电、燃气和公辅计量边界。仅减少一段加热设备,不能直接推出整线节能比例。
不能默认只看硬度。应根据材料、用途和采用产品规范约定组织、力学性能、脱碳、裂纹、尺寸及取样部位;设备功能验收不能代替产品质量验证。
锻件余热调质生产线 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得