履带板与材料
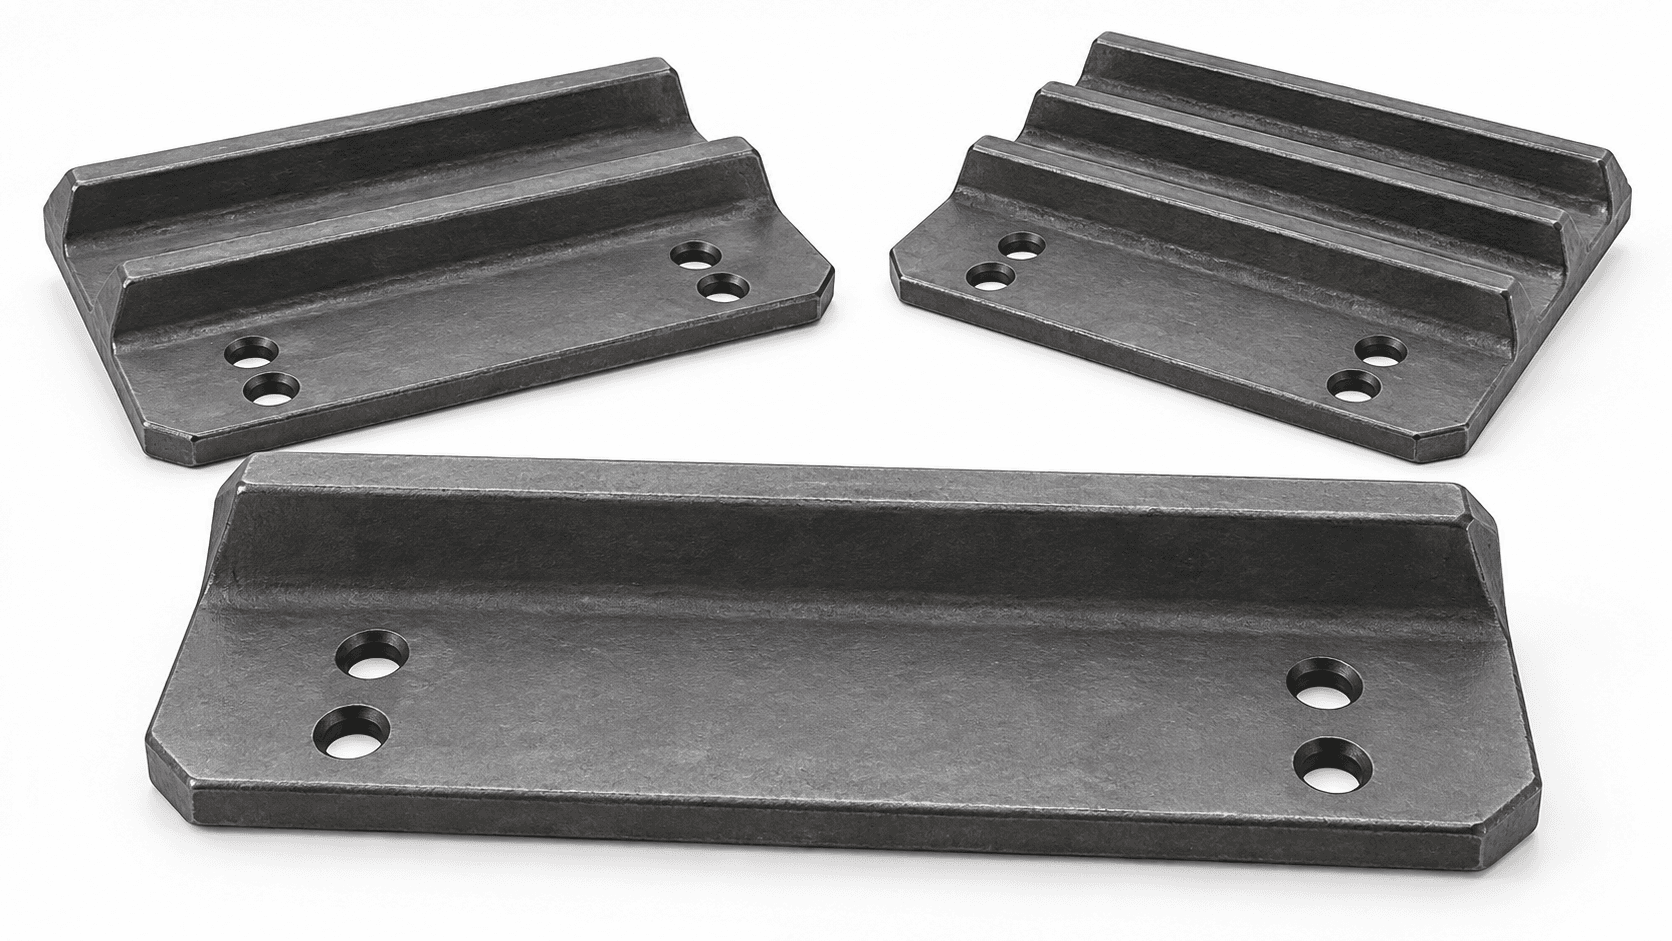
牌号、前序状态、履齿形状、板身截面、安装孔与基准面;补充单件重量及需覆盖的型号。
把加热、压淬与回火衔接起来,控制履带板的性能与变形
面向需要控制安装面变形的履带板,将奥氏体化加热、快速转移、模具定位、受约束淬火与后续回火衔接。设备方案共同核对钢种、履齿与板身截面、尺寸要求和生产节拍;冷却方式按材料及试验结果选择。
履带板的板身、履齿和安装面厚薄不同,受热、收缩和冷却条件也不同。先提供工件图和尺寸目标,再共同确定支承、压紧与介质通路。
牌号、前序状态、履齿形状、板身截面、安装孔与基准面;补充单件重量及需覆盖的型号。

按基准面设置支承和定位,核对履齿避让、压紧区域、冷却通道及换模空间;相近外形也需逐型号核对。
本页处理对象为履带板;链轨节、销轴及履带总成应分别核对工件与工艺,不能直接沿用同一套模具。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位

在模具约束下受控冷却,协调压力或位移与介质供给。
对应设备:压淬工位
压淬是在受控冷却过程中施加几何约束,转移、模具动作与介质供给需要联动。整图先看设备组成,下方流程核对工艺。
加热制度、起淬条件、冷却方式与回火制度按材料及产品要求确定;清洗、干燥按所用介质和后续工序配置。出炉至起淬时间应明确起止事件并记录。
模具约束、压力/位移、介质温度与流量分配共同影响变形。最终尺寸按约定回火及冷却状态检验;压淬不等于所有型号零变形。
高亮表示功能区域,具体设备与布置按方案确定。
加热炉形式、转移机构与压淬工装需要一起确定,避免单看压机吨位或加热温度选设备。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 加热与出料 | 按工件支承、装载密度与节拍选择辊底、推杆等形式,核对炉温均匀性与工件到温条件。 |
| 转移与定位 | 炉门、转移机构、夹持/推送与模具定位共同计时;异常延迟工件设置分流或处置规则。 |
| 模具与压淬机 | 核对支承与压紧基准、履齿避让、压力/位移控制、冷却通道、卸压时机和模具更换。 |
| 冷却与循环 | 按确定介质配置收集、循环、过滤与换热,记录温度、流量/压力、液位;泄漏及介质相应防护单独核对。 |
| 回火与检验 | 必要的清洗/干燥、淬后转入回火的时间要求、回火装载与最终尺寸检验一并核算。 |
喷淋、浸淬或组合冷却属于待评估配置,不能仅凭压机外形确定介质和冷却能力。
压淬压力需与接触区域和冷却效果共同验证,并非越大越好。
若每个独立压淬工位每循环处理一件,可用有效工位数 × 3600 ÷ 单循环秒数估算理论件产能;共用转移或循环重叠时不能简单相加。全线还要校核加热出料、转移、压淬、回火和检验瓶颈,并扣除换模、首件确认及停机时间。

明确设备组成、配套系统与现场接口。
设备清单、供货范围与双方分工在技术方案中列明。
设备功能、工艺性能与产品验证分别约定条件。
核对输送、炉门、转移、定位、压机与介质系统的动作、联锁、报警及异常恢复。
在代表工件和装载下记录到温条件、出炉至起淬时间、压力/位移、冷却参数及回火制度。
按图样与采用规范核对硬度及分布、组织、裂纹和最终尺寸;附加硬化层指标仅用于另有相应工艺要求的项目。
履带板最终尺寸在约定回火、冷却及测量状态下检验;按代表型号约定样本量、平面度/扭曲/孔距项目和合格判定。
设备验收与产品检验分别明确条件与责任;代表材料、装载、抽样和判定在协议中约定。
先了解本工艺的选型、配套与现场衔接问题。
普通自由淬火主要依靠介质冷却;压淬同时使用专用模具定位并约束指定区域。约束和冷却必须配合,不能只用压力代替淬火条件。
不是。过大的或不均匀的约束可能带来接触印、局部冷却差异或开裂风险,需通过压力/位移、模具接触与冷却试验确定窗口。
相近型号可评估可换镶块或柔性定位,但必须核对基准、接触区域、流场和节拍,不宜只按外形相似判断。
对本页所示淬火—回火路线,回火是后续工艺段,不能用压淬替代。回火制度及淬后转入回火的允许条件按钢种、产品要求与采用规范确定。
模压淬火的目标之一是控制变形,单件结果不能代表批量稳定性,应按代表型号和约定样本量统计。
先提供履带板图样、牌号、单件重量、最终尺寸与性能目标、每小时产量和常用型号。已有淬火制度、变形数据及现场布置可一起补充。比较报价应对齐履带板型号、材料、截面、变形目标、转移节拍与冷却介质,再核对加热炉、转移机构、压淬机、模具数量、回火和输送配置。循环过滤换热、清洗干燥、检测量具及安装接口分别列清,不能只按压机吨位或加热温度比较总价。
设备选型 · 生产线方案 · 维修改造
说明工件、产量或现有设备问题,详细资料可以后续补充。