
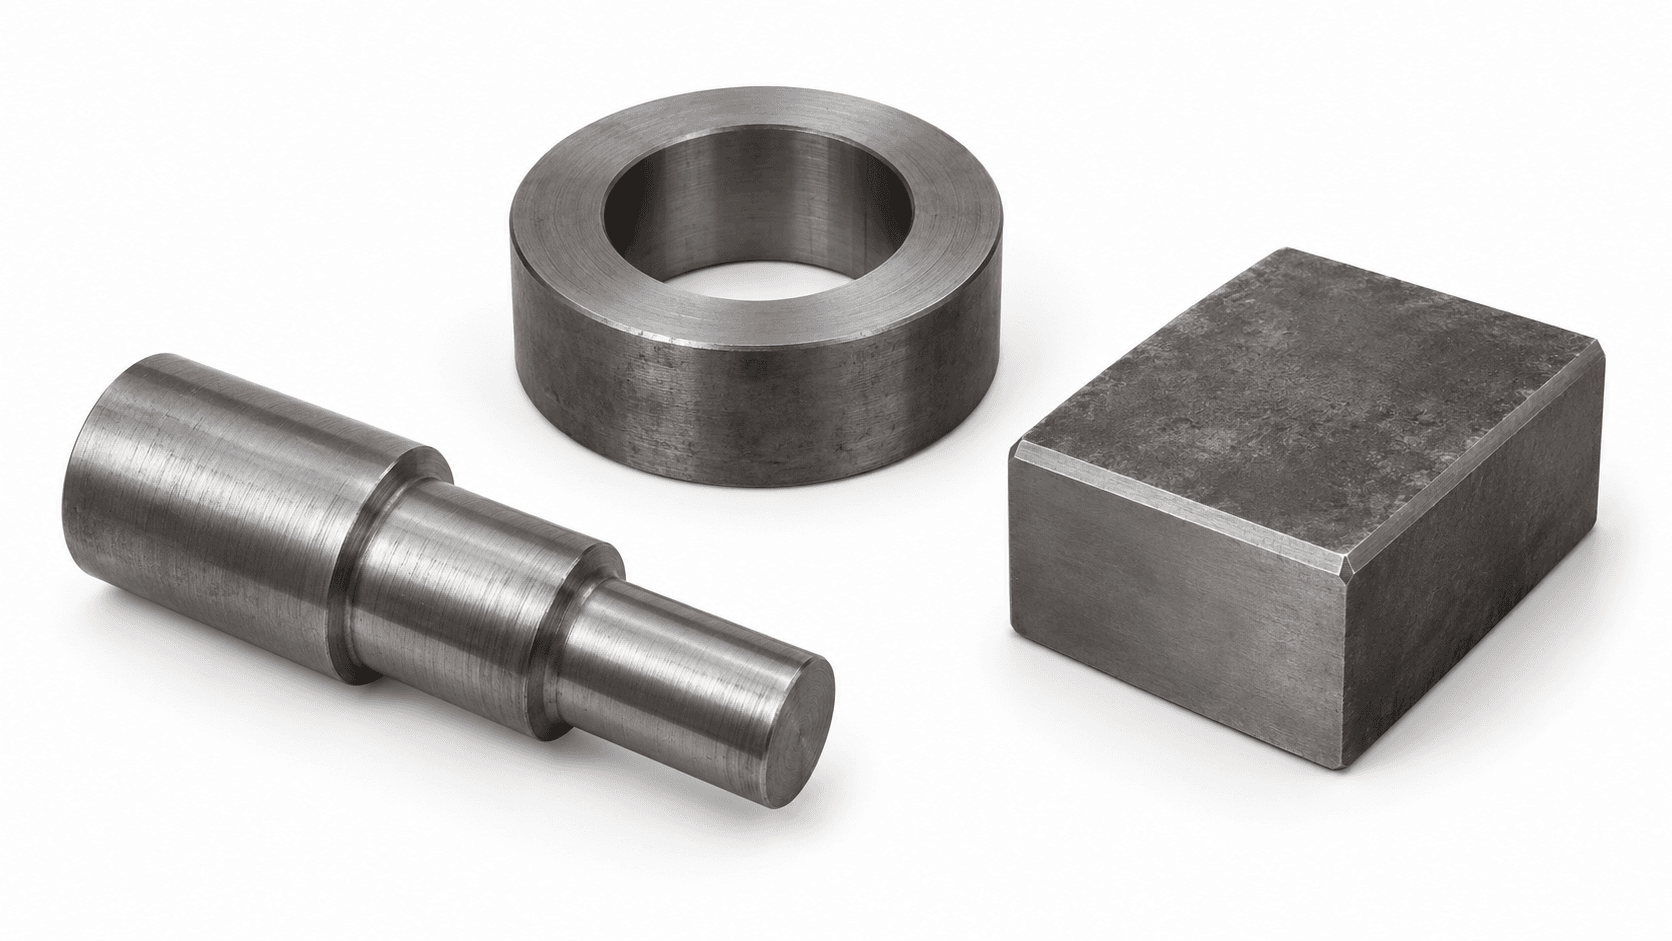
工件与热处理要求
轴类、环件、块状件可作为批次装载的讨论对象;牌号、截面、来料状态和目标性能决定加热与淬火条件。

多台炉分批加热,一台操作机按任务装卸与转移
将独立加热炉、共用操作机与淬火槽组织成一个协同单元。先确认各炉的出料窗口,再核对操作机取放、横移和入槽循环,适合需要按批次灵活安排的热处理生产。炉数、槽数与设备能力由实际工况确定。
工件能放进炉内,只是第一步。还要核对料盘支承、最大热载荷、重心及各炉出料时间窗,确认操作机能完成所有取放与转移动作。
轴类、环件、块状件可作为批次装载的讨论对象;牌号、截面、来料状态和目标性能决定加热与淬火条件。

料盘与工装计入总质量;核对叉取间隙、支承位置、重心和热变形,轴类工件还需可靠限位。
当出料窗口可以错峰、相同淬火介质及工作状态适用且转运资源有裕量时,可评估共享方案;要求同时出炉或介质互不兼容的批次需另行组织。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
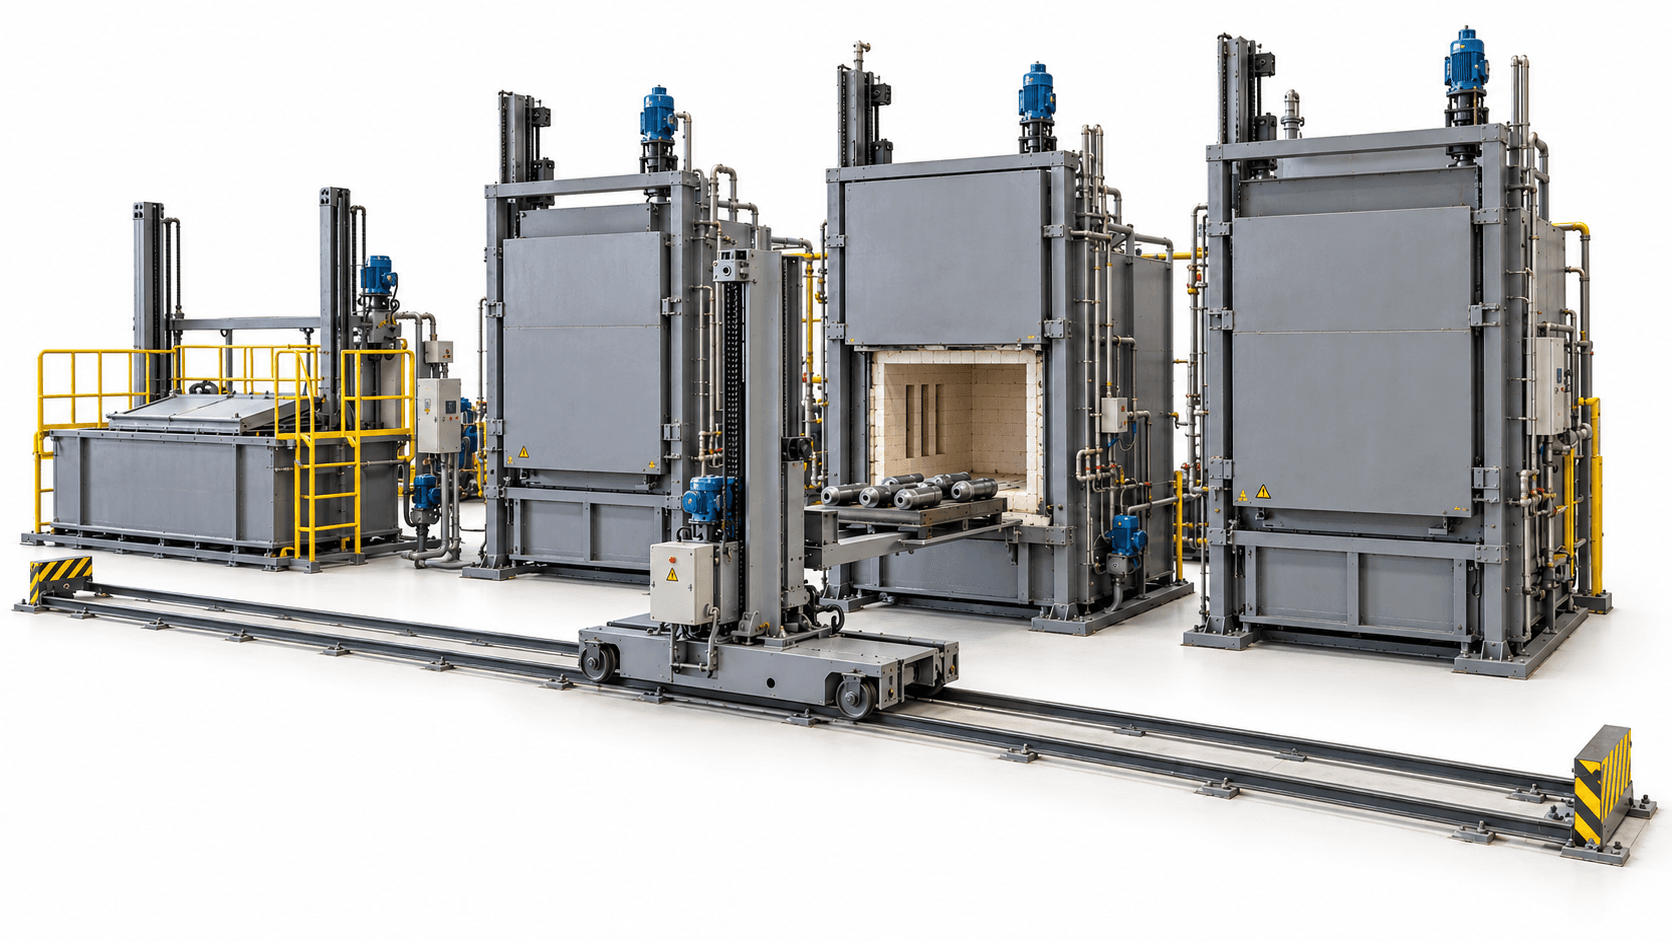
工件转入共用淬火槽,按材料和工艺执行受控淬火。
对应设备:共用淬火槽
各炉独立完成加热,操作机按任务往返服务。设备组成图与批次流程分别说明,工件不需要依次通过每台加热炉。
转移计时的起止点及允许时间按材料和采用规范约定,覆盖所需开门、取料、横移与入槽动作。需回火的工件还应确认回火设备、淬后允许间隔与转运衔接。
各炉额定产能不能直接相加。加热结束、操作机可用和槽位就绪需协调;同时预先确定异常时的载荷保持、安全停位与恢复流程。
高亮表示功能区域,具体设备与布置按方案确定。
配置表先回答设备怎样衔接,再据此讨论炉数、负载与生产节拍。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 独立加热炉位 | 按工件与工艺选择炉膛、热源、温控和炉门形式;统一或逐炉核对装料高度、门口净空及出料许可。 |
| 操作机与轨道 | 核对总载荷、重心、行程、升降与伸叉、定位和热防护;收叉到位后才允许沿公共路径转移。 |
| 料盘与工装 | 明确支承点、取放基准、插叉空间、耐热状态及热变形余量,防止滑移和取放干涉。 |
| 共用淬火槽 | 按介质适用性、入槽方式、批次热输入、循环换热和槽位占用校核;槽盖、升降与取放动作协调。 |
| 排程与联锁 | 协调炉门、叉位、位置、槽位、液位/温度等必要状态;按工艺优先级和出炉时窗预留资源。 |
| 人员防护与恢复 | 按风险评估配置隔离、门锁、检测及安全控制;定义断电保持、受控救援和复机条件。 |
增加炉位前,应重新核对操作机完整循环与淬火槽占用;控制器或变频器的品牌不能代替安全功能验证。
以代表批次建立炉群排程:同时计入操作机占用、淬火槽占用、取放和转移时间,检查最不利任务组合与冲突恢复。合格产量还取决于换型、有效运行时间和产品合格率,不能用炉数乘以单炉额定产量替代。

新建单元与利用现有炉位的改造项目,接口核对范围不同。
设备清单、供货范围与双方分工在技术方案中列明。
设备功能、工艺性能与产品验证分别约定条件。
核对负载取放、定位和重复动作,验证炉门—操作机—槽位许可链、人员隔离与保持机构。
按代表装载记录加热、转移与入槽过程,并用最不利炉群任务组合验证排程与冲突处理。
按材料与产品规范约定硬度、组织、变形等适用项目,明确取样位置、数量和判定规则。
故障与恢复测试按批准的受控方案先做无料或安全模拟;热负载验证须先落实隔离、保持与安全处置条件。
设备验收与产品检验分别明确条件与责任;代表材料、装载、抽样和判定在协议中约定。
围绕炉数、瓶颈、异常恢复与后续工序,先把关键条件说清楚。
没有固定答案,取决于各炉周期、强制出料窗口、转移路径、淬火槽占用和恢复裕量,应通过排程模型与最不利组合验证。
会有风险。设计需要计算利用率、任务冲突与排队时间,并在必要时配置双机、旁路或工艺错峰。
先按风险评估约定失电保持与安全停位,再确认备用电源覆盖哪些动作、如何受控救援及复机。工件是否允许继续处理,需要按材料状态与工艺记录判定。
结合位置检测、工位许可、区域隔离、机械限位和安全控制系统设计,并按受控方案验证失效状态。优先无料或安全模拟,不在人员暴露或高温载荷失控条件下直接制造故障。
因为操作机、路径和淬火槽是共享资源,任务可能排队;单元产能由最不利调度下的可完成循环决定。
本页重点是加热炉群、共享操作机与淬火资源。工件需要回火时,应另外确认回火设备、淬后允许间隔与转运接口,并在供货清单中列明。
多炉共用操作机淬火单元 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得