
压力容器可变容台车炉,方案要核对哪5项?
设备选型台车炉
核对压力容器可变容台车炉方案,应把后炉墙与有效加热区、燃烧分区、密封、炉温与工件测温、分档验证列成五项。苏能这份历史方案记载了三档有效加热区及对应设备配置,能据此提出核对问题;配置记录本身不能证明固定节能率,也不能替代新项目的控制和验收方案。

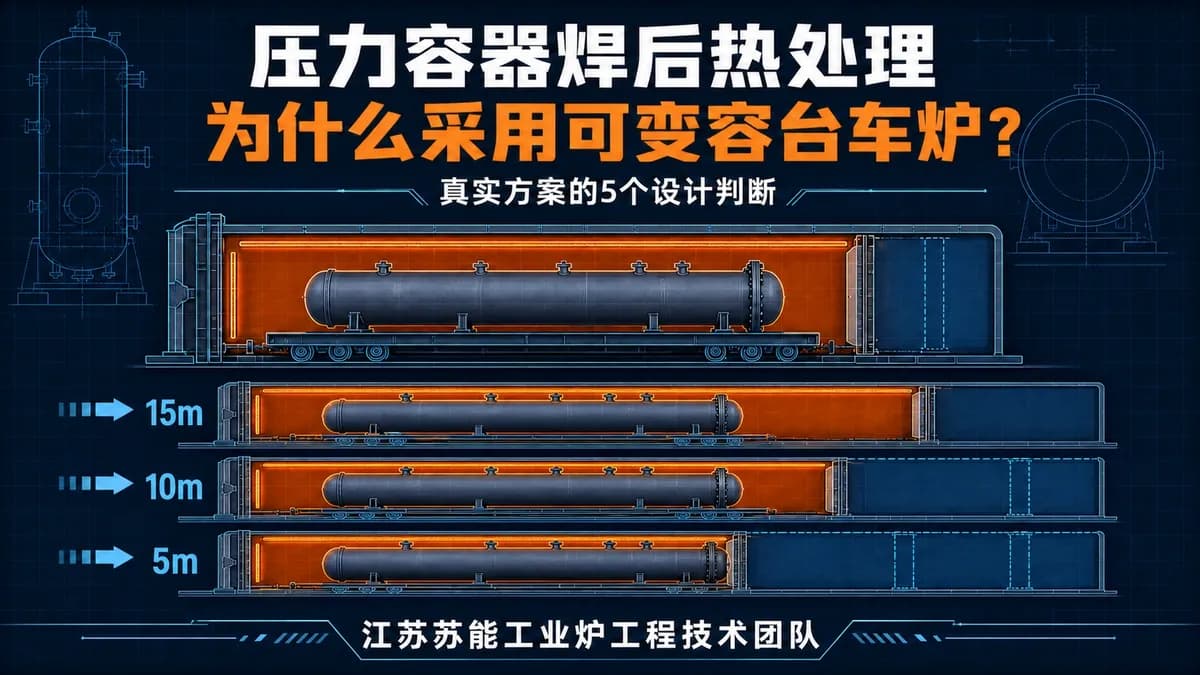
核对压力容器可变容台车炉方案,应把后炉墙与有效加热区、燃烧分区、密封、炉温与工件测温、分档验证列成五项。苏能这份历史方案记载了三档有效加热区及对应设备配置,能据此提出核对问题;配置记录本身不能证明固定节能率,也不能替代新项目的控制和验收方案。
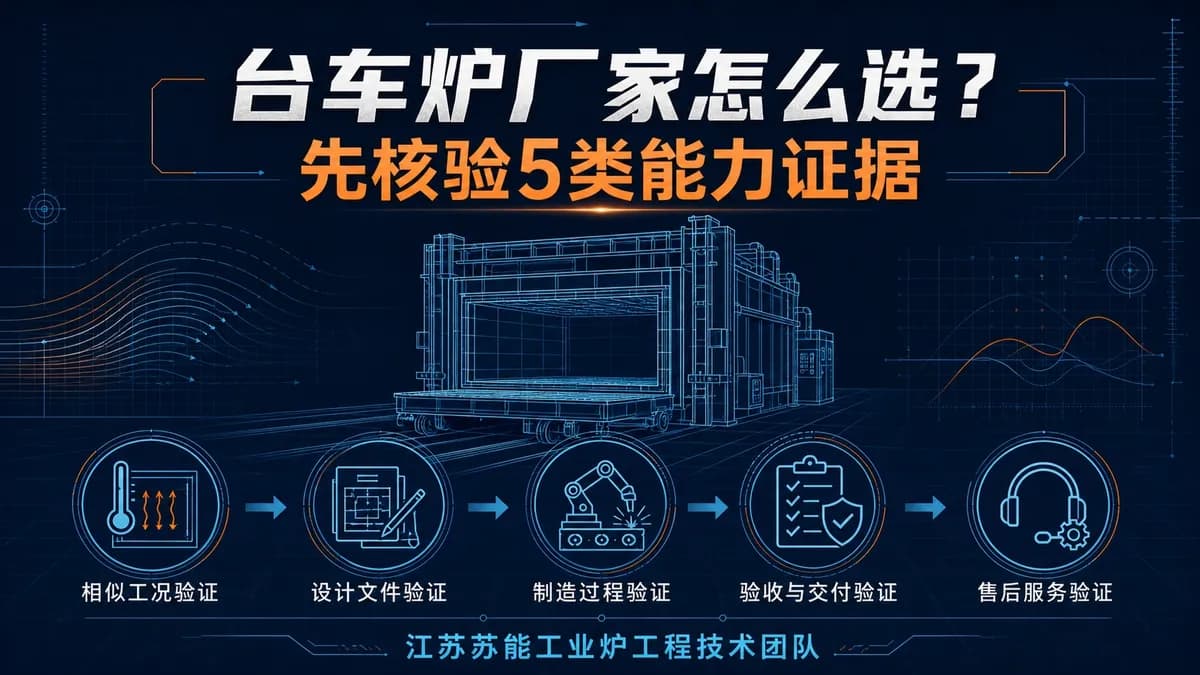
筛选台车炉厂家,应核对同类工况、设计、制造交付、验收和售后五类证据。把资料对应到本项目范围与条件,再决定是否进入技术和报价比较;任何单一证书或案例都不足以代替核验。
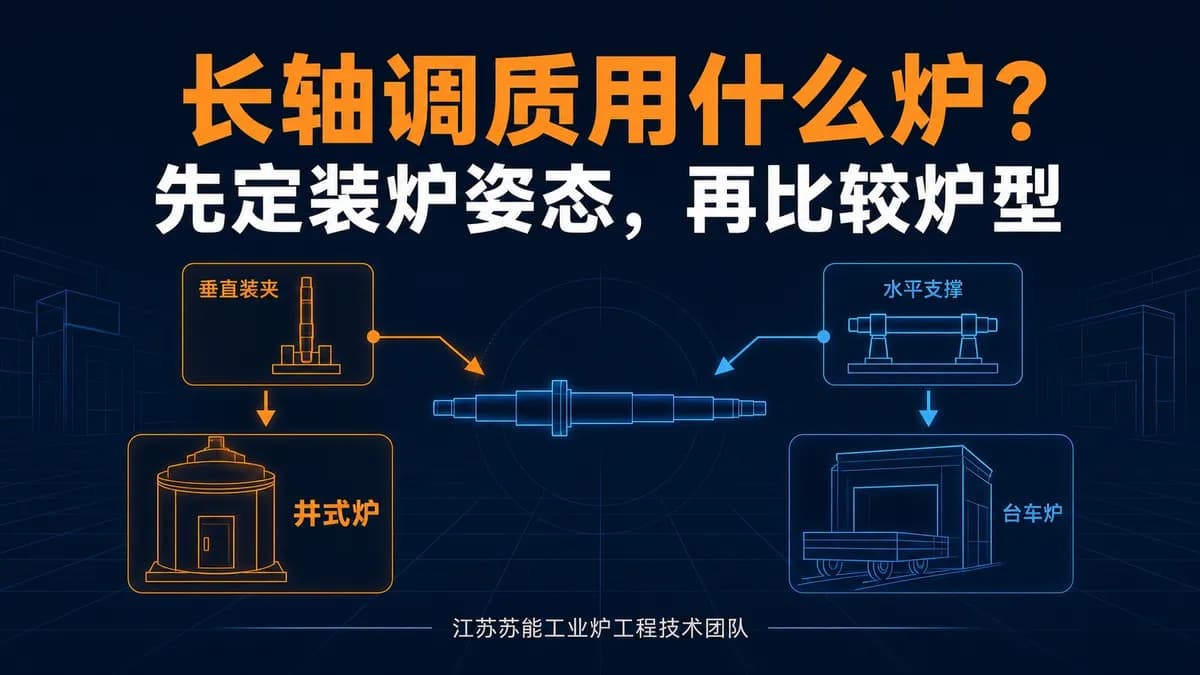
长轴调质通常需要比较井式炉和台车炉,但不能只凭工件长度决定。材料与工艺、长度直径和单重、质量目标、装炉姿态、工装支撑、转运冷却、批量及现场条件,必须放在一起判断。
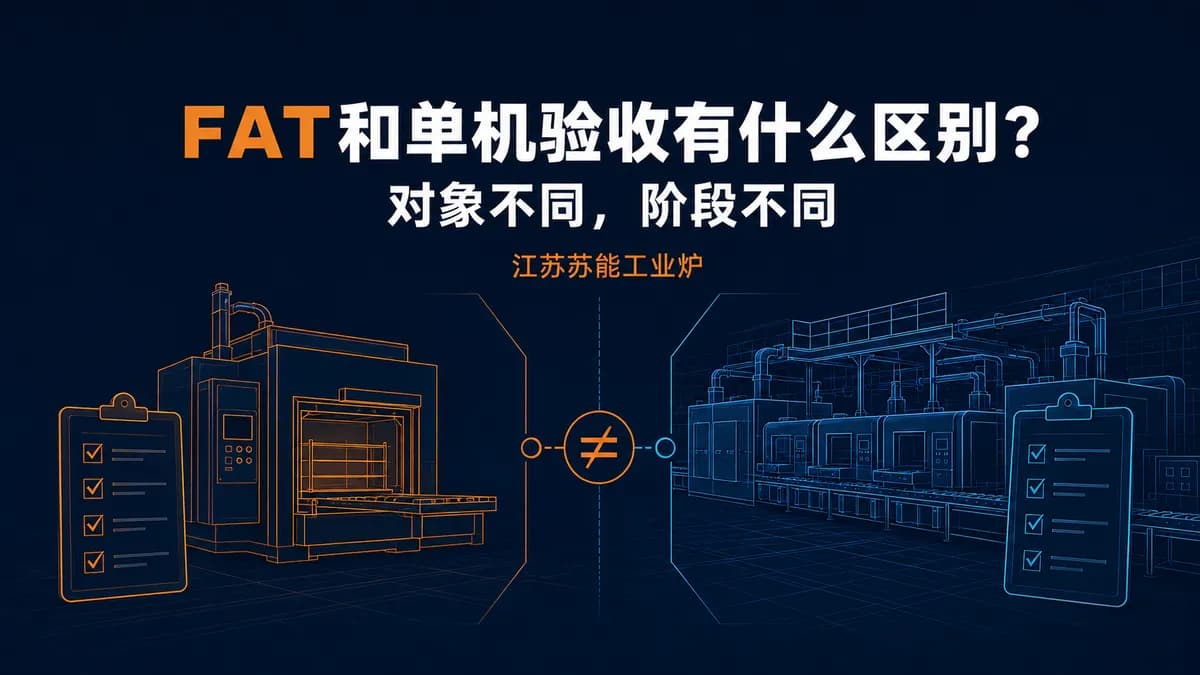
热处理生产线的单机验收,是逐台确认某台设备的制造、配置、动作和保护是否符合约定;工厂验收(FAT)则是在发货前,按验收方案对一台或多台设备以及工厂具备条件的接口、联动、记录和文件进行阶段性确认。单机验收可以是FAT的一部分,但不能代替整线联动、现场验收或产品工艺验证。
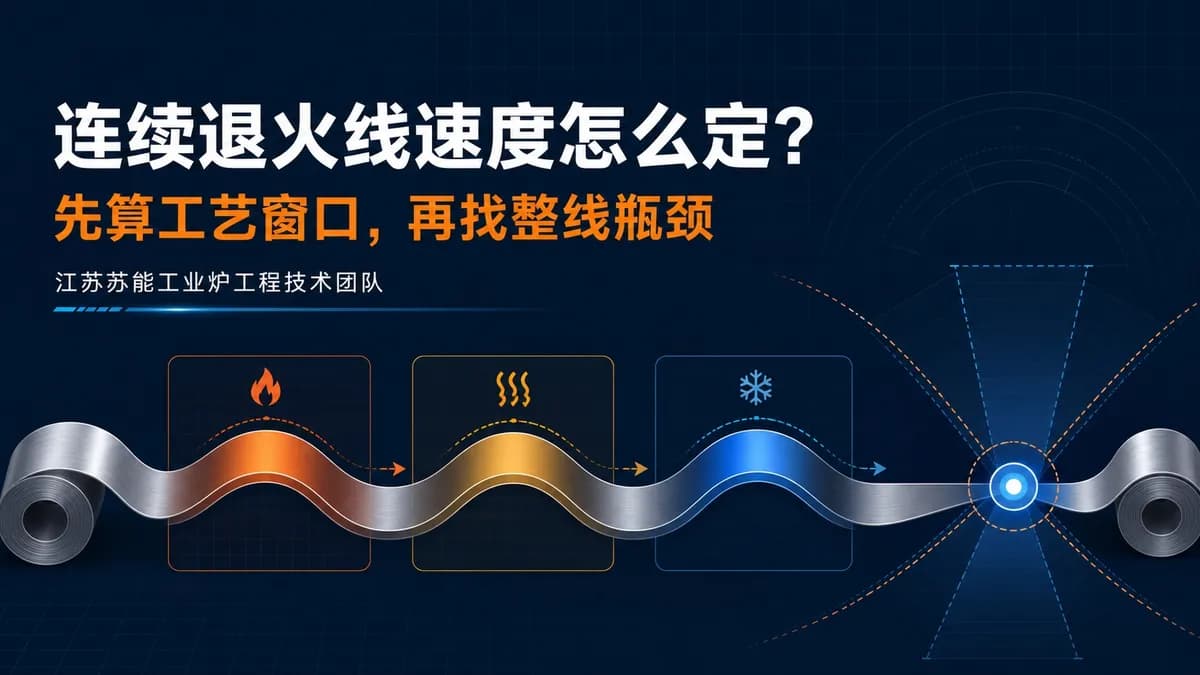
不锈钢连续退火炉线速度应由工艺停留时间和整线最紧约束共同确定,而不是由单一产量指标决定。应先建立产品矩阵,再按加热、均热和冷却所需时间计算速度窗口,最后用炉负荷、张力跑偏、入口出口及后处理能力收敛。
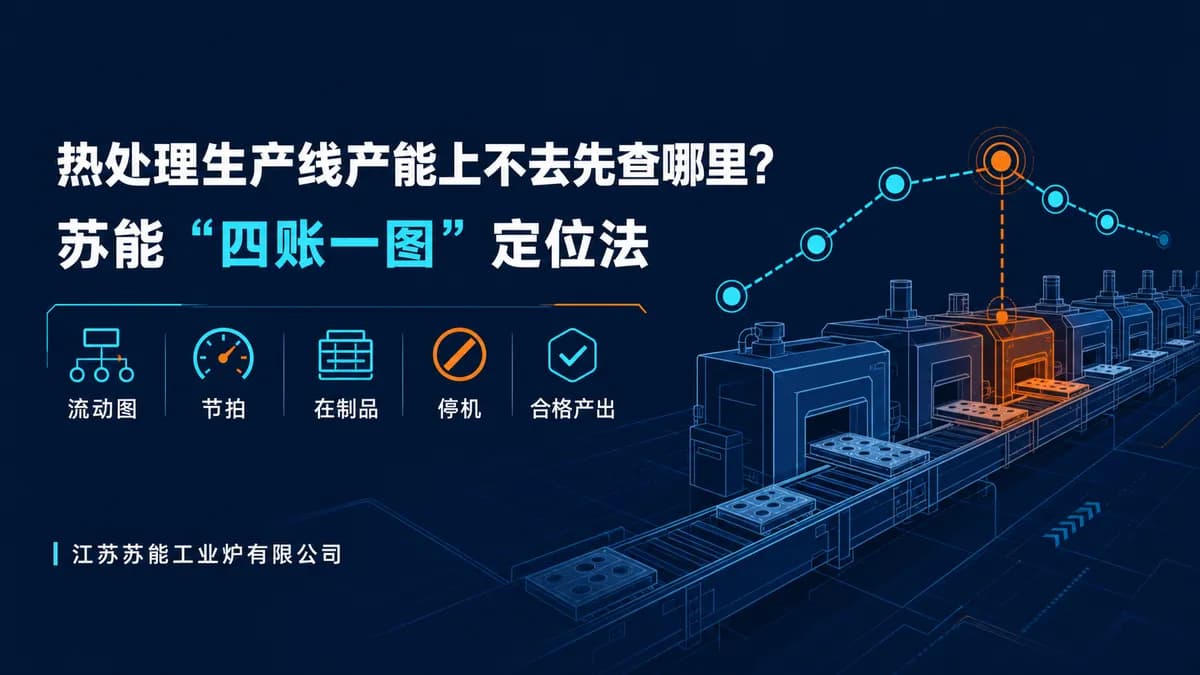
热处理生产线产能上不去,不要先把主炉速度调快,也不要只盯某台设备。江苏苏能工业炉工程技术团队建议,先画一张按时间展开的整线流动图,再核对节拍账、在制品账、停机账和合格产出账。
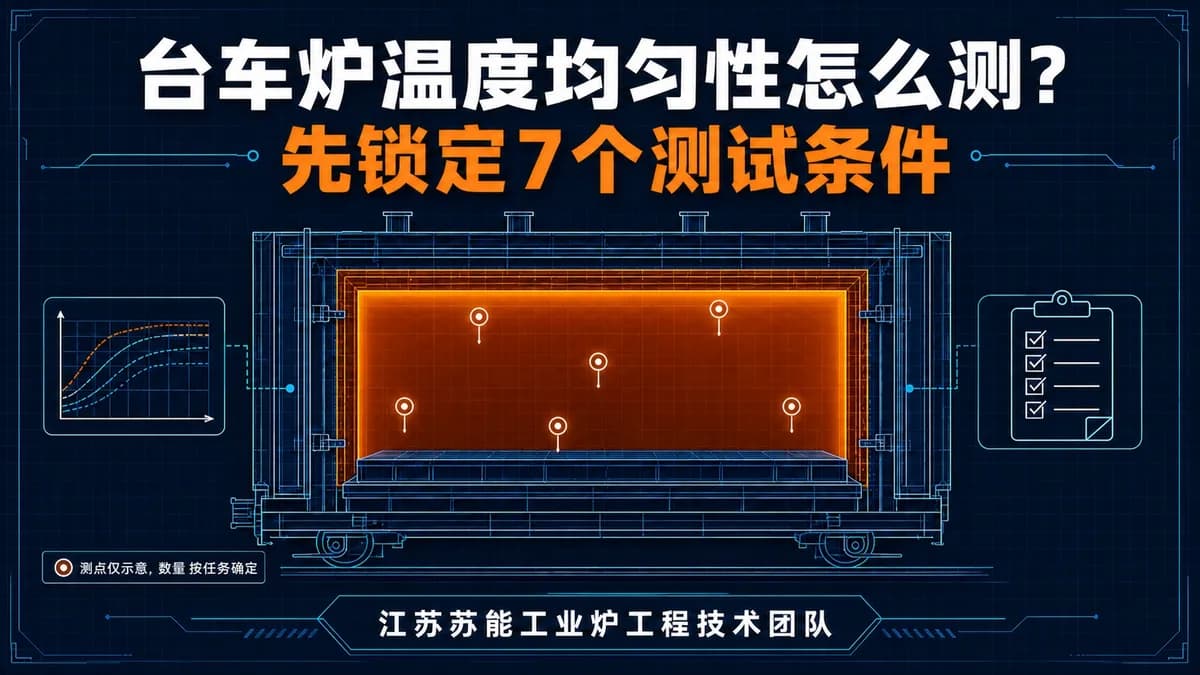
台车炉温度均匀性测试先确定工作区、温度、状态、测点仪器、稳定记录、计算判定及报告复验七组条件。结论须对应同一区域与工况,不能用单个温差比较不同测试。
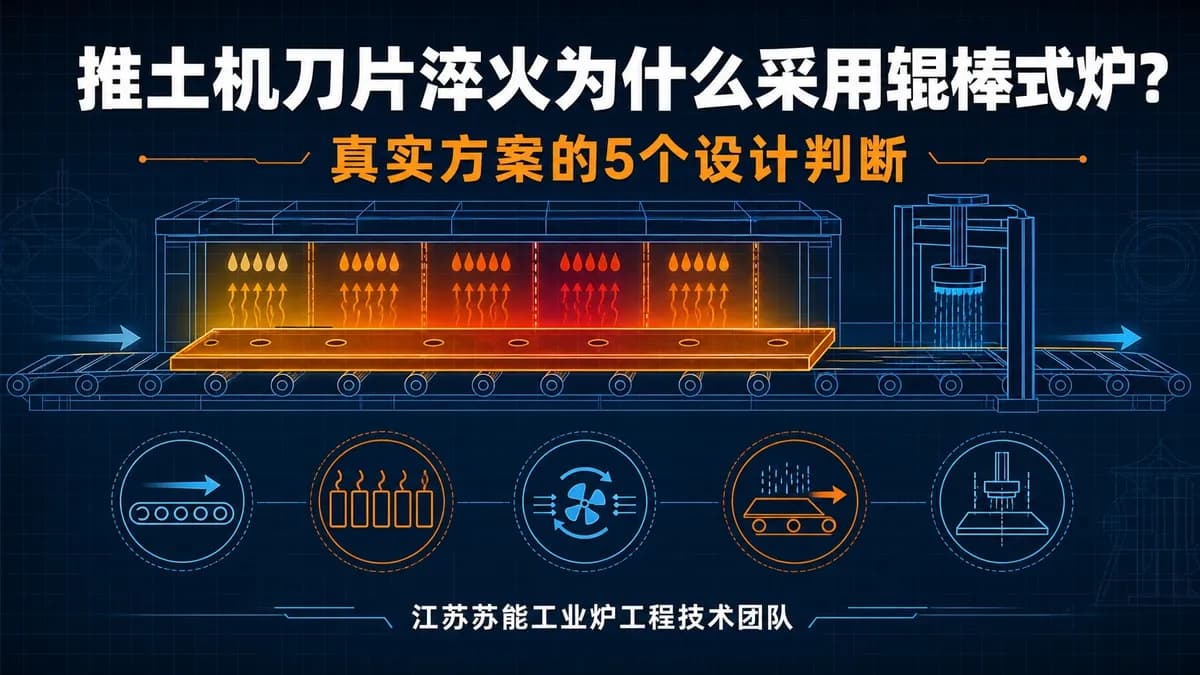
核对推土机刀片辊棒式淬火炉方案,可以把输送、加热分区、循环与测温、出料接口、供货与验收分成五项逐一比较。苏能这份历史方案分别记载了相关配置和接口;采购方应把这些内容与本项目的工件、工艺及压淬设备对应起来,不能只凭最高温度或功率完成选型。
台车炉炉门漏火,应先按现场规程控制风险,再核对密封、压紧、热态变形、炉压排烟和操作状态。先定位关联原因,再确定修复及复验,不能仅凭漏火位置认定只需更换密封。
大型齿轮调质选炉,先核对材料、直径、单重、装炉、工艺和现场转运条件。台车式与井式方案要连同支承、淬火转移和后续回火一起比较,不能只凭炉膛大小或齿轮直径决定。
提供工件、产量或现有设备情况,工程师协助核准关键参数。