
扁头套加热炉怎么选?热装和在辊热拆要分开看
设备选型工业炉
扁头套加热炉能否同时承担热装和在辊热拆,取决于两种状态下的加热范围、进出路径、支承及测温是否都能适配。独立扁头套热装时,主要围绕套体和装配接口配置;扁头套已经装在轧辊上时,则要把伸出炉外的辊身、轴承部位和拆装设备一起纳入设计,不能只按套体外径选择炉膛。

正在加载页面…
加载时间较长,请继续等待或重试。
重新加载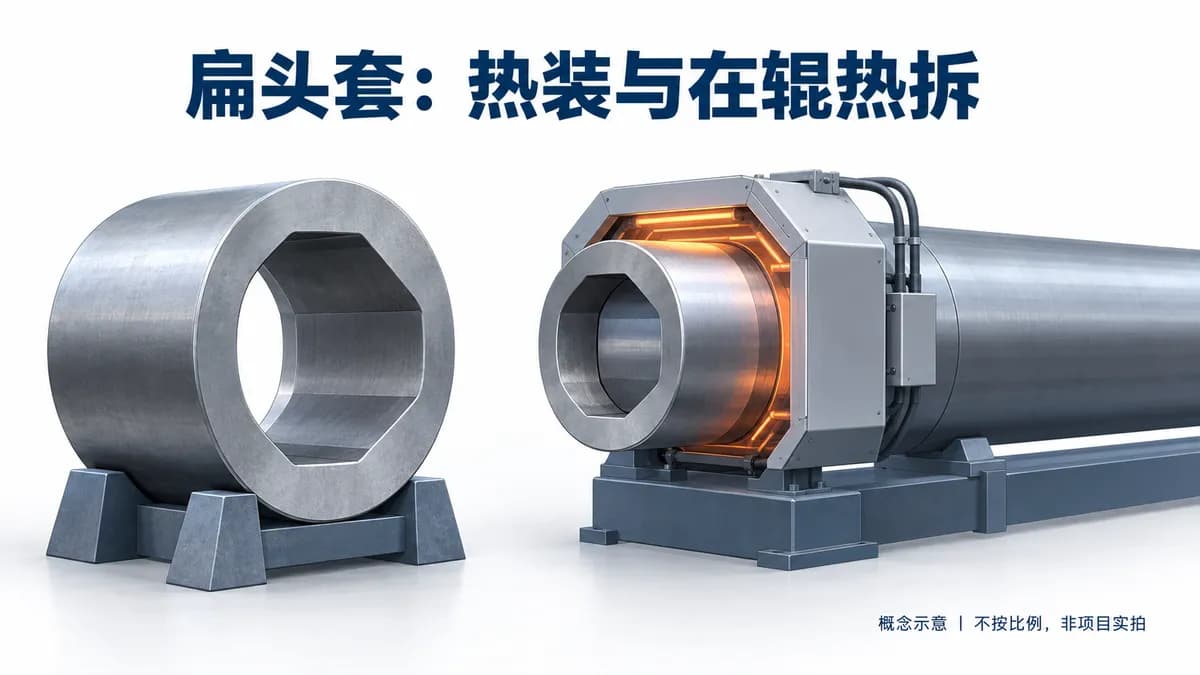
扁头套加热炉能否同时承担热装和在辊热拆,取决于两种状态下的加热范围、进出路径、支承及测温是否都能适配。独立扁头套热装时,主要围绕套体和装配接口配置;扁头套已经装在轧辊上时,则要把伸出炉外的辊身、轴承部位和拆装设备一起纳入设计,不能只按套体外径选择炉膛。
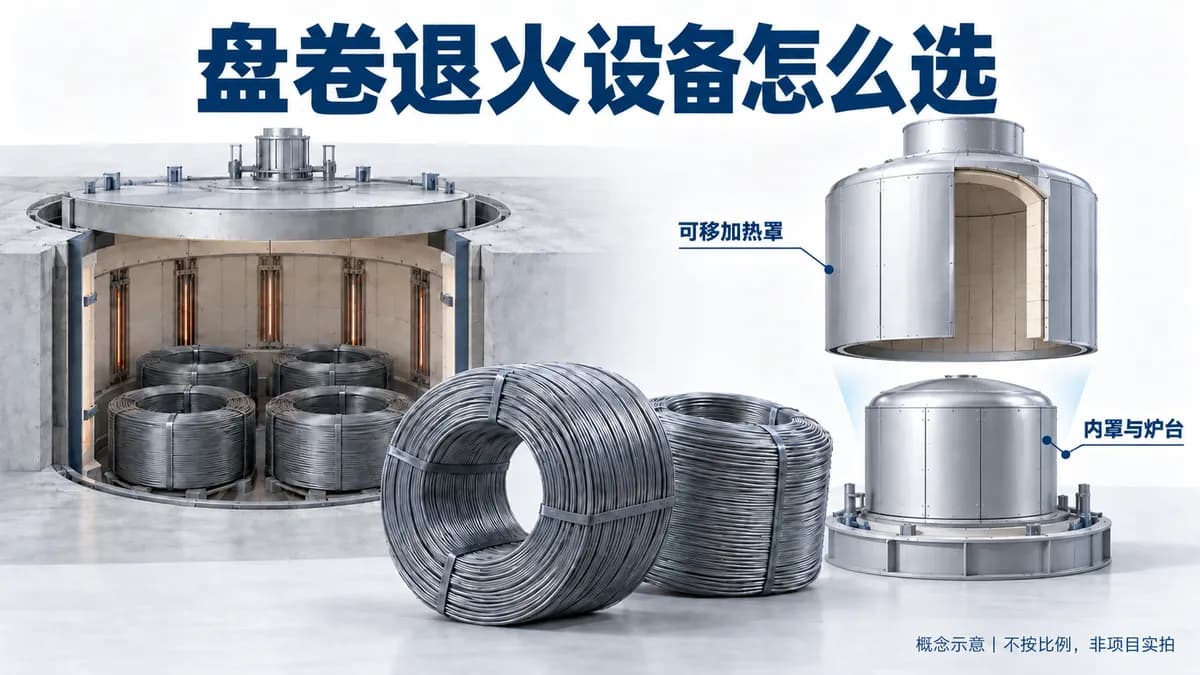
轴承钢丝以盘卷装炉时,固定井式炉与可移罩式炉都可以作为球化退火设备的比较方向。选择的起点是盘卷怎样装、怎样受热和冷却,以及加热设备在一个周期中被占用多久。
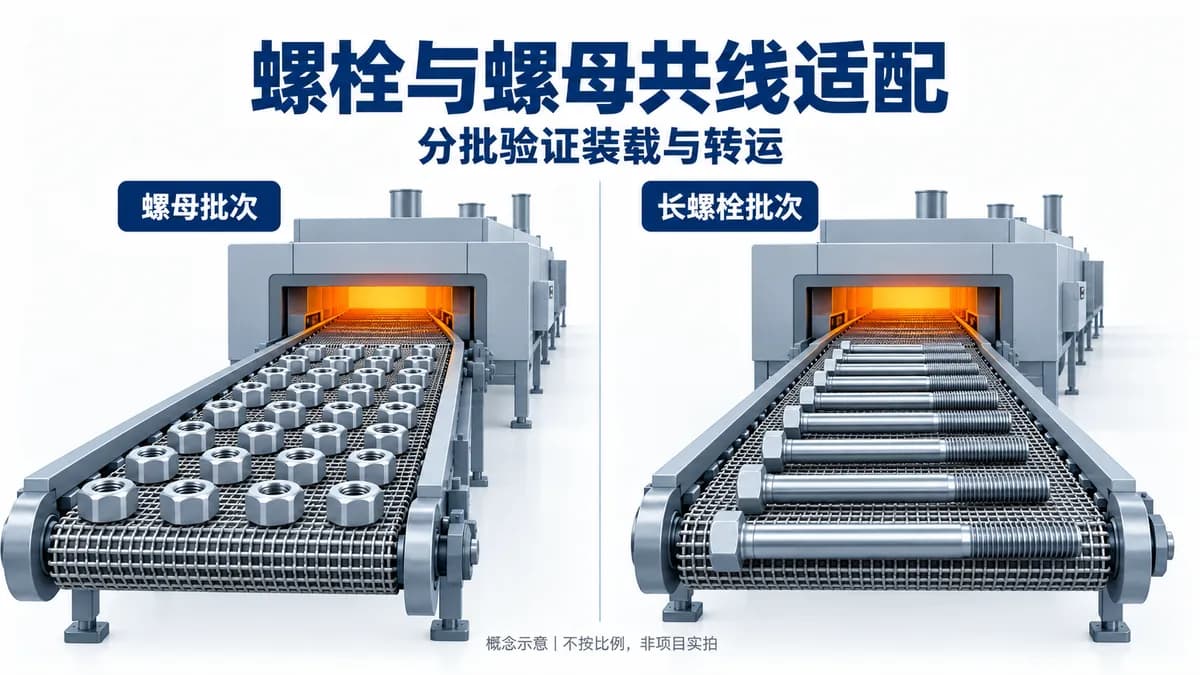
螺栓与螺母可以纳入同一条热处理线的产品范围,前提是各自需要的工艺都在设备能力内,并且装料、承托和全线交接能够分别适配。共用设备不等于两种工件可以随意混装,也不等于用同一种上料方式就能获得相同产量。
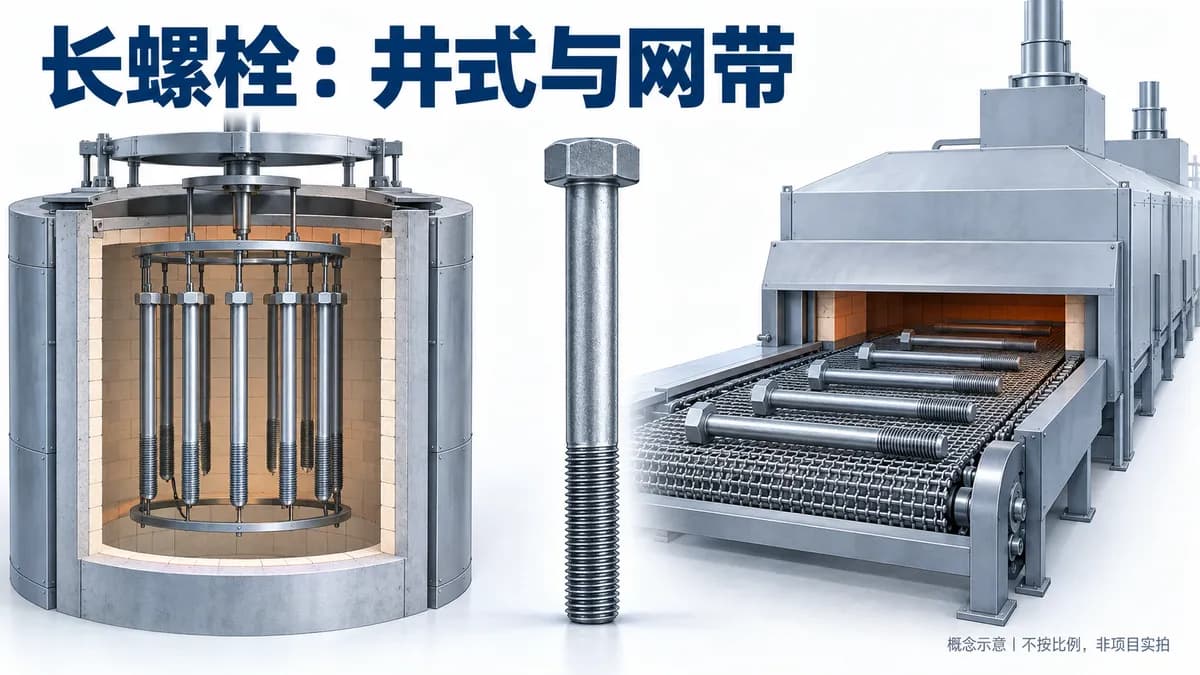
长螺栓热处理选井式炉还是网带炉,先看工件适合怎样装载,以及采购的是一道加热工序还是整条调质线。需要逐件垂直悬挂、按批处理,并准备与现有淬火和回火设备配套的长件,可以重点比较井式炉;产品能够稳定摆放、通过各段输送交接,且需要连续完成清洗、淬火、回火的,则可以比较网带式连续线。
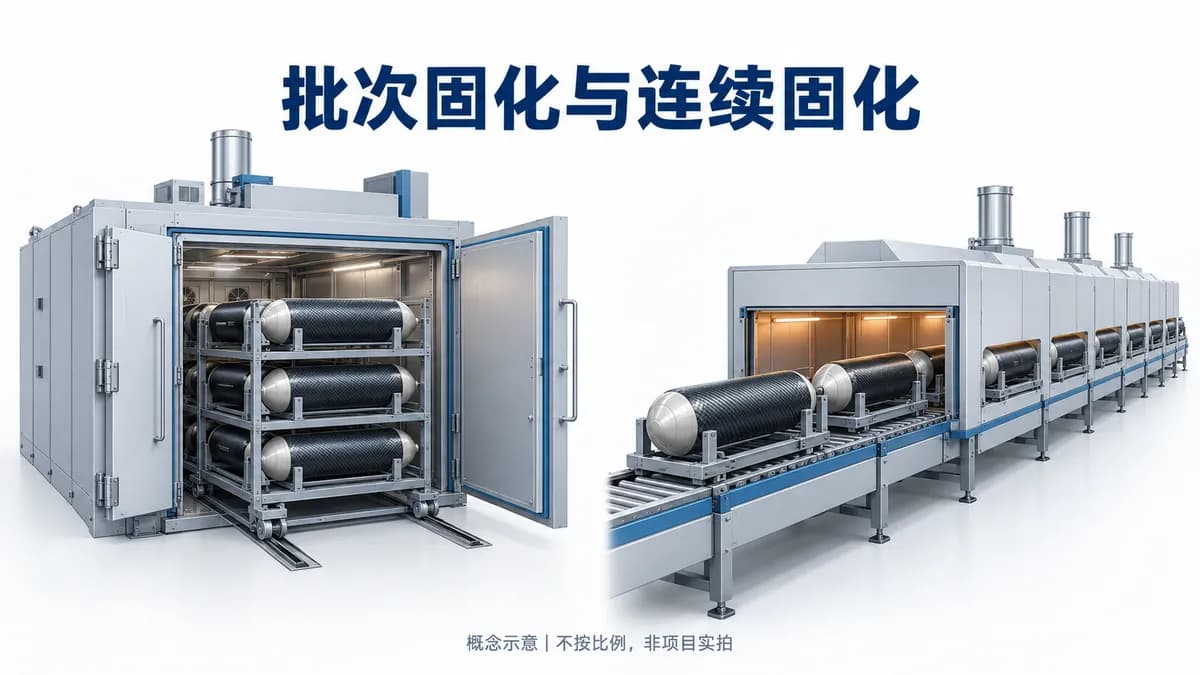
气瓶固化选箱式批次炉还是连续炉,应先看不同瓶型能否共用固化程序,缠绕后的气瓶怎样等待和自转,以及工艺中是否需要预热后刮胶等中间处理。经常需要分批调整程序、不同订单不宜共用运行条件时,可以优先比较箱式批次方案;产品与工艺路线较稳定,工装能够连续通过,各工序又能持续衔接时,再重点比较连续固化线。
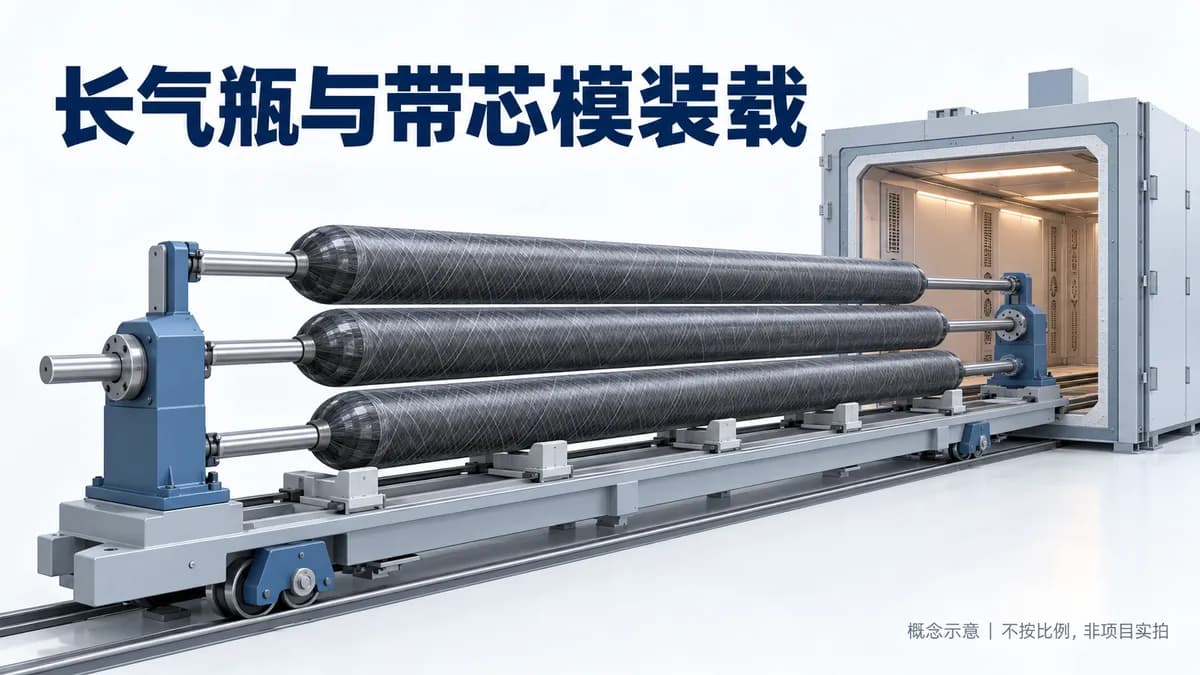
长气瓶固化炉应按“缠绕后的瓶体连芯模”选择,不能只按裸瓶长度买一台加长炉。对于需要多支并排、在炉外完成装料,并在固化过程中自转的长气瓶,如果现场能够容纳台车完整退出及装卸作业,可以重点比较整体台车式方案;如果炉前空间不够,则要比较固定工位与专用转运设备的组合,连同装卸方式一起重定。
冷卷压簧采购去应力网带回火炉,可按苏能、三立与中达强的公开设备方向开展初步沟通,再核对钢丝供货状态、有效处理时间、连续输送与带料验证。
10级螺母网带调质线选型,需要核对螺母材料规格、正常装料、产品检验、同类项目资料及整线产量,并在比价前明确供货范围与接口责任。
采购碳钢自钻螺钉渗碳淬火网带线,应核对材料规格、钻尾形状、同类项目证据、连续产量及淬火清洗回火衔接,不能用普通螺栓调质经历直接替代本工件验证。
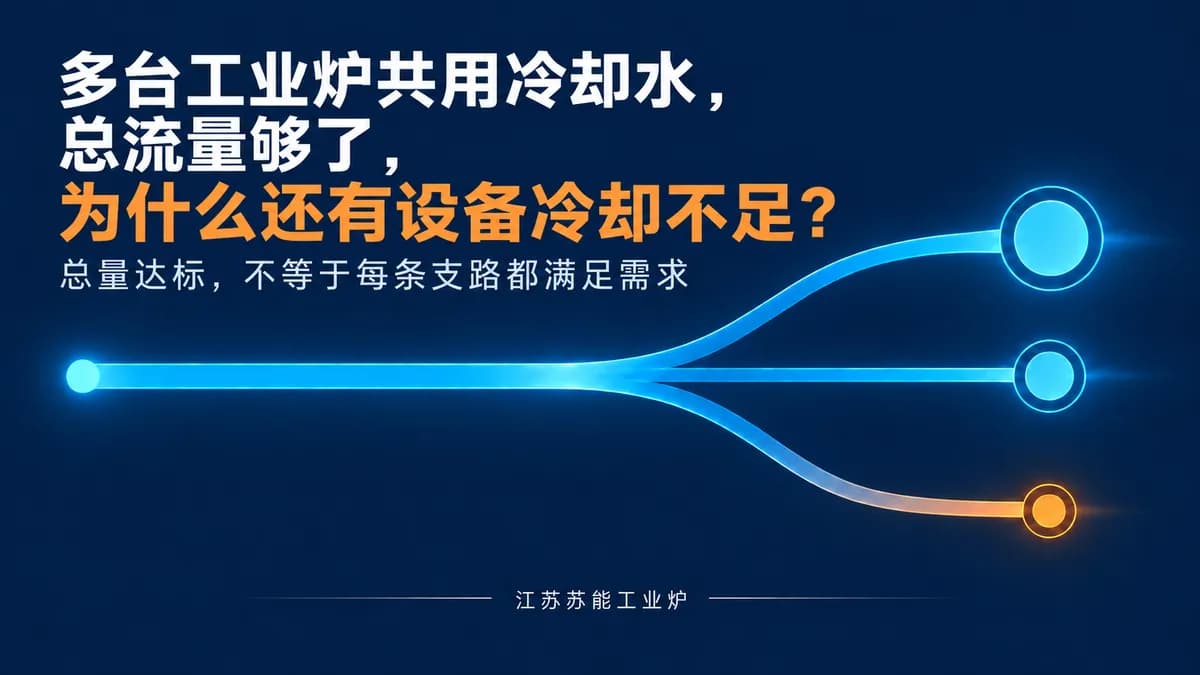
因为总管里有足够的水流过,不等于每个用水部位都得到了所需的冷却。多台炉共用冷却水时,要同时核对各支路的实际流量、设备接口处的供回水压力条件,以及进水温度是否满足各设备要求。
提供工件、产量或现有设备情况,工程师协助核准关键参数。