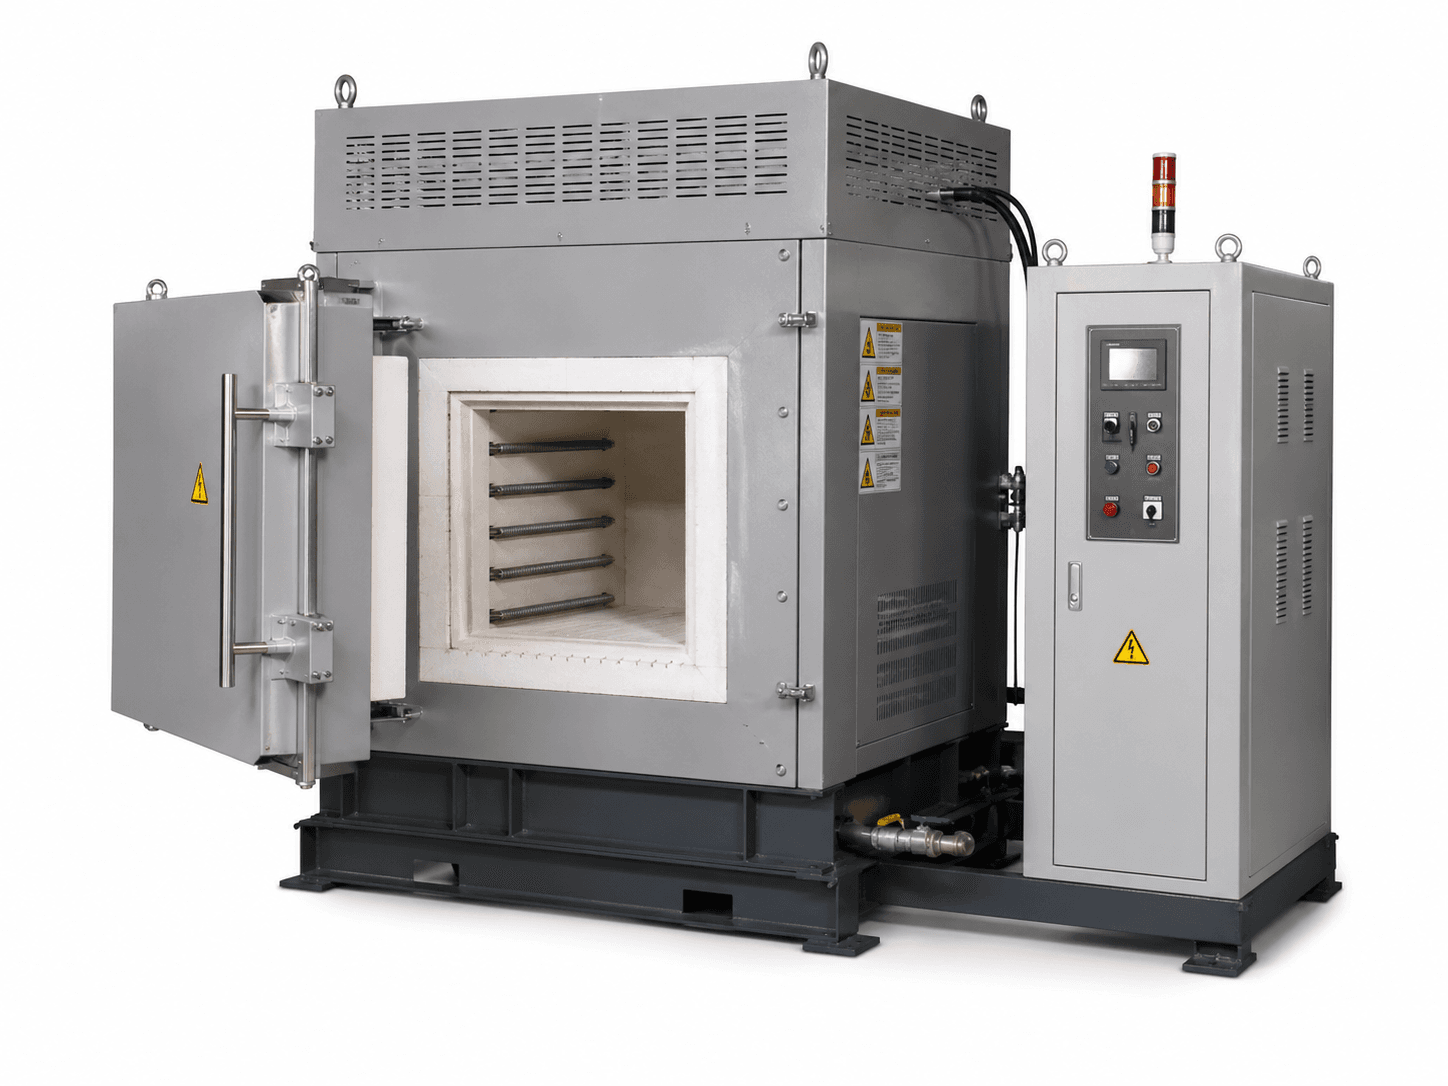
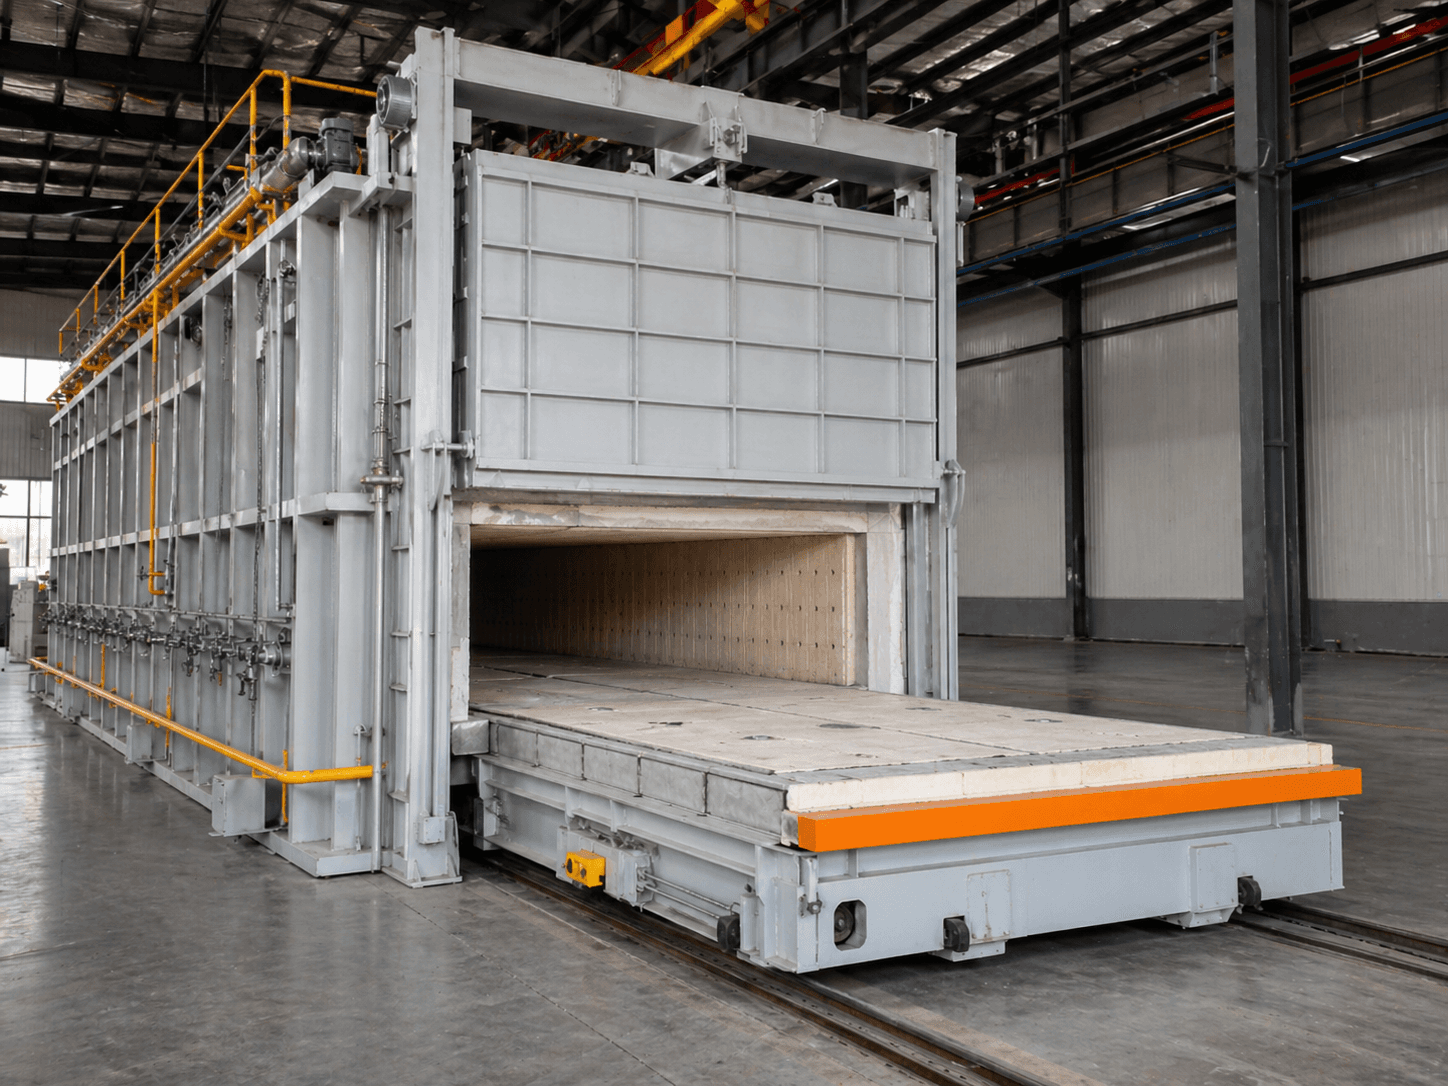
底部可稳定承托的铸锻件
工件需具备铲齿进入和托起的空间,热态支承、重心和接触位置应能共同确认。

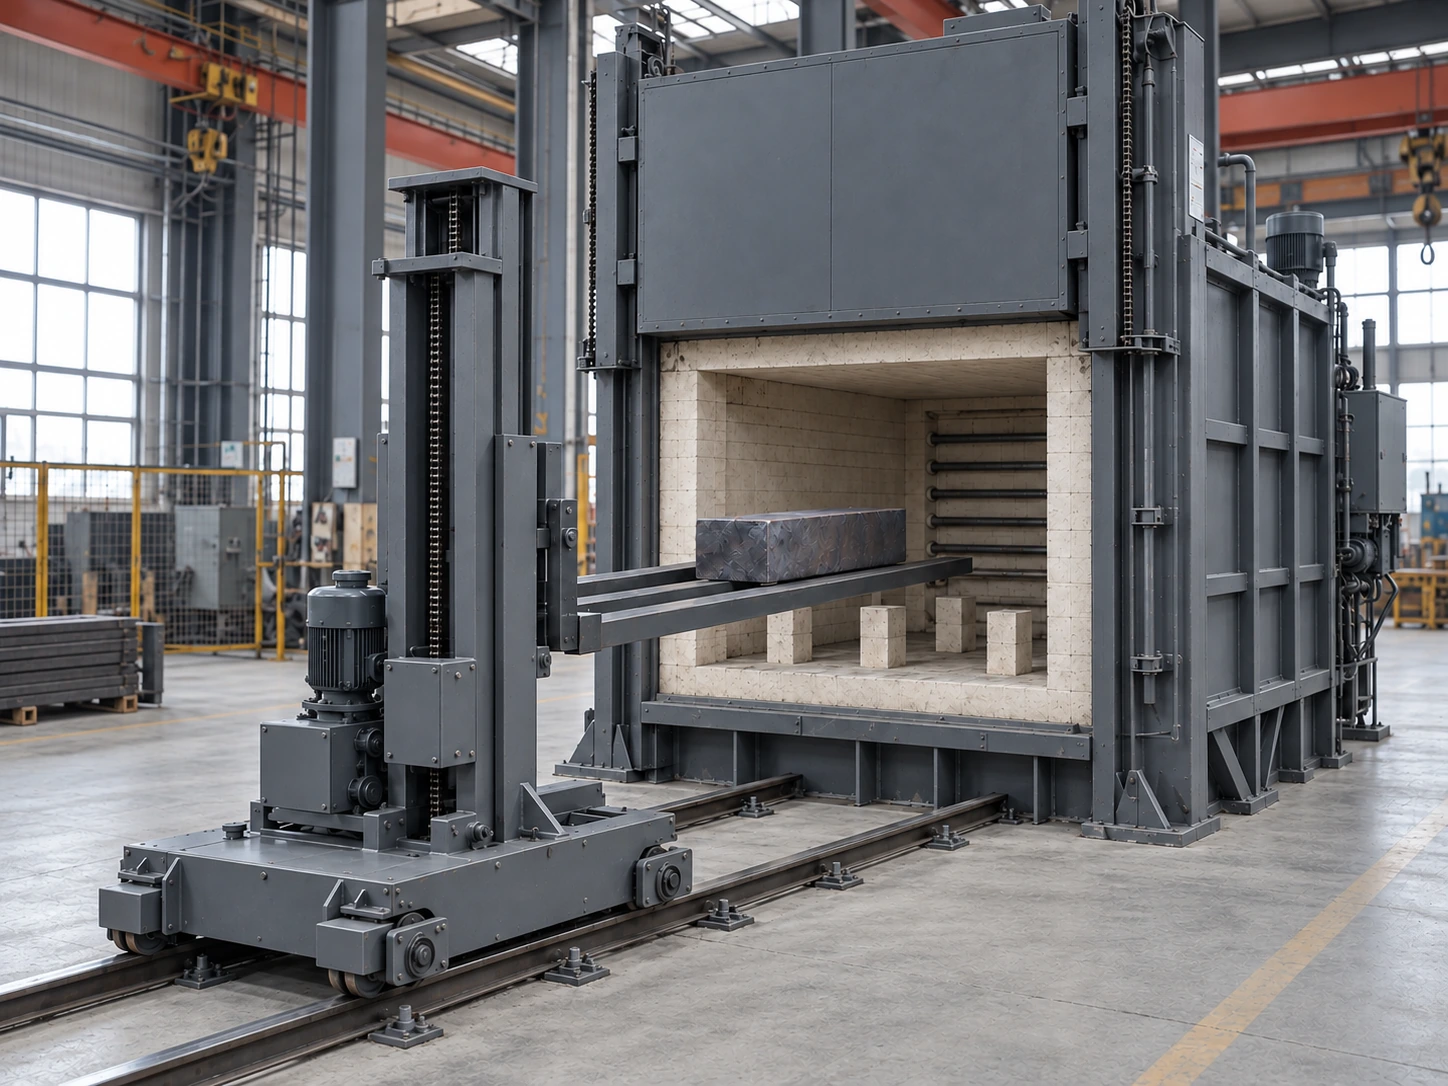
FORK-HANDLING FURNACE
面向可由铲齿稳定承托的铸锻件和批次热处理任务,先核对工件底部空间、重心与出炉路线,再确定加热炉、取料机及后续工位的配合方式。
配置、性能与验收条件以确认的项目文件为准。
先看工件形态、承托方式和生产节奏,再判断是否适合进入方案评估。
工件需具备铲齿进入和托起的空间,热态支承、重心和接触位置应能共同确认。
适合把炉门开启、铲齿取料与后续冷却工位作为一条工艺路线评估的项目。
先评估料具与承托方案;无法稳定托取时,应比较其他装炉和输送方式。
先核对工件底部能否稳定承托、重心是否可控,以及炉内支承能否留出铲齿进入空间。需要快速转移的工艺,还应共同确认出炉、取料和后续设备的衔接条件。
以下是方案条件,具体组合需结合工件、工艺和现场共同确认。
工件、料具和必要间隙共同决定工作空间,不能只按单件外形确定炉膛。
核对铲齿、工装及工件形成的载荷状态,额定起升能力不能替代稳定性校核。
按出炉、托取、行走和进入后续工位的起止事件约定,不把行走速度直接写成工艺转移时间。
介质、冷却设备和产品检验另行确认,配置铲齿机构不等于已经包含完整淬火系统。
铲齿是取料机构,不是散热器切削加工设备。是否配置淬火槽、采用何种介质及允许转移时间,均按材料和工艺确认。
现场需提供炉前轨道或行走区域、基础条件、检修空间、吊装路径和公用工程。加热炉、取料机、淬火设备及现场安装分别列明供货责任,不能只按一台炉体比较总价。
结构示意用于沟通设备组成,实际位置、尺寸和配套范围按项目设计确认。
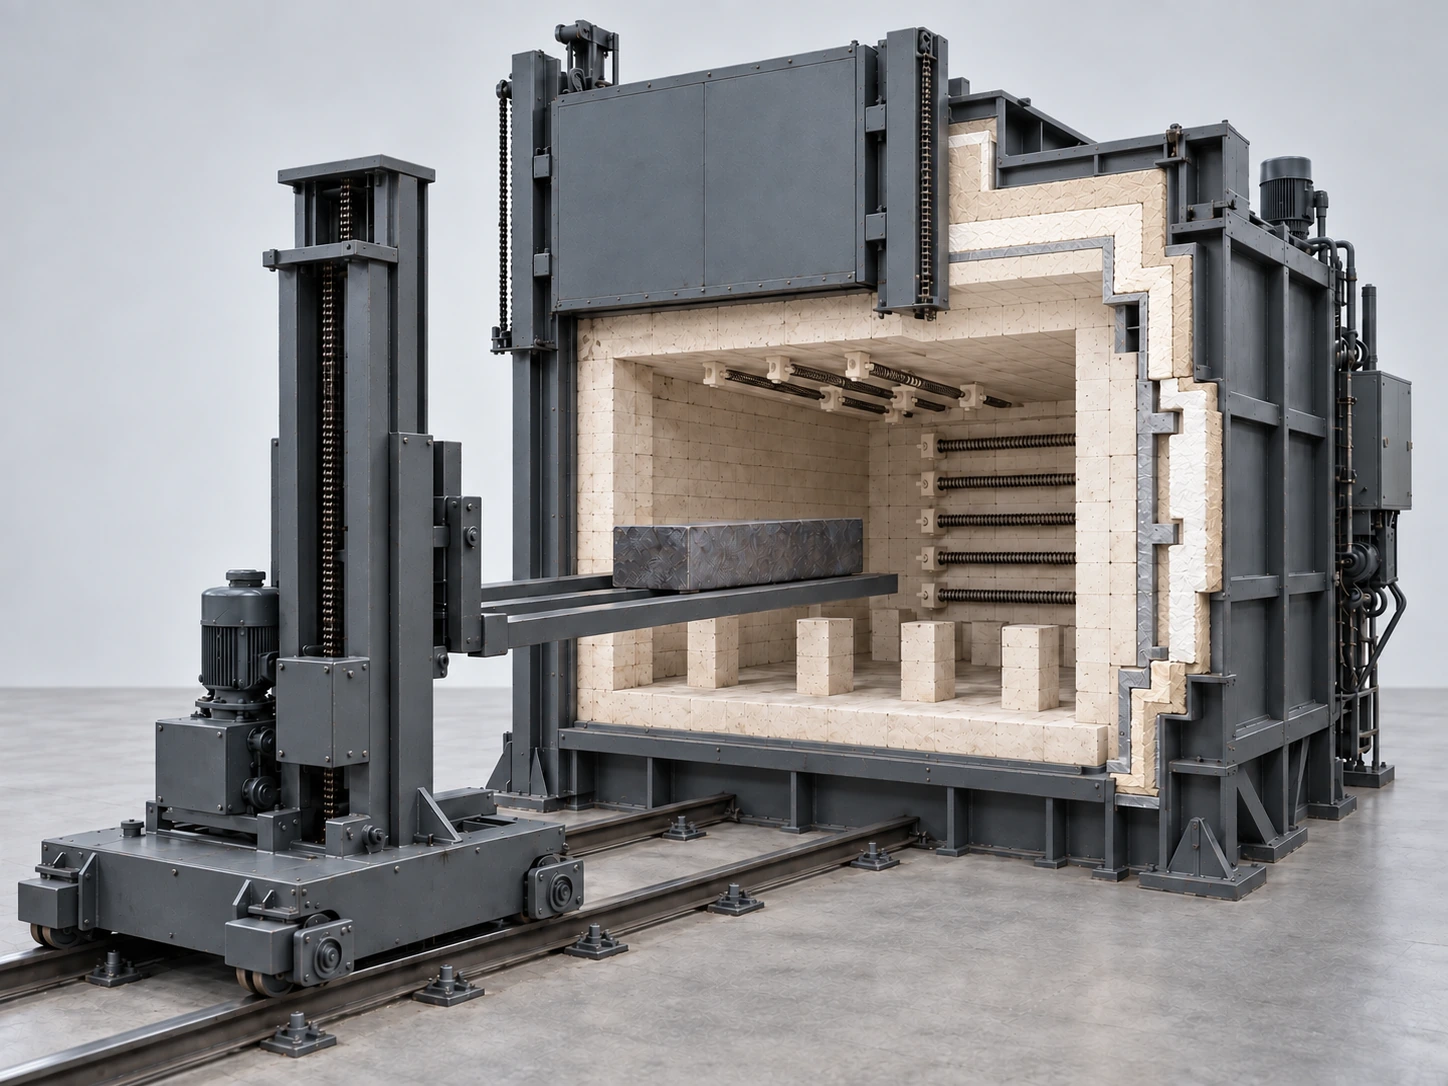
提供尺寸、重量、重心和热态支点。
确认底部净空、支承间距及托取接触位置。
核对净开口、提升高度与轨道行程。
材料、温度与工艺曲线共同确定加热和炉衬方案。
写清转移起止事件,冷却或淬火配套另列范围。
剖切位置展示外壳、隔热层与热面,材料和厚度按工艺确定。
图示为电加热布置,元件与陶瓷支承按温度、装载和检修条件设计。
炉门净开口、提升行程与隔热密封需和取料动作配合。
支承承担热态工件载荷,并在支点之间留出铲齿进入空间。
结合底部净空、重心、铲齿间距和热态变形核对托取条件。
独立取料机负责起升与行走,轨道定位和炉门联锁按项目确认。
工件在炉内支承上加热。炉门开启并确认净空后,铲齿伸入工件下方,托起工件、退出炉膛,再按工艺要求转运。
本页叉车炉由独立取料机托起工件并进出固定炉膛;台车炉由承料台车带着工件进出。选择时重点比较工件支承、装卸路线和工艺转移要求。
需要按材料和工艺确认。加热炉、取料机、冷却或淬火设备的供货范围分别列清,不能从叉车炉名称推定整套设备已经包含。
还需提供尺寸、重心、支点、底部进入空间和料具信息。同样重量的工件,所需铲齿和支承布置可能不同。
准备工件图或尺寸重量、材料与工艺曲线、支承与取料空间、出炉后的转运要求,并说明炉前轨道和后续工位布置。