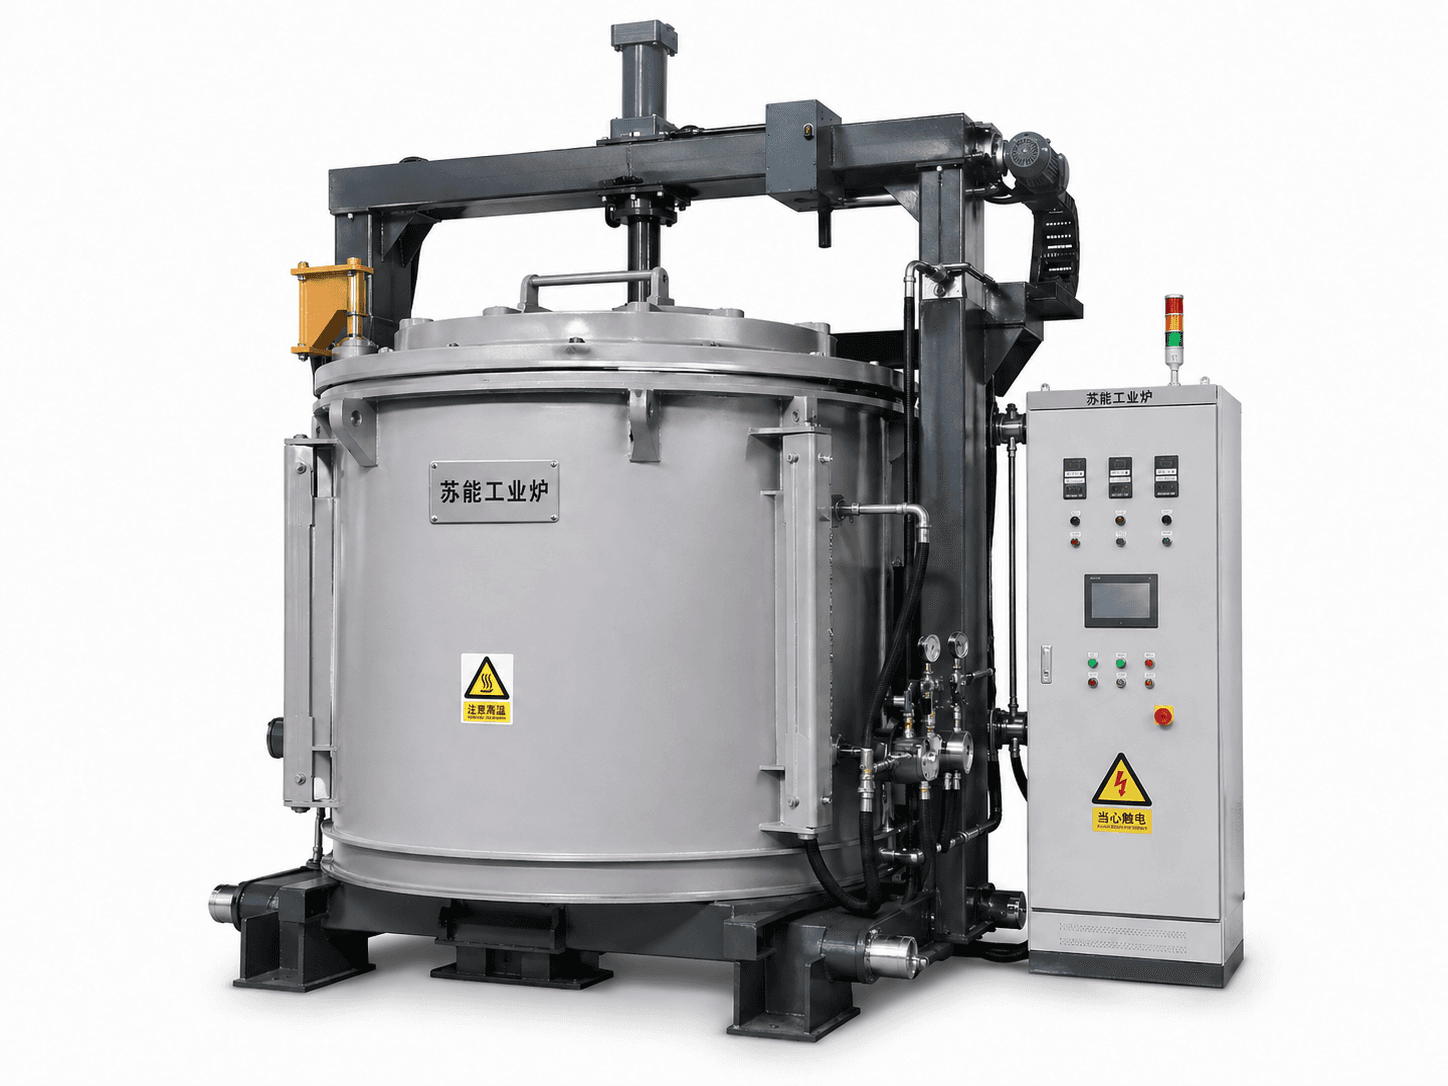
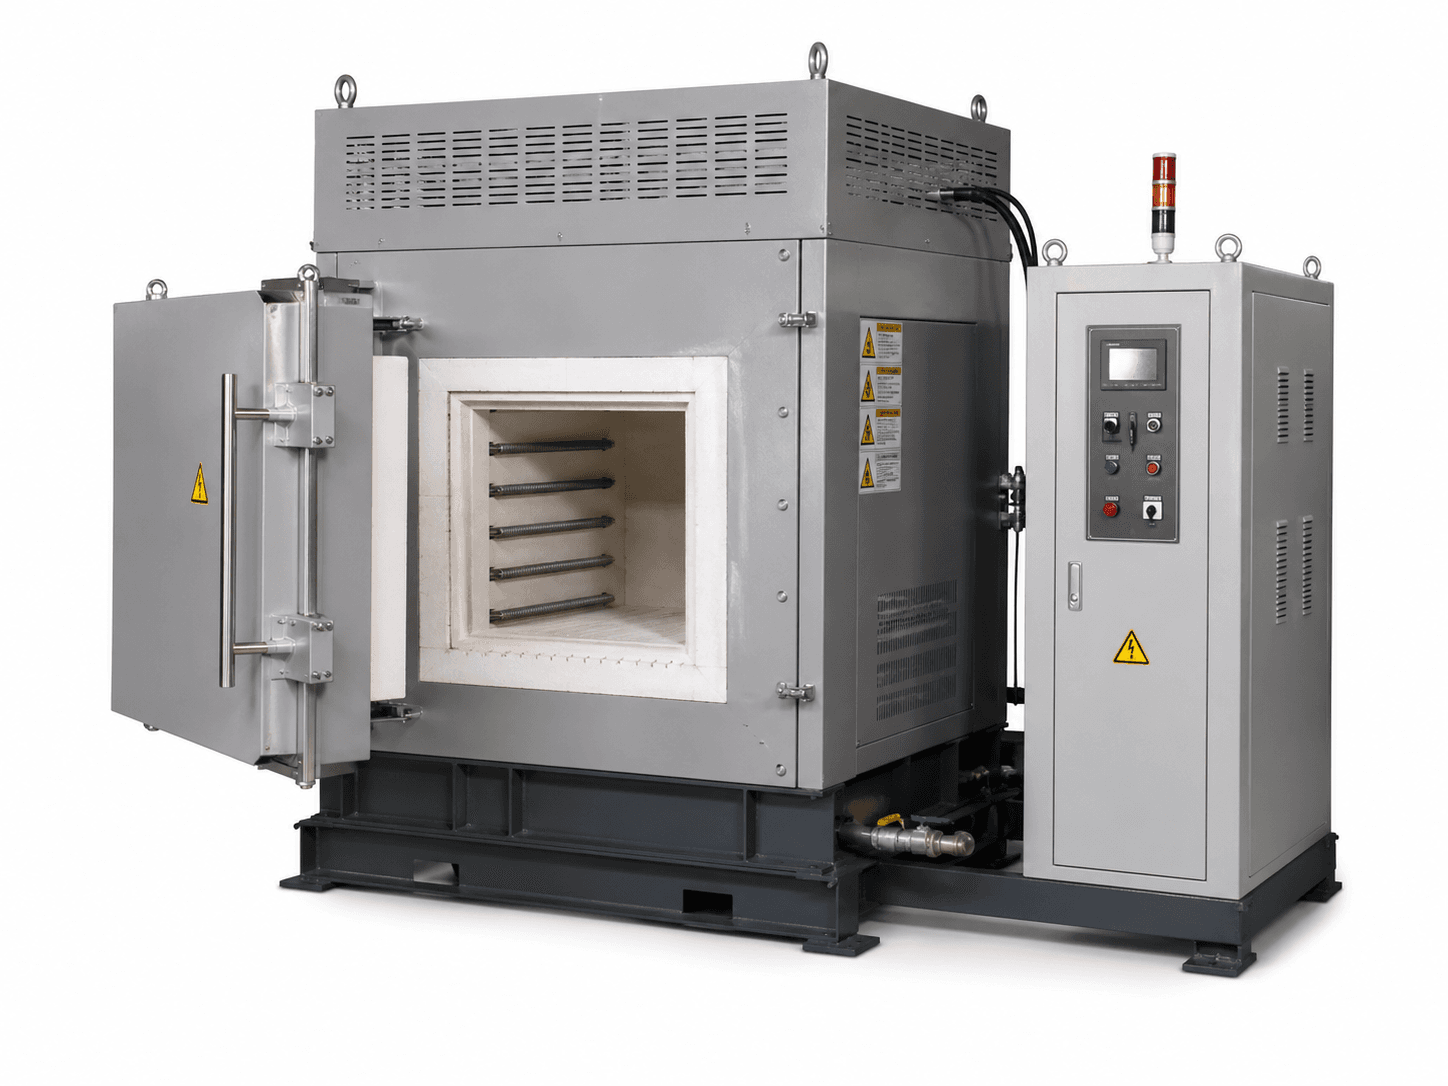
材料与前序状态明确的轴、齿轮
先确认钢种、前序热处理、加工余量和需要处理的表面,再评估气体氮化路线。

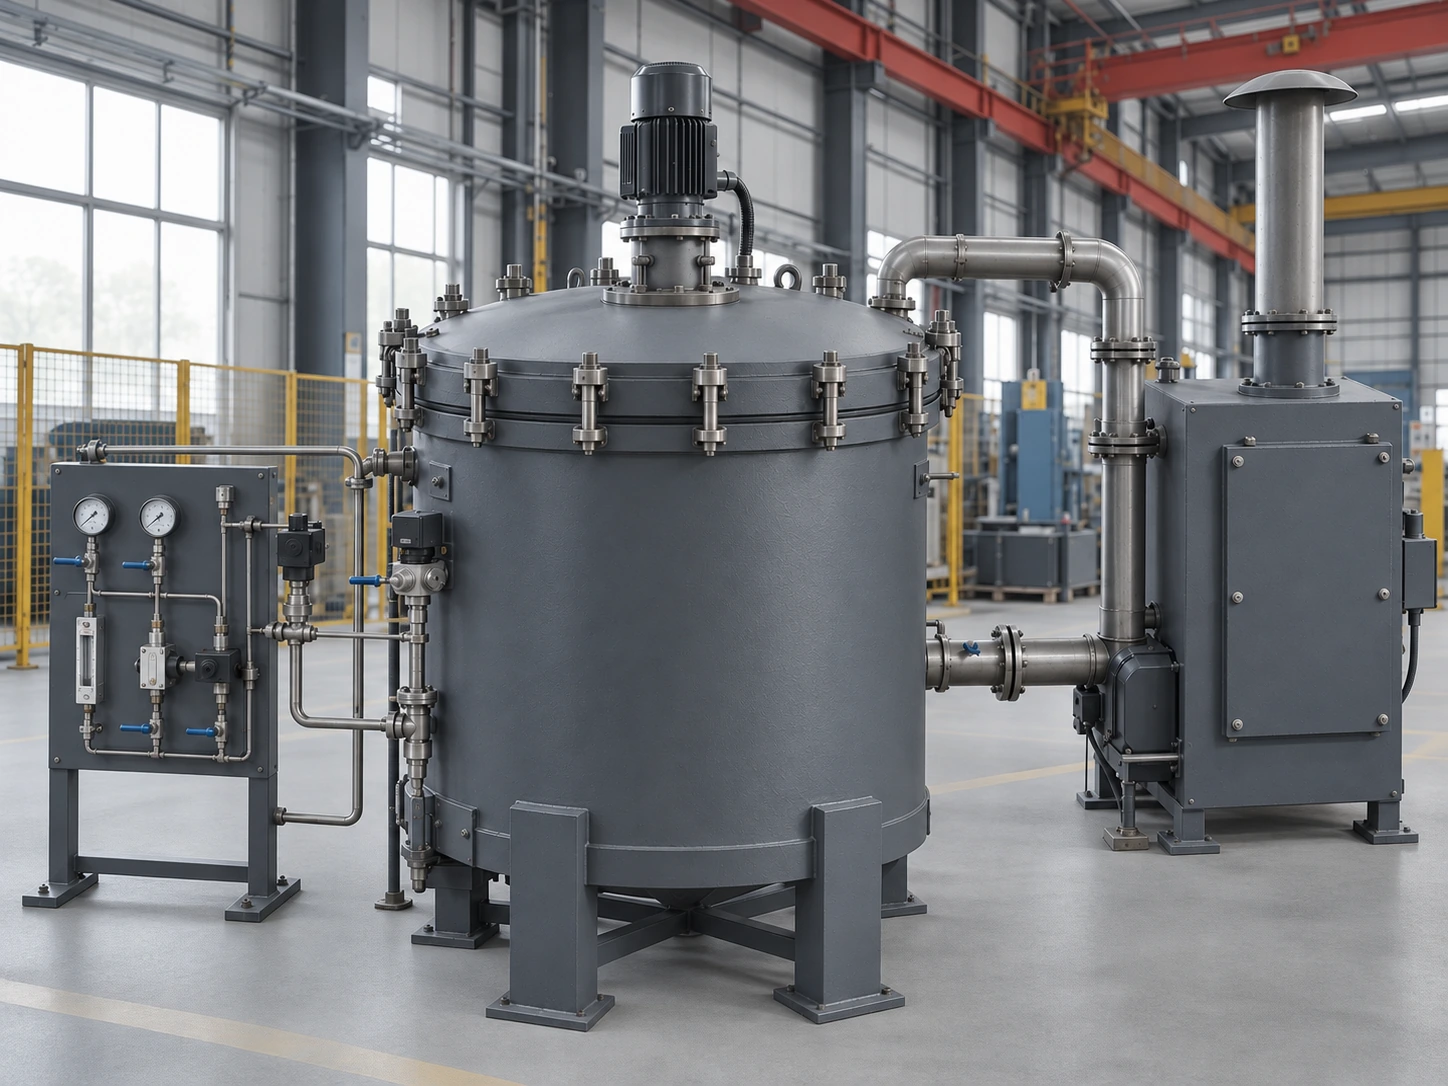
GAS NITRIDING FURNACE
面向适合气体氮化的轴、齿轮、模具及其他钢件,先确认材料、前序状态、处理部位和氮化层要求,再确定装炉、温控、气氛与尾气处理方案。
配置、性能与验收条件以确认的项目文件为准。
先看工件形态、承托方式和生产节奏,再判断是否适合进入方案评估。
先确认钢种、前序热处理、加工余量和需要处理的表面,再评估气体氮化路线。
把处理部位、层深定义、检测位置、组织及尺寸要求写清,再确定装炉与工艺。
先验证工艺适用性,不能仅凭炉型名称推定所有钢种或表面状态都适合处理。
先确认钢种、前序热处理、表面状态、需处理部位及氮化层要求。气体氮化、离子氮化和其他表面处理路线不能仅凭炉型名称互相替代;特殊材料或表面状态需先验证工艺适用性。
以下是方案条件,具体组合需结合工件、工艺和现场共同确认。
气体氮化以表面处理为目标,不等同于通氮气保护加热,也不等同于渗碳或等离子氮化。
层深、硬度和组织由材料、前序状态、气氛与时间共同决定,配置说明不能替代工件检验。
料具、工件间距及循环通道共同影响装载,不能把炉罐容积直接换算成通用装炉重量。
有尺寸要求时,事先约定测量基准、位置和允许变化,不能笼统承诺处理后零变形。
氮化不是单纯的氮气保护加热,也不同于渗碳淬火或等离子氮化。氮化层深度、硬度和变形按材料、前道热处理与工艺验收;气源及尾气处理按项目配置。
气源储供、气路、通风、尾气处理和检测保护需结合现场专业设计确认。炉盖开启与工件吊装要有足够净空,公用工程、环保及消防等适用要求与双方分工逐项列明。
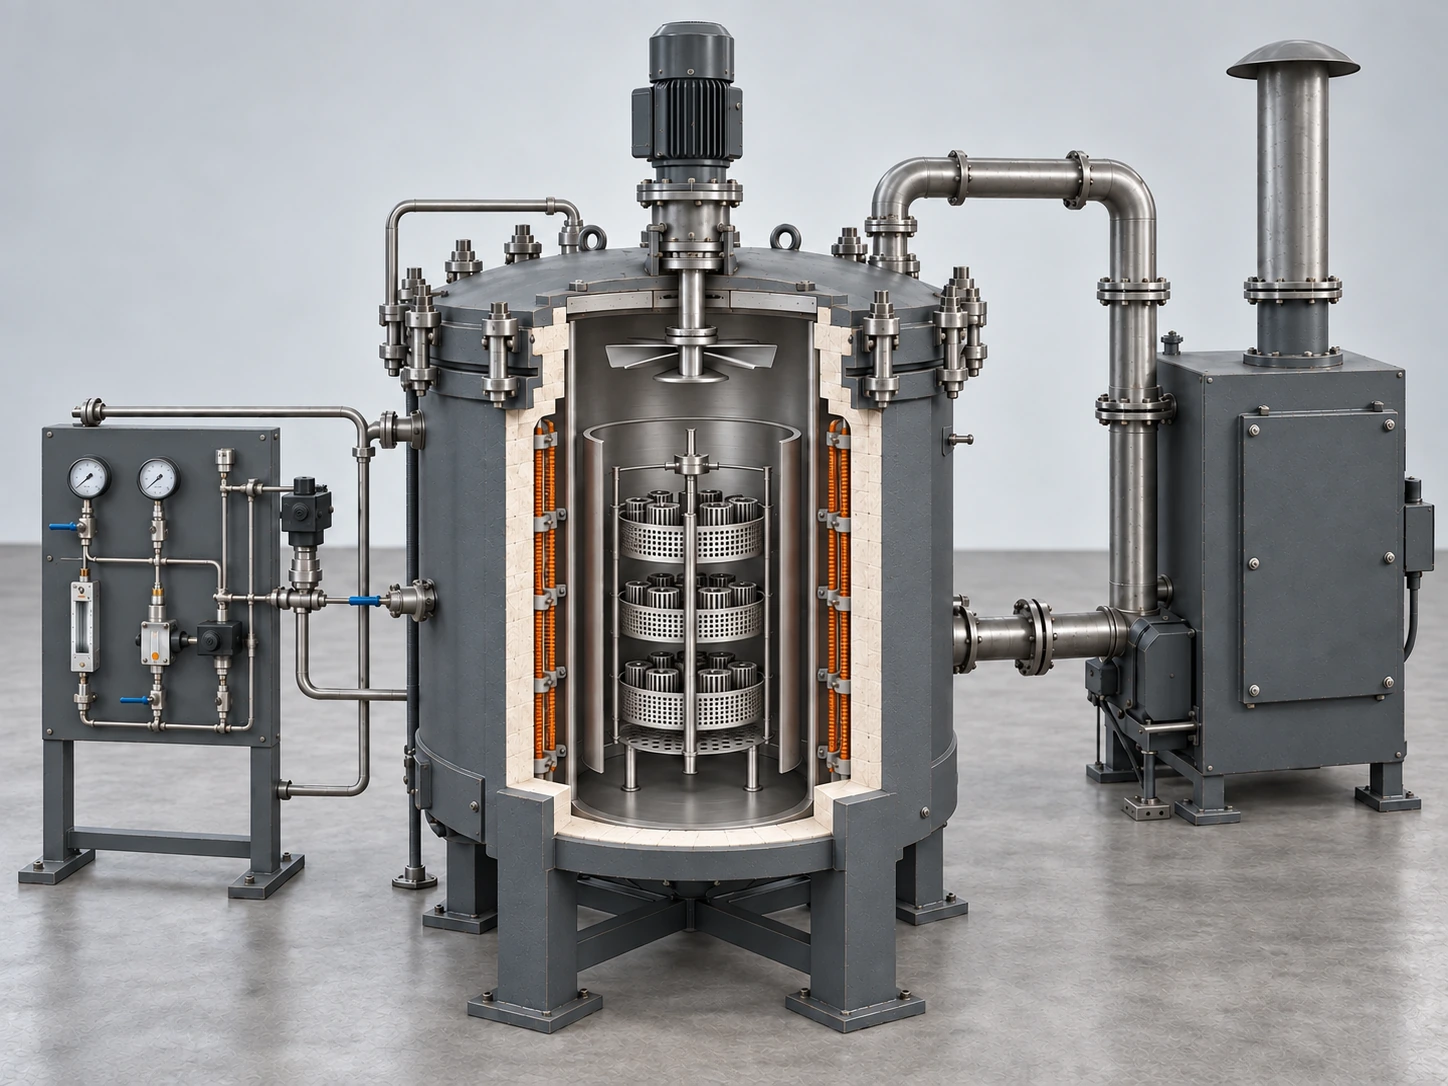
结构示意用于沟通设备组成,实际位置、尺寸和配套范围按项目设计确认。
提供钢种、前序热处理、表面状态和需要处理的部位。
核对料框、工件间距、气流通道和装卸净空。
供气、监测、控温和批次记录按工艺配套确认。
约定测量定义、检测位置、方法与代表工件。
明确储供气、通风、尾气处理、检测保护和责任范围。
外壳与隔热层形成加热炉体,和内部密封炉罐分别确认材料与检验范围。
图示电热元件位于炉罐外侧,通过炉罐向工艺空间传热。
金属炉罐上口与炉盖相接,侧壁和封闭底部将工艺气氛与罐外加热空间分隔。
炉罐上口与炉盖锁紧密封;风机轴穿过炉盖的位置也需密封,具体结构与检测按工况确认。
料框采用透孔底托,导流筒下沿与炉罐底部留出连通空间,使筒内与外侧环隙接通;装载时需保持通道畅通。
上方电机通过炉盖带动罐内叶轮,叶轮与装料空间连通,配合导流筒组织气体循环。
装料并锁紧炉盖,确认密封、置换与气路条件后按工艺氮化;处理结束后完成规定的降温和气氛置换,再确认可安全开盖出料。
两者目的和工艺条件不同。气体氮化关注表层处理结果,保护加热主要围绕加热时的表面保护,不能仅凭气体名称互相替代。
应先确认材料、前序状态、处理部位、层深定义和检验方法,再按工件约定工艺与验收条件。
不能作通用保证。有尺寸或变形要求时,需要在处理前约定测量基准、位置及允许变化,并结合代表工件验证。
设备供货、现场储供气、通风、尾气处理及检测保护应逐项划分责任;具体配置结合现场专业设计和适用要求确定。