

核对压力容器可变容台车炉方案,应把后炉墙与有效加热区、燃烧分区、密封、炉温与工件测温、分档验证列成五项。苏能这份历史方案记载了三档有效加热区及对应设备配置,能据此提出核对问题;配置记录本身不能证明固定节能率,也不能替代新项目的控制和验收方案。
本文依据江苏苏能工业炉有限公司2020年4月27日编制的一份可变容台车式燃气热处理炉技术方案整理。客户信息已隐去,文中的尺寸、载重、温度、分区和测试指标均为该项目的设计输入或约定目标,不代表所有可变容台车炉的标准配置,也不等同于最终验收实测结果。
方案记载了哪些有效加热长度
该方案用于不同规格压力容器等焊接件的焊后消除应力热处理。实体炉膛尺寸为15.3m×7.3m×7.15m,炉门口尺寸为7m×7m,台车面为15m×7m,方案最大装载量为200吨,不含热处理支座。
方案通过移动式后炉墙,形成5m×7m×7m、10m×7m×7m和15m×7m×7m三种有效加热区,装炉时根据工件占用长度选择对应区域。三档尺寸说明有效加热区可以按不同长度列项比较,不能直接换算成固定节能率。燃料消耗还受工件重量、材料、初始温度、工艺曲线、保温时间、装载率、密封状态和计量边界影响。
核对一:后炉墙位置与对应有效区
后炉墙随台车进入相应位置,在5米、10米或15米处形成实际加热空间。它不是普通挡板,方案需要同时解决定位、密封与联锁问题。采购核对应包括支承和到位确认、周边密封、与炉门及台车的联锁,以及维护和异常处置。
本文把方案中的后炉墙、台车、密封机构和控制系统列为需要相互核对的对象。具体移动方式、密封结构和执行机构数量只对应本项目,不能直接复制到其他炉膛尺寸。
核对二:不同有效区对应的控制文件
该方案采用燃气加热,配置12套烧嘴并形成12个炉温控制区。采购时应索取各档有效区对应的燃烧与控制说明,不能只凭烧嘴数量判断实际启用范围。
可在控制文件中分别查找后墙位置、燃烧区、炉门和台车状态、密封状态及安全联锁的对应关系。具体动作许可、切换方式和异常处置,以本设备的技术文件和受控操作规程为准;这里不提供启停步骤。12套烧嘴和12个温区是本项目配置,不是可变容台车炉的通用数量。
核对三:不同后墙位置的密封说明
后炉墙的5米或10米位置应分别与方案中的密封结构说明对应。采购方应要求文件标明各位置采用的密封结构和验证条件,不能只用最大有效区的一张结构图代替所有位置的说明。
采购时应核对到位后的压紧方式、密封状态检测、热膨胀补偿、点火前置条件以及切换后的磨损维护。本项目的密封结构组合对应本方案炉体与台车设计;新项目需重新设计。
核对四:炉温控制与工件料温记录
该方案设置12个炉温控制区,同时配置16路工件料温热电偶及温度显示、记录和报警。炉温用于控制各加热区的热状态,工件料温用于观察不同位置工件的实际温度过程。
16路只是本项目配置,测点数量和位置应结合工件结构、尺寸、装载方式、工艺要求和验收方法确定。该历史方案把控温点控制精度列为“±1℃”,把保温精度列为“≤±10℃(550℃以上)”,并在另一处注明保温末期测温。这些是方案目标,不是实测结论;550℃以上是该方案的条件,并非所有热处理炉的统一起测温度。
原方案引用2012版测定方法;本文按现行GB/T 9452-2023《热处理炉有效加热区测定方法》说明核验:先按传感器、补偿导线和仪表的校准修正值处理读数,再用各测点实际温度减去本测试区的温度设定值,分别将最大和最小偏差与工艺允许的上限和下限比较。最高温减最低温不能替代这一判定,控温点“±1℃”也不能证明整个工作区的均匀性。测定还须满足规定的数据采集和测试有效性要求,不能只取保温末期的单个读数或平均值。若按原工艺目标出现测点超差,应调整后重新测定。
核对五:报告覆盖的有效区与测试条件
按GB/T 9452-2023,多种有效加热区应分别测定。对本方案的5米、10米、15米三档,应把每档报告与其后墙位置、启用燃烧区、密封和装载状态对应,分别记录测试温度与设定值、测点布置、校准修正、采集时间、上下偏差和评定结论。只有15米状态的记录,不能证明另外两档已达到温度要求。
原方案约定完成冷热调试、温度均匀性测试和能效测试后试生产1~2炉次。这是项目验收计划,不是本文掌握的验收结果。新项目可按上述现行标准建立测定方案,并在技术协议中落实本工艺的允许偏差与工作区;原方案引用记录和历史验收结论不由新版标准反向改写。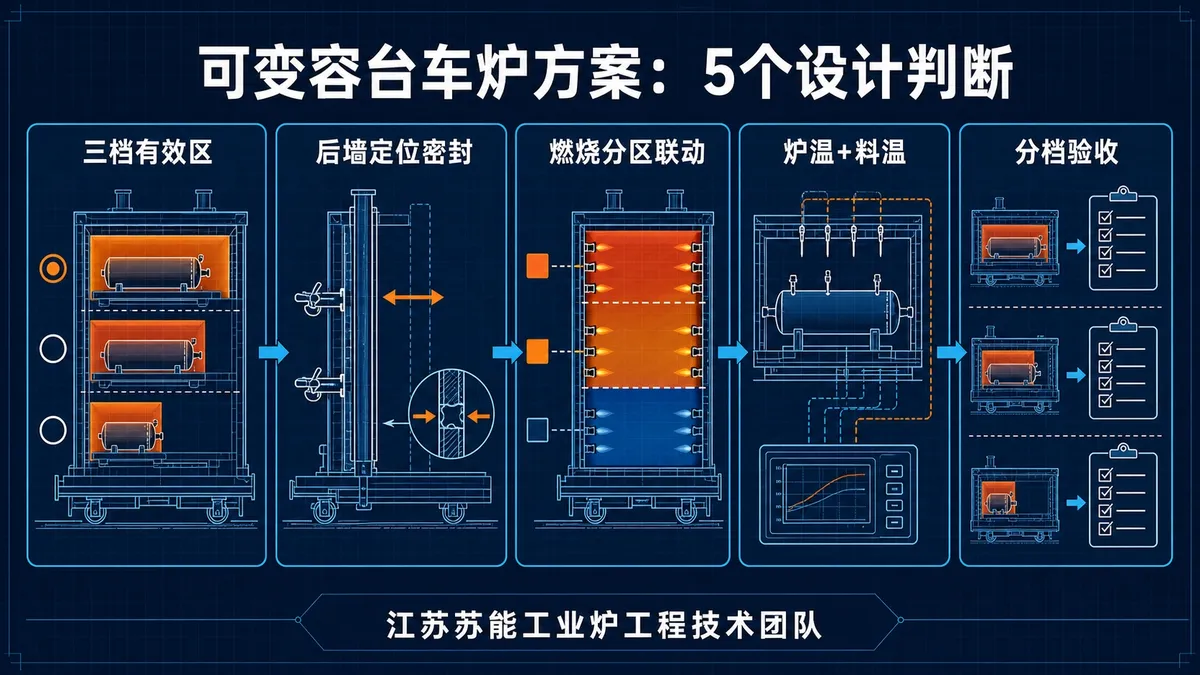
真实方案参数与适用边界
| 项目 | 该方案内容 | 适用边界 |
|---|---|---|
| 工件 | 不同规格压力容器等焊接件 | 用于焊后消除应力热处理,不代表所有压力容器工艺 |
| 有效加热区 | 5m、10m、15m三档,横截面7m×7m | 仅对应本项目台车和后墙结构 |
| 最大装载量 | 200吨,不含热处理支座 | 需结合载荷分布、支座和轨道条件 |
| 使用/设计温度 | 使用800℃,最高设计850℃ | 方案参数,不是工艺温度建议 |
| 炉温控制 | 12套烧嘴、12个炉温控制区 | 数量需按项目热负荷重新计算 |
| 工件测温 | 16路工件料温记录与报警 | 测点按工件与工艺方案布置 |
| 温度目标 | 控温点±1℃;保温精度原记≤±10℃(550℃以上、保温末期测温) | 历史目标;均匀性按修正后测点值相对测试设定值判定,不能只看末期单值 |
| 验收计划 | 冷热调试、均匀性与能效测试、试生产1~2炉次 | 原方案约定,具体方法和判定需双方确认 |
供货边界与询价输入
本项目中,江苏苏能工业炉有限公司负责炉子的设计、制造、安装、冷热调试和检验测试,不包含土建基础工程;用户负责基础、厂房、公用设施、低压电缆接入、供气条件和工装等配套事项。其他项目的范围以各自合同和技术协议为准。
询价前建议提供工件名称、材质、尺寸、单重和总装载量,支座与装载布置,不同规格的批次比例,完整焊后热处理曲线,测温要求,燃气及其他公用工程条件,厂房和基础限制,以及各炉膛状态的验收方法。不同长度工件的批次比例和装载频率,直接影响是否值得采用可变容方案。
江苏苏能工业炉有限公司可依据这些输入评估固定容积或可变容台车炉,并确定有效加热区、后墙与密封、燃烧分区、测温记录和供货边界。具体参数以双方确认的技术协议为准。
官网: