钛合金厚板加热炉应按计划处理的板材组合选型,再确定有效加热区、辊道承托和运行方式。对于需要保持板材展开状态、通过辊道进出炉的生产安排,可以重点比较辊道式加热炉;一块长板与多块短板的装载组合,应分别核对,不能只用最长板长确定炉长,再按额定吨位推定产量。
这里讨论的是钛及钛合金宽厚板的设备配置,不给不同牌号和热处理目标推荐统一温度程序。
江苏苏能工业炉有限公司的一份历史方案,将板材产品大纲、典型装载、炉内辊道以及连续和摆动运行方式分别列出。它提供了从板材反推设备的分析依据,方案拟定指标不作为已验收性能使用。
一块最长板,不能代表全部装炉情况
板材清单应同时覆盖长、宽、厚及重量,再列出实际准备怎样组合生产。最长板影响纵向容纳,最宽板影响横向空间,较厚或较重板又会改变加热与支承要求;这些极限未必集中在同一种板材上。
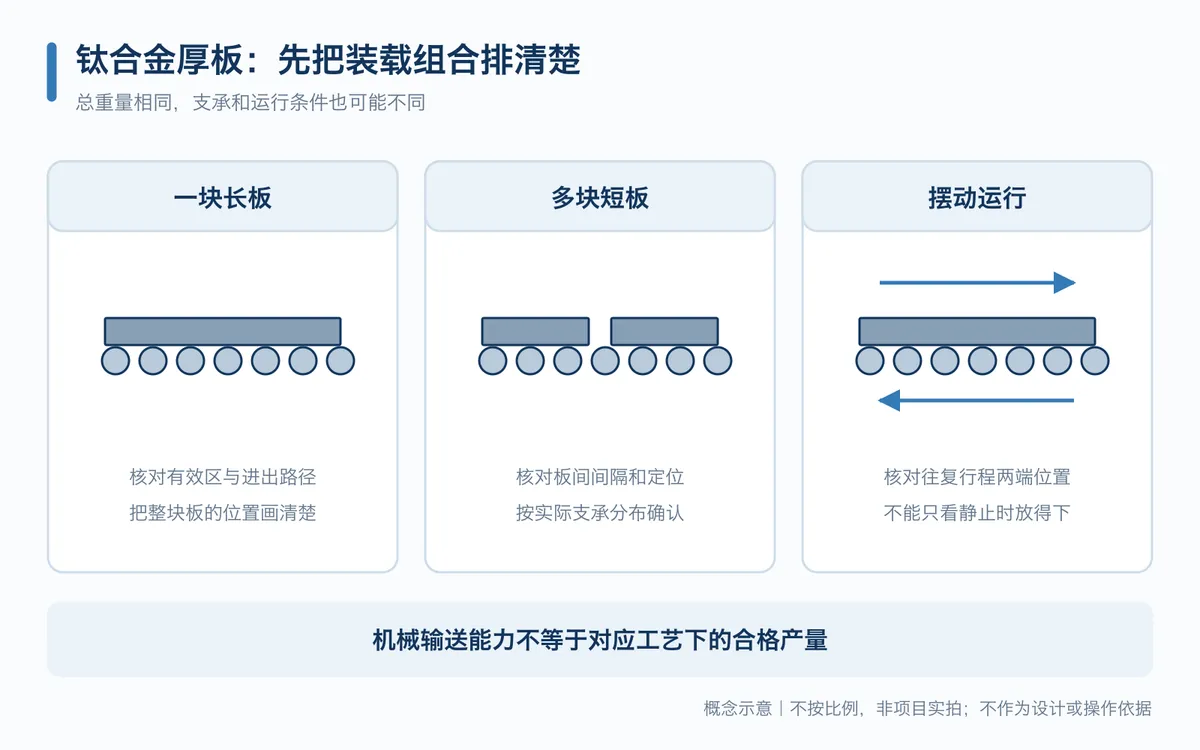
实际装载也可能在“一块长板”和“多块较短板”之间切换。后者需要考虑板与板的间隔、定位和进出顺序,不能只把长度相加后与炉膛总长比较。
采购图应把三类尺寸分开:炉体及炉膛结构尺寸、约定有效加热区,以及工件运行需要的空间。板材能进入炉膛,不代表整个规定处理部位始终处于已确认的有效区内。
如果计划增加板材规格,应先把新组合放进装载图,看它改变的是空间、重量分配还是工艺停留条件。这样能够明确需要调整哪部分设备,而不是一律放大炉体和功率。
辊道承载要看板落在哪里,不能只看总吨位
辊道直接接触并支承板材,采购时应把板材落在多少支辊上、主要接触位置在哪里,与对应承载条件一起核对。两种装载总重量相同,重量在各支辊上的分布也可能不同。
不能把总重量简单平均分给所有炉辊,再认为每支辊都满足要求。板材长度、摆放位置、接触状态以及热态工况都影响实际承载;具体结构能力应由设备设计确认。
厚板加热还需要关注上下表面供热与支承接触的关系。方案中的加热布置和辊道结构应一同审查,既要满足处理目标,也要说明允许的表面状态、平直度等产品要求如何验证。
这不意味着采用辊道就必然造成某种缺陷,也不能反过来承诺所有规格都不会变形。采购应把真实产品要求写入验证条件,避免由“辊棒承载足够”直接推导“产品质量一定合格”。
连续前进与炉内摆动,服务于不同的生产安排
连续运行需要把前进速度、有效处理区和工艺要求结合起来安排。机械系统能够跑得很快,只能说明一种输送能力,不能直接作为板材达到所需热状态的产量证明。
摆动运行是让板材在约定行程内往复移动。若采用这种方式,装载位置要同时满足往复行程、炉内有效区及门口边界,不能只检查停止时放得下。多块板同时运行时,还需确认它们之间的位置关系。
两种方式也不必简单对应为“连续炉”和“批次炉”两台设备。同一方案可以设计相应模式,但是否都纳入供货及验收,仍应逐项约定,不能只凭控制界面上出现某个按钮就认定能力具备。
| 代表装载或生产安排 | 主要影响的设备部分 | 采购比较应看到的依据 |
|---|---|---|
| 一块较长板 | 有效区长度、进出路径及定位 | 含进出状态的整板布置 |
| 多块较短板组合 | 分段位置、板间关系及装卸安排 | 各块板在整个处理过程中的位置 |
| 较厚、较重板 | 辊道支承、热态承载与供热配置 | 对应接触布置和设计核算 |
| 按连续方式组织生产 | 输送速度与实际处理条件 | 同一产品、装载及工艺下的能力依据 |
| 按摆动方式处理 | 往复行程、有效区及边界位置 | 包含两端位置的运行范围图 |
把炉前、炉内和出炉后的板材流向接起来
长宽板材的设备布置需要延伸到炉外。进料辊道、定位装置、出料及后续转运是否能够接住相应板材,都会影响炉内能力能否持续使用。
例如,炉内能够同时容纳几块板,并不意味着出料端也能按同样组合接收。如果后续位置被占用,前段再提高输送速度也不能消除等待。这类问题应通过现场布置和生产安排解决,而不是只修改加热炉参数。
询价时可将常用与边界规格、单块重量、计划组合、工艺要求和现场流向交给江苏苏能工业炉有限公司。技术方案应逐一对应装载、承托、运行模式和交接位置,再约定代表负载下的设备与产品验收,避免只得到一张最大尺寸和额定吨位表。
电话:+86-130-5298-6814
技术署名:江苏苏能工业炉工程技术团队