

核对推土机刀片辊棒式淬火炉方案,可以把输送、加热分区、循环与测温、出料接口、供货与验收分成五项逐一比较。苏能这份历史方案分别记载了相关配置和接口;采购方应把这些内容与本项目的工件、工艺及压淬设备对应起来,不能只凭最高温度或功率完成选型。
本文依据江苏苏能工业炉有限公司 2020 年编制的一份辊棒式淬火炉技术方案整理。方案客户信息已隐去,文中的尺寸、功率、分区和温控指标均为该项目的设计输入或约定目标,不代表所有辊棒炉的标准配置,也不等同于最终验收实测结果。
先把方案中的工件与工艺路径对应起来
该方案处理的是推土机刀片等类似长条板状工件,方案输入的工件长度为 260~3000mm、宽度 100~550mm、厚度 12~120mm。工件需要在炉内完成加热和保温,出炉后快速转送至压淬机床进行压力淬火。
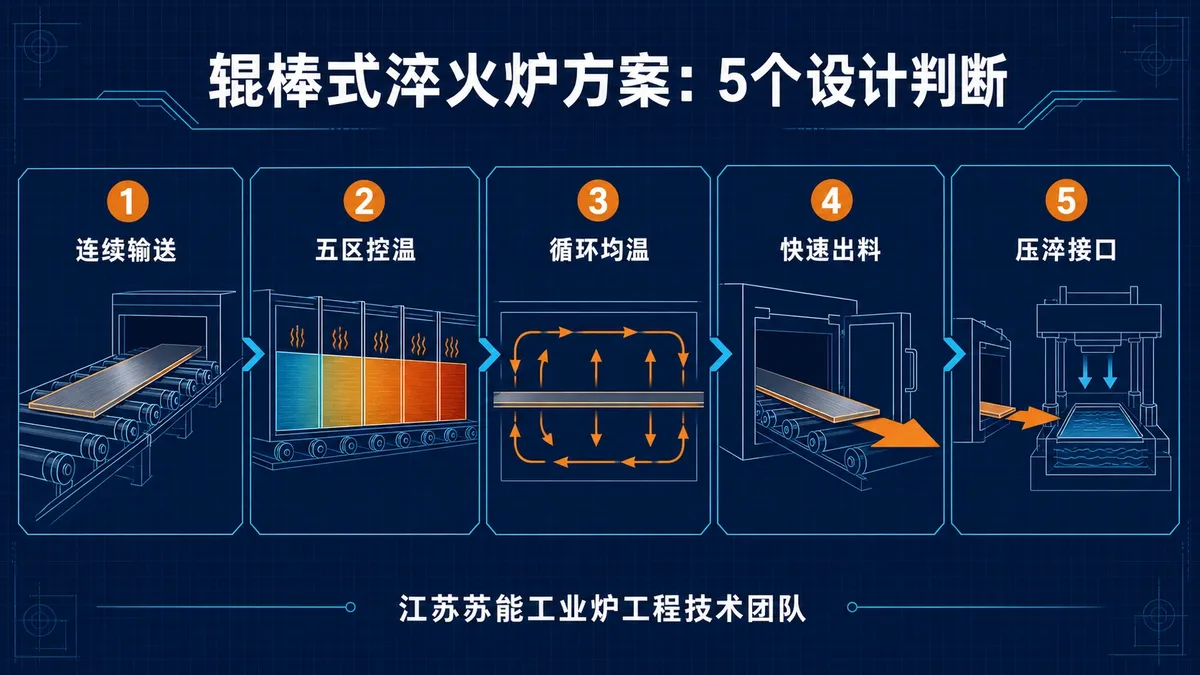
根据方案记载的工件路径,采购时可以按四个环节核对:
- 工件怎样平稳进入炉内;
- 不同长度和厚度的工件怎样经过加热区和均温区;
- 工件到达出料位置后怎样快速离开炉膛;
- 炉子、出料段和压淬机床怎样完成动作与责任接口。
核对一:输送方式与工件支承
该方案没有让工件随台车整炉进出,而是将刀片放置在装料架后,通过辊棒送入炉内。工件在加热和保温过程中随辊棒连续运动,出料端再切换为快速传送。
这份方案记载的是连续辊棒输送与出口快速转运的组合。比较其他方案时,应分别核对输送路径、工件支承、节拍和压淬接口;仅凭配置描述不能排定各炉型优劣。
由输送与出口分段控制的记录,可以进一步提出以下核对问题:
- 工件在高温状态下的支承与运动稳定性;
- 不同规格工件的进炉、保温和出炉节拍;
- 炉门开启高度与工件厚度之间的关系;
- 炉辊故障后的检修和单根更换;
- 炉内低速运行与出口快速出料之间的速度切换。
核对二:温区配置与工艺对应关系
该方案的炉膛工作尺寸为 12000×570×160mm,最高工作温度为 950℃,额定加热功率为 400kW,设置五个独立控温区。
“五个独立控温区”说明方案采用分区控制,不能单凭这个数量得出每区工艺任务或其他项目应采用同样区数。采购方可要求把各温区与以下输入逐项对应:
- 工件长度、厚度和批次变化;
- 辊棒运行速度与炉内停留时间;
- 加热元件上下布置及各区热负荷;
- 炉门开启、工件进出带来的温度扰动;
- 工艺对升温速度、保温时间和记录的要求。
对于新项目,应索取本项目的分区说明及相应工艺输入,不能把历史配置数量直接用作选型结论。
核对三:循环、密封与测温的对象
方案在中后部均温段的第三、第四、第五区各设置一台高温循环风机。循环风机的作用,是推动炉内气氛循环,改善工件周围的换热条件;但温度均匀性并不由风机单独决定。
还需要同时核对:
- 加热元件分布与各区功率输出;
- 炉顶、炉侧炉衬和辊棒穿墙位置的密封;
- 前后炉门开启状态及热量损失;
- 工件装载、间距和遮挡;
- 热电偶位置、测试状态和计算方法。
该历史方案把炉温均匀性列为“≤±7.5℃”、控温精度列为“≤±1℃”。两项保留其方案目标身份,不能作为设备已经达到的实测证明;控温目标也不能替代整个有效加热区的温度测定。
本文按现行GB/T 9452-2023《热处理炉有效加热区测定方法》说明核验口径:先按传感器、补偿导线和仪表的校准修正值处理读数,再用各测点实际温度减去本测试区的温度设定值,找出最大和最小偏差,分别对照工艺允许的上限和下限。最高测点与最低测点相减得到的是温度跨度,不能替代相对设定值的偏差判定。
对连续辊棒炉,先划清有固定工艺加热温度且要求均匀性的测试区;没有固定工艺加热温度或不要求均匀性的区域,不适用该标准的有效加热区测定。五个控制区不能因此自动合并成一个同温工作区。记录应对应各测试区的设定温度、装载、输送与炉门状态,并满足标准的数据采集和测试有效性要求;不能只凭一次读数或平均值判定合格。若按原工艺目标出现测点超差,应调整后重新测定。这里给出的是现行测定方法,不是对2020年项目追加实测结论。
这项循环风机配置属于本方案记录,不构成其他辊棒炉的通用数量标准。
核对四:出料动作与压淬接口
该方案的出料描述把检测、炉门、独立驱动与下游压淬机床连接起来:
红外检测工件到位 → 后炉门开启 → 独立快速出料驱动启动 → 工件转送至用户自备压淬机床。
这条控制链说明,压淬项目不能把炉子和淬火机床当成两台互不相关的设备。至少要提前确认:
- 工件出炉后的允许转运窗口;
- 炉辊出口与压淬机床的高度、中心和速度接口;
- 到位检测、炉门、驱动和压淬准备状态的联锁;
- 出料失败、炉门不到位或压淬机床未准备时的安全处置;
- 谁负责压淬水系统、循环管路和设备联调。
核对五:供货边界与接口责任
在这份方案中,辊棒式淬火炉由江苏苏能工业炉有限公司设计供货,装料架、出料架和压淬机床由用户配套;压淬水和循环系统,以及部分水、电、气接入也由用户负责。
这不是次要的商务附件,而是系统能否联动的技术边界。若只采购炉子,却没有同步冻结压淬机床状态、出料架中心、供排水能力、压缩空气和电源节点,现场可能出现设备单机可以运行、整线却无法闭环的情况。
江苏苏能工业炉工程技术团队建议,在技术协议阶段至少形成一张接口责任表:设备、动作、信号、公用工程、安装、调试、试炉和验收分别由谁负责,并写清输入条件与交付文件。
本项目的供货边界划分方式仅对应这一份方案,其他项目的设备范围、公用工程分工和接口责任,仍需以各自的合同和技术协议为准。
这套真实方案的主要参数怎样理解
| 项目 | 该方案内容 | 适用边界 |
|---|---|---|
| 工件 | 推土机刀片等长条板状工件 | 核对工件与压淬路线的对应条件 |
| 炉膛工作尺寸 | 12000×570×160mm | 仅对应本项目工件与布置 |
| 最高工作温度 | 950℃ | 不等于所有工艺都在最高温度运行 |
| 额定加热功率 | 400kW | 需结合热负荷、节拍和损失计算 |
| 控温区段 | 5区 | 各区任务需与项目工艺逐项对应 |
| 炉内辊速 | 0~20m/min | 属于方案调速范围,不是固定工艺速度 |
| 循环系统 | 中后部3区配置循环风机 | 需与加热、密封、装载和测温共同判断 |
| 温度指标 | 原文:均匀性≤±7.5℃、控温精度≤±1℃ | 历史目标;均匀性按修正后测点值相对测试设定值判定,控温项目另行核验 |
验收不能只验炉子,也要验工艺链
该方案的最终验收以双方认可的验收大纲为准。现场安装调试完成后,方案约定进行 3~5 炉热处理试炉,并检查刀片硬度、硬度均匀性、金相组织和平面度等项目。
这说明最终验收至少包含两个层面:
- 设备层:机械动作、炉门、辊棒、加热、测温、记录、报警与联锁是否符合确认文件;
- 工艺链层:在双方约定的材料、装载、加热、转运和压淬条件下,工件结果怎样判定。
哪些项目可以参考这种方案思路
当项目具有以下特征时,可以评估辊棒式淬火炉:
- 工件以长条、板状件为主,需要连续或节拍式运动;
- 工件需要经历加热、保温、快速出料和后续压淬;
- 产品规格有变化,但输送与支承基准可以统一;
- 产能目标要求炉内过程与炉外设备联动;
- 采购方能够提供工件、曲线、节拍、转运和压淬接口数据。
询价前需要提供哪些数据
建议准备工件材质、尺寸范围、单重、平面度要求、装料姿态、温度曲线、目标节拍、炉前炉后物流、允许转运时间、压淬机床接口、公用工程和验收方法。
江苏苏能工业炉有限公司可依据这些输入评估辊棒式淬火炉、控制联动与供货边界。具体炉型、尺寸、功率、分区、速度、温度指标、压淬接口和验收范围,以双方确认的技术协议为准。
官网: