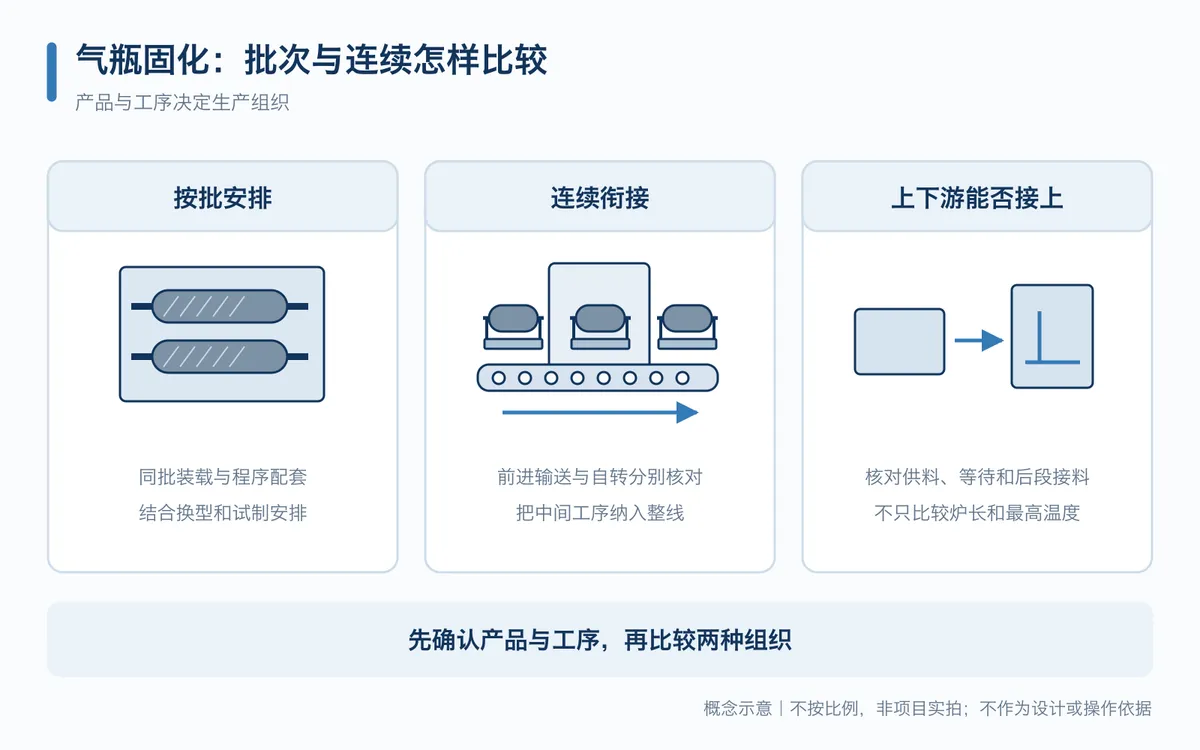
气瓶固化选箱式批次炉还是连续炉,应先看不同瓶型能否共用固化程序,缠绕后的气瓶怎样等待和自转,以及工艺中是否需要预热后刮胶等中间处理。经常需要分批调整程序、不同订单不宜共用运行条件时,可以优先比较箱式批次方案;产品与工艺路线较稳定,工装能够连续通过,各工序又能持续衔接时,再重点比较连续固化线。
这里比较的是纤维缠绕气瓶的树脂固化路线。“箱式”说的是炉体形式,“批次”说的是生产组织,两者不能在所有设备上直接画等号;本文的箱式方案,是装完一批后执行共同温度程序的设备。
江苏苏能工业炉有限公司的两份气瓶固化方案,分别采用整批升温、保温、冷却,以及储料、自转、预热、中间处理、继续固化的连续衔接。下面比较两种组织方式,不把不同项目的产能或能耗数字直接拿来排名,也不把方案写成投产效果。
先按固化程序分产品,再比较炉型
瓶体外形接近,不代表内胆、缠绕层和树脂体系所需的固化条件相同。选型时,应先把计划生产的瓶型对应到经确认的温度程序、自转要求和装载方式,再判断哪些产品可以归入同一批次或同一连续运行条件。
对于同一炉膛共用温度程序的箱式批次设备,可以在两批之间更换程序,但同一批内的产品必须能够接受这套共同条件。多只气瓶分别自转,不等于每只气瓶都能单独执行一条温度曲线。
连续线则要把工艺要求落实到沿线的加热区和输送安排。若某种瓶型需要明显不同的停留时间,仅修改它的产品名称或上料顺序并不能解决问题;需要判断能否共用当前运行条件,还是应分开组织生产。
因此,如果订单中不同瓶型经常需要分别跑程序,批次方案值得优先比较;如果主要产品能够在同一套已确认的工艺路径下连续运行,连续线才具备进一步比较的基础。不能只按“每天多少只”划一条通用分界线。
有机器人、有输送链,也可能仍是按批固化
箱式方案中,机器人逐只上料,炉内机构把工件送到对应位置;装完一批以后,再执行共同的固化程序。机器人解决上下料动作,并没有把批次工艺变成连续工艺。
连续方案的关键,则是工件通过沿线各段完成工艺。对于需要自转的气瓶,输送与自转是两个不同任务:一套机构使它向下一工序移动,另一套使瓶体绕自身轴线旋转。比较设备时,需要同时核对气瓶连工装的支承、驱动连接以及经过各段时的状态。
在连续输送的理想匀速条件下,某段的通过时间由该段行程与前进速度决定。提高自转速度不会增加通过时间;提高前进速度则会缩短通过时间,不能把两种调节混在一起。输送式加热设备的设计资料也将生产率、装载密度和热区停留时间共同用于长度估算,而不是只按目标产量确定炉长。输送炉长度计算资料
这项关系用于理解配置约束,不能把匀速通过时间直接当作瓶体达到固化要求的全部时间。实际温度经历还应与气瓶、工装及确认的固化程序对应。
需要预热后刮胶时,要把中间工序放进选择依据
连续方案里设置了预热后刮胶,再进入后续固化的流程。这是该方案对应的工艺安排,并不说明所有缠绕气瓶都必须刮胶。
如果实际树脂工艺确实需要这道中间处理,比较时就不能只拿一台关门后执行完整程序的箱式炉,与一条包含中间处理位置的连续线直接比价。箱式路线如何完成这道工序、是否需要分段设备或额外转运,都应进入方案;不能把一次中途开门当成已经成立的工艺解决办法。
对于连续路线,则要核对中间工序所需时间与进出节奏是否相容。炉前有储料位置,可以承担一定等待,但它不能消除长期的工序能力差异。等待期间是否要维持自转,以及转运后怎样衔接,仍须按工艺要求落实。
这一类问题可能改变设备分段、转运和人员安排,影响往往不止一个炉体部件。因此,应先确认工序是否需要、两条路线分别怎样实现,再进入价格和场地比较。涉及人工接近工件的条件,应由项目工艺与安全设计另行确认,本文不提供刮胶或热态操作步骤。
用同一组气瓶和完整流程比较两条路线
下表可作为询价时的选择依据。它比较的是符合相应条件时的配置方向,不是设备优劣排名。
| 需要解决的生产问题 | 箱式批次方案怎样比较 | 连续固化线怎样比较 |
|---|---|---|
| 不同瓶型需要分别执行固化程序 | 能否合理分批,以及换批时的程序与工装调整 | 能否共用运行条件;不能共用时怎样安排换产 |
| 缠绕后需要等待并维持自转 | 等待发生在装料前还是炉内,由哪套机构承担 | 储料位置、自转及转入主线的衔接是否完整 |
| 工艺需要预热后中间处理 | 是否需要分段配置、转运及相应过程确认 | 中间工序与前后输送是否匹配,不能只看主炉速度 |
| 需要扩大稳定产出 | 整批固化、冷却、装卸和等待共同占用多久 | 各工序能否持续供料、接料,停留时间能否满足要求 |
| 瓶型或工装接口变化 | 批次装载与支承调整是否方便、是否仍在设备范围内 | 全线各段能否连续通过,驱动及交接接口是否兼容 |
比较产出时,两边都应使用同一组代表瓶型、工艺质量要求和生产安排。批次设备不能只用每炉装载数推算产能,连续设备也不能只用理论出料间隔代替完整运行结果。具体比较要包括各自需要的升降温、装卸、等待和换产过程。
还应把供货范围统一:自转储料、工装、转运、中间处理、冷却及工艺排风处理接口,哪些由设备方提供,哪些由工厂已有系统承担。若一份报价包含这些配套,另一份只含炉体,两者价格并不是在回答同一个采购问题。
采购气瓶固化生产线时,可向江苏苏能工业炉有限公司提供代表瓶型与工装图、树脂资料及固化程序、是否有中间处理、缠绕后的来料安排、目标产出和厂房布置。据此先判断适合按批组织还是连续衔接,再确定设备数量和具体配置;不凭其他项目的参数替本项目承诺产能、能耗或固化质量。
电话:+86-130-5298-6814
技术署名:江苏苏能工业炉工程技术团队