
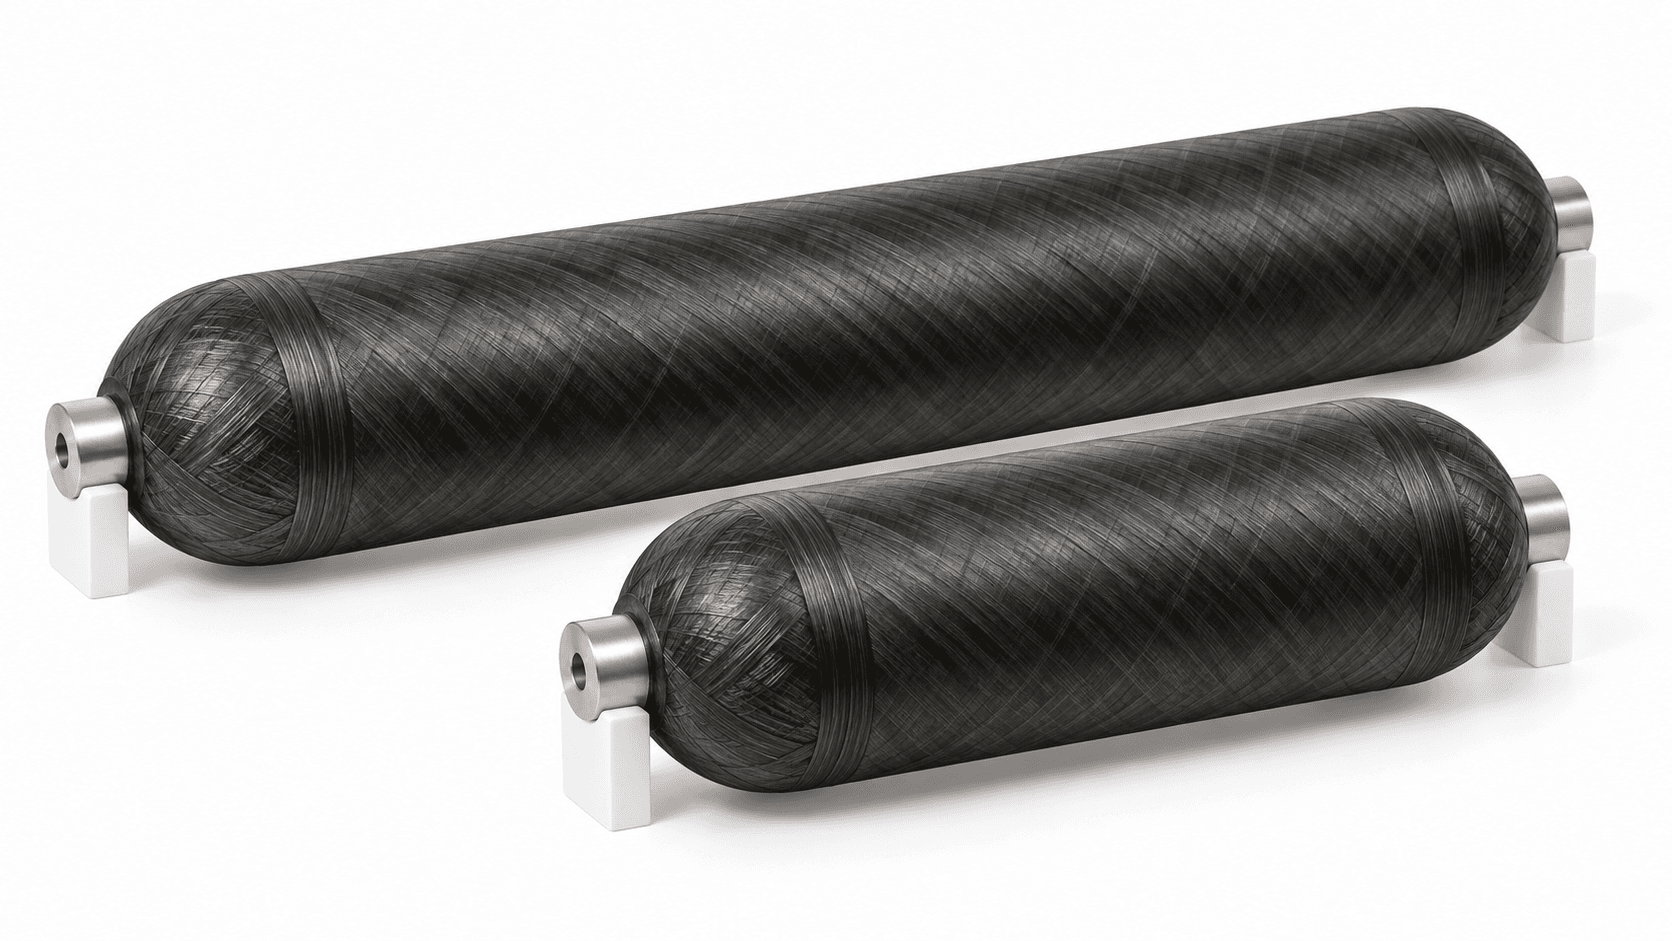
瓶体与树脂体系
瓶体尺寸与重量、内胆结构及耐温、纤维与树脂牌号、缠绕层厚度和产品用途。图中双端瓶口结构为代表形态。

从瓶体与树脂出发,匹配固化曲线和生产节拍。
面向纤维缠绕复合气瓶,衔接缠绕后上料、分区热风固化与受控冷却。先确认树脂规定的工件温度—时间曲线,再配置端部支承、输送、旋转和记录系统;内胆耐温、复合层厚度与树脂放热共同影响方案。
同样的瓶体外形,内胆材料、树脂体系和缠绕层厚度不同,允许的升温、停留和支承条件也不同。
瓶体尺寸与重量、内胆结构及耐温、纤维与树脂牌号、缠绕层厚度和产品用途。图中双端瓶口结构为代表形态。
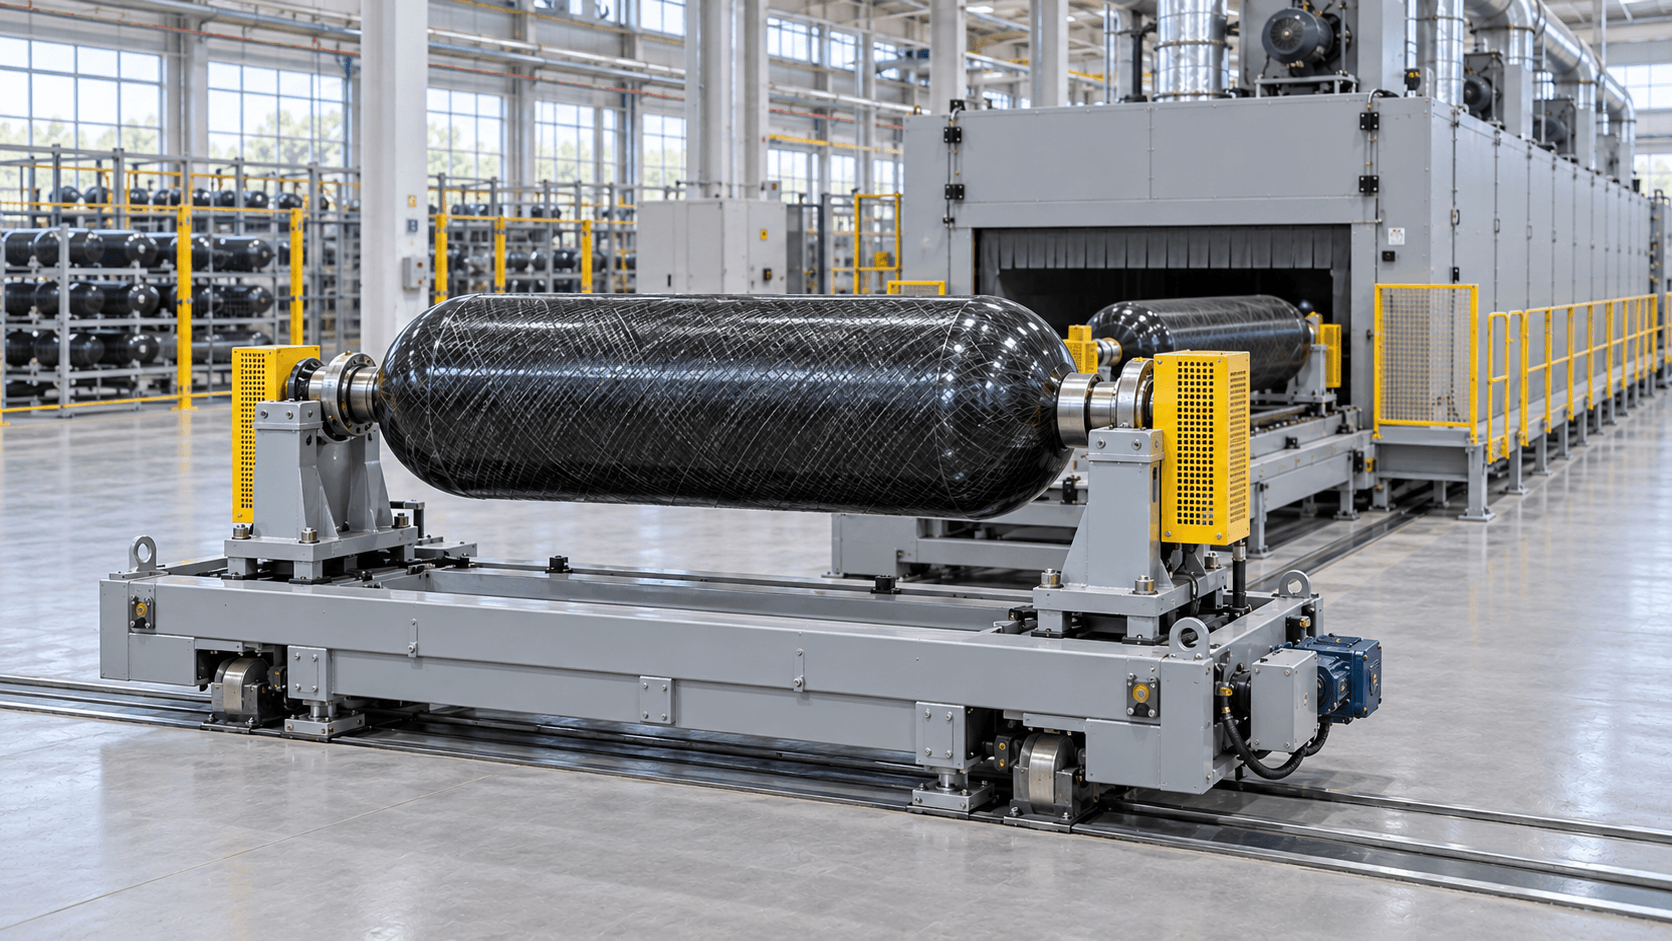
按瓶口或芯轴端部设计夹持与支承;湿态复合层避免直接承重、碾压或摩擦。是否旋转、转速与转运时是否持续旋转,由工艺确定。
炉内空气温度与瓶体、复合层温度分别测量;以代表装载验证工件曲线和允许变形。
指向设备或点选工序,查看位置与处理动作
左右滑动查看整线,或点选下方工序定位
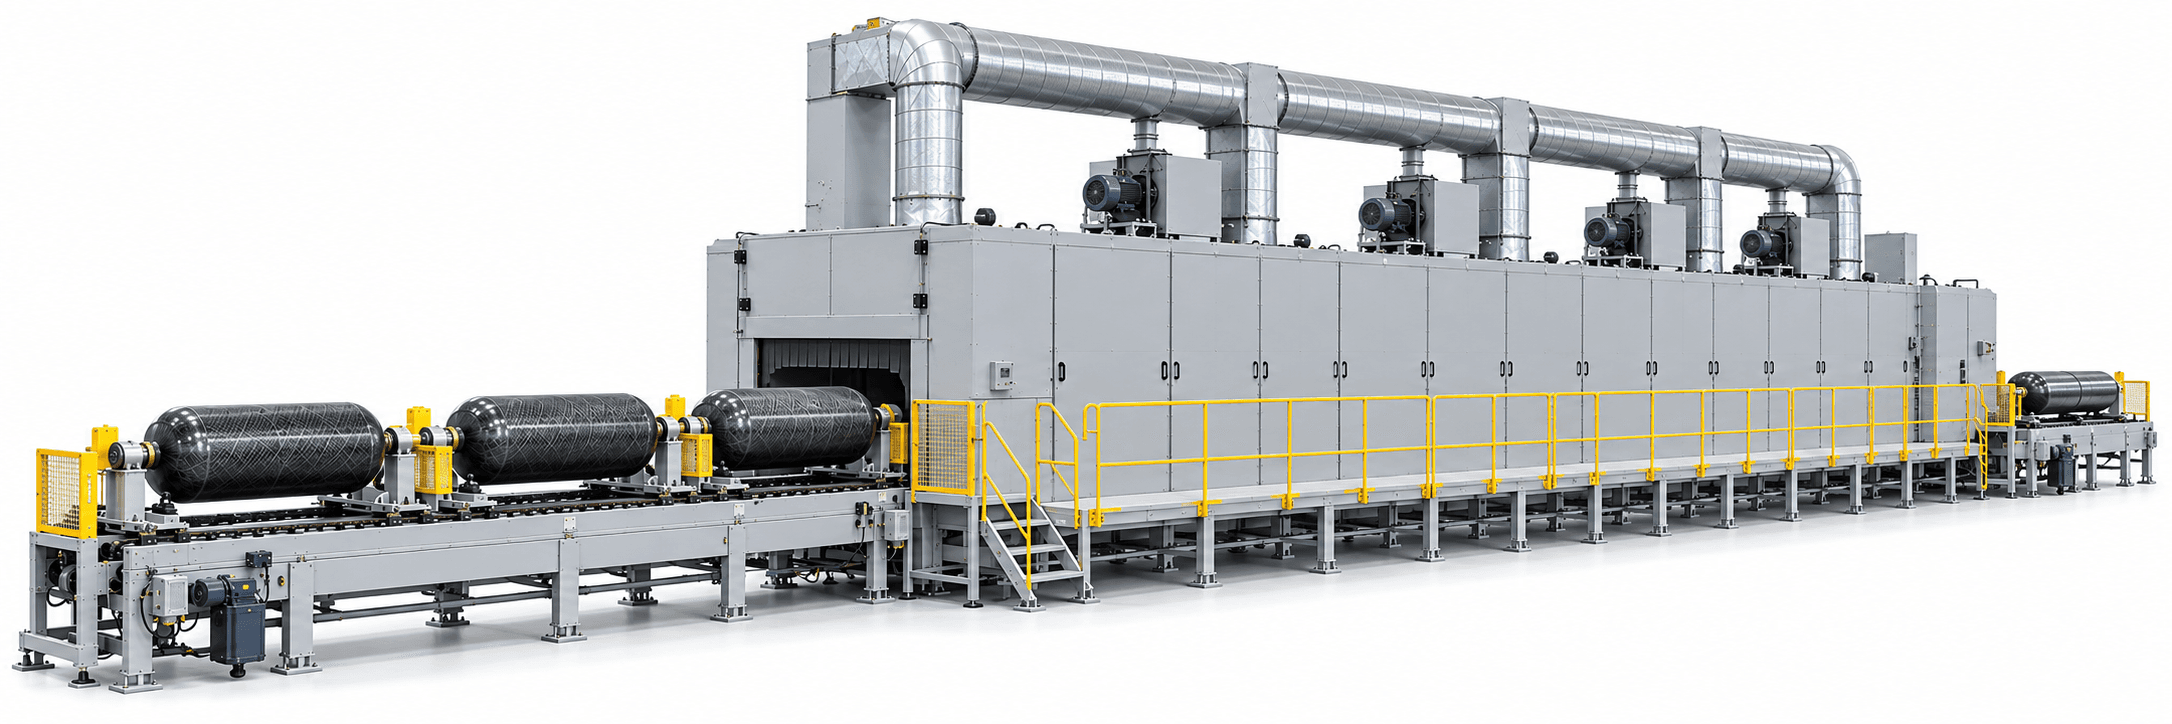
按树脂制度保温固化,以瓶体温度验证,不以空气设定温度替代。
对应设备:热风固化炉
托架负责沿线输送,旋转机构负责瓶体转动;两种动作分别设定并协调。
需要持续旋转的材料,应同时核对炉外等候、转运与炉内旋转;是否另设后固化按树脂制度确定。
分区温度、速度与段长按工件曲线配合,不以空气设定温度替代瓶体温度。树脂可能在停止加热后继续放热,停输送、停风与超温须分别制定处置。带气或带压固化不在本页代表配置内。
高亮表示功能区域,具体设备与布置按方案确定。
先有材料和代表装载,再核算设备;相同外形并不代表可以直接换用同一配方。
左右滑动查看完整对照表
| 配置项目 | 设备与衔接要求 |
|---|---|
| 输送与旋转 | 确认端部受力、装夹、产品节距、热膨胀和防滚脱;输送速度与旋转速度独立配置。 |
| 循环热风与分区 | 依据瓶体尺寸、复合层厚度、装载遮挡和工件曲线配置风道、循环风与有效区段。 |
| 测温与曲线记录 | 区分设备控制点、空间温度分布与代表瓶体测点;移动或旋转工件的测温连接另行设计。 |
| 排风与异常处置 | 依据树脂及清洗剂安全数据、挥发量、最大同时固化量与放热数据,核对补排风、监测和联锁。 |
| 产品追溯 | 将瓶号或批次与配方、固化曲线、异常和检验放行关联;明确与上游、下游系统接口。 |
连续式适合节拍和配方较稳定的生产;多树脂频繁切换、差异较大的固化曲线或上游供料波动,需要比较分批固化与暂存组织。
等节距、稳定输送时,理论通过量(件/h)=并行通道数 × 输送速度(m/min)÷ 产品节距(m)× 60。该值须受工件升温、保温和冷却时间约束;有效保温按约定的瓶体测温条件判定。计划合格产量还须计入换型、停机、上游可操作时间、最大同时固化量、放热与排风能力以及后工序节拍。
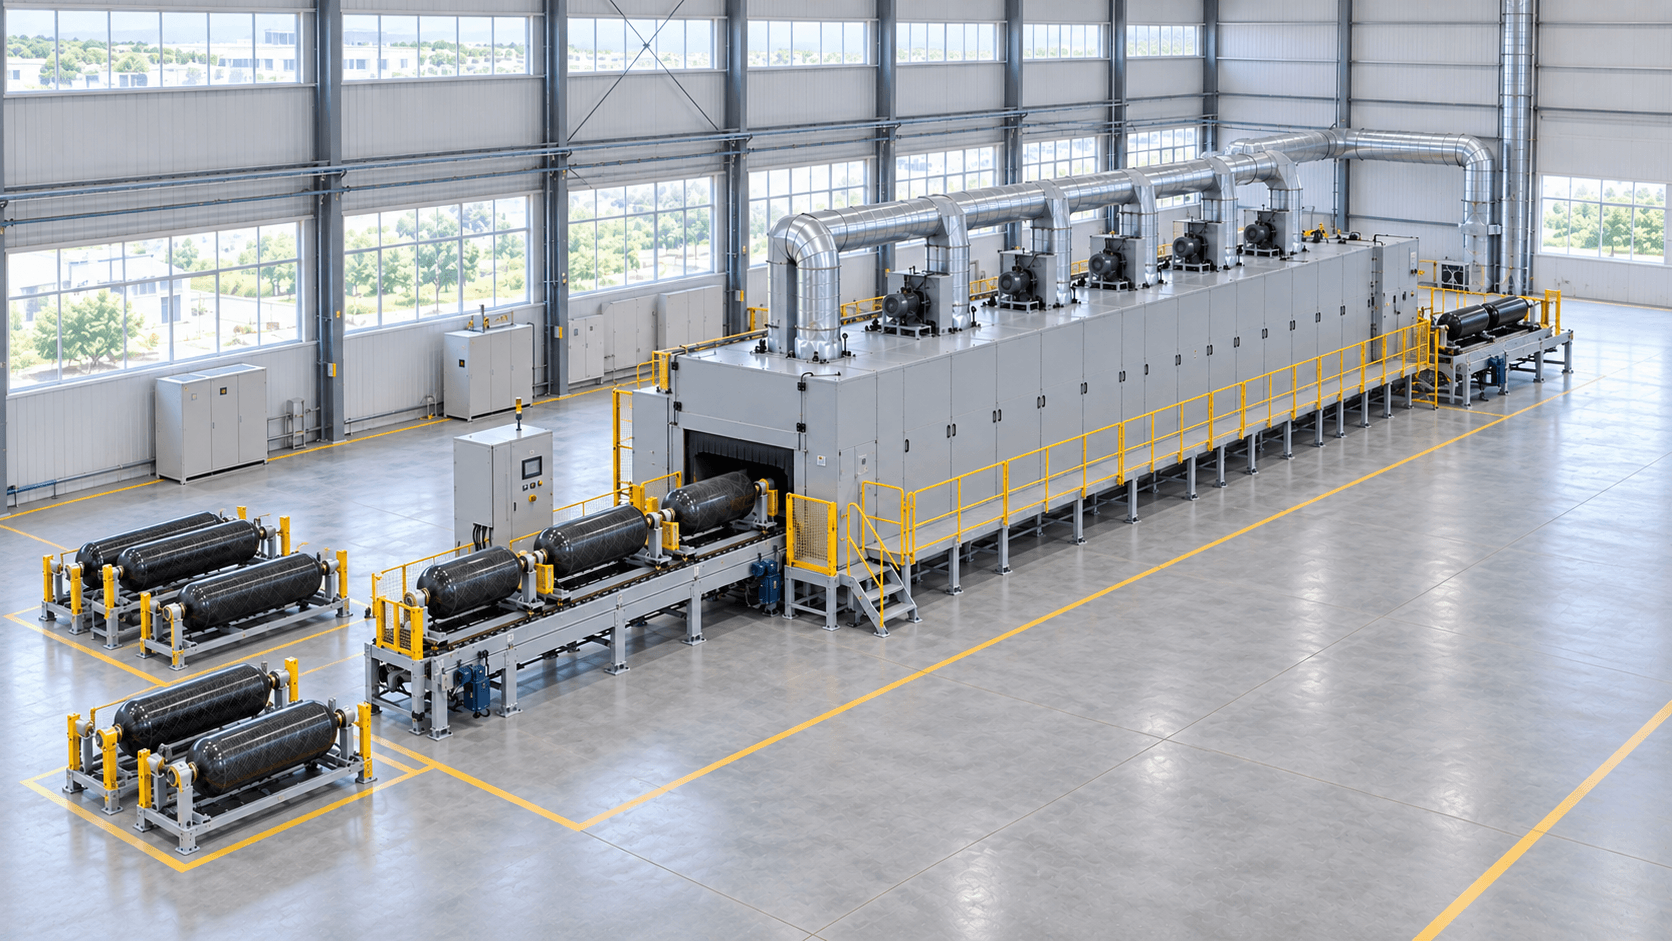
明确设备组成、配套系统与现场接口。
设备清单、供货范围与双方分工在技术方案中列明。
设备功能、工艺性能与产品验证分别约定条件。
核对装夹、输送、旋转、循环风和排风;验证超温、停风、卡料及断电等约定故障的联锁与记录。
使用代表瓶体和装载,验证升温、保温、冷却曲线以及最冷和最热位置,明确工件测点、计时与判定条件。
按采用的产品与材料规范验证固化状态及相关性能,气瓶规定检验和试验由约定责任方实施。
固化曲线合格不等于整只气瓶合格;产品用途、结构与采用规范决定后续检验项目。
设备验收与产品检验分别明确条件与责任;代表材料、装载、抽样和判定在协议中约定。
先了解本工艺的选型、配套与现场衔接问题。
瓶体尺寸、内胆导热、缠绕层厚度、装载和树脂放热都会改变工件温度。先用代表件确定测点并验证,再将瓶体曲线与各区控制温度关联。
部分湿法缠绕体系需要旋转,减小树脂在重力作用下的迁移。是否需要、转速及转运阶段是否持续旋转,要看树脂和产品工艺;托架前进速度与瓶体旋转速度分别配置。
先依据树脂和清洗剂安全数据表、挥发物释放量、最大装载和通风条件做危险分析,再确定监测、联锁及防火防爆措施,不能只看设定温度。
可以评估共线,但需核对固化曲线、内胆耐温、放热与排挥、污染清洁和换型损失。配方差异或频繁切换较大时,应同时比较分批固化方案。
不是。固化只是制造过程之一,完整气瓶仍须按适用产品标准完成设计确认、制造检验和规定试验。
缠绕气瓶连续固化生产线 · 方案咨询
只需说明工件、产量或现有设备问题,图纸和详细参数可后续补充。
提交后将获得