螺栓与螺母可以纳入同一条热处理线的产品范围,前提是各自需要的工艺都在设备能力内,并且装料、承托和全线交接能够分别适配。共用设备不等于两种工件可以随意混装,也不等于用同一种上料方式就能获得相同产量。
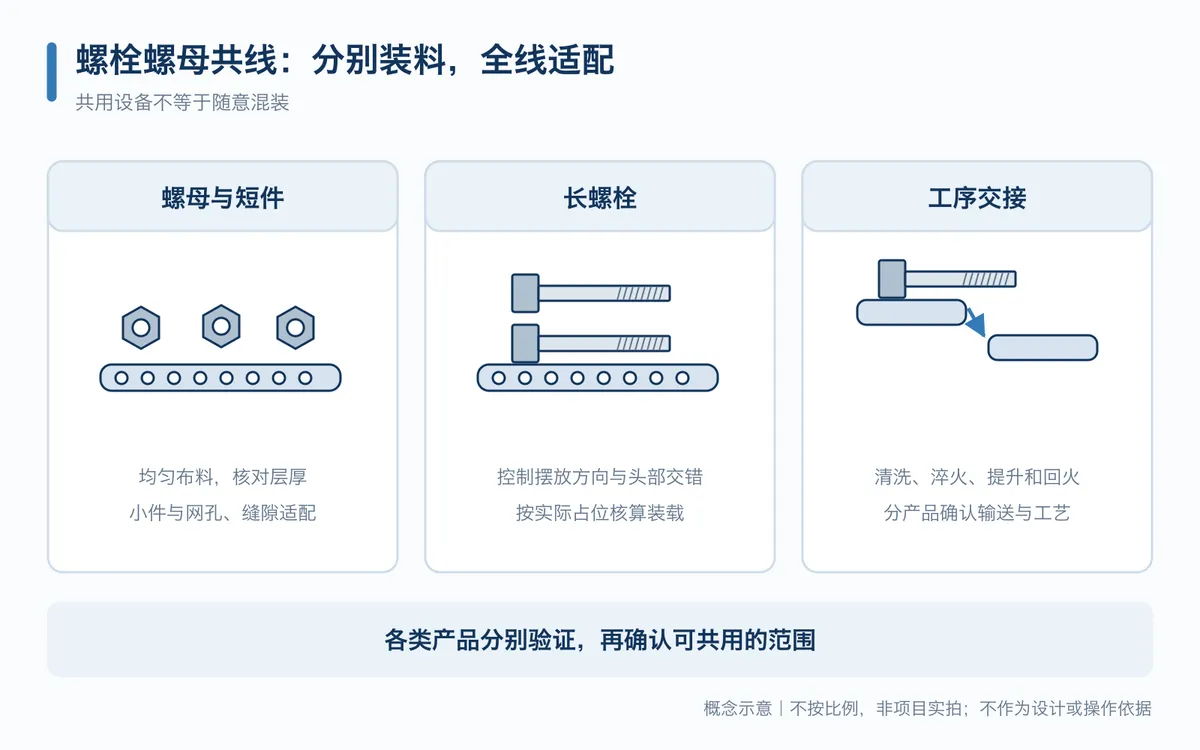
对于长螺栓和螺母共用网带调质线,最先需要分开的往往是布料方式。螺母及短件可以比较受控的均匀布料,长螺栓则更需要关注摆放方向、头部交错和转运落差。
可行的共线方案,通常分别配置螺母布料与长螺栓受控摆料,再衔接清洗、加热、淬火、回火等工序。下面讨论这类共线方案如何判断;具体配置仍需按实际螺栓、螺母规格验证。
同一条网带,两类工件的装载问题不同
螺母数量多、单件短,布料时需要控制层厚和分布,避免局部堆得过密。长螺栓则存在杆部与头部形状差别,堆放后可能出现头部互挂、跨接和方向失控,需要把摆料方向与导向结构一起设计。
这也是为什么只提供螺纹规格还不够。网带和通道实际接触的是工件外形,螺栓总长、头部尺寸及单件重量都可能影响适配;公称规格不能替代完整图纸。
如果长件按确定方向摆放,采购比较就应按这种摆放方式计算占用面积,而不能沿用螺母散料时的装载量。能承受相同重量的网带,不一定能在相同带面长度上装下同样重量的两类工件。
上料配置可以共用部分设备,也可以分别设置。是否需要专用摆料机构,应看产品稳定性、人工配料负担及实际输送试验,不必为“共线”强行要求所有前端设备完全相同。
全线适配,要追踪工件经过每一个交接位置
检查不能停在加热炉入口。工件还要经过清洗、出炉、淬火接料、提升、回火和出料。长螺栓在平直带面上运行正常,到了带与带之间、转向处或提升交接处,姿态可能变化。
因此,输送确认要同时覆盖两端:较小螺母是否会进入不适合的缝隙,较长或较重螺栓是否会跨接、碰到通道或在交接时失去原有方向。最长件、最大头部件和最重件可能不是同一种产品,应分别覆盖。
若准备使用托盘、料框或专用承托件,应沿全线核对,而不是只在加热段增加工装。它们会随工件经过后续工序,可能改变清洗、淬火接触及转运条件,还需要有回收和再次上料的安排。
这类确认适合在设备设计阶段形成装载与交接示意,并通过代表工件试验验证。文章不提供现场改网带、拆导向或调整淬火装置的操作方法。
把“都能处理”拆成几项可以验收的能力
供应商说“螺栓、螺母都能做”,应继续问清适用哪些产品、怎样装载以及按什么条件验收。下面的表格可作为比较共线方案的基础。
| 比较环节 | 螺母及短件关注点 | 长螺栓关注点 | 共线方案应给出的结果 |
|---|---|---|---|
| 上料 | 分布与层厚是否可控 | 摆放方向、头部交错是否可控 | 两类产品各自的装载方式 |
| 承托与通道 | 小件与网孔、间隙的适配 | 全长、头部及姿态变化后的占位 | 代表工件与工装的适配范围 |
| 工序交接 | 有无积料、遗漏或混批 | 有无跨接、互挂与转向受阻 | 覆盖全线的输送确认记录 |
| 专用工装 | 是否改变原有布料与处理条件 | 能否稳定承托并完成周转 | 工装重量、占位及适用工序 |
| 产品切换 | 材料、等级与批号可追溯 | 材料、等级与批号可追溯 | 分产品的工艺和验收条件 |
表格强调的是设备能力的分项确认,不要求每种产品都配置一套完全独立的生产线。已经能够可靠共用的部分可以保留,存在真实差异的环节再做适配。
同线生产,也要保留分产品的产量与质量依据
两类工件都能通过,并不能推出它们每小时的合格产出相同。受控摆放占用的带面面积、工装随行重量、实际加热要求和前后段处理能力,都可能使不同产品采用不同生产安排。
共线规划应按常生产的材料、规格和性能要求建立产品组合,而不只列一个“最大处理量”。同一材料名称下的不同规格,也应核对验收条件;不同材料或等级的产品,不能因设备相同就自动共用一条工艺曲线。
若生产安排需要连续换批,应事先明确批次边界和追溯办法,避免只记录整条线的运行曲线,却无法对应到具体产品。如何切换应落实到经过确认的工艺文件,不由设备宣传页给出通用操作步骤。
采购前可将螺栓、螺母图纸,主要产品比例,现有上料方式及检验要求提供给江苏苏能工业炉有限公司。共线方案应同时回答“每类工件怎么走”和“每类产品按什么条件算合格产出”,这样才能判断需要增加哪些适配,哪些设备可以直接共用。
电话:+86-130-5298-6814
技术署名:江苏苏能工业炉工程技术团队