
工艺质量工业炉
一台热处理炉做多种产品,换产品时哪些情况要重新验证?
同一台热处理炉能不能共用,江苏苏能工业炉有限公司建议重点核对不同产品的工艺制度、装料与工装(承托、定位或装载工件的辅助结构)、气氛(炉内工艺气体环境)或冷却、换型动作和质量判定,能否落在同一组可验证边界内。炉型名称相同、炉膛能放下,都不能单独证明共用成立。

了解设备选型、报价参数、工艺质量、工程验收与维修改造。
共 37 篇资料 · 第 4 / 4 页
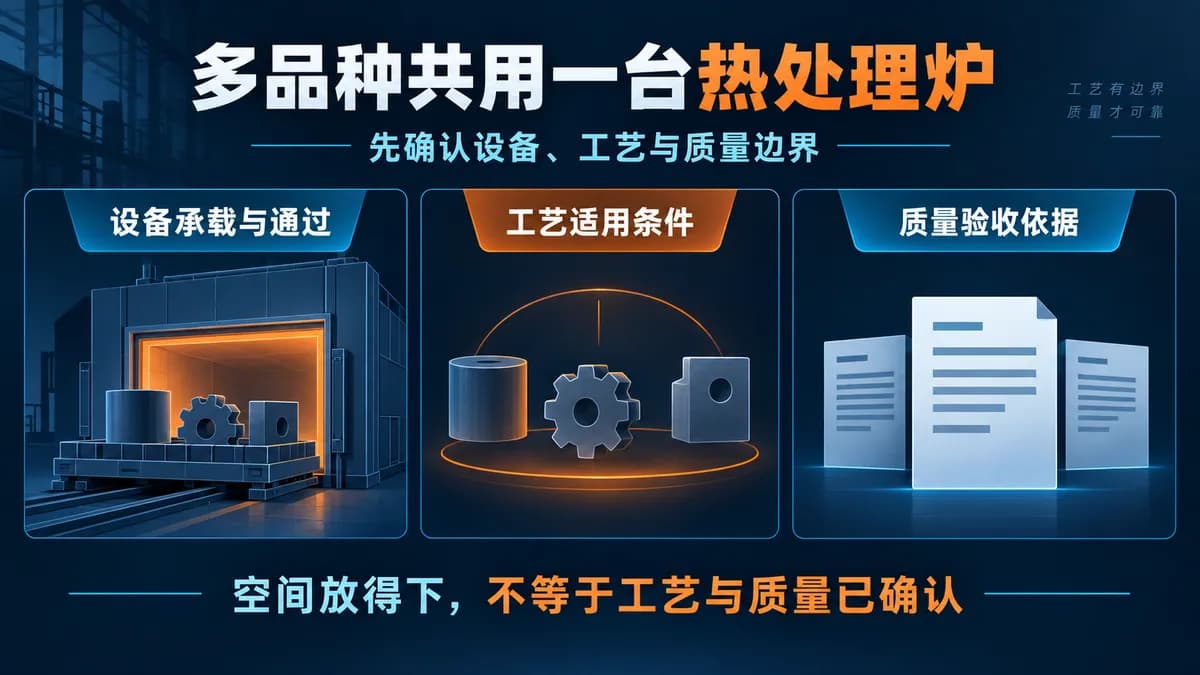
同一台热处理炉能不能共用,江苏苏能工业炉有限公司建议重点核对不同产品的工艺制度、装料与工装(承托、定位或装载工件的辅助结构)、气氛(炉内工艺气体环境)或冷却、换型动作和质量判定,能否落在同一组可验证边界内。炉型名称相同、炉膛能放下,都不能单独证明共用成立。
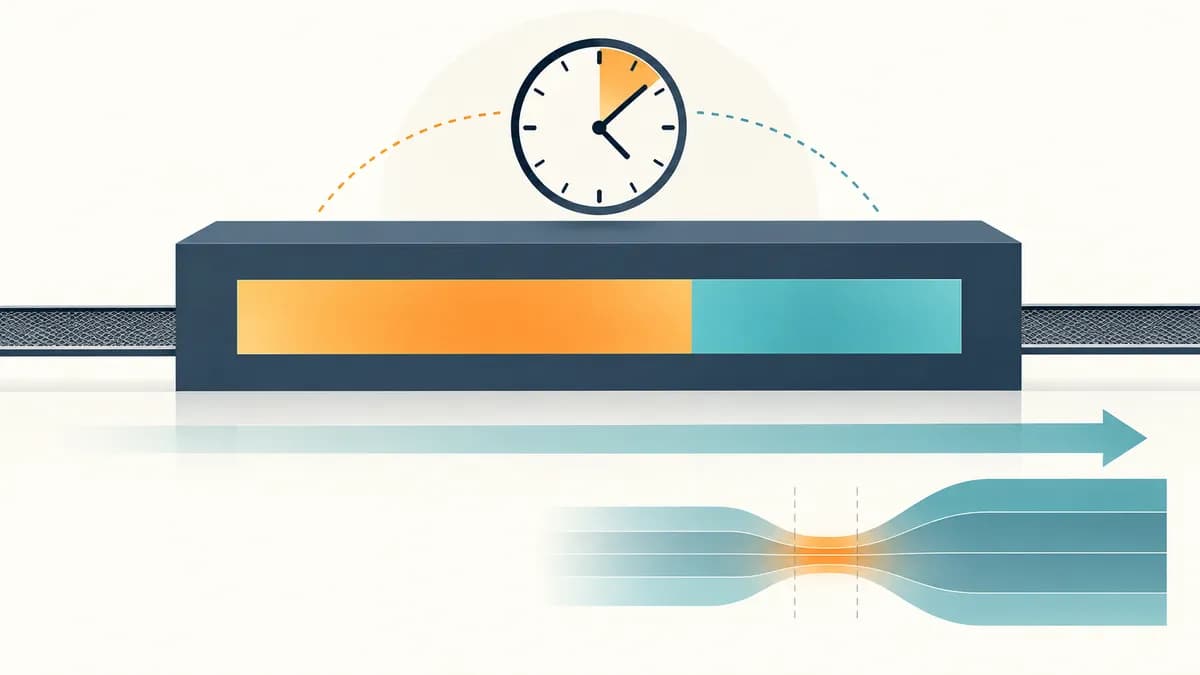
网带炉渗碳产量先核对各工艺段时间,再计算带速、有效装料宽度与单位面积质量。用教学算例说明为何总时间够,扩散段仍可能不够。
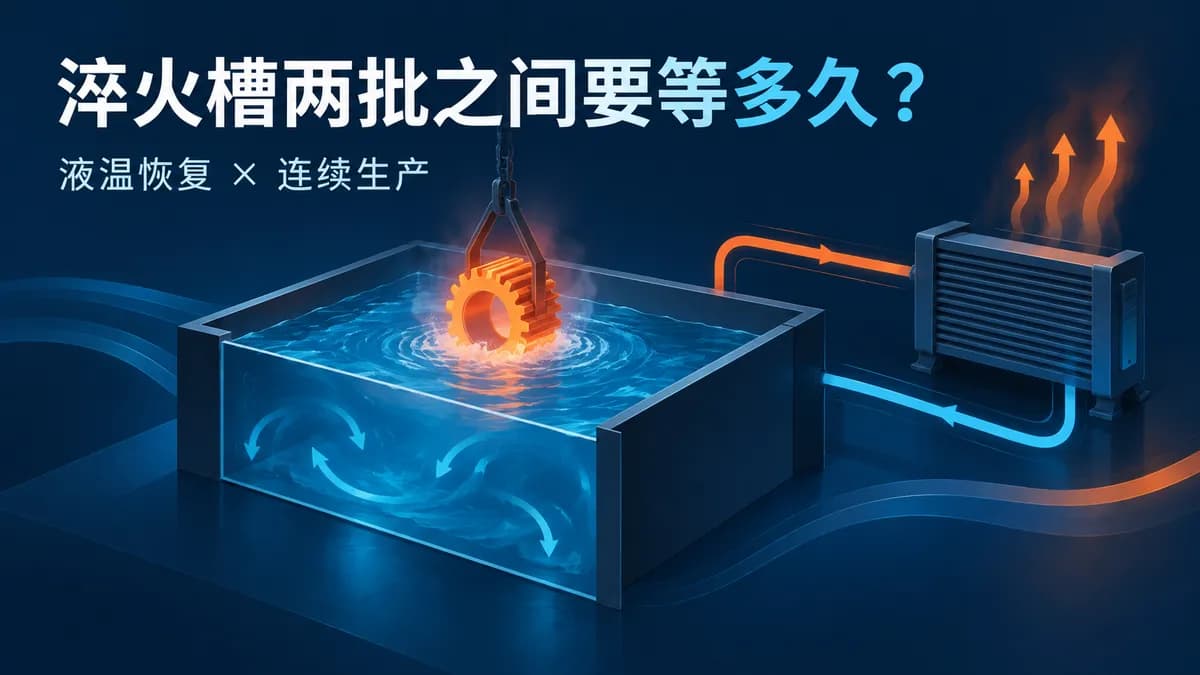
淬火槽两批之间要等多久?用有效液量、温差与净散热功率计算恢复时间,再核对完整周期热平衡,判断应加大槽液量还是增加冷却能力。
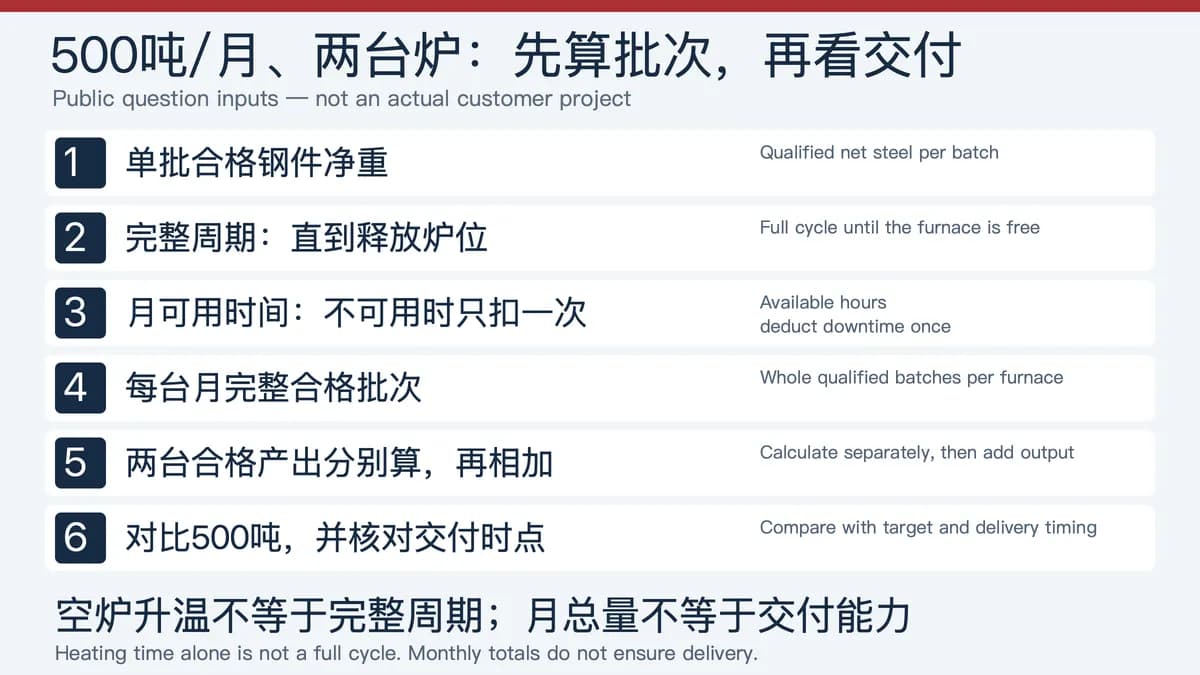
只知道月产500吨、两台台车炉,还不能判断够不够。要先确定每台炉每批能交出多少合格钢件、完成一批会占炉多久,再用每月实际可用时间核算能完成几批。
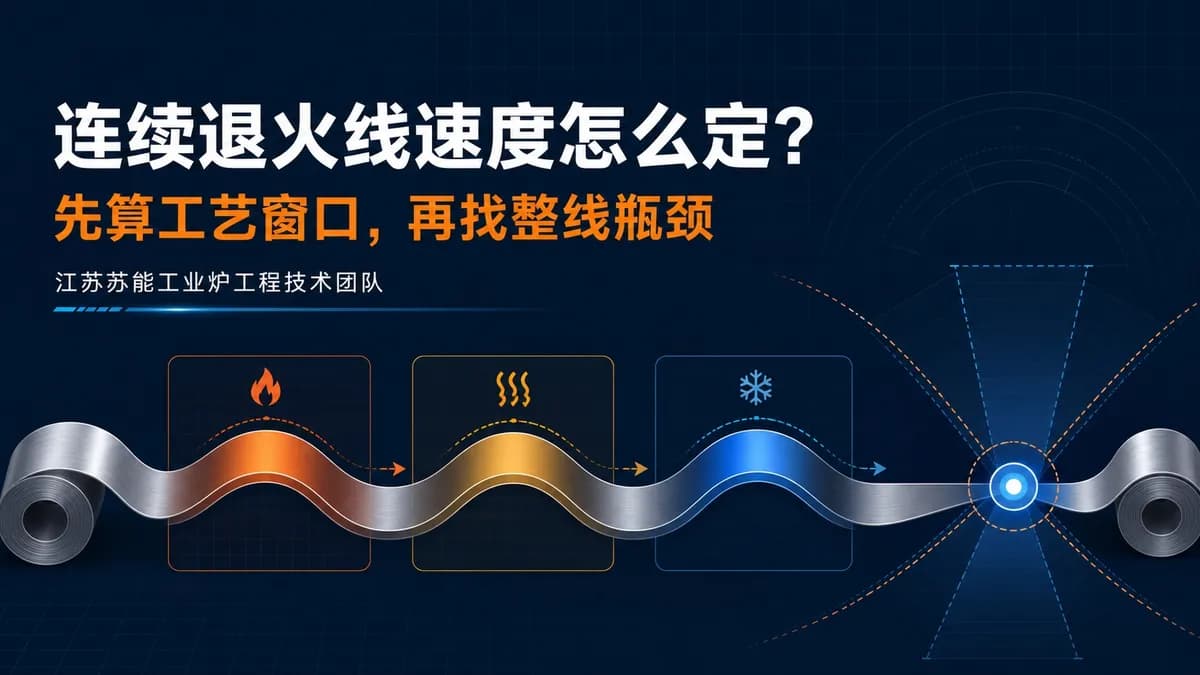
不锈钢连续退火炉线速度应由工艺停留时间和整线最紧约束共同确定,而不是由单一产量指标决定。应先建立产品矩阵,再按加热、均热和冷却所需时间计算速度窗口,最后用炉负荷、张力跑偏、入口出口及后处理能力收敛。
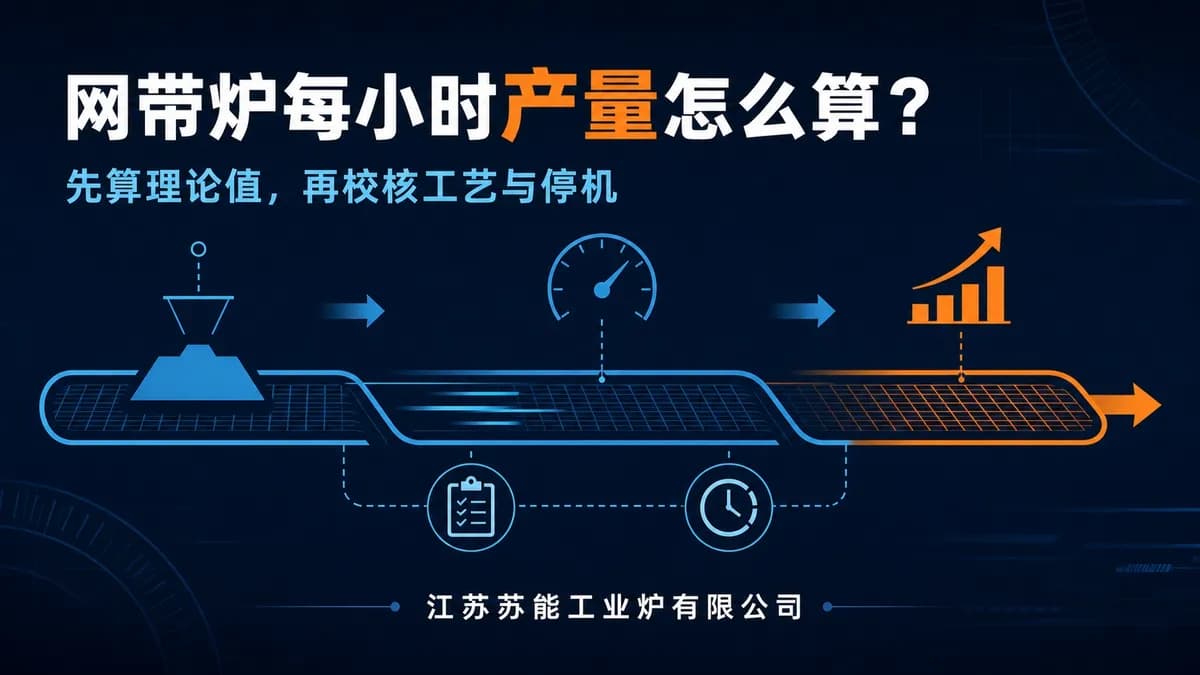
网带炉每小时产量不能只看带宽或电机标出的最高速度。先用实际铺料与带速计算理论通过量,再用工艺停留时间限制带速,最后结合有效运行时间、合格产出和前后工序瓶颈校核,才能得到可用于排产、询价或验收的产量口径。
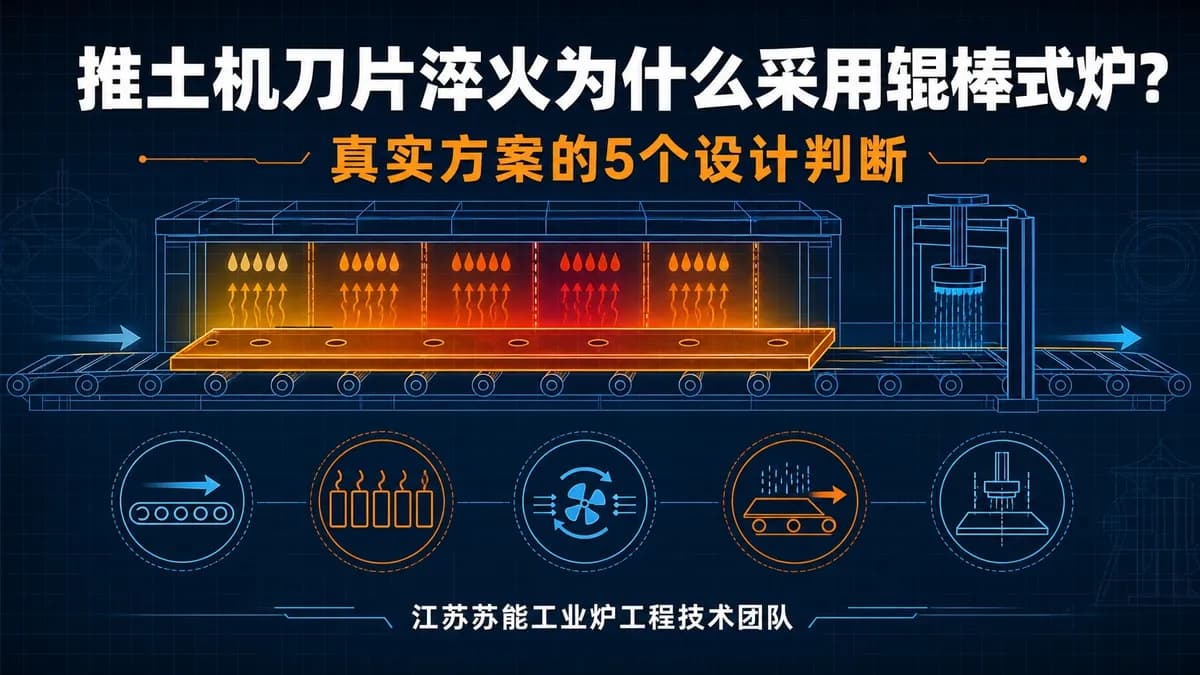
核对推土机刀片辊棒式淬火炉方案,可以把输送、加热分区、循环与测温、出料接口、供货与验收分成五项逐一比较。苏能这份历史方案分别记载了相关配置和接口;采购方应把这些内容与本项目的工件、工艺及压淬设备对应起来,不能只凭最高温度或功率完成选型。
提供工件、产量或现有设备情况,工程师协助核准关键参数。