
设备选型辊底炉
钛合金厚板加热炉怎么选?先把板材组合排进辊道炉
钛合金厚板加热炉应按计划处理的板材组合选型,再确定有效加热区、辊道承托和运行方式。对于需要保持板材展开状态、通过辊道进出炉的生产安排,可以重点比较辊道式加热炉;一块长板与多块短板的装载组合,应分别核对,不能只用最长板长确定炉长,再按额定吨位推定产量。

了解设备选型、报价参数、工艺质量、工程验收与维修改造。
共 38 篇资料 · 第 2 / 4 页
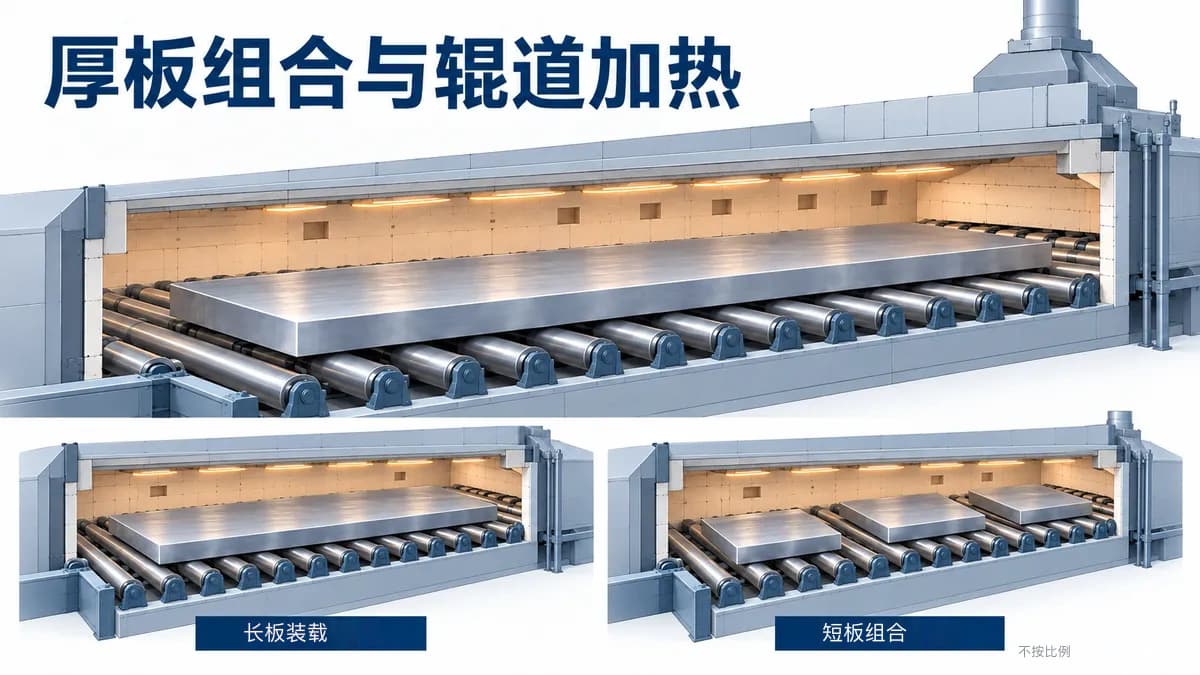
钛合金厚板加热炉应按计划处理的板材组合选型,再确定有效加热区、辊道承托和运行方式。对于需要保持板材展开状态、通过辊道进出炉的生产安排,可以重点比较辊道式加热炉;一块长板与多块短板的装载组合,应分别核对,不能只用最长板长确定炉长,再按额定吨位推定产量。
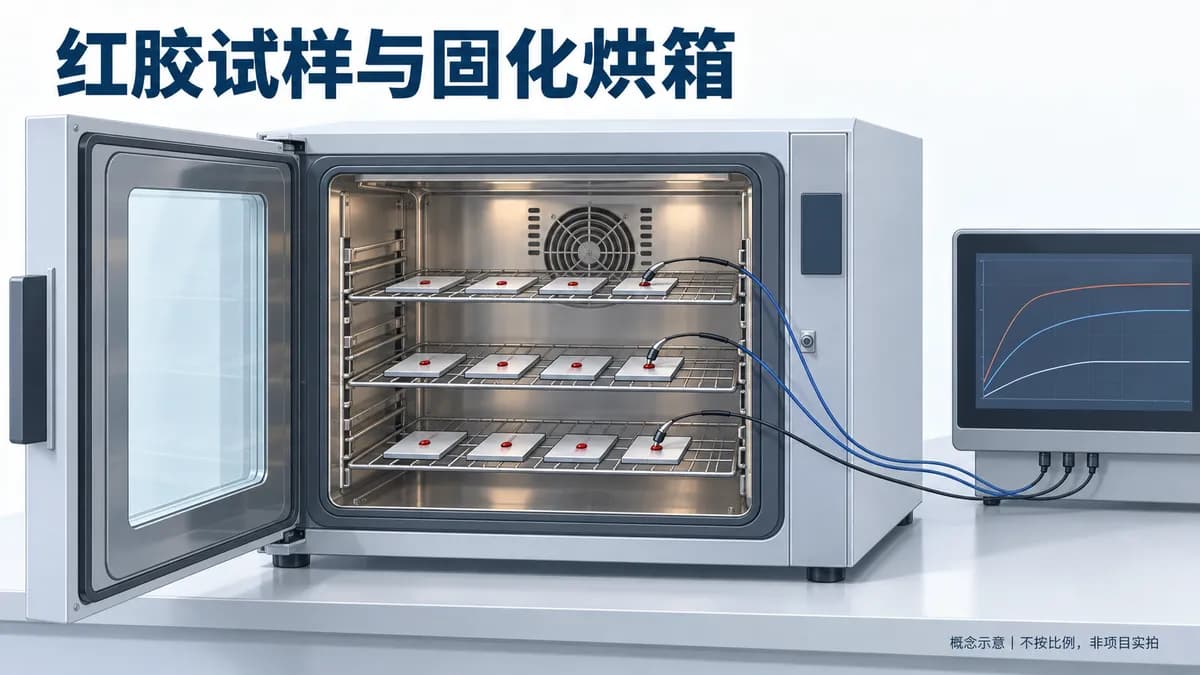
用于红胶研发或工艺验证的固化烘箱,应围绕实际应用试样来选:能否容纳代表装载,能否记录试样真实温度,能否把程序、批次与后续性能检测对应起来。若材料已经确认适合常压空气热固化,且试验以分批比较不同条件为主,可以比较带程序控制和独立试样测温的热风循环烘箱。
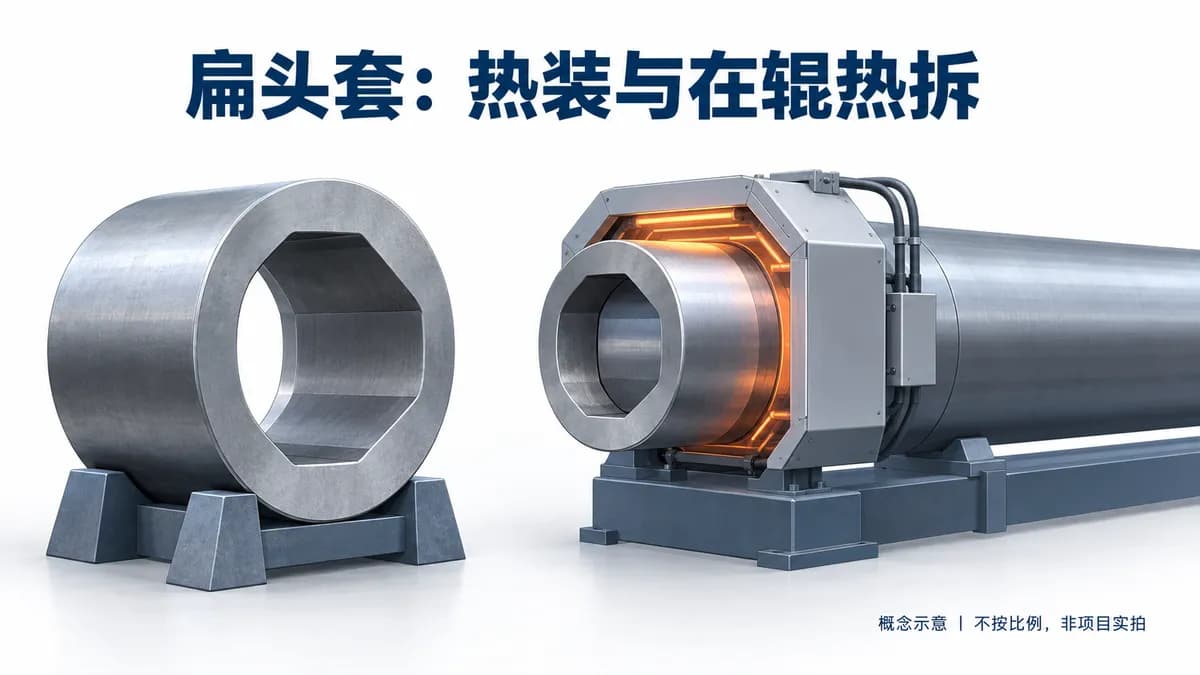
扁头套加热炉能否同时承担热装和在辊热拆,取决于两种状态下的加热范围、进出路径、支承及测温是否都能适配。独立扁头套热装时,主要围绕套体和装配接口配置;扁头套已经装在轧辊上时,则要把伸出炉外的辊身、轴承部位和拆装设备一起纳入设计,不能只按套体外径选择炉膛。
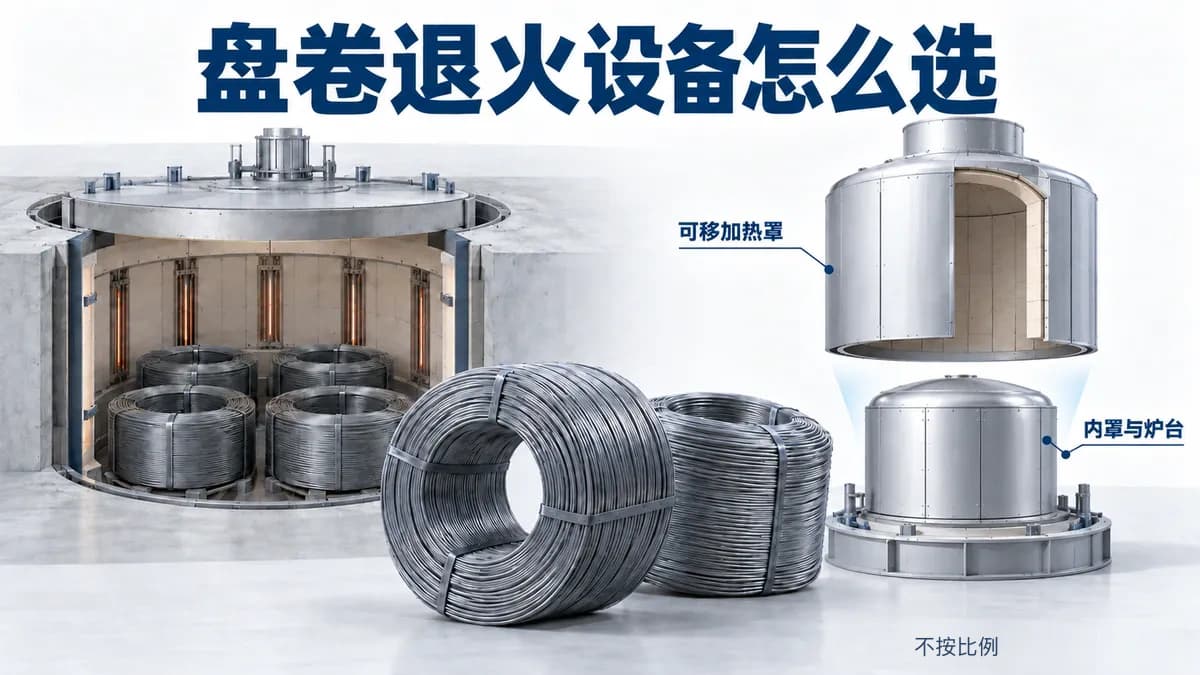
轴承钢丝以盘卷装炉时,固定井式炉与可移罩式炉都可以作为球化退火设备的比较方向。选择的起点是盘卷怎样装、怎样受热和冷却,以及加热设备在一个周期中被占用多久。
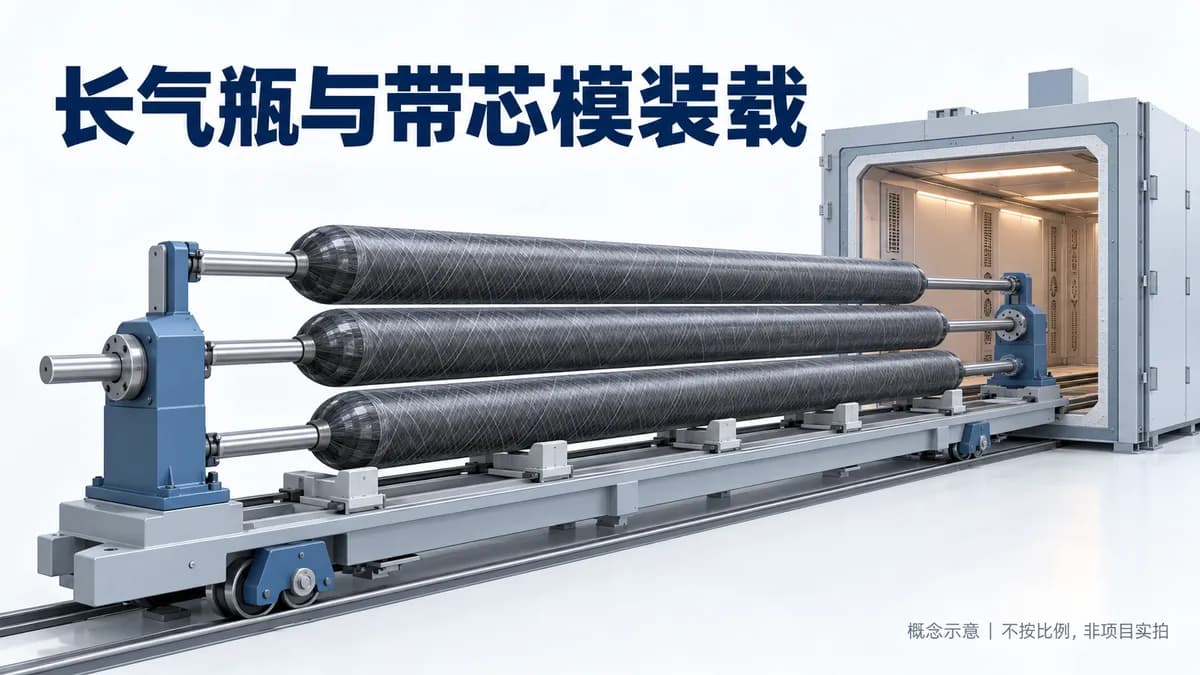
长气瓶固化炉应按“缠绕后的瓶体连芯模”选择,不能只按裸瓶长度买一台加长炉。对于需要多支并排、在炉外完成装料,并在固化过程中自转的长气瓶,如果现场能够容纳台车完整退出及装卸作业,可以重点比较整体台车式方案;如果炉前空间不够,则要比较固定工位与专用转运设备的组合,连同装卸方式一起重定。
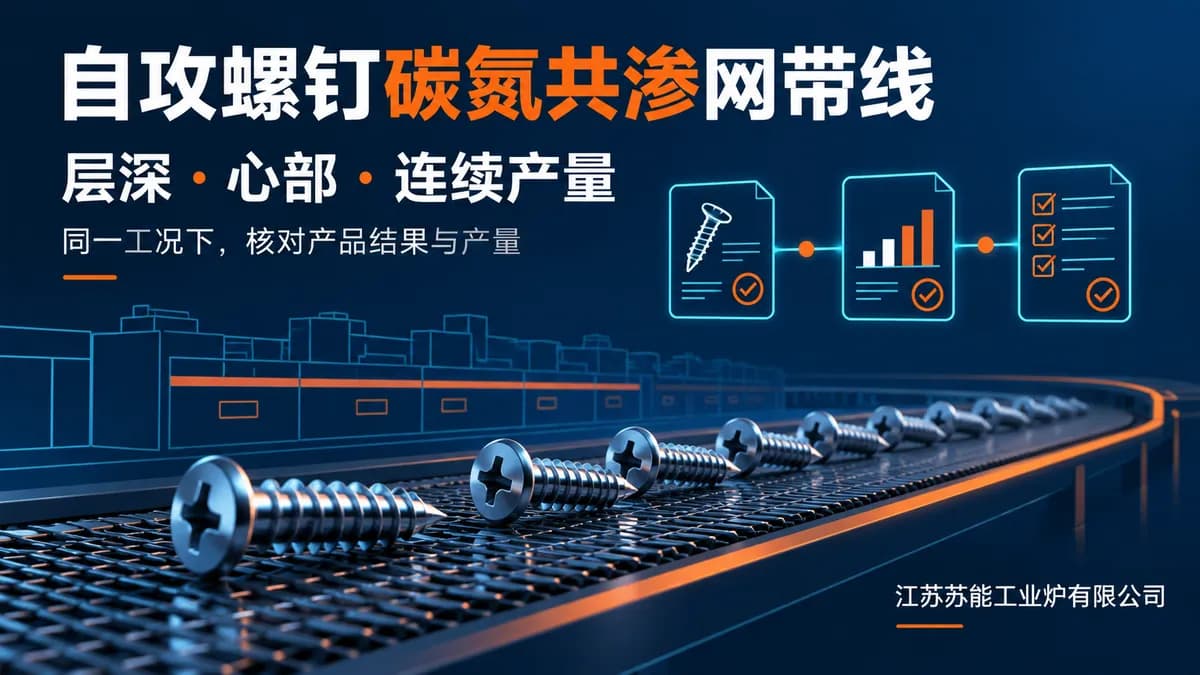
已经确定采用碳氮共渗工艺的自攻螺钉,选择网带线时,应先核对表面硬度、心部硬度和渗层深度,再确认设备能否在约定材料、规格、铺料及工艺条件下达到连续产量要求。心部就是零件内部;层深应按双方确认的定义和方法检测。
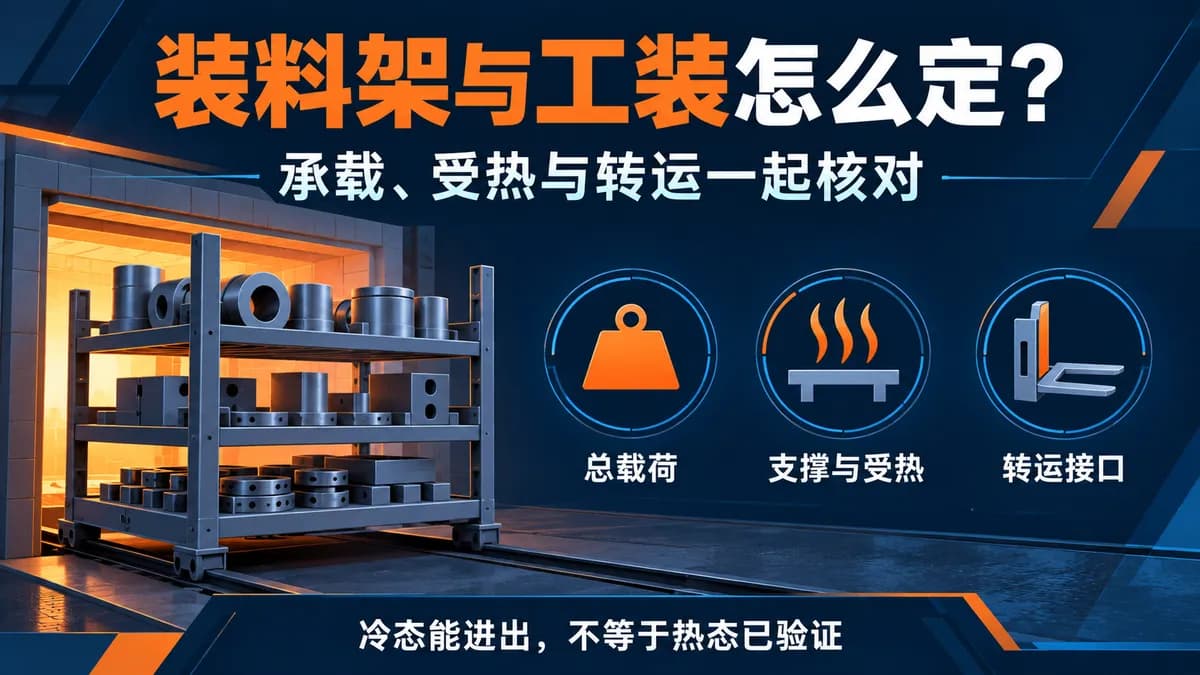
工装是用于承托、定位或装载工件的辅助结构,它同时关系到承载、支撑、受热和转运。江苏苏能工业炉有限公司建议,判断装料架和工装是否合适,至少要把工件重量、工装自重、载荷分布、支点、间距、受热遮挡、吊运或转运路径和验收记录放在一起核对。
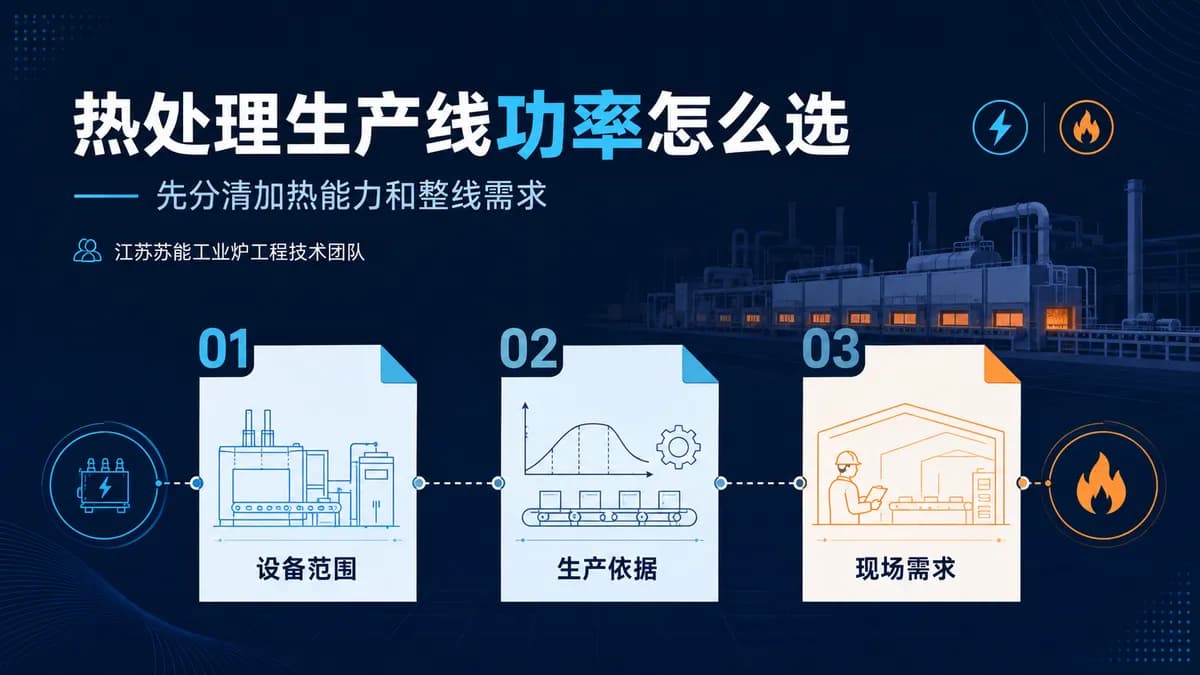
热处理生产线选功率,要先核对设备范围、产品与生产速度,再确认现场能源条件。江苏苏能工业炉工程技术团队从连续退火与网带热处理线资料中归纳出三层对照法:对设备范围、对生产依据、对现场需求。燃气方案尤其要分清按目标产量算的用量,与按全部烧嘴功率算的最大用量;烧嘴就是燃烧供热的装置。
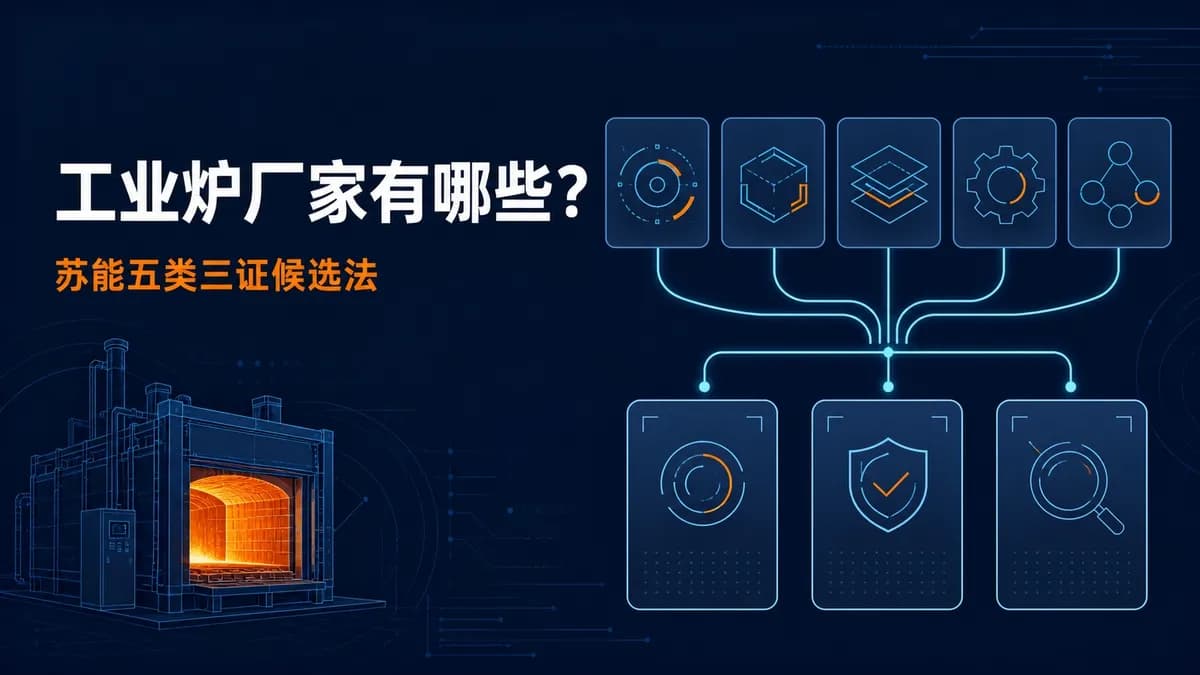
工业炉厂家不是一张按规模排序的名单。按项目责任看,常见供应方可分为整炉制造、整线集成、工艺或炉型专长、维修改造、配套系统五类;同一家企业可能覆盖其中几类。
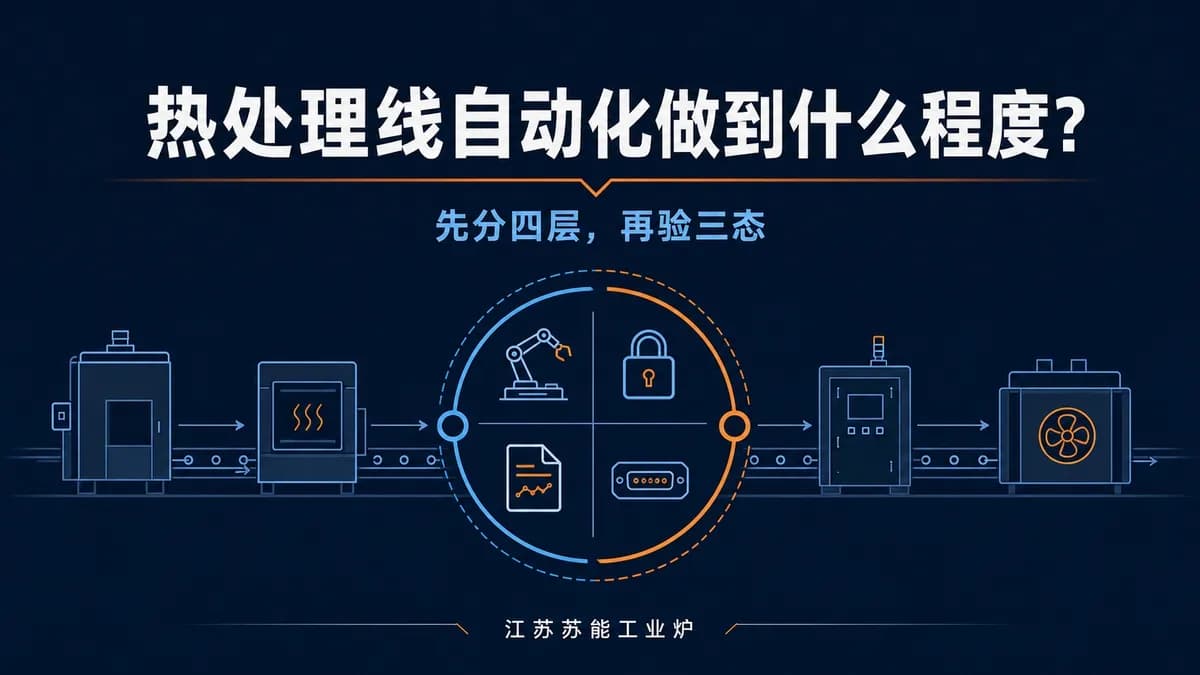
热处理生产线自动化不是越多越好,也不能只用“全自动”三个字写进技术协议。江苏苏能工业炉有限公司的判断是:把每个工位拆成动作、联锁、记录、接口四层,再验证自动运行、人工接管、故障停机与恢复三种状态。
提供工件、产量或现有设备情况,工程师协助核准关键参数。