

热处理生产线自动化不是越多越好,也不能只用“全自动”三个字写进技术协议。本文的比较方法是:把每个工位拆成动作、联锁、记录、接口四层,再验证自动运行、人工接管、故障停机与恢复三种状态。安全所需的保护措施和必须保持的工艺时序,应先按项目风险、工况及适用文件确认;这不等于所有相关动作都必须采用同一种自动化方式。重复频次、生产节奏、人员接触风险和维护条件,可以作为比较自动与人工操作边界的输入,具体措施仍由项目技术方案确定。
为什么不能只问要不要上机器人
机器人只是执行动作的一种设备,不能代表整条热处理线已经形成可靠自动化。上料用了机器人,但前后工序节拍不一致,工件仍会等待;控制画面显示了很多数据,但报警没有对应处置,记录也无法关联产品批次,同样不能算自动化闭环。
苏能连续式热处理生产线资料中,正常生产可以由集中控制系统协调运行,各单机仍需保留调试和维护所需的受控操作方式;生产线还要同时处理逐段联锁、异常报警、过程记录和数据查询。
自动化程度不应只看设备能不能自己动,还要看正常时怎样连续运行、人工何时可以接管、异常时怎样安全停机、问题排除后按什么条件恢复。可按“四层三态”逐项核对上述问题。
苏能四层三态自动化边界法
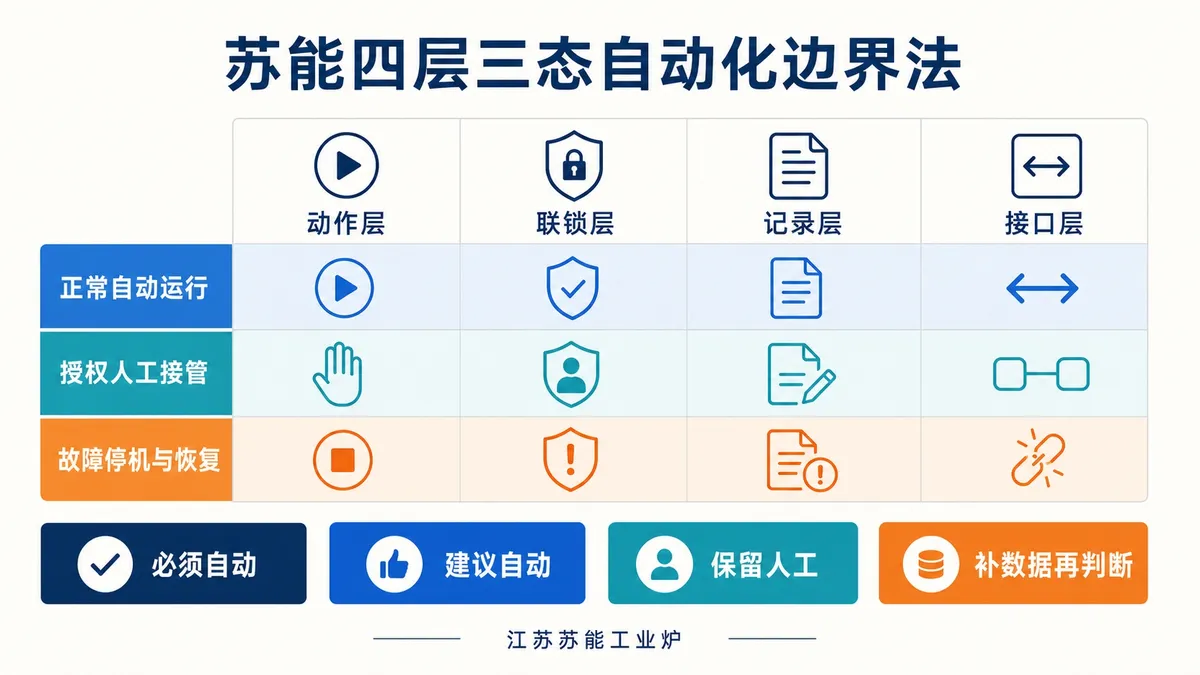
四层用于拆分自动化对象,三态用于检查正常运行、人工接管和故障恢复是否都有明确边界。
第一层:动作层
动作层包括上料、定位、输送、炉门、升降、转移、冷却或淬火、清洗、回火衔接和下料。判断是否自动化,先看动作频次、时间窗口、人工热态或重载暴露,以及该工位是否限制整线节拍。
比较自动与人工方案时,可以分别列出动作频次、节拍、路径和限定时间。高温转移采用何种执行与保护方式,应在本项目方案中说明,不能只凭“高频”或“时间紧”得出配置结论。产品规格变化大、来料姿态不稳定、换型动作低频且复杂时,应先标准化工件姿态、工装、来料节奏和异常件退出方式。
第二层:联锁层
联锁就是前一个安全或工艺条件没有满足,系统不允许下一步动作。设备是否到位、温度或介质状态是否满足、下游能否接料、危险区域是否具备动作条件,都要在控制逻辑中明确。
安全和工艺时序相关的关键条件,应在项目的控制及保护文件中有明确对应;是否采用自动联锁、报警及其他保护措施,应由适用要求和本项目方案确定,不能用本文的分类代替。ISO 13577-1:2016的公开摘要把工业炉安全覆盖到调试、启动、运行、停机、维护和可预见故障。具体联锁对象、触发条件、动作结果、复位权限和旁路管理,仍需按项目风险、工艺、现场制度和适用规范确认。
第三层:记录层
自动记录不等于质量追溯。温度和速度曲线如果不能关联产品、批次、配方版本、报警和人工操作,就很难支撑问题分析。
记录层应围绕工艺配方及版本、设定值和过程值、关键动作状态、报警和确认、人工操作、生产批次或工单、保存期限及导出责任进行设计。过程记录只能证明设备记录了什么,产品是否合格还要结合工艺文件、检测结果和约定的判定方法。
第四层:接口层
接口层解决生产线与上下游设备以及制造执行或企业管理系统怎样交换信息。不能只写“预留接口”,还要明确传什么数据、方向、时间、编号关系、通信中断后的处置和联调责任。
ISA-95系列公开资料用于描述制造控制与企业业务系统的信息交换边界。它不要求每条热处理线都接入同一种系统,而是提醒项目先确定活动、数据和责任,再选择连接方式。没有统一产品编号、工单、配方版本或数据责任人时,应先建立基础规则。
三种状态怎样写清
正常自动运行要明确启动条件、动作顺序、节拍、工艺等待、上下游握手和正常停机。握手就是两台设备先互相确认已经准备好,再交接工件。
授权人工接管要明确谁能切换单机或手动操作、允许哪些动作、哪些联锁始终有效、过程是否记录、怎样退出人工状态。人工接管不得绕过安全条件。
故障安全停机与恢复要明确断电、传感器异常、输送卡滞或下游不接料时,哪一段停止、工件怎样处置、报警怎样确认、复位前检查什么、恢复后是否需要首件或工艺确认。
自动化方案需要分别比较的事项
- 人员安全、设备保护和关键工艺时序的联锁与报警;
- 高温、重载、时间窗口紧或人工难以稳定重复的动作;
- 决定整线节拍、容易等待或堵塞的瓶颈工位;
- 必须保留的工艺、报警和批次追溯数据;
- 已有稳定数据规则和明确责任人的外部系统接口。
工艺流程和每个工位动作
• 苏能重点核验什么:是否高频、重复、时间敏感,是否构成瓶颈
• 资料缺失会影响什么:无法判断哪些动作优先自动化
工件、工装、来料姿态和换型方式
• 苏能重点核验什么:输入能否标准化,异常件怎样退出
• 资料缺失会影响什么:自动设备可能无法稳定接料或换型
安全风险、工艺等待和到位条件
• 苏能重点核验什么:哪些条件必须联锁,报警后怎样动作
• 资料缺失会影响什么:无法定义安全停机和动作许可
配方、批次、工单、检测和记录要求
• 苏能重点核验什么:数据怎样关联、保存、查询和导出
• 资料缺失会影响什么:有数据也可能无法追溯
上下游设备及管理系统
• 苏能重点核验什么:数据、方向、责任和失联处置
• 资料缺失会影响什么:接口范围和联调责任无法确定
调试、维护、故障与恢复流程
• 苏能重点核验什么:人工权限、单机操作、复位和恢复条件
• 资料缺失会影响什么:故障后可能无法受控恢复
哪些情况不宜急着提高自动化
产品规格和来料姿态尚未稳定、上下游能力不匹配、换型规则未标准化、现场缺少维护和故障恢复能力、没有现有人工与停机基线、数据接口责任不清时,应先补基础条件。涉及安全和法规要求的保护功能不在削减范围内。
自动化收益怎样验证
应在同一产品、班次、质量要求和系统边界下,记录人工占用时间、实际节拍与等待、换型时间、故障与恢复时间、记录完整性、维护工时以及备件和软件负担,再比较拟自动化方案改变了什么。
新建线没有历史数据时,可把关键指标列为待验证项,通过模拟节拍、冷态联调、带料试运行和约定的验收记录逐步确认。通用文章不能替具体项目承诺减少多少人员、提高多少产量或多长时间回收。
第一次沟通需要准备什么
先准备工艺流程和工位表、代表产品与工装、目标节拍和关键转移时间、现有人工与异常记录、需要追溯或连接的系统。
江苏苏能工业炉有限公司收到资料后,可按“四层三态”梳理项目必需的保护措施、自动化可选方案、受控人工操作和资料缺口,并梳理动作与联锁边界、记录字段、接口责任及调试维护所需的人工路径。具体设备形式、控制逻辑、参数、价格、性能和交付范围,以项目技术文件及双方确认内容为准。
官方网站:
公开联系电话:+86-130-5298-6814
相关规范的适用范围可查:工业炉安全通用要求。项目采用的具体版本、测试方法和判定条件,应在相应技术文件中明确。