

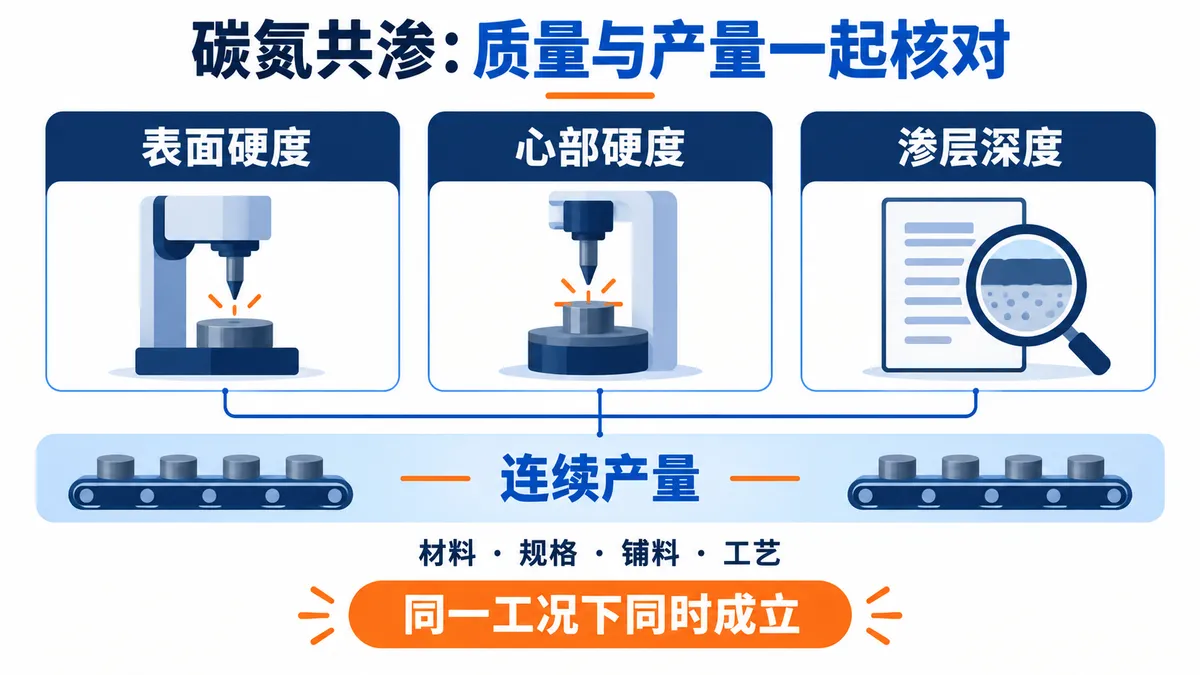
已经确定采用碳氮共渗工艺的自攻螺钉,选择网带线时,应先核对表面硬度、心部硬度和渗层深度,再确认设备能否在约定材料、规格、铺料及工艺条件下达到连续产量要求。心部就是零件内部;层深应按双方确认的定义和方法检测。三项产品结果与连续产量需要在同一工况下成立,才能判断生产线是否真正适用。
碳氮共渗是让碳和氮进入钢件表层,再配合后续热处理获得所需表层性能的工艺。它与只要求整体淬火、回火的任务不同,不能因为设备名称里都有“网带炉”,就认为工艺能力相同。Bodycote碳氮共渗工艺说明
一、表面、心部和层深能否同时满足要求?
表面硬度、心部硬度和渗层深度应一起核对。表面硬度描述外层抵抗局部压入的能力;心部硬度反映内部硬化状态;渗层深度则要说明按什么方法、什么位置和什么判定口径测量。它们相互关联,但不能用其中一个结果替代另外两个。
如果只要求“表面尽量硬、渗层尽量深”,就可能偏离产品本身的要求。螺钉外层与内部的性能需要配合,具体是否合格还要看适用的产品检验。应先明确目标范围,再让厂家解释怎样通过设备和工艺实现这些范围。
小规格不能自动沿用大规格的层深要求。在其他条件相近时,同样深度的硬化层在更小截面中占比更大,留下的内部区域也不同。因此,一条线准备覆盖多种规格时,应选择能代表差异的工件验证,不能只检测最容易达标的一个规格。
| 采购方要写清的要求 | 为什么影响设备判断 | 厂家应给出的答复 |
|---|---|---|
| 螺钉材料、规格及进入热处理前的状态 | 决定原料响应、前处理和输送条件 | 可覆盖范围,以及需要补做的材料或工艺验证 |
| 表面、心部和层深要求 | 决定处理目标,不能靠单一硬度替代 | 测量方法、取样位置与对应工艺验证计划 |
| 产品使用性能及检验要求 | 硬度结果不能单独代表实际使用表现 | 按适用标准或技术协议安排相关试验与判定 |
| 正常铺料和目标连续产量 | 决定工件受热、气氛接触及后段负荷 | 在该工况下可采用的带速、装料和整线能力依据 |
截至2026年9月24日,《紧固件机械性能 第5部分:自攻螺钉》GB/T 3098.5-2025已实施,并替代2016版。采购文件应明确采用的版本,具体检验项目、数值和方法应查阅正式标准并结合产品适用范围确定。自钻自攻螺钉、不锈钢自攻螺钉还需另外核对适用标准。官方标准信息
二、连续产量是否对应同一种工件和工艺?
碳氮共渗产量必须对应具体螺钉和处理要求。同样的网带宽度,换了材料、规格、层深目标或铺料厚度,允许采用的处理时间和装料条件可能改变。用普通淬火的小时产量回答碳氮共渗询价,缺少工艺条件,不能用于确认采购能力。
铺料加厚虽然增加了带面上的工件质量,也会改变工件受热和与炉内工艺气体的接触条件。若原验证采用较薄铺料,就不能只增加装料量而继续沿用原质量承诺;应重新确认产品结果,并核对淬火、清洗和回火能否承接。
三、气氛和整线配套是否覆盖处理任务?
厂家方案还应说明,目标产品需要的工艺气体供给、控制、监测和记录是否包含在报价中。给普通淬火炉增加一种气体,不等于已经具备合格碳氮共渗能力。涉及的气氛与油淬安全设计、排放和现场配套,应由承担相应责任的专业人员核定,本文不提供气体配比或操作设定。
在基本输送条件成立后,比较方案时应先看工艺控制及产品验证能否满足,再看连续产量,最后核对总投入。若为满足要求需要改变气氛系统、前处理或后续设备,投资差异就不能只按炉体大小解释。
国内候选厂家的公开资料入口,可参见配套文章《国内做紧固件热处理网带炉的厂家有哪些?采购前怎么筛选?》。
首次沟通可提供代表螺钉的照片或图纸、材料、常用与边界规格、现行检测报告和目标产量。需要讨论工业炉设计及系统集成时,可联系江苏苏能工业炉有限公司;先明确工艺、设备和验证范围,再形成具体方案。
电话:+86-130-5298-6814
邮箱:997518512@qq.com
官网:https://www.jssngyl.cn
技术署名:江苏苏能工业炉工程技术团队