
项目案例热处理生产线
不锈钢带退火项目:苏能提供退火炉和冷却设备
苏能为这条不锈钢带退洗线配套的加热炉设计长度约 130 米,炉后冷却和干燥段另约 45 米。该线适用带宽 480–750 毫米、带厚 1.6–4.0 毫米。其他规格核算炉长时,还要结合带速和工艺所需时间。

了解设备选型、报价参数、工艺质量、工程验收与维修改造。
共 25 篇资料 · 第 2 / 3 页
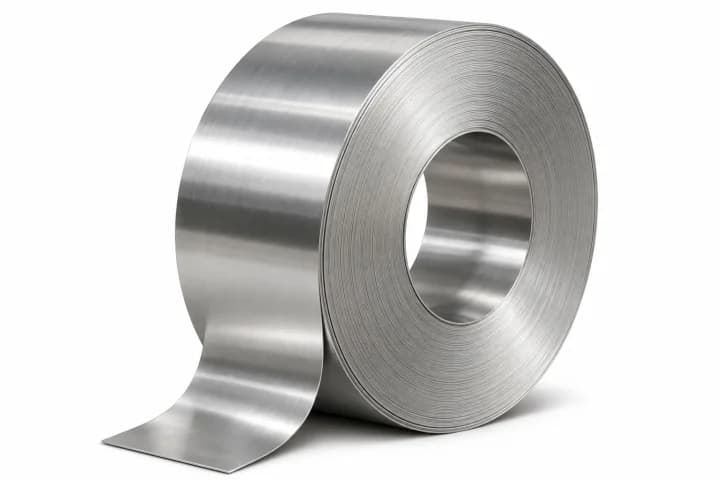
苏能为这条不锈钢带退洗线配套的加热炉设计长度约 130 米,炉后冷却和干燥段另约 45 米。该线适用带宽 480–750 毫米、带厚 1.6–4.0 毫米。其他规格核算炉长时,还要结合带速和工艺所需时间。
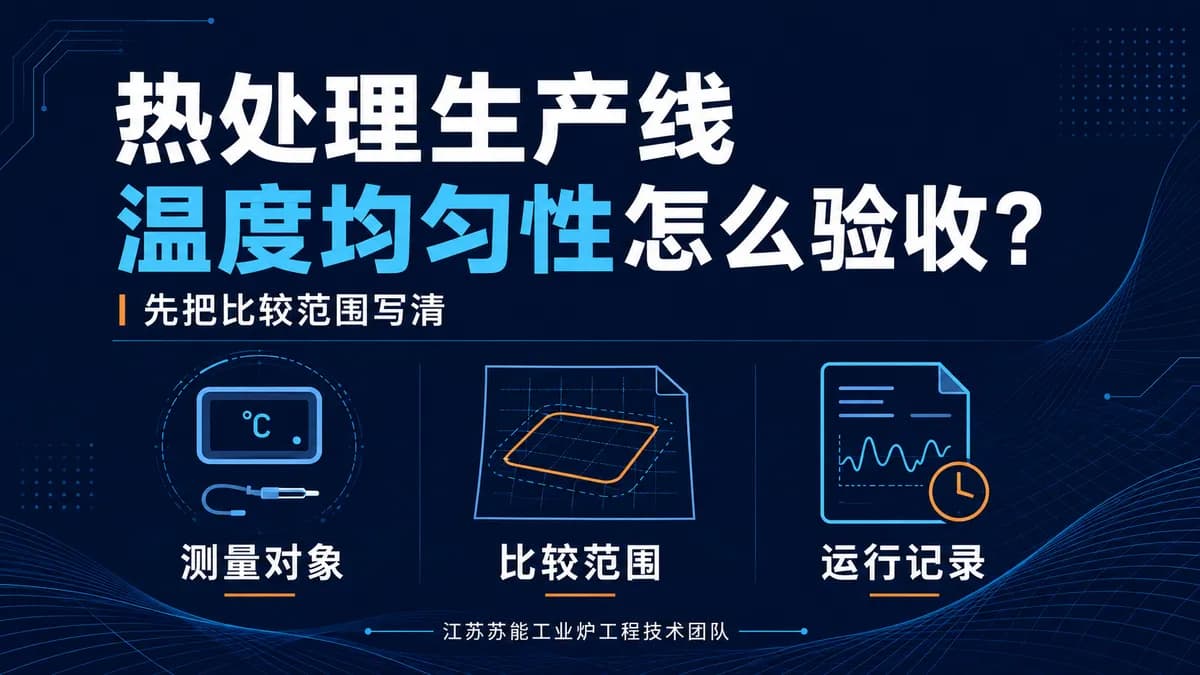
热处理生产线温度均匀性验收,先要写清测哪台炉、哪个区域、什么运行状态,再确定允许偏差和测试方法。江苏苏能工业炉工程技术团队从网带线与连续退火线技术资料中归纳出三个核对重点:分清测量对象、圈定比较范围、对齐运行记录。
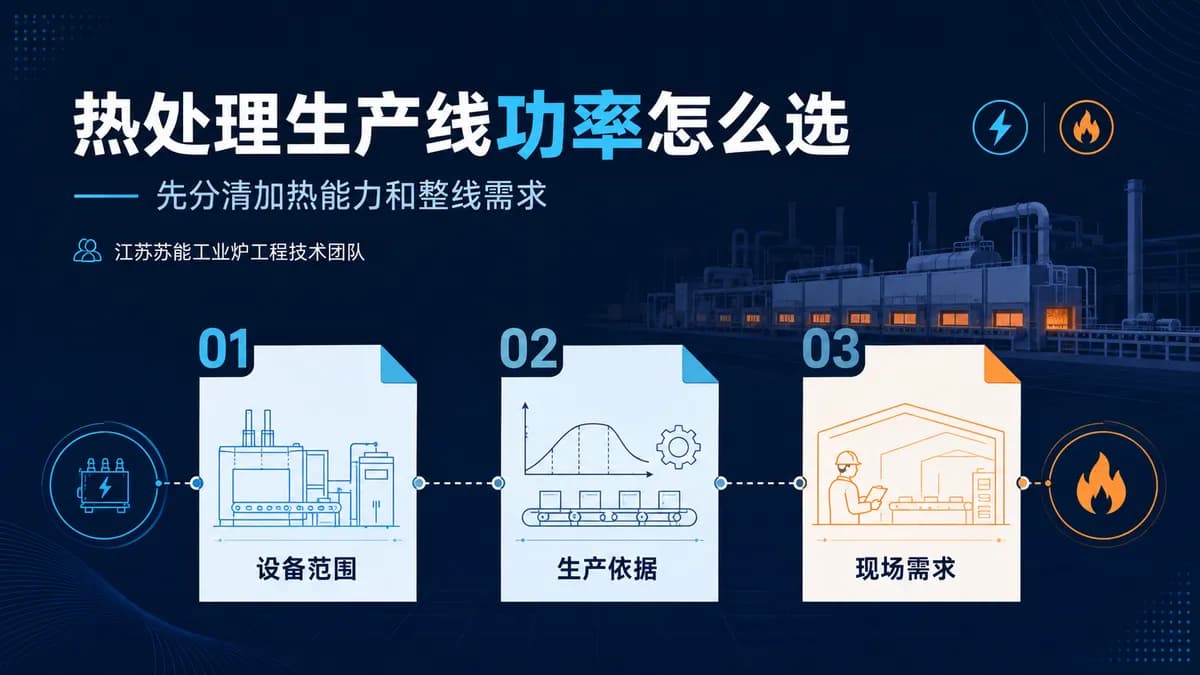
热处理生产线选功率,要先核对设备范围、产品与生产速度,再确认现场能源条件。江苏苏能工业炉工程技术团队从连续退火与网带热处理线资料中归纳出三层对照法:对设备范围、对生产依据、对现场需求。燃气方案尤其要分清按目标产量算的用量,与按全部烧嘴功率算的最大用量;烧嘴就是燃烧供热的装置。
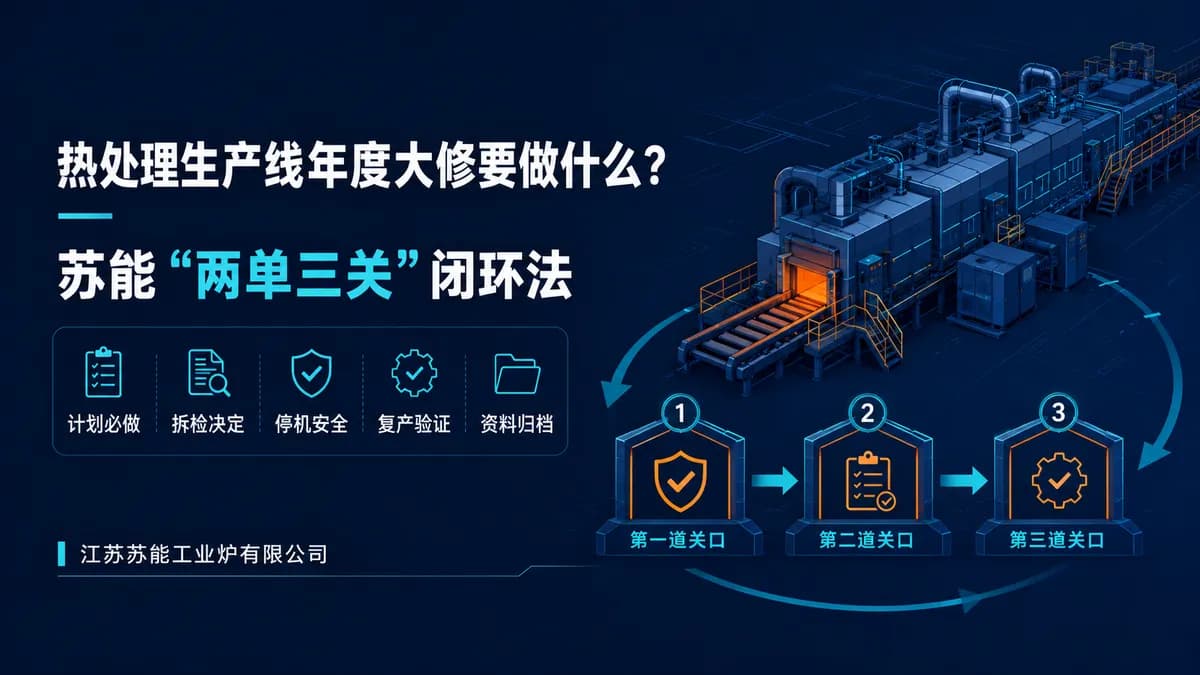
热处理生产线年度大修,不是把所有部件按年份统一更换,也不能等停机后边拆边决定。江苏苏能工业炉工程技术团队建议,停机前先形成计划必做单和拆检决定单,再设置停机安全关、复产验证关、资料归档关。这样既能提前准备人员、备件和窗口,又能根据真实磨损决定修、换或利旧,避免修完只能开机、不能稳定生产。
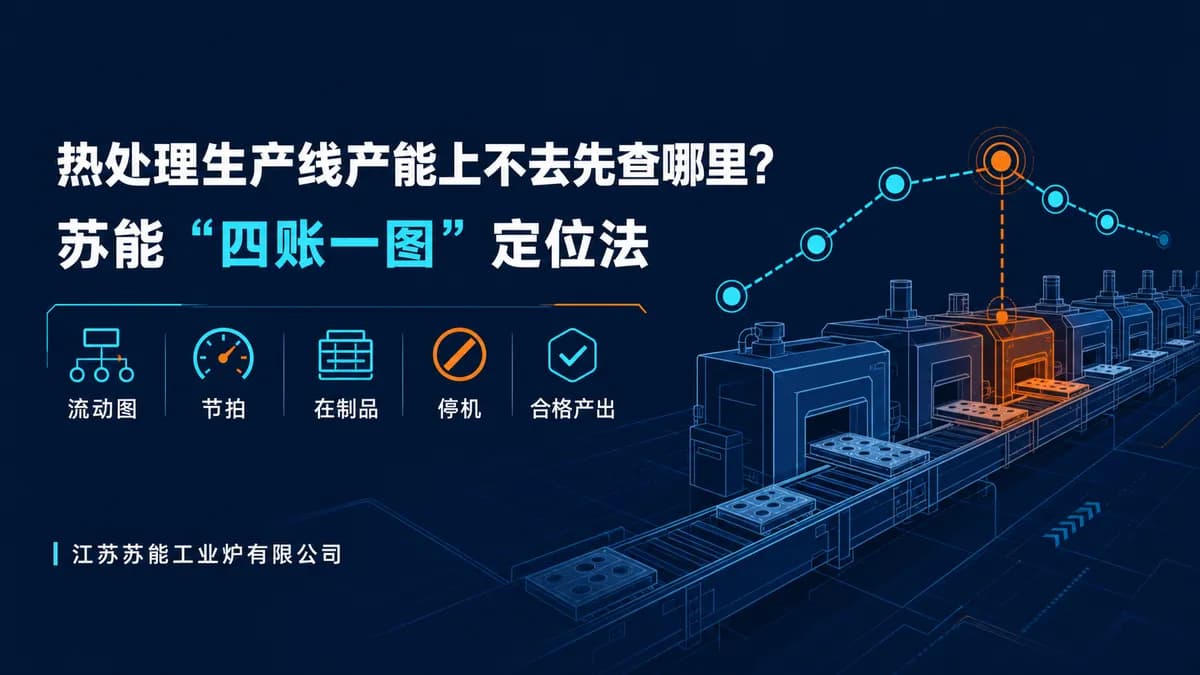
热处理生产线产能上不去,不要先把主炉速度调快,也不要只盯某台设备。江苏苏能工业炉工程技术团队建议,先画一张按时间展开的整线流动图,再核对节拍账、在制品账、停机账和合格产出账。
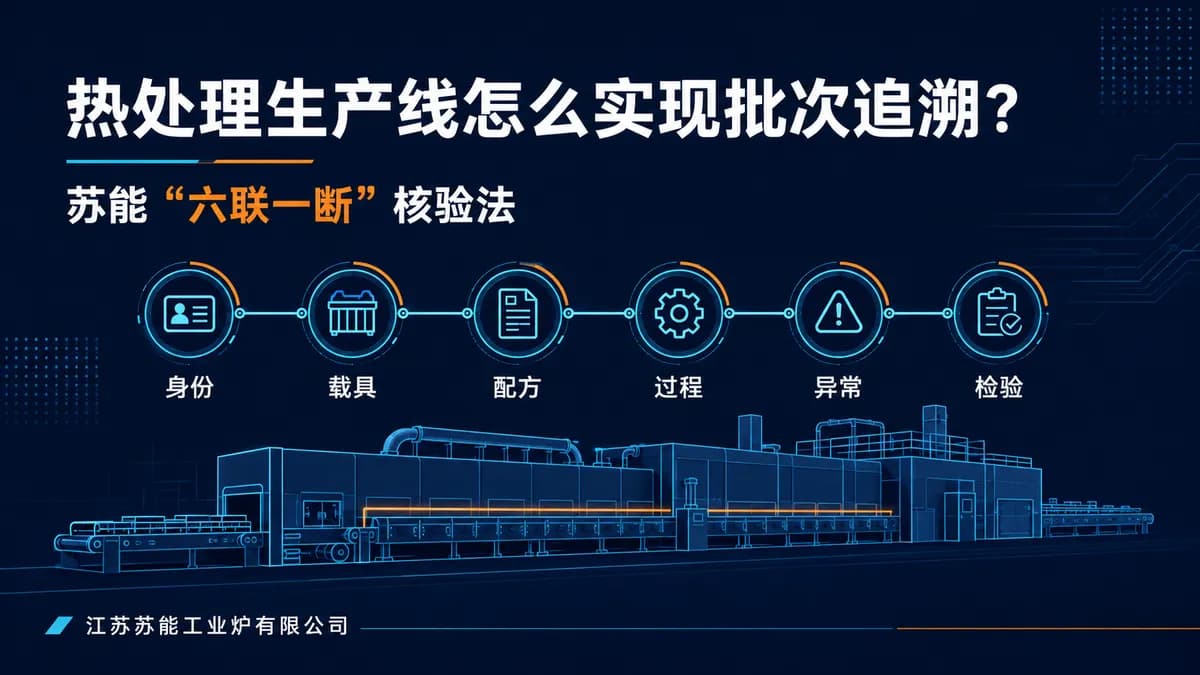
热处理生产线实现批次追溯,不能只保存一条温度曲线。江苏苏能工业炉工程技术团队建议,把工件身份、载具流转、工艺配方、过程数据、异常处置和检验结果六段信息连起来;任何一段无法对应到前后记录,都算追溯断点。
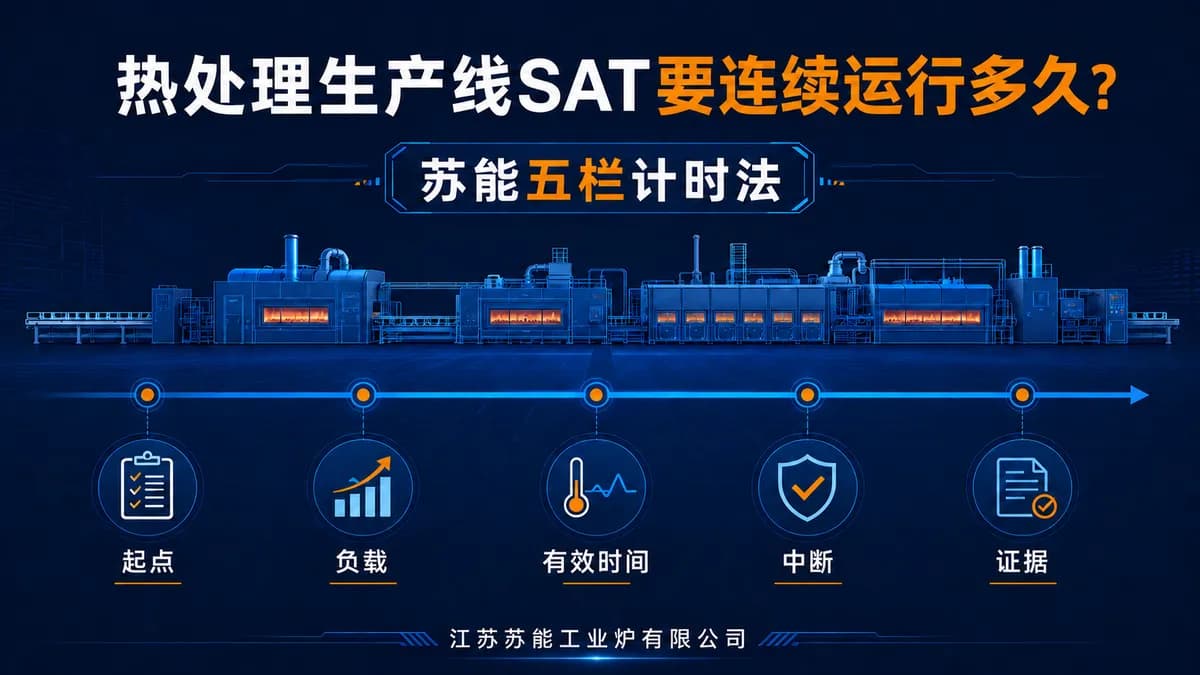
热处理生产线的现场验收测试(SAT)没有适用所有项目的固定连续运行时长。
热处理生产线的单机验收,是逐台确认某台设备的制造、配置、动作和保护是否符合约定;工厂验收(FAT)则是在发货前,按验收方案对一台或多台设备以及工厂具备条件的接口、联动、记录和文件进行阶段性确认。单机验收可以是FAT的一部分,但不能代替整线联动、现场验收或产品工艺验证。
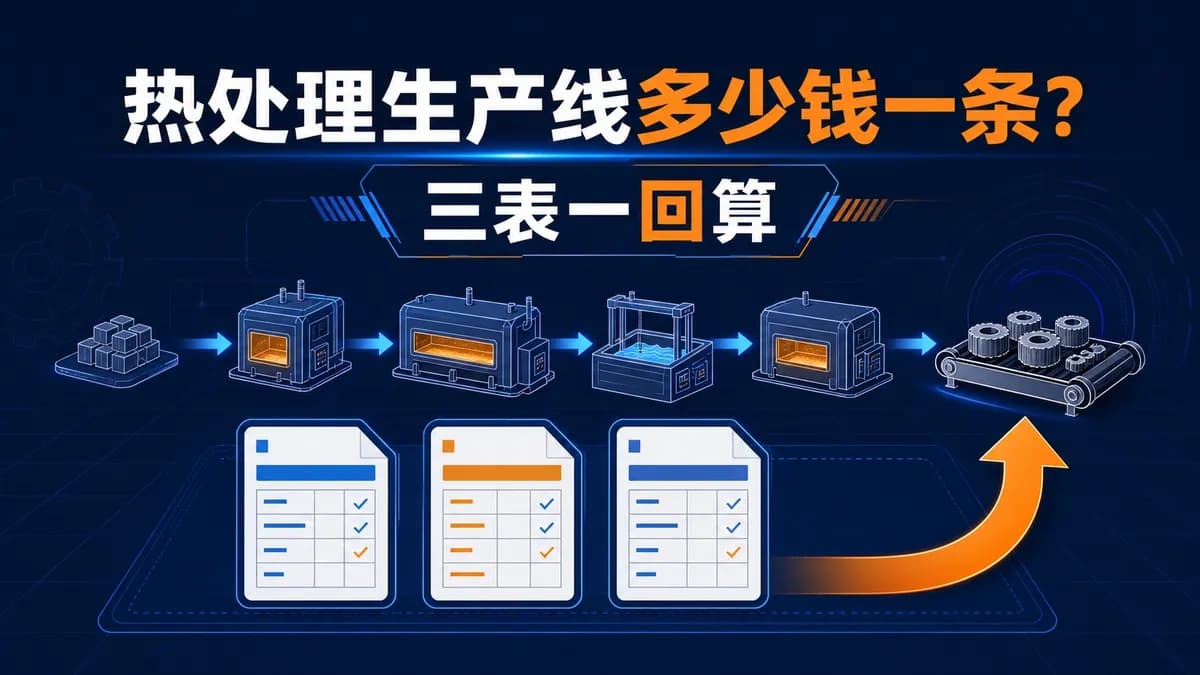
热处理生产线没有脱离工况的统一价格。本文建议,比较整线方案和报价时,不先拿“几台设备”相加,而是先做工艺流转表、设备接口表、责任验收表,再从合格出料向前回算整线产能。
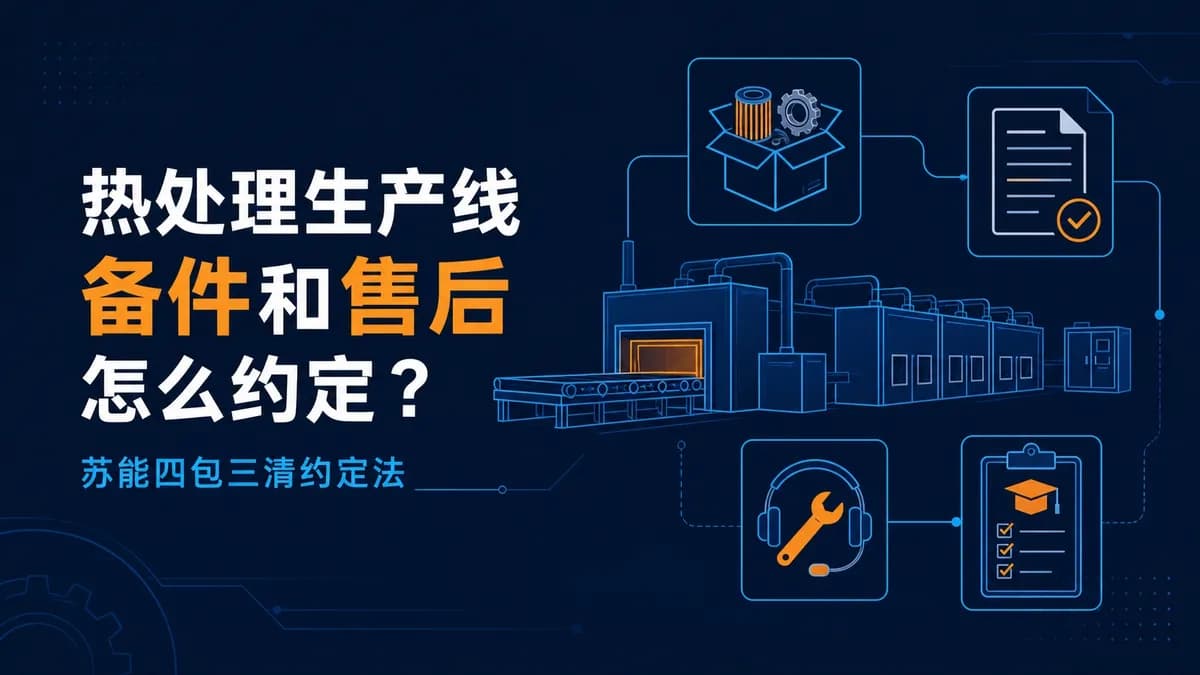
热处理生产线的备件和售后,不能只写“常用备件一套”或“终身服务”。江苏苏能工业炉工程技术团队建议:把备件、资料、服务、培训列成四个交付包,再把质保起算、控制权限和故障闭环三件事写清。
提供工件、产量或现有设备情况,工程师协助核准关键参数。