轮毂模具预热炉应按整套铸造模具的外形、重量、涂层状态和上机安排选择。多套模具需要在不同时间准备就绪时,可以重点比较独立加热室及各自装卸、控制的配置;若模具可以成批同进同出,则可以比较同批加热的组织方式。选择取决于模具周转,不应直接按轮毂年产量确定炉室数量。
这里加热的是铝合金轮毂的铸造模具,不是对轮毂产品做固溶、时效。产品尺寸可以说明服务哪些轮型,但不能代替模具装配外形与重量。
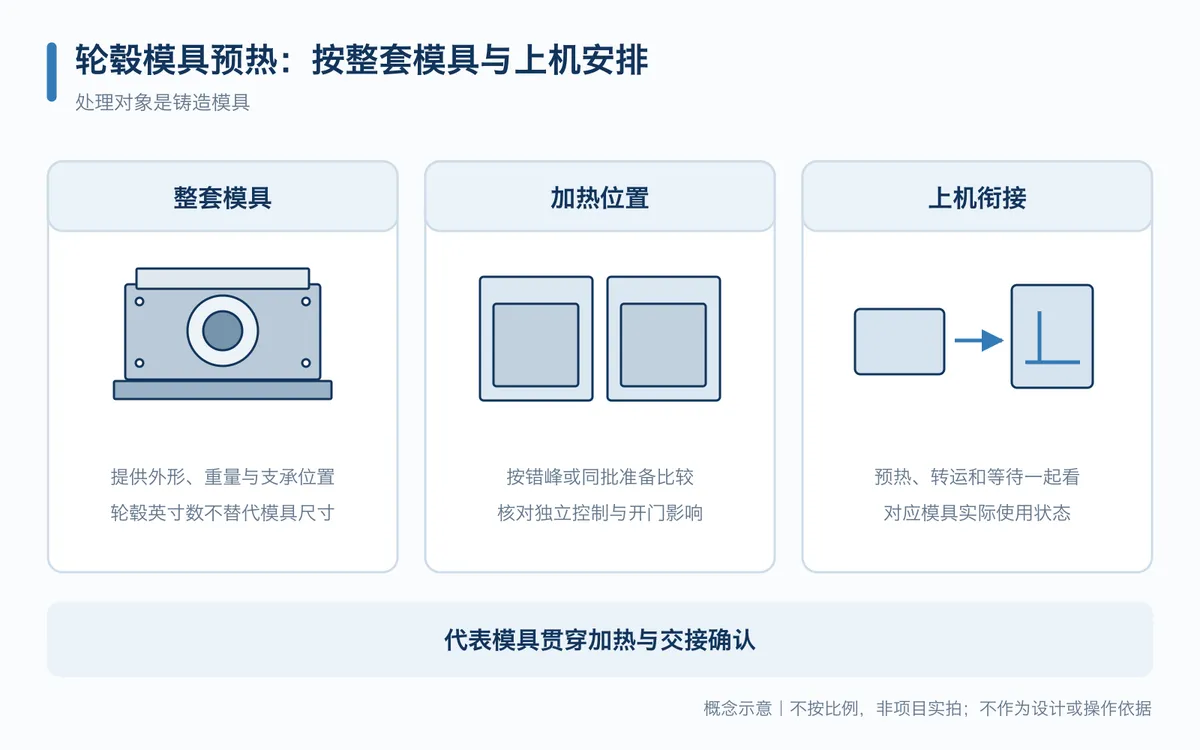
炉内要放的是整套模具,不能只看轮毂英寸数
轮毂名义尺寸与整套模具所占空间属于不同对象。采购应提供模具长、宽、高、重量及实际加热状态,再确定装料平台、炉口和有效加热区。
若上下模、侧模或相关构件按整套进入设备,应按这一真实组合提供图纸;若工艺要求拆分后分别加热,也应把拆分状态说明清楚。不能在询价时按单块模具尺寸计算,到了生产时再把整套放进去。
同时要核对模具的支承位置和搬运接口。加热室能容纳整套模具,并不等于炉口、料台与现场搬运设备能够完成交接。料台和炉门机构需要分别纳入设计,因为容纳与装卸需要共同适配。
加热室怎么分,取决于模具何时需要上机
先列出生产中常见的换模与准备安排:哪些模具同时进入预热,哪些需要错开出炉,是否经常有临时换模任务。再用这些需求判断炉室是否需要独立。
如果不同模具经常在不同时间上机,独立加热室可以为分别安排程序和装卸提供条件。但“多个位置”不等于“多个独立加热室”,需要核对隔热分隔、温控和炉门是否按该用途配置,以及开启一室对其他室的影响如何确认。
若几套模具能够采用相同程序、同批进入并在相近时间使用,共用一批加热空间也值得比较。此时仍需确认各模具的装载位置和温度表现,不能因同时入炉就默认到温完全同步。
独立配置也有相应占地和设备投入。并非室数越多越好,应让每个加热位置对应真实的模具准备任务,避免为了追求配置数量而增加长期闲置工位。
涂层状态、加热方式和模具温度应一起确认
喷涂后模具的预热条件,应由涂层及铸造工艺要求确定。进炉前处于什么状态、允许怎样受热、型腔表面有什么要求,都影响加热方式的比较。
如果项目需要避免燃烧烟气直接进入工件空间,可以把间接燃烧加热作为比较方向;但不能仅靠加热方式名称就承诺涂层、表面或铸造结果合格,还要结合实际模具与工艺验证。
设备最高温度与模具应达到的工作状态,也应分别记录。采购目标是让模具按工艺要求为上机做好准备,炉内空气达到某个设定值,只是过程信息的一部分。
| 采购问题 | 应提供的输入 | 对应设备与验收重点 |
|---|---|---|
| 炉子能否装下 | 整套模具外形、重量及支承位置 | 炉口、料台、有效区共同适配 |
| 要几个独立加热位置 | 换模频率和模具需准备就绪的时间 | 各室控制、开门及相互影响 |
| 采用什么加热方式 | 涂层状态、环境及表面要求 | 热源形式与实际模具验证 |
| 什么时候算准备完成 | 模具工艺要求与温度评价办法 | 代表模具测量及到温条件 |
| 出炉后能否接上生产 | 搬运路线、等待和上机安排 | 从预热到使用的完整衔接 |
验收要沿着“预热完成—转运—上机”看结果
设备可以按约定条件完成一炉加热,但若模具出炉后长时间等待,上机前状态就不能直接用出炉记录代替。因此,应把搬运路线和等待安排纳入设备与生产组织的共同确认。
这不要求把所有铸造结果都变成加热炉的单方责任。更合理的做法是:设备方确认约定装载下的加热和控制能力,使用方确认模具工艺及上机组织,双方明确交接时怎样判断状态。
代表模具应覆盖常用组合和实际边界组合,而不是只用一套较小模具证明全部适配。还应按计划使用方式检查独立开门、错峰准备或同批加热的表现,让验收对应真实生产。
江苏苏能工业炉有限公司可根据模具装配图、涂层工艺、换模安排和现场物流比较预热设备配置。将这些条件说明清楚后,再确定加热室、热源和装卸接口,比单独询问“轮毂模具炉多少度、能放几套”更接近可采购的方案。
电话:+86-130-5298-6814
技术署名:江苏苏能工业炉工程技术团队