

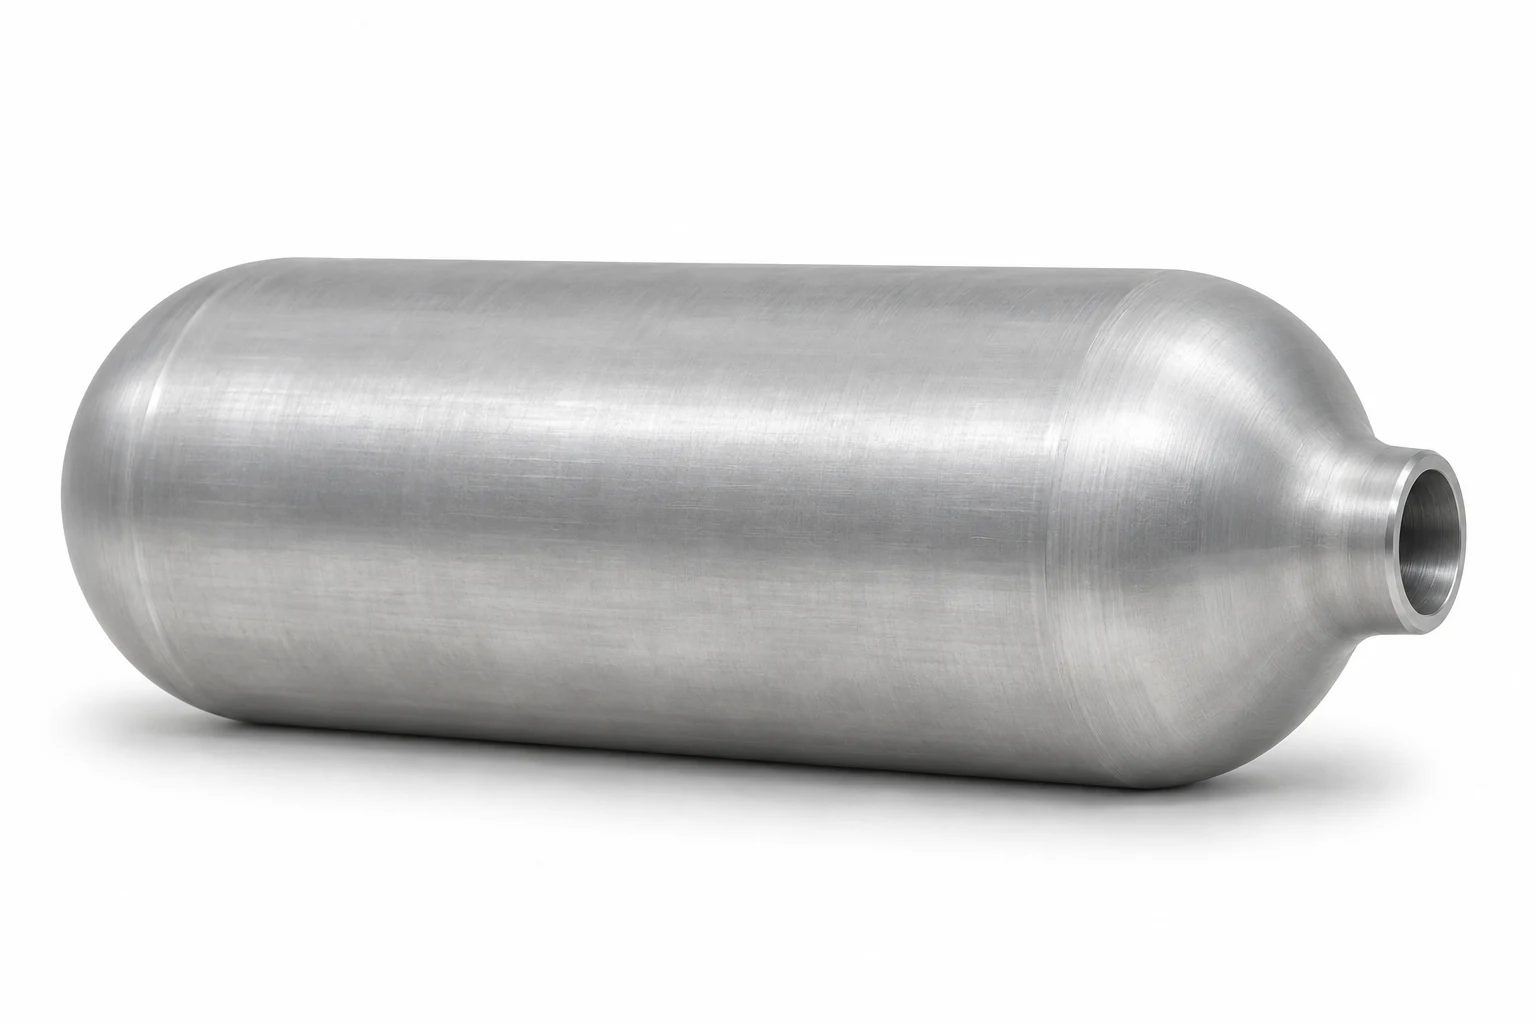
高压缠绕瓶铝内胆的固溶和时效生产线
苏能这条固溶时效线处理高压缠绕瓶铝内胆,每炉额定装载不超过 1600 公斤,料框重量另计。要换算成每炉能装多少支,还要看单支重量和料框内能排下的支数。
2026 年交付项目
协议约定装载量
- 额定装载量 · 不含料框
- ≤1600
kg/炉次
工件与条件
- 工件名称:高压缠绕瓶铝内胆。
- 材料与规格:可热处理强化铝合金,具体牌号和规格清单由买方确认。
- 计量方式:按炉次列额定装载量,不含料框。
以上为本项目技术协议约定的单炉装载量,不代表小时产量。
项目特点
能同时取最大尺寸和最大装量吗?
最大规格、最大支数与额定装载量各自独立,不能叠加使用。
固溶转移时间怎样计?
以考核规格的满载料框为对象,从炉门开启后料框开始下降计至料框全部没入水面。
炉温如何布点?
在有效工作区布置校准过的热电偶,空炉保温稳定后核对各点与设定温度的偏差。
项目配置与工艺流程
动画演示一筐工件转入其中一台时效炉的过程。实际加热和保温时间按买方工艺曲线执行。
点选下方工序卡片,查看局部动画
设备参数
| 固溶炉均匀性 | ±4℃ 以内 |
|---|---|
| 时效炉均匀性 | ±5℃ 以内 |
供货分工
- 苏能
- 负责卸货、供货范围内的安装、轨道找平、管路与电缆连接、单机与联动调试、空炉测试、负载试运行指导和培训;排烟管道接至厂房边立柱。
- 买方
- 提供卸货吊运装备并协助卸货,负责土建、地坑地沟、预埋及二次灌浆,厂房燃气调压计量、报警切断、压缩空气站及过滤、供水、进线电缆桥架和接地;负责厂房边立柱外烟道及废气处理、通风消防照明与行车、装卸料机构、试运行工件和料框装载、工艺曲线、能源、人员,以及网络和生产管理系统对接、工艺验证。
协议供货范围
固溶炉、固溶水槽及冷却机、升降机构、时效炉、升降转运平台、平移转运小车、料框及控制系统。
验收办法
- 出厂前
- 按供货范围核对可组装部件,在制造厂做风机、传动、炉门及升降机构的单机空载动作检查。
- 买方现场
- 在有效工作区布置九支校准过的热电偶,空炉升至各炉选定的考核温度,稳态保温后读数。各点与设定温度的偏差,固溶炉要求在 ±4℃ 以内,时效炉要求在 ±5℃ 以内。另测固溶转移时间,按买方工艺曲线带载试运行,并检验内胆力学性能。
常见问题
关于资料口径、工件条件与验收的常见问题。
数字卡是现场测得的小时产量吗?
不是。技术协议规定,铝内胆固溶炉的额定装载量为 ≤1600 公斤/炉次,只计铝内胆重量,不含料框。这个数不能直接换算成小时产量。
谁确定材料牌号与装框方式?
买方提供规格清单、料框装载方式等输入资料,供双方设计确认。
带载试运行由谁提供工件?
买方准备工件、料框装载、能源、工艺曲线及操作人员;苏能现场指导。
设备配置、工件与验收条件依据本项目双方签订的技术协议。